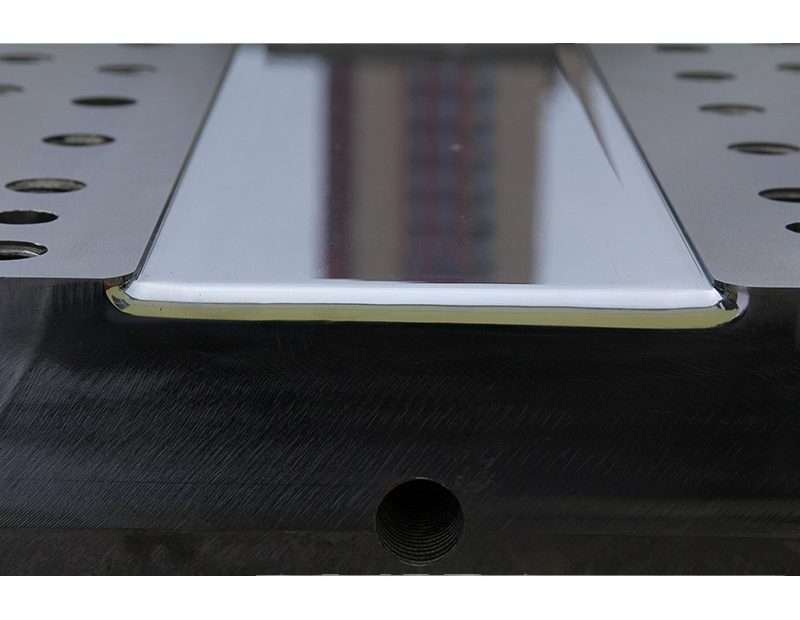
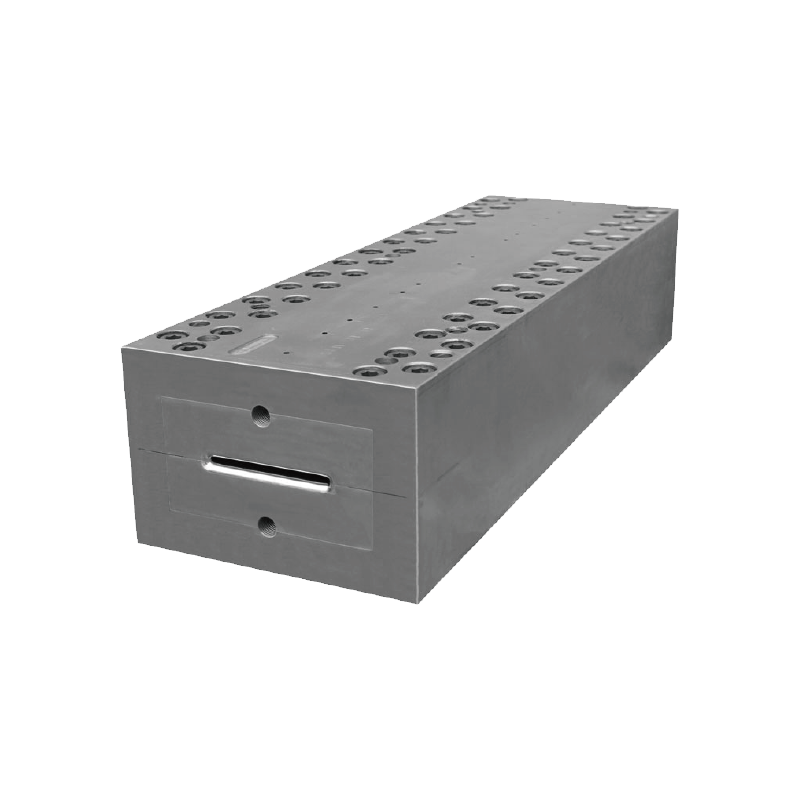
Ang pultrusion die ang puso ng proseso ng pultrusion — isang kagamitang may katumpakan na sabay-sabay na humuhubog, nagdidikit, at nagpapagaling ng mga profile ng polymer na pinatibay ng hibla habang patuloy ang paghila sa pinainit na lukab nito. Ang isang mahusay na dinisenyong pultrusion die ay gumagawa ng mga profile na may dimensional tolerance na ±0.1mm, mga fraction ng volume ng hibla na higit sa 60%, at mga surface finish na wala pang 0.8μm Ra — habang tumatakbo nang 24/7 sa loob ng ilang buwan sa pagitan ng mga pagsasaayos. Ang isang die na hindi maganda ang disenyo ay lumilikha ng mga scrap, delamination, at mga mapaminsalang pull break na humihinto sa produksyon.
Saklaw ng gabay sa inhinyeriya na ito ang mga kritikal na parametro ng disenyo, pagpili ng materyal, pamamahala ng init, at mga kasanayan sa pagpapanatili na naghihiwalay sa mga production-grade pultrusion die mula sa mga pagkabigo ng prototype.
Mga Parameter ng Disenyo at Mga Kinakailangan sa Pagganap
Ang heometriya ng lukab ng pultrusion die ay dapat isaalang-alang ang tatlong natatanging penomena: thermal expansion ng die steel (ang lukab ay lumalaki ng 0.1-0.3mm sa temperatura ng pagpapatakbo), pag-urong ng resin habang pinapagaling (karaniwang 5-8% volumetric para sa unsaturated polyester, 2-4% para sa epoxy), at ang Poisson effect (ang profile ay lumalawak nang pahilig kapag nasa ilalim ng axial pulling tension). Ang mga sukat ng lukab sa temperatura ng silid ay kinakalkula sa pamamagitan ng back-calculating mula sa nais na mga sukat ng natapos na profile sa temperatura ng paligid, na nagdaragdag ng mga allowance para sa bawat epekto.
Ang karaniwang disenyo ng die cavity ay gumagamit ng tatlong sona: ang entrance zone (5-15% ng kabuuang haba ng die) ay may tapered lead-in na 2-5° half-angle upang unti-unting siksikin ang mga papasok na basang hibla at pigain palabas ang sobrang resin, ang transition zone (10-20% ng haba) ay binabawasan ang taper sa 0.5-1° para sa progresibong compaction, at ang straight zone (65-85% ng haba) ay nagpapanatili ng pangwakas na profile cross-section habang ang resin ay tumigas. Ang kabuuang haba ng die ay karaniwang mula 600mm para sa mga simpleng maliliit na profile (mas mababa sa 100mm² cross-section) hanggang 1,500mm para sa malalaki at kumplikadong mga profile (mahigit sa 10,000mm²).
Ang puwersang panghila na kinakailangan ay isang function ng haba ng die, perimeter ng profile, at ang coefficient of friction sa pagitan ng curing composite at ng die wall. Ang isang mahusay na dinisenyong die na may wastong chrome plating at taper geometry ay gumagana sa puwersang panghila na 2-5 kN para sa mga medium profile; ang mga puwersang higit sa 10 kN ay nagpapahiwatig ng labis na friction na magdudulot ng pagkabasag ng fiber o mga depekto sa ibabaw. Ang gel point — kung saan ang resin ay lumilipat mula sa likido patungo sa solid — ay dapat mangyari sa 40-55% ng kabuuang haba ng die. Ang maagang gelation (masyadong maaga sa die) ay nagdudulot ng mataas na puwersang panghila at pagkapunit sa ibabaw; ang naantalang gelation (napakahuli) ay nagreresulta sa mga undercured na profile na lumalabas sa die.
Pagpili ng Bakal: Matrix ng Paghahambing ng mga Katangian
Dapat balansehin ng pultrusion die steel ang wear resistance, thermal conductivity, machinability, at gastos sa isang kagamitang magpoproseso ng libu-libong kilometro ng abrasive glass at carbon fiber sa buong buhay ng serbisyo nito.
| Baitang Baitang | Katigasan (HRC) | Thermal Conductivity (W/m·K) | Karaniwang Buhay ng Die (km ng profile) | Kamag-anak na Gastos |
|---|---|---|---|---|
| P20 (1.2311) | 28-32 | 34-38 | 50-150 (hibla ng salamin) | 1.0x |
| H13 (1.2344) | 48-52 | 24-28 | 150-400 (hibla ng salamin) | 2.0x |
| D2 (1.2379) | 58-62 | 20-24 | 300-800 (salamin+karbon) | 3.0x |
| Hindi kinakalawang na 420 | 50-54 | 24-28 | 200-500 (lumalaban sa kalawang) | 2.5x |
| Carbide (WC-Co) | 88-92 HRA | 60-80 | 2,000+ (lahat ng hibla) | 10-15x |
Ang P20 ang pinakamabisang bakal para sa mga profile ng glass fiber sa katamtamang dami. Ang H13 ay nagdaragdag ng mainit na katigasan at mas mainam kapag pinoproseso ang mga resin na may mataas na temperatura (epoxy, vinyl ester) sa mga temperatura ng die na higit sa 180°C. Ang D2 ay nagbibigay ng pinakamataas na resistensya sa pagkasira sa mga tool steel at tinukoy para sa carbon fiber pultrusion, kung saan ang likas na abrasive carbon fiber ay nagsusuot ng mga P20 die sa loob ng wala pang 50km. Ang mga carbide (tungsten carbide-cobalt composite) die ay makatwiran lamang para sa napakataas na dami ng produksyon ng carbon fiber (500+ km/taon) kung saan ang 10x na gastos sa tool ay amortized sa milyun-milyong metro ng profile.
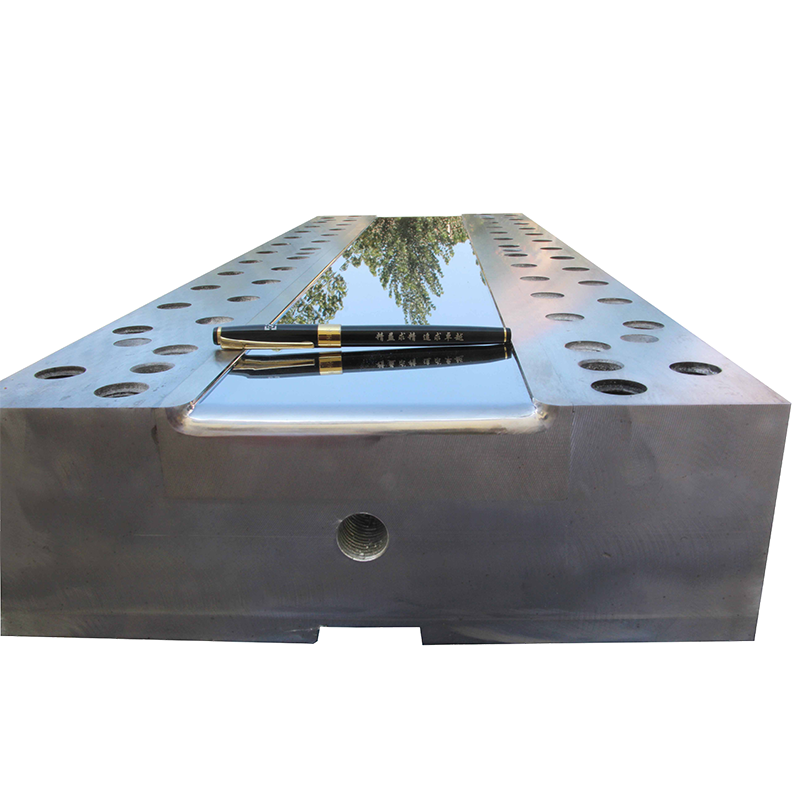
Halos pangkalahatan ang paggamit ng chrome plating sa mga pultrusion die para sa produksyon. Ang isang matigas na chrome layer na may kapal na 25-50μm (micro-cracked, 900-1,000 HV hardness) ay nakakabawas sa coefficient of friction mula 0.3-0.5 (steel sa composite) patungong 0.1-0.15 (chrome sa composite), na nakakabawas sa pulling force ng 40-60% at nakakapagpahaba ng buhay ng die nang 2-3 beses. Ang chrome ay dapat tanggalin at palitan ng plastisin pagkatapos ng 200-500 km ng produksyon, depende sa uri ng fiber at filler content.
Mga Toleransyang Dimensyonal at Mga Limitasyon sa Paggawa
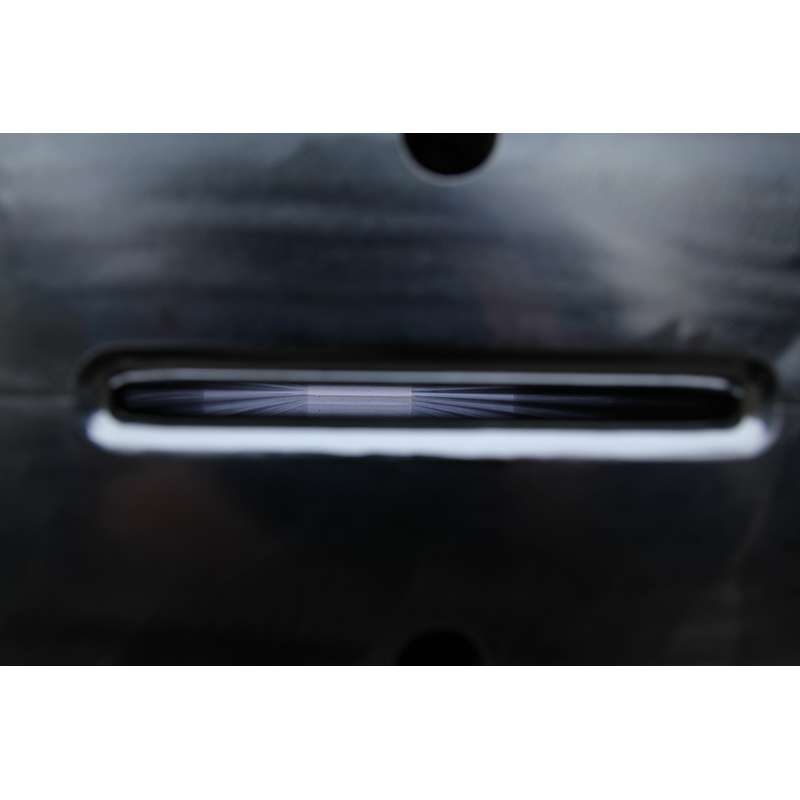
Ang die cavity ay karaniwang ginagawa gamit ang CNC machine mula sa dalawang bahagi (itaas at ibabang bahagi) na pinagsasama-sama upang mabuo ang kumpletong profile cross-section. Napakahalaga ng pagkakalagay ng split-line: dapat itong ilagay sa isang sulok o feature edge kung saan katanggap-tanggap ang witness line, hindi kailanman sa isang cosmetic surface. Ang dalawang bahagi ng die ay nakahanay gamit ang mga precision dowel pin (H7/g6 fit) at kinakabit gamit ang mga high-strength bolt na itinutulak sa 50-70% ng yield.
Ang cavity surface finish ay direktang lumilipat sa pultruded profile surface. Para sa mga architectural at automotive profile na nangangailangan ng Class A finish, ang die cavity ay pinakikintab sa 0.2-0.4μm Ra gamit ang diamond paste, kung saan ang direksyon ng pagpapakintab ay nakahanay sa direksyon ng paghila (axial, hindi kailanman circumferential). Ang mga cross-hatch polishing pattern ay lumilikha ng mga micro-groove na nagpapataas ng friction at nagiging sanhi ng surface streaking sa natapos na profile.
Ang sonang pasukan ay nangangailangan ng espesyal na atensyon sa mga radius: lahat ng panloob na sulok sa lukab ay dapat may radius na hindi bababa sa 0.5mm — ang matutulis na sulok ay lumilikha ng mga sonang mayaman sa resin, konsentrasyon ng stress, at pinsala sa hibla habang ang hibla ay napipilitang pumasok sa lukab. Ang mga panlabas na sulok (mga gilid ng profile) ay dapat magpanatili ng minimum na radius na 0.3mm upang maiwasan ang pagkabasag ng chrome plating sa matutulis na gilid.
Disenyo ng Sistema ng Pag-init
Ang mga pultrusion die ay pinainit sa pamamagitan ng kuryente gamit ang mga cartridge heater o band heater na ipinasok sa mga butas na may precision bore sa katawan ng die. Ang sistema ng pag-init ay dapat maghatid ng tumpak na profile ng temperatura sa kahabaan ng haba ng die: karaniwang 100-120°C sa pasukan (upang mabawasan ang lagkit ng resin nang hindi sinisimulan ang pag-cure), tataas sa 140-180°C sa cure zone (depende sa sistema ng resin), at pinapanatili sa 160-200°C para sa huling 20-30% ng haba ng die upang matiyak ang kumpletong pag-cure.
Ang bawat heating zone ay malayang kinokontrol ng mga PID loop na may mga thermocouple na naka-embed na 3-5mm mula sa cavity wall. Ang isang karaniwang die ay may 3-6 na heating zone sa kahabaan nito, bawat isa ay may 2-4 na cartridge heater. Ang target ng disenyo ay ang pagkakapareho ng temperatura na ±2°C sa buong cavity cross-section sa anumang punto sa haba ng die. Ang mga zone kung saan ang temperatura ay lumihis nang higit sa ±3°C ay nagdudulot ng hindi pantay na pagtigas — ang mas mainit na bahagi ay unang nagtigas, na lumilikha ng asymmetric shrinkage at mga warped profile.
Ang thermal analysis ng die gamit ang FEA (finite element analysis) ay karaniwang kasanayan para sa mga kumplikadong profile. Minamodelo ng simulation ang paglipat ng init mula sa mga cartridge heater sa pamamagitan ng die body papunta sa composite, na isinasaalang-alang ang exothermic resin cure reaction (karaniwang 200-400 J/g para sa unsaturated polyester). Kinikilala ng pagsusuring ito ang mga malamig na bahagi — kadalasan sa mga panloob na sulok at malayo sa mga lokasyon ng heater — na nangangailangan ng karagdagang paglalagay ng heater o pagsasaayos ng distribusyon ng kuryente.
Checklist ng Disenyo: 10 Puntos Bago ang Pagtatapos
1. Tiyakin na ang mga sukat ng lukab ay kinabibilangan ng allowance para sa composite shrinkage (0.2-0.5% linear para sa salamin/polyester; 0.05-0.2% para sa carbon/epoxy) at thermal expansion ng die.
2. Kumpirmahin ang anggulo ng taper ng pasukan (2-5° kalahating anggulo) at haba upang makabuo ng compaction ratio na 1.3-1.8:1 (dami ng papasok na basang hibla sa huling dami ng lukab).
3. Tiyakin na ang hinulaang gel point (mula sa resin DSC kinetics at die thermal model) ay nasa 40-55% ng kabuuang haba ng die.
4. Tiyakin ang espesipikasyon ng chrome plating: 25-50μm micro-cracked hard chrome, 900-1,000 HV, pinakintab hanggang ≤0.4μm Ra sa direksyong ehe.
5. Tiyaking ang lahat ng panloob na sulok ay may radius na ≥0.5mm; ang lahat ng panlabas na sulok ay may radius na ≥0.3mm.
6. Tiyaking ang split line ay nakalagay sa isang hindi kosmetikong ibabaw at tinatakan gamit ang high-temperature silicone o mechanical interlock.
7. Patunayan ang layout ng heating zone: 3-6 na sona, mga thermocouple sa loob ng 5mm ng cavity wall, target na pagkakapareho ng ±2°C.
8. Tiyakin na ang watt density ng heater ay hindi hihigit sa 6 W/cm² para sa mga cartridge heater na gawa sa P20 steel (ang mas mataas na density ay nagdudulot ng localized overheating at nabawasang buhay ng heater).
9. Maglagay ng mga thermocouple access port sa 3-5 posisyon sa kahabaan ng die para sa pagsubaybay sa proseso.
10. Idisenyo ang sistema ng pagkakabit ng die upang mapaunlakan ang thermal expansion: isang dulo ay nakapirmi, isang dulo ay lumulutang sa mga linear bearings na may 2-3mm axial float.
Ano ang isang pultrusion die?
Ang pultrusion die ay isang kagamitang pinainit gamit ang precision engineered na humuhubog, nagdidikit, at nagpapagaling ng mga tuloy-tuloy na profile ng polimer na pinatibay ng hibla. Binubuo ito ng tapered entrance zone, transition zone, at straight heated curing zone, na karaniwang gawa sa pinatigas na tool steel na may chrome-plated cavity na pinakintab hanggang sa sub-micron surface finish.
Gaano katagal ang pagkamatay ng isang pultrusion?
Ang isang P20 steel die na nagpoproseso ng mga profile ng glass fiber ay karaniwang tumatagal ng 50-150 km ng profile bago mangailangan ng chrome re-plating, at 300-500 km bago lumampas sa tolerance ang mga sukat ng cavity. Ang D2 steel dies para sa carbon fiber ay tumatagal ng 300-800 km. Ang mga carbide die ay maaaring lumagpas sa 2,000 km. Ang buhay ng die ay pangunahing nakadepende sa uri ng fiber (ang carbon ay 3-5x na mas abrasive kaysa sa salamin), nilalaman ng filler, at bilis ng paghila.
Bakit kailangan ng chrome plating ang isang pultrusion die?
Binabawasan ng hard chrome plating (25-50μm, 900-1,000 HV) ang coefficient of friction sa pagitan ng curing composite at ng die wall mula 0.3-0.5 hanggang 0.1-0.15, na binabawasan ang pulling force ng 40-60%. Pinoprotektahan din nito ang steel substrate mula sa kemikal na pag-atake ng acidic resin components at mula sa abrasive wear ng fiber at filler particles, na nagpapahaba sa buhay ng die nang 2-3 beses.
Magkano ang halaga ng isang pultrusion die?
Ang isang simpleng P20 steel pultrusion die para sa isang maliit na profile (wala pang 500mm² cross-section, 600mm ang haba) ay nagkakahalaga ng $15,000-30,000. Ang isang malaki at kumplikadong D2 steel die para sa isang carbon fiber profile (mahigit 10,000mm² cross-section, 1,200mm ang haba, na may 6 na heating zone) ay nagkakahalaga ng $80,000-150,000. Ang mga carbide die ay nagdaragdag ng 10x multiplier. Ang Chrome plating ay nagdaragdag ng $2,000-5,000 bawat die. Ang gastos sa die ay amortized batay sa dami ng produksyon — sa 100 km/taon, ang isang $50,000 na die ay nag-aambag ng $0.50/metro sa gastos ng produkto.