
Ang mga SMC (Sheet Molding Compound) compression molds ay ang mga kagamitang may katumpakan sa puso ng proseso ng paghubog ng SMC. Binabago ng compression mold ang isang patag na sheet ng fiber-reinforced thermoset compound tungo sa isang kumplikado, mataas ang lakas, at tumpak ang dimensyon ng natapos na bahagi — sa isang press cycle na tumatagal ng 1 hanggang 5 minuto. Para sa mga molder at OEM, ang kalidad ng molde ang direktang tumutukoy sa kalidad ng bahagi, oras ng cycle, buhay ng tool, at gastos sa bawat bahagi . Mahalaga ang pag-unawa sa engineering sa likod ng mga SMC compression mold kung ikaw ay nagpapagawa ng bagong molde, nag-o-optimize ng isang umiiral na proseso, o sinusuri ang mga tooling supplier.
Sa TSTAR Mold , nagdidisenyo at gumagawa kami ng mga SMC compression mold na naghahatid ng mga piyesa na nakakatugon sa pinakamahihirap na mga detalye ng sasakyan, elektrikal, at istruktura. Saklaw ng malalimang pagsisiyasat na ito ang mga prinsipyo ng inhinyeriya ng molde, pagpili ng materyal, mga trade-off sa disenyo, at mga karaniwang estratehiya sa pag-iwas sa depekto na tumutukoy sa isang high-performance na SMC compression mold.
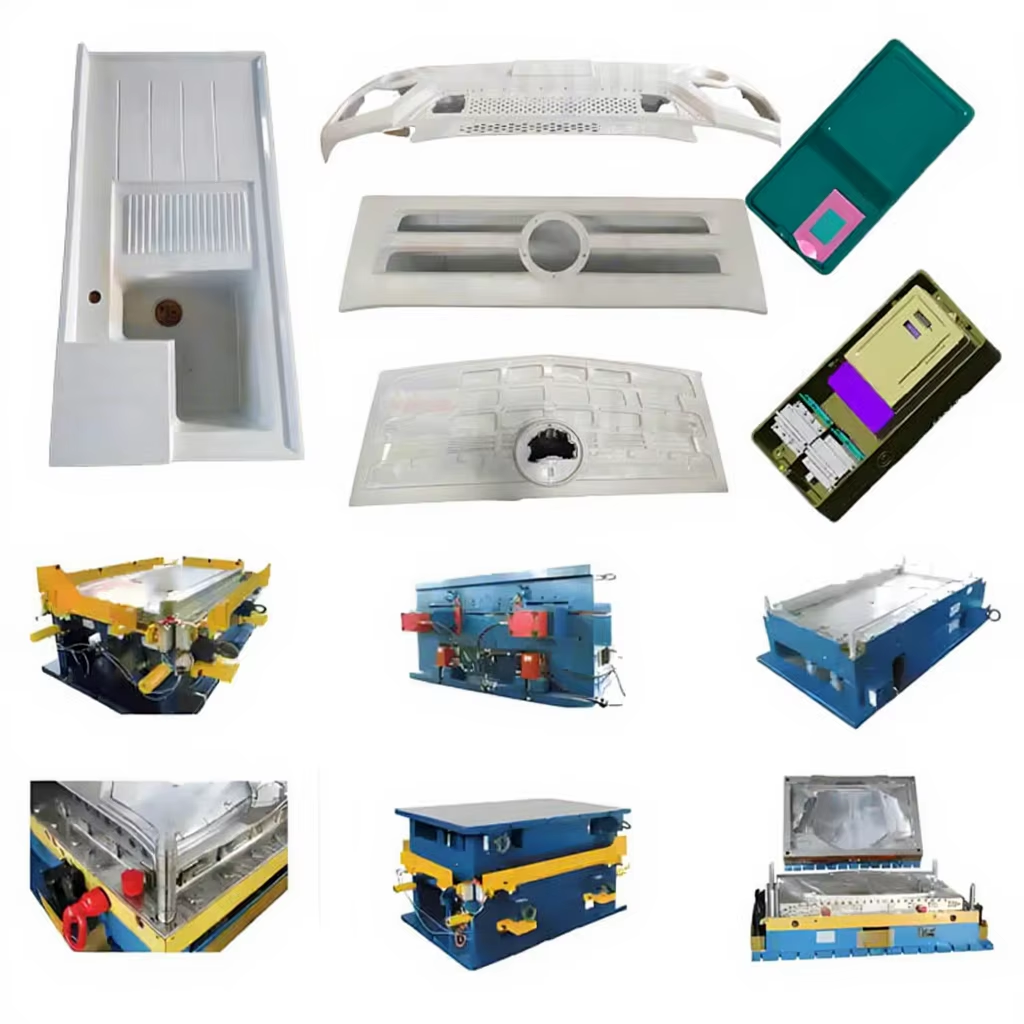
Paano Gumagana ang SMC Compression Molding: Ang Papel ng Molde sa Proseso
Sa compression molding, ang molde ay gumaganap ng tatlong kritikal na tungkulin nang sabay-sabay: paghubog, pagpapainit, at pagsasama-sama ng SMC charge sa huling bahagi. Nagsisimula ang proseso kapag ang isang pre-cut SMC charge (karaniwang sumasaklaw sa 50–70% ng lawak ng lukab ng molde) ay inilagay sa isang preheated molde sa 140–160°C . Ang press ay nagsasara, na naglalapat ng 5–15 MPa ng presyon. Sa ilalim ng init at presyon, ang lagkit ng SMC ay bumababa nang malaki, na nagpapahintulot dito na dumaloy at punan ang lukab. Ang thermoset resin ay pagkatapos ay nag-crosslink at nagtitiis, na permanenteng nagla-lock sa geometry ng bahagi.
Dapat pamahalaan ng molde ang daloy ng materyal, paglikas ng nakulong na hangin, pagkakapareho ng paglipat ng init, at pagkontrol sa dimensyon — lahat sa loob ng ilang segundo. Ang isang mahusay na dinisenyong molde ng SMC compression ay nakakamit ng kumpletong pagpuno ng lukab nang walang mga tuyong batik, linya ng niniting, o porosity, habang pinapanatili ang mga tolerance ng kapal ng bahagi na ±0.05 mm o mas mahusay sa buong ibabaw.
Pangunahing Puntos: Ang isang SMC compression mold ay hindi lamang isang cavity — ito ay isang precision thermal management at material flow control system. Ang bawat desisyon sa disenyo, mula sa shear edge geometry hanggang sa paglalagay ng heating channel, ay direktang nakakaapekto sa kalidad at consistency ng bawat bahaging nagawa.
Mga Pangunahing Bahagi ng isang SMC Compression Mold
1. Lukab at Ubod
Ang cavity (babae) at core (lalaki) ang tumutukoy sa heometriya ng bahagi. Ang mga cavity ng SMC mold ay makinarya mula sa pre-hardened tool steel (P20, 718H) o forged steel (Finkle, 2738) para sa mataas na volume na produksyon. Ang cavity surface finish ay direktang inililipat sa ibabaw ng bahagi: ang isang Class A automotive exterior panel ay nangangailangan ng SPI A-1 mirror finish sa mold cavity, na nakakamit sa pamamagitan ng progresibong pinong diamond polishing hanggang Ra ≤ 0.025 μm. Para sa mga estruktural na bahagi kung saan ang hitsura ay pangalawa, ang SPI B-1 hanggang B-3 finish (Ra 0.05–0.10 μm) ay sapat at mas matipid.
2. Disenyo ng Gilid ng Paggupit
Ang shear edge ay ang patayong interface sa pagitan ng cavity at core na kumokontrol sa flash formation, kapal ng bahagi, at mga puwersa ng demolding . Tatlong karaniwang shear edge configuration ang ginagamit sa mga SMC mold: straight shear edge (pinakasimple, para sa low- to medium-volume tooling), tapered shear edge na may 1–3° draft angle (binabawasan ang demolding force, pinapahaba ang buhay ng tool), at landed shear edge na may horizontal flash land (pinakamahusay na kontrol sa flash para sa high-volume production). Ang shear edge clearance ay karaniwang 0.03–0.08 mm bawat panig , na binabalanse ang flash minimization laban sa panganib ng steel-to-steel galling.
3. Sistema ng Pag-init
Ang mga SMC compression mold ay pinapainit gamit ang mga electric cartridge heater, oil/steam channel, o induction heating . Ang mga electric cartridge heater ay pinakakaraniwan para sa mga molde na hanggang humigit-kumulang 1 m², na nag-aalok ng zoned temperature control na may ±2°C uniformity. Para sa malalaking molde (>2 m²), ang mga oil o steam channel ay nagbibigay ng mas pare-parehong distribusyon ng init sa mas mababang gastos sa pagpapatakbo. Ang heating system ay dapat maghatid ng sapat na thermal mass upang mabilis na mapainit muli ang ibabaw ng molde pagkatapos ng bawat cycle (karaniwan ay 10–20 segundong paggaling sa loob ng 3°C ng setpoint). Ang hindi sapat na pag-init o hindi pantay na distribusyon ng temperatura ang ugat na sanhi ng mga problema sa under-cure, warpage, at part-to-part consistency.
4. Sistema ng Vacuum (Opsyonal ngunit Inirerekomenda)
Ang vacuum-assisted compression molding ay nag-aalis ng hangin mula sa selyadong lukab bago at habang isinasara ang molde. Inaalis nito ang porosity ng air entrapment, binabawasan ang oras ng pagtigas ng 15-25%, at nagbibigay-daan sa mas mababang presyon ng molding (3-7 MPa kumpara sa 8-15 MPa) . Isang peripheral vacuum seal (karaniwang silicone O-ring o lip seal) ang isinama sa molde, na nakakonekta sa isang vacuum pump na may kakayahang makamit ang ≤ 50 mbar absolute pressure sa loob ng 5 segundo . Para sa mga high-performance na bahagi ng istruktura at mga Class A na ibabaw, ang vacuum assistance ay lalong nagiging karaniwang kasanayan.
5. Sistema ng Ejection
Ang mga bahagi ng SMC ay inilalabas gamit ang mga ejector pin, stripper plate, o kombinasyon ng pareho . Dapat balansehin ng pagkakalagay ng ejector pin ang distribusyon ng puwersa ng paglabas laban sa mga kosmetikong kinakailangan (makikita ang mga marka ng pin sa hindi nakikitang ibabaw). Ang ejection stroke ay karaniwang 15-30 mm na lampas sa pinakamalalim na cavity point. Para sa mga kumplikadong geometries na may mga undercut, ang mga hydraulic o pneumatic side core ay sinusundan upang umatras bago ang paglabas — dapat isama ng disenyo ng molde ang mga mekanismong ito nang hindi nakompromiso ang layout ng heating channel o structural rigidity.
Pagpili ng Materyal para sa Konstruksyon ng SMC Mold
Ang pagpili ng materyal ng hulmahan ay nakadepende sa dami ng produksyon, kasalimuotan ng bahagi, mga kinakailangan sa pagtatapos ng ibabaw, at badyet . Ang talahanayan sa ibaba ay ang sanggunian sa industriya para sa pagpili ng materyal ng hulmahan ng SMC:
| Mould Material | Karaniwang Katigasan (HRC) | Dami ng produksyon | Kamag-anak na Gastos | Best Para sa |
|---|---|---|---|---|
| P20 / 1.2311 Paunang-pinatigas na Bakal | 28-32 | 50,000–200,000 na cycle | $$ (katamtaman) | Mga hulmahan ng produksyon na pangkalahatan |
| 718H / 1.2738 Huwad na Bakal | 32-36 | 200,000–500,000 na cycle | $$$ (mas mataas) | Mataas na volume ng sasakyan, elektrikal |
| H13 / 1.2344 Mainit na Bakal na Gawain | 48–52 (ginamot sa init) | 500,000+ cycle | $$$$ (pinakamataas) | Pinakamataas na tibay, nakasasakit na mga pormulasyon ng SMC |
| Aluminyo 7075-T6 | ~150 HB | 5,000–20,000 na cycle | $ (pinakamababa) | Mga prototype, mababa ang volume, mabilis na pag-init |
| Stavax ESR / 1.2083 Hindi Kinakalawang | 50–54 (ginamot sa init) | 300,000+ cycle | $$$$ (pinakamataas) | Mga pormulasyon ng SMC na lumalaban sa kalawang |
Para sa mga aplikasyon na lumalaban sa kalawang — tulad ng mga pormulasyon ng SMC na naglalaman ng mga halogenated flame retardant na naglalabas ng mga bakas na asido habang pinapalambot — inirerekomenda ang Stavax ESR (electro-slag remelted) stainless tool steel o hard chrome plating (0.025–0.050 mm) na may P20/718H upang maiwasan ang pitting corrosion ng ibabaw ng molde.
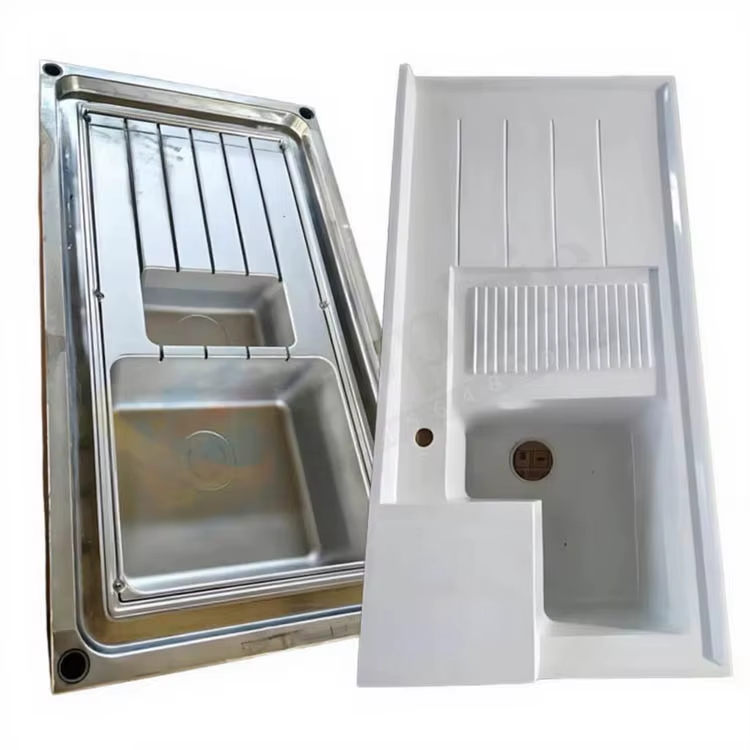
Mga Pagsasaalang-alang sa Disenyo na Nagtatakda ng Pagganap ng Molde
Allowance sa Pag-urong
Lumiliit ang mga bahagi ng SMC habang pinapatigas at pinapalamig. Ang lukab ng hulmahan ay dapat na makinahin nang malaki gamit ang shrinkage factor: karaniwang 0.05–0.15% para sa karaniwang SMC, at 0.02–0.05% para sa mga low-profile (LP-SMC) na pormulasyon ( ayon sa ASTM D955). Ang pag-urong ay nag-iiba depende sa oryentasyon ng hibla, nilalaman ng filler, at kapal ng bahagi — ang mga ribs at bosses ay maaaring lumiit nang iba kaysa sa mga patag na dingding. Binabawi ng mga taga-disenyo ng hulmahan sa pamamagitan ng paglalapat ng mga differential shrinkage factor sa iba't ibang katangian batay sa pagsusuri ng daloy at empirikal na datos.
Draft Angles
Ang mga anggulo ng draft sa mga patayong ibabaw ay nagpapadali sa paglabas ng bahagi. Para sa mga SMC compression mold: minimum na 1° draft sa mga makintab na ibabaw, 1.5–3° sa mga textured na ibabaw, at 3–5° sa malalalim na ribs o bosses (alinsunod sa ISO 6751 / DIN 16756). Ang hindi sapat na draft ay nagpapataas ng puwersa ng paglabas, nagbibigay-diin sa bahagi, at nagpapabilis sa pagkasira ng amag — ito ang pinakakaraniwang sanhi ng pagdikit ng bahagi, pagkagusot sa ibabaw, at maagang pagkasira ng ejector pin.
Venting
Habang dumadaloy at tumigas ang SMC, ang nakulong na hangin at mga pabagu-bagong produkto ay kailangang lumabas. Ang bentilasyon ay ibinibigay ng mga peripheral vent (0.03–0.05 mm ang lalim), mga clearance ng ejector pin (0.01–0.02 mm radial), at mga vacuum port (kapag ginagamit ang vacuum assist) . Ang hindi sapat na bentilasyon ay nagdudulot ng mga marka ng paso, porosity, hindi kumpletong pagpuno, at hindi pantay na pagtigas . Para sa malalaking bahagi (>1 m²), ang mga peripheral vent channel na may pagitan bawat 200–300 mm sa paligid ng perimeter ng parting line ay karaniwang gawain.
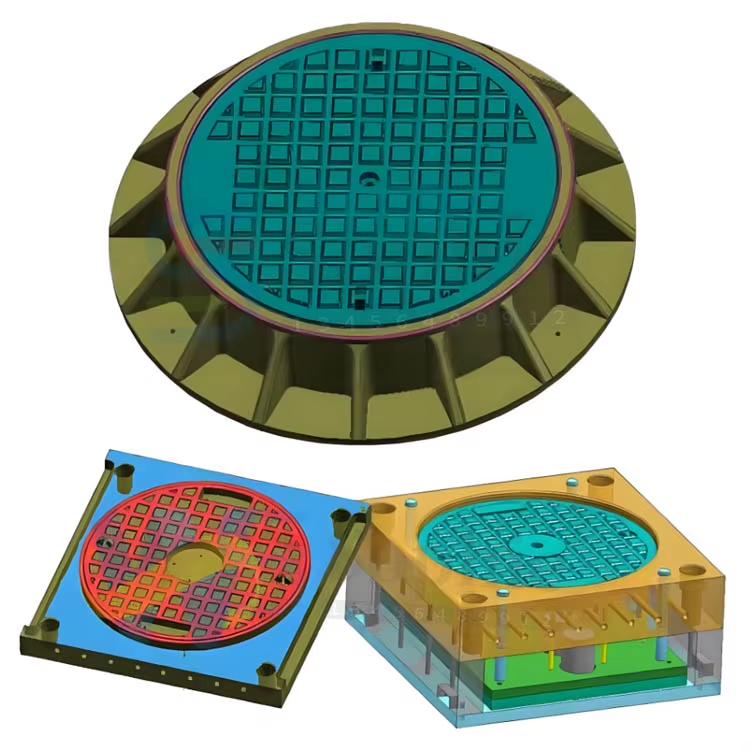
Mga Karaniwang Depekto sa Paghubog ng SMC at mga Solusyon sa Disenyo ng Molde
- Porosidad / Mga Void. Sanhi ng nakulong na hangin o mga pabagu-bagong sangkap. Solusyon sa amag: magdagdag ng vacuum assist, dagdagan ang lalim ng bentilasyon sa 0.05 mm, o baguhin ang posisyon ng charge pattern upang baguhin ang flow front convergence.
- Pagbaluktot. Sanhi ng hindi pantay na pag-urong dahil sa mga gradient ng temperatura o pagkakaiba-iba ng oryentasyon ng hibla. Solusyon sa amag: pagbutihin ang pagkakapareho ng channel ng pag-init (bawasan ang ΔT sa buong lukab sa < 3°C), ayusin ang lokasyon ng gate/charge upang balansehin ang daloy ng hibla, o maglapat ng differential cooling sa mas mainit na mga sona.
- Flash (Labis). Sanhi ng sobrang laki ng shear edge clearance o mold deflection sa ilalim ng pressure. Solusyon sa molde: higpitan ang shear edge clearance sa 0.03–0.05 mm, magdagdag ng mga backup na support pillar upang mabawasan ang platen deflection na > 0.05 mm, o lumipat mula sa straight patungo sa landed shear edge design.
- Pagkaalon-alon ng Ibabaw / Balat ng Kahel. Sanhi ng mga bahaging mayaman sa resina o hindi sapat na kintab sa ibabaw ng amag. Solusyon sa amag: i-upgrade ang kintab sa lukab sa SPI A-2 o A-1 (Ra < 0.05 μm), tiyakin na ang low-profile additive ng pormulasyon ng SMC ay tugma sa profile ng temperatura ng amag.
- Pagdikit / Mahirap Buwagin. Sanhi ng hindi sapat na hanging agos, pagdikit sa ibabaw ng amag, o labis na pagkatuyo. Solusyon sa amag: dagdagan ang anggulo ng hanging agos sa > 2°, maglagay ng semi-permanenteng patong para sa paglabas ng amag (hal., Chemlease o katulad), o bawasan ang temperatura ng amag malapit sa dingding ng lukab ng 5–10°C upang maiwasan ang napaaga na pagkatuyo sa ibabaw.
- Mga Linya ng Pagniniting. Sanhi ng pagtatagpo ng mga flow front at hindi ganap na pagsanib. Solusyon sa amag: ilipat ang posisyon ng karga upang mapabilis ang unidirectional na daloy, pataasin ang temperatura ng amag ng 5–10°C sa rehiyon ng knit line upang pahabain ang oras ng daloy bago ang pagtigas, o dagdagan ang bilis ng pagsara ng press upang mabawasan ang paglamig ng flow-front.
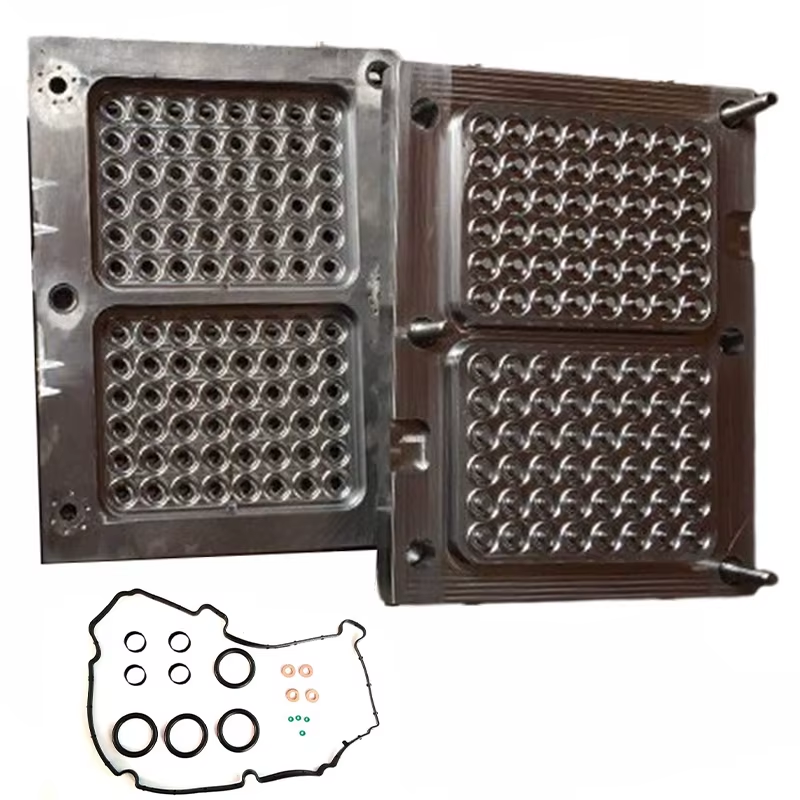
Pagsusuri sa Gastos ng SMC Compression Mold
Ang pag-unawa sa istruktura ng gastos ng isang SMC compression mold ay nakakatulong sa pagpaplano ng badyet at pagsusuri ng supplier. Para sa isang tipikal na katamtamang laki ng SMC mold (lugar ng lukab ~0.5–1.0 m², P20 steel):
| Bahagi ng Gastos | Porsiyento ng Kabuuan | Mga Pangunahing Variable |
|---|---|---|
| Disenyo at Inhinyero ng Mold | 15-20% | Pagiging kumplikado, simulasyon (CAE), mga pag-ulit ng DFM |
| Materyal na Bakal | 10-15% | Grado (P20 vs 718H vs H13), laki ng bloke |
| CNC Machining | 30-40% | Ang pagiging kumplikado ng lukab, bilang ng mga electrode na kailangan para sa EDM |
| EDM (Palubog + Kawad) | 5-15% | Malalim na tadyang, matutulis na sulok, may teksturang mga ibabaw |
| Pagpapakintab at Pagtatapos | 5-10% | Espesipikasyon ng pagtatapos ng ibabaw (B-3 hanggang A-1) |
| Pagsasama ng Sistema ng Pag-init | 5-8% | Mga pampainit ng kartutso kumpara sa mga channel ng langis |
| Pag-assemble, Pagsubok at Pagpapatunay | 10-15% | Inspeksyon sa unang artikulo, pagbuo ng window ng proseso |
Ang kabuuang halaga ng molde ay karaniwang mula $15,000–$50,000 para sa isang karaniwang molde ng produksyon at $50,000–$150,000+ para sa isang malaki, mataas ang cavitation, Class A na molde ng sasakyan . Ang lead time ng molde ay 8–16 na linggo depende sa pagiging kumplikado at kapasidad ng supplier.
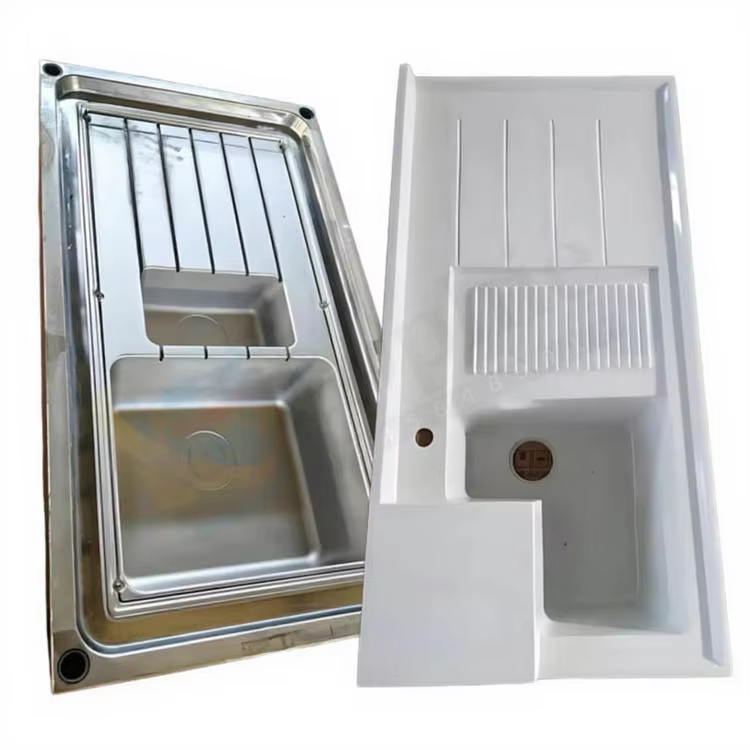
Mga Madalas Itanong
Ano ang karaniwang tagal ng serbisyo ng isang SMC compression mold?
Ang isang maayos na napanatiling SMC compression mold na gawa sa P20 steel ay maaaring makagawa ng 100,000–200,000 cycle bago ang malaking pagsasaayos. Sa 718H forged steel, makakamit ang 200,000–500,000 cycle . Ang mga pangunahing salik na nakakaapekto sa buhay ng amag ay kinabibilangan ng: SMC formulation (pinabibilis ng abrasive fillers ang pagkasira), molding pressure (pinapataas ng mas mataas na presyon ang pagkasira ng shear edge), dalas ng pagpapanatili ng amag (paglilinis, muling paglalagay ng release agent, inspeksyon ng shear edges), at mga kondisyon ng pag-iimbak (pinipigilan ng climate-controlled na pag-iimbak ang kalawang). Ang hard chrome plating (0.025–0.050 mm) ay maaaring magpahaba ng buhay ng amag ng 50–100% sa cost premium na 10–15% ng base mold price.
Maaari bang i-convert ang isang SMC compression mold para patakbuhin ang ibang bahagi?
Posible ngunit limitado ang bahagyang conversion. Maaaring gamitin ang mga cavity insert upang baguhin ang lokal na geometry sa loob ng isang umiiral na frame ng molde — matipid para sa mga rebisyon ng bahagi o mga configuration ng family mold. Gayunpaman, ang isang kumpletong conversion sa ibang hugis ng bahagi sa pangkalahatan ay nangangailangan ng isang bagong cavity at core, na 60-80% ng gastos ng isang bagong molde. Dahil dito, kadalasang mas matipid na mag-commission ng isang bagong molde na na-optimize para sa geometry ng bagong bahagi kaysa sa labis na pagbabago ng isang umiiral na. Mga eksepsiyon: ang mga frame ng molde at mga sistema ng pag-init ay maaaring gamitin muli kung ang bagong bahagi ay may katulad na mga sukat ng platen at mga kinakailangan sa thermal.
Ano ang pagkakaiba sa pagitan ng compression mold at injection mold para sa mga thermoset composite?
Ang pangunahing pagkakaiba ay nasa kung paano pumapasok ang materyal sa lukab . Sa compression molding, ang SMC charge ay direktang inilalagay sa bukas na lukab ng molde; nagsasara ang press at dumadaloy ang materyal sa ilalim ng compression. Sa injection molding ng mga thermoset composites (BMC injection), ang materyal ay pinaplasticize sa isang screw/barrel at ini-inject sa pamamagitan ng sprue at runner system papunta sa isang closed mold sa ilalim ng mataas na pressure (50–150 MPa). Ang mga compression mold ay humahawak ng mas mahabang haba ng fiber (25–50 mm vs. 6–12 mm) at nakakamit ng mas mahusay na mechanical properties sa natapos na bahagi, ngunit ang mga injection mold ay nag-aalok ng mas mabilis na cycle times para sa maliliit at kumplikadong mga bahagi at maaaring tumakbo nang ganap na awtomatiko nang walang manual charge placement.
Paano mo pinapanatili ang isang SMC compression mold para sa pinakamatagal na buhay ng serbisyo?
Mga Mahahalagang Gawain sa Pagpapanatili: (1) Linisin ang lukab ng hulmahan at mga gilid ng paggupit pagkatapos ng bawat shift ng produksyon gamit ang isang malambot na brass scraper at aprubadong solvent — huwag gumamit ng mga kagamitang bakal na maaaring kumamot sa ibabaw ng lukab. (2) Muling maglagay ng semi-permanenteng pagpapakawala ng hulmahan sa ibabaw ng lukab bawat 50-100 cycle o ayon sa rekomendasyon ng tagagawa ng release agent. (3) Suriin ang clearance ng gilid ng paggupit gamit ang mga feeler gauge bawat 1,000 cycle — i-recut o i-recondition kung ang clearance ay lumampas sa 0.10 mm. (4) Tiyakin ang pagganap ng sistema ng pag-init (pagkakapareho ng temperatura, tuluy-tuloy na heater) buwan-buwan. (5) Itabi ang hulmahan sa isang tuyo, kontroladong kapaligirang temperatura (20-25°C, < 50% RH) na may mga ibabaw ng lukab na protektado ng manipis na patong ng langis na pumipigil sa kalawang. (6) Magtago ng talaan ng siklo ng hulmahan — ang pagsubaybay sa mga cycle, mga kaganapan sa pagpapanatili, at anumang mga isyu sa kalidad ay nagbibigay-daan sa predictive maintenance at tumutukoy sa mga trend ng pagkasira bago pa man magdulot ng downtime ng produksyon.
Anong mga pang-ibabaw na pagtatapos ang maaaring makamit nang direkta mula sa isang SMC compression mold?
Gamit ang maayos na pinakintab na lukab ng hulmahan at in-mold coating (IMC) o Class A SMC formulation, makakamit ang mga antas ng kinang ng SPI A-1 hanggang A-2 nang direkta mula sa hulmahan , na nakakatugon sa mga espesipikasyon na handa nang pinturahan ang panlabas na bahagi ng sasakyan nang walang pangalawang pagliha o pag-prim. Ang mga naglilimitang salik ay ang pormulasyon ng SMC (kinakailangan ang Class A SMC na may mga low-profile additives), ang kalidad ng pagpakintab ng lukab ng hulmahan (Ra ≤ 0.025 μm), at ang kontrol sa proseso ng paghubog (pagkakapareho ng temperatura ±2°C, pare-parehong paglalagay ng karga at profile ng pagsasara ng press). Para sa mga bahaging hindi mukhang hulmahan, ang mga pagtatapos ng SPI B-1 hanggang B-3 ang pamantayan.
Soundbite: Pinagsasama ng isang high-performance na SMC compression mold ang precision-machined na P20 o 718H tool steel, na-optimize na shear edge geometry (0.03–0.08 mm clearance), uniform heating (±2°C), at vacuum-assisted venting upang gawing isang kumplikado, tumpak ang dimensyon, at Class A finish part ang isang patag na fiber-reinforced sheet sa isang 1–5 minutong press cycle.
Sa TSTAR Mold , dalubhasa kami sa pagdidisenyo at paggawa ng mga SMC compression mold para sa mga aplikasyon sa sasakyan, elektrikal, konstruksyon, at industriya. Ang aming in-house engineering team ay nagbibigay ng kumpletong solusyon sa tooling — mula sa simulation ng daloy ng molde at pag-optimize ng disenyo hanggang sa CNC machining, tryout, at suporta sa produksyon. Makipag-ugnayan sa amin ngayon upang talakayin ang iyong mga kinakailangan sa SMC compression mold o upang humiling ng quotation para sa iyong susunod na proyekto sa tooling.
Mga Pamantayan at Sanggunian
Ang mga sumusunod na pamantayan sa industriya ay tinutukoy sa artikulong ito: