Masalah acuan suntikan semasa pengeluaran jarang sekali misteri. Selepas menyelenggara acuan untuk beratus-ratus projek pengacuan suntikan selama ini, kita telah melihat corak yang sama berulang. Retakan pada rongga, gelangsar yang tersekat, bahagian yang berkelip—kesemuanya mempunyai beberapa punca utama yang sama. Artikel ini merangkumi isu penyelenggaraan acuan yang paling biasa kita hadapi dan penyelesaian yang benar-benar berkesan.
1. Pembentukan cebisan/gerigi acuan
Kecacatan acuan kilat merupakan kecacatan acuan yang paling kerap berlaku dan yang paling cepat menghentikan pengeluaran. Ia berlaku apabila plastik cair keluar dari rongga melalui garisan pemisah atau antara muka yang bergerak. Suspek biasa, mengikut susunan kemungkinan:
- Kerosakan garisan pemisah. Sedikit goresan pada permukaan belahan akibat perlanggaran sebelumnya atau pengendalian yang tidak betul akan menyebabkan jurang. Betulkan: sapukan batu pada kerosakan, periksa kerataannya dengan warna biru Prussian. Jika kerosakan lebih dalam daripada 0.05 mm, kimpal dan mesin semula.
- Tanan pengapit terlalu rendah. Ini adalah punca kedua paling biasa. Acuan mengalami tekanan rongga yang lebih tinggi daripada yang dapat ditahan oleh mesin cetak. Periksa kawasan yang diunjurkan terhadap penarafan daya pengapit mesin—jika margin di bawah 15%, kemungkinan kilatan.
- Saluran pengudaraan tersumbat oleh sisa. Lama-kelamaan, mendapan gas terkumpul di alur bolong dan menghalang udara daripada keluar. Ini menyebabkan gas terperangkap yang membuka saluran pemisah seketika. Bersihkan bolong dengan berus tembaga setiap 5,000–10,000 kitaran bergantung pada resin.
- Acuan tidak selari. Jika ketinggian acuan berbeza lebih daripada 0.02 mm dari satu sudut ke sudut yang bertentangan, mesin penekan tidak akan mengapit secara sekata. Sentiasa periksa kesejajaran dengan tolok perasa semasa persediaan acuan.
2. Tanda pin ejektor dan lekatan
Apabila bahagian melekat pada bahagian ejektor, pengendali sering cuba meningkatkan kelajuan atau tekanan ejeksi. Itu jarang sekali dapat menyelesaikan punca utama. Apa yang sebenarnya menyebabkan ejeksi:
- Sudut draf tidak mencukupi. Kurang daripada 0.5° setiap sisi untuk rusuk yang dalam menyebabkan bahagian tersebut mencengkam teras. Untuk permukaan bertekstur, tambahkan 1° setiap 0.025 mm kedalaman tekstur.
- Haus pin ejektor. Pin haus lebih cepat pada lejang kembali berbanding lejang hadapan. Selepas 200,000 kitaran, ukur OD pin pada ID lubang. Jika jarak melebihi 0.03 mm, gantikan pin.
- Permukaan acuan terlalu digilap. Kemasan cermin pada bahagian teras sebenarnya meningkatkan geseran. Kemasan permukaan Ra 0.4–0.8 µm memberikan pelepasan terbaik untuk kebanyakan plastik kejuruteraan.
- Daya lontaran yang tidak sekata. Jika sesetengah pin menolak lebih kuat daripada yang lain, bahagian tersebut akan condong dan terikat. Periksa setiap pin untuk pergerakan bebas—spring kembali yang rosak adalah punca biasa.
3. Kegagalan slider dan lifter
Kesesakan slider adalah mahal. Slider yang tersekat boleh merosakkan rongga dan menghentikan pengeluaran selama sehari penuh. Puncanya biasanya mekanikal dan bukannya berkaitan dengan proses:
- Plat haus menyebabkan rasa tidak selesa. Plat haus gangsa terhadap slaid keluli yang dikeraskan berfungsi dengan baik—sehingga pelinciran rosak. Kini kami menggunakan plat haus gangsa yang dipasang grafit pada semua acuan kitaran tinggi. Ia kering selama 50,000+ kitaran tanpa menyakitkan.
- Kebocoran talian penyejukan. Kebocoran lubang jarum pada saluran penyejukan gelangsar menyebabkan air bercampur dengan pelincir pada permukaan gelangsar. Gris akan hilang dan sentuhan logam ke logam bermula. Uji tekanan semua litar penyejukan gelangsar sebelum kelayakan acuan.
- Kegagalan musim bunga. Kelesuan spring balik selepas 100,000–200,000 kitaran. Gantikannya pada selang penyelenggaraan berjadual, bukan selepas kegagalan.
- Serpihan di trek gelongsor. Zarah-zarah kilat daripada larian sebelumnya jatuh ke dalam trek gelangsar dan menyesakkan mekanisme. Pasang pengedap pengelap di bahagian hadapan gelangsar untuk mengelakkan serpihan masuk.
| Masalah | Tandatangan semasa pengeluaran | Perkara pertama yang perlu diperiksa | Menetapkan |
|---|---|---|---|
| Kilat garisan pemisah | Sirip plastik nipis di tepi bahagian | Kerosakan garisan pemisah | Batu atau kimpal kawasan yang rosak |
| Pin ejektor melekat | Pin meninggalkan kesan yang dalam atau bahagiannya tidak jatuh | Keadaan spring kembali | Gantikan spring yang haus |
| Gelongsor tersekat | Slaid tidak ditarik balik sepenuhnya | Keadaan plat haus | Gantikan dengan gangsa yang disalut grafit |
| Tanda tenggelam | Kemerosotan pada bahagian dinding tebal | Kadar aliran litar penyejukan | Nyahkerak atau tambah penyejukan konformal |
| Pukulan pendek | Isian tidak lengkap | Pembekuan pintu pagar atau penyumbatan bolong | Periksa saiz pintu pagar dan kedalaman lubang udara |
| Garisan kimpalan kelihatan | Garis putih atau titik lemah pada bahagian tersebut | Suhu lebur terlalu rendah | Naikkan suhu lebur sebanyak 10–15°C atau alihkan get |
Benang merah bagi semua isu ini: penyelenggaraan bukanlah pusat kos, ia adalah pengganda kitaran hayat. Acuan yang mendapat penyelenggaraan pencegahan secara berkala menghasilkan 30–40% lebih banyak bahagian sebelum baik pulih besar berbanding acuan yang beroperasi sehingga rosak.
4. Kecacatan berkaitan penyejukan
Kesan sinki, pengecutan yang tidak sekata dan masa kitaran yang panjang adalah masalah penyejukan, bukan masalah bahan. Keluli acuan mengalirkan haba—ia tidak menghasilkannya. Jika litar penyejukan tidak mengeluarkan haba dengan cekap, proses tersebut tidak akan stabil tanpa mengira suhu leburan atau kelajuan suntikan.
Punca yang paling kerap kita lihat: Penyejukan saluran terlalu jauh dari permukaan rongga (lebih daripada 2x diameter saluran), pengumpulan kerak mineral di dalam saluran (yang mengurangkan pemindahan haba sehingga 60%) dan aliran tidak seimbang antara litar rongga dan teras.
Penyelesaiannya: Ukur kadar aliran melalui setiap litar penyejukan secara individu. Jika dua litar pada acuan yang sama menunjukkan variasi lebih daripada 15%, aliran tersebut tidak seimbang. Gunakan pengawal selia aliran pada bahagian pemulangan. Untuk acuan sedia ada yang bersisik, pembilasan dengan larutan asid sitrik pada suhu 60°C selama 4 jam dapat memulihkan 80–90% pemindahan haba asal.
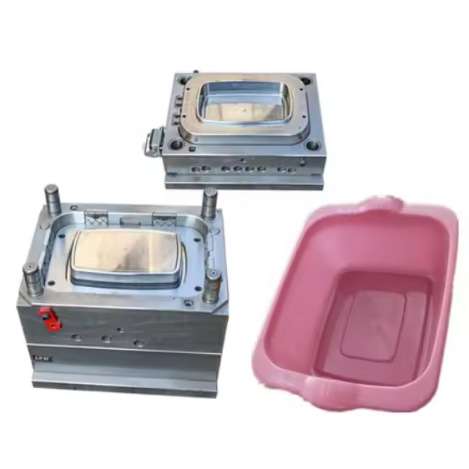
5. Haus pada pin panduan dan sesendal
Komponen panduan yang haus menjejaskan penjajaran acuan dan menyebabkan kilatan pada satu sisi bahagian. Corak haus sentiasa sama: pin haus pada bahagian galas beban, menghasilkan bentuk bujur. Sebaik sahaja jarak melebihi 0.03 mm, penjajaran beralih.
Pencegahan: Sapukan gris setiap 2,000 kitaran melalui sistem pelinciran pusat. Gantikan pin panduan dan sesendal sebagai set yang sepadan—mencampurkan pin baharu dengan sesendal yang haus akan mempercepatkan kehausan pada pin baharu. Untuk acuan peronggaan tinggi, pertimbangkan sistem lontaran berpandu yang mengurangkan beban penjajaran daripada pin panduan utama.
Jadual penyelenggaraan pencegahan yang berkesan
Jadual yang memastikan acuan kami berjalan dengan masa henti yang minimum:
- Setiap 5,000 kitaran: Bersihkan alur bolong, periksa kelegaan pin panduan, lincirkan semua bahagian yang bergerak
- Setiap 20,000 kitaran: Litar penyejukan ujian tekanan, periksa paralelisme, periksa pin ejektor
- Setiap 100,000 kitaran: Gantikan spring balik, periksa keadaan plat haus, ukur skala saluran penyejukan
- Setiap 200,000 kitaran: Gantikan pin/sesendal panduan, gilap semula permukaan rongga jika perlu
Jadual ini mengandaikan plastik kejuruteraan standard (ABS, PP, PC, PA6). Gred berisi kaca atau kalis api memerlukan selang masa 30–50% lebih pendek. Menjalankan acuan melebihi selang masa ini tanpa pemeriksaan merupakan punca terbesar masa henti yang tidak dijangka.
Untuk maklumat lanjut tentang reka bentuk acuan dan pemilihan keluli, lihat panduan pemilihan keluli acuan dan panduan reka bentuk acuan suntikan kami . Latar belakang industri tentang penyelenggaraan acuan boleh didapati daripada PlasticsToday.
Soalan lazim
Berapa kerapkah acuan suntikan perlu diservis?
Setiap 5,000–10,000 kitaran untuk penyelenggaraan pencegahan, bergantung pada jenis resin. Bahan berisi kaca memerlukan servis yang lebih kerap. Menjalankan acuan melebihi 15,000 kitaran tanpa pemeriksaan berisiko merosakkan yang memerlukan kos pembaikan yang lebih tinggi berbanding jadual penyelenggaraan.
Apakah yang menyebabkan kilatan pada garisan pemisah?
Sama ada permukaan pemisah rosak, daya pengapit terlalu rendah, atau saluran pengudaraan tersumbat. Diagnosis terpantas: tutup acuan pada sehelai kertas karbon. Jika corak sentuhan tidak sekata, permukaan semula kawasan pemisah.
Mengapakah slider melekat selepas beberapa bulan pengeluaran?
Biasanya pelinciran plat haus yang mengeras atau pelinciran kering. Keluarkan gelangsar dan periksa plat haus. Jika ia menunjukkan kesan comot kuprum, gantikannya dengan gangsa yang disalut grafit dan pasangkan talian pelinciran pusat pada permukaan gelangsar.
Bolehkah tanda sinki dibaiki dengan melaraskan tekanan pembungkusan?
Kadangkala, ia hanyalah bantuan pembalut luka. Jika tanda sinki berada pada bahagian tebal (melebihi 4 mm), punca utamanya adalah penyejukan yang tidak mencukupi berhampiran kawasan tersebut. Tambahkan penyejukan konformal atau pin haba pada teras pada bahagian tebal.
Bilakah pin panduan perlu diganti?
Apabila jarak antara pin dan sesendal melebihi 0.03 mm. Ukur dengan tolok perasa pada mulut sesendal. Gantikan sebagai set yang sepadan. Sesendal yang haus pada satu sisi boleh membebankan pin baharu ke sisi dan menyebabkan kegagalan pramatang.