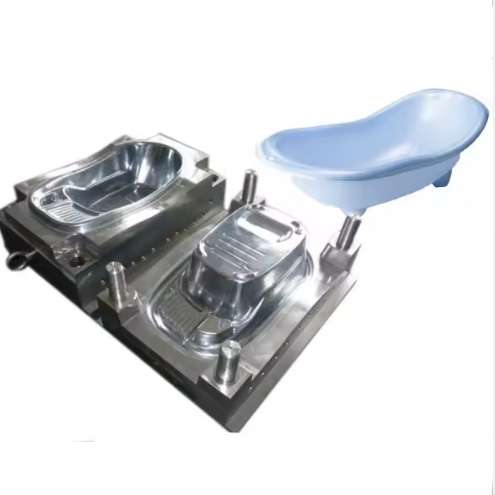
Pengacuan suntikan kekal sebagai salah satu proses pembuatan yang paling banyak digunakan untuk menghasilkan komponen plastik merentasi industri daripada barangan automotif dan pengguna hinggalah peranti perubatan dan elektronik. Kualiti, kecekapan dan keberkesanan kos bagi sebarang operasi pengacuan suntikan bergantung pada kualiti reka bentuk acuan. Acuan yang direka bentuk dengan baik memastikan kualiti bahagian yang konsisten, masa kitaran yang optimum dan jangka hayat alat yang lebih lama, manakala acuan yang direka bentuk dengan buruk menyebabkan kecacatan, masa henti dan kos penyelenggaraan yang berlebihan.
Panduan komprehensif ini merangkumi aspek penting reka bentuk acuan suntikan, menyediakan jurutera pembuatan, pereka acuan dan profesional perolehan dengan pengetahuan teknikal yang diperlukan untuk menentukan, menilai dan menyelenggara acuan suntikan berprestasi tinggi. Untuk gambaran keseluruhan keupayaan pembuatan acuan suntikan lengkap kami, lawati laman utama kami.
Asas Reka Bentuk Acuan Suntikan
Reka bentuk acuan suntikan merangkumi pelbagai disiplin kejuruteraan, termasuk sains bahan, dinamik terma, mekanik bendalir dan reka bentuk mekanikal. Fungsi utama acuan suntikan adalah untuk menerima plastik cair daripada mesin pengacuan suntikan, mengagihkannya melalui sistem pelari, mengisi rongga, menyejukkan bahagian sehingga pemejalan dan mengeluarkan komponen yang telah siap. Setiap fungsi ini memerlukan pertimbangan reka bentuk yang teliti untuk mencapai hasil yang optimum.
Proses reka bentuk bermula dengan analisis menyeluruh terhadap geometri bahagian, pemilihan bahan, jumlah pengeluaran dan keperluan kualiti. Faktor-faktor ini menentukan konfigurasi acuan, bilangan rongga, jenis dan lokasi pintu pagar, reka bentuk sistem penyejukan dan mekanisme lontaran. Pendekatan sistematik terhadap reka bentuk acuan mengurangkan percubaan dan kesilapan semasa pentauliahan acuan dan memastikan prestasi pengeluaran yang konsisten.
Komponen Utama Acuan Suntikan
Memahami fungsi setiap komponen acuan adalah penting untuk reka bentuk yang berkesan. Jadual berikut meringkaskan komponen utama dan fungsinya:
| Komponen | fungsi | Pertimbangan reka bentuk |
|---|---|---|
| Acuan Base | Menyediakan sokongan dan penjajaran struktur | Saiz, bahan, standard vs. tempahan khas |
| Rongga dan Teras | Membentuk bentuk bahagian (rongga = luaran, teras = dalaman) | Gred keluli, kemasan permukaan, pengudaraan |
| Sistem Pelari | Mengedarkan plastik cair ke rongga | Pelari sejuk vs. panas, jenis pintu pagar, keseimbangan aliran |
| Pintu Pagar | Mengawal aliran plastik ke dalam rongga | Kedudukan, saiz, jenis (tepi, pin, terowong, kipas) |
| Sistem Penyejukan | Mengeluarkan haba daripada bahagian yang dibentuk | Susun atur saluran penyejukan, diameter, kadar aliran |
| Sistem Ejection | Mengeluarkan bahagian siap dari teras | Pin ejektor, sarung, plat penanggal, lontaran udara |
| Sistem Pengudaraan | Membolehkan udara dan gas yang terperangkap keluar | Kedalaman lubang udara, lokasi, kebersihan |
Parameter Reka Bentuk Kritikal
1. Reka Bentuk Rongga dan Teras
Rongga dan teras merupakan jantung acuan suntikan. Rongga membentuk permukaan luar bahagian, manakala teras membentuk ciri-ciri dalaman. Pemilihan gred keluli yang sesuai adalah penting untuk ketahanan acuan dan kualiti bahagian. Untuk pengeluaran volum tinggi, keluli alat yang dikeraskan seperti keluli tahan karat P20, H13 atau 420 memberikan rintangan haus dan kekerasan yang diperlukan untuk menahan berjuta-juta kitaran. Untuk prototaip atau pengeluaran volum rendah, keluli yang lebih lembut atau aluminium mungkin boleh diterima.
Keperluan kemasan permukaan secara langsung mempengaruhi kerumitan pembuatan acuan. Kemasan cermin yang digilap memerlukan gred keluli premium dan kerja penggilapan tangan yang meluas, manakala kemasan bertekstur boleh dicapai melalui pemesinan nyahcas elektrik (EDM) atau pengukiran kimia. Spesifikasi kemasan permukaan hendaklah sepadan dengan keperluan fungsi dan estetik bahagian tanpa terlalu menentukan.
2. Reka Bentuk Sistem Pelari
Sistem pelari menghantar plastik cair dari muncung mesin ke pintu rongga. Terdapat dua jenis pelari utama: pelari sejuk dan pelari panas. Pelari sejuk lebih ringkas dan murah tetapi menghasilkan bahan buangan (pengisaran semula). Pelari panas mengekalkan plastik dalam keadaan cair di dalam manifold, menghapuskan sisa pelari dan mengurangkan masa kitaran. Keratan rentas pelari hendaklah direka bentuk untuk meminimumkan penurunan tekanan sambil mengekalkan isipadu aliran yang mencukupi. Keratan rentas trapezoid atau bulat penuh memberikan ciri aliran yang optimum.
Bagi acuan berbilang rongga, keseimbangan aliran adalah penting untuk memastikan semua rongga terisi serentak dan menghasilkan bahagian yang konsisten. Pengimbangan aliran semula jadi melalui simetri geometri adalah lebih diutamakan, tetapi pengimbangan buatan menggunakan pelarasan saiz pintu kadangkala diperlukan untuk susun atur yang tidak sekata.
3. Reka Bentuk Sistem Penyejukan
Penyejukan biasanya menyumbang kira-kira 60-80% daripada jumlah masa kitaran dalam pengacuan suntikan. Sistem penyejukan yang cekap secara langsung meningkatkan produktiviti dan kualiti bahagian. Saluran penyejukan hendaklah diletakkan sedekat mungkin dengan permukaan rongga (biasanya 2-3 kali diameter saluran dari permukaan) dan mengikut kontur bahagian untuk penyingkiran haba yang seragam.
Parameter utama untuk reka bentuk sistem penyejukan termasuk:
- Diameter saluran penyejukan biasanya 8-14 mm
- Jarak antara saluran: 3-5 kali diameter saluran
- Jarak dari permukaan rongga: 2-3 kali diameter saluran
- Aliran bergelora (nombor Reynolds > 4000) untuk pemindahan haba maksimum
- Sekat dan pin haba untuk penyejukan teras dalam
- Saluran penyejukan konformal untuk geometri kompleks (pembuatan tambahan)
4. Reka Bentuk Sistem Ejection
Reka bentuk sistem lontaran yang betul memastikan bahagian yang telah siap dikeluarkan dari acuan tanpa kerosakan atau herotan. Kaedah lontaran standard termasuk pin lontaran (bulat atau bilah), sarung lontaran, plat penarik dan lontaran udara. Sistem lontaran mesti memberikan daya lontaran dan panjang strok yang mencukupi sambil mengagihkan daya secara sekata merentasi permukaan bahagian untuk mengelakkan tanda atau ubah bentuk.
Penempatan pin ejektor harus ditumpukan di kawasan di mana bahagian cenderung melekat pada teras, seperti rusuk yang dalam, bos, dan kawasan dengan potongan bawah yang ketara. Sudut draf bahagian juga mempengaruhi daya lontaran dengan ketara; sudut draf minimum 1-2 darjah setiap sisi untuk bahagian tujuan umum adalah disyorkan.
Pemilihan Bahan untuk Komponen Acuan
Memilih gred keluli yang betul untuk setiap komponen acuan merupakan keputusan penting yang mempengaruhi kos acuan, masa tunggu dan hayat perkhidmatan. Jadual berikut memberikan panduan untuk pemilihan bahan berdasarkan keperluan aplikasi:
| Gred Keluli | Kekerasan (HRC) | Aplikasi | Hartanah Utama |
|---|---|---|---|
| P20 | 28-32 | Rongga dan teras untuk pengacuan tujuan umum | Kebolehgilapan yang baik, kebolehmesinan |
| H13 | 46-50 | Aplikasi haus tinggi, teras gelongsor | Rintangan haus yang sangat baik, ketahanan |
| 420 SS | 48-52 | Plastik menghakis (PVC, kalis api) | Rintangan kakisan, kebolehkilapan |
| S136 | 48-52 | Komponen optik dan perubatan | Kemasan cermin yang unggul, rintangan kakisan |
| NAK80 | 37-43 | Permukaan bertekstur, panel paparan | Pengekalan tekstur yang sangat baik dan telah dikeraskan terlebih dahulu |
| 718 | 30-34 | Rongga besar, acuan pengeluaran tinggi | Kekuatan tinggi, kebolehmesinan yang baik |
Kecacatan dan Penyelesaian Reka Bentuk Acuan Biasa
Pereka acuan yang berpengalaman pun menghadapi kecacatan berkaitan reka bentuk yang biasa semasa pentauliahan acuan. Panduan penyelesaian masalah berikut menangani isu yang paling kerap:
| Kecacatan | Sebab akar | Penyelesaian Reka Bentuk |
|---|---|---|
| Pukulan Pendek | Aliran tidak mencukupi, udara terperangkap | Tingkatkan saiz pintu pagar, tambah lubang udara, ubah suai imbangan pelari |
| flash | Daya pengapit yang tidak mencukupi, permukaan acuan haus | Meningkatkan kekerasan keluli, memperbaiki penjajaran acuan, mengimbangi tekanan |
| Tanda Sinki | Pembungkusan yang tidak mencukupi dalam bahagian tebal | Tambahkan penyejukan berhampiran kawasan tebal, tingkatkan saiz pintu pagar, kurangkan ketebalan |
| Garis Kimpalan | Pertemuan aliran hadapan pada suhu rendah | Pindahkan pintu pagar, tambah pemimpin aliran, tingkatkan suhu leburan |
| Warpage | Penyejukan atau pengecutan yang tidak seragam | Seimbangkan saluran penyejukan, optimumkan geometri bahagian, gunakan pengisi |
| Tanda Terbakar | Udara terperangkap memampatkan dan menyala | Tingkatkan pengudaraan, kurangkan kelajuan suntikan, tambah pengudaraan vakum |
Sistem Pelari Panas vs Pelari Sejuk
Pilihan antara sistem pelari panas dan pelari sejuk mempunyai implikasi yang ketara terhadap reka bentuk acuan, kos dan kecekapan pengeluaran. Berikut adalah pertimbangan utama:
- Sistem Pelari Panas — Singkirkan pembaziran pelari, kurangkan masa kitaran (tiada penyejukan pelari diperlukan), membolehkan pembukaan acuan yang lebih pantas dan menyediakan kawalan sisa pintu pagar yang lebih baik. Walau bagaimanapun, ia adalah 30-50% lebih mahal daripada acuan pelari sejuk yang setara, memerlukan lebih banyak penyelenggaraan dan memperkenalkan cabaran perubahan warna. Sesuai untuk pengeluaran bahagian komoditi dalam jumlah tinggi.
- Sistem Pelari Sejuk — Kos permulaan yang lebih rendah, pembinaan yang lebih ringkas, perubahan warna yang lebih mudah dan keperluan penyelenggaraan yang lebih rendah. Kelemahan utama ialah pembaziran bahan (pengisaran semula), masa kitaran yang lebih lama dan keperluan saiz mesin yang lebih besar disebabkan oleh isipadu pelari. Sesuai untuk pengeluaran isipadu sederhana, perubahan bahan yang kerap dan aplikasi di mana penggunaan pengisaran semula boleh diterima.
Piawaian industri untuk reka bentuk sistem pelari panas dan kawalan suhu mematuhi garis panduan yang ditetapkan daripada PLASTICS (Persatuan Industri Plastik) untuk keperluan keserasian mesin dan acuan.
Analisis dan Simulasi Aliran Acuan
Reka bentuk acuan moden banyak bergantung pada alat simulasi kejuruteraan berbantukan komputer (CAE) untuk meramalkan aliran bahan, tingkah laku penyejukan dan kualiti bahagian sebelum pemotongan keluli bermula. Analisis aliran acuan memberikan pandangan kritikal tentang:
- Corak isian dan lokasi garisan kimpalan yang berpotensi
- Lokasi perangkap udara yang memerlukan pengudaraan
- Pengagihan tekanan dan daya pengapit yang diperlukan
- Keberkesanan saluran penyejukan dan pengagihan suhu
- Ramalan pengecutan dan pelengkungan
- Masa pembekuan pintu dan analisis pembungkusan
Simulasi mengurangkan masa pentauliahan acuan sebanyak 30-50% dan mengurangkan risiko ralat reka bentuk yang mahal dengan ketara. Bagi komponen berketepatan tinggi seperti bahagian automotif dan perubatan, analisis aliran acuan dianggap sebagai langkah penting dalam proses reka bentuk. Pangkalan data sifat bahan seperti yang disediakan oleh pangkalan data sifat bahan MatWeb menyediakan data input yang diperlukan untuk keputusan simulasi yang tepat.

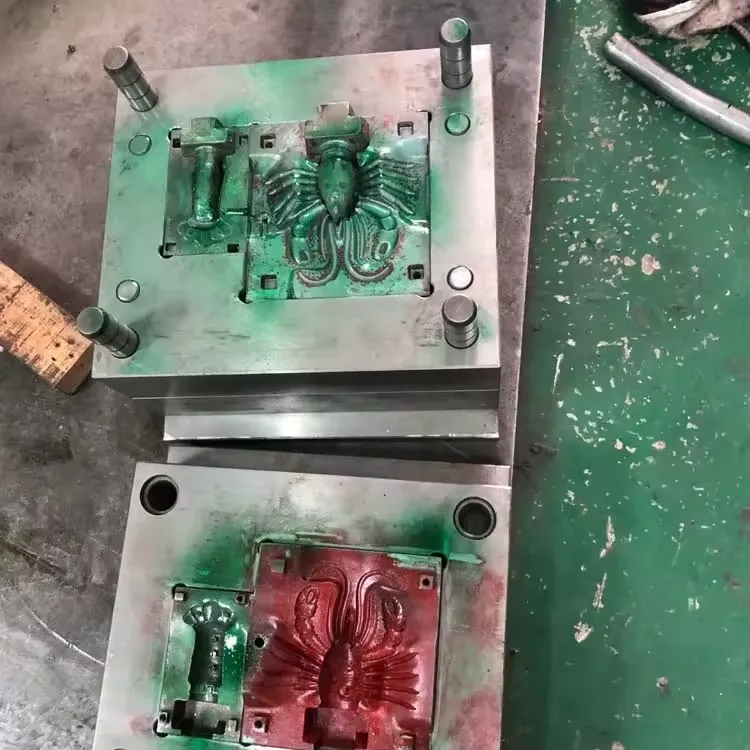
/angka>
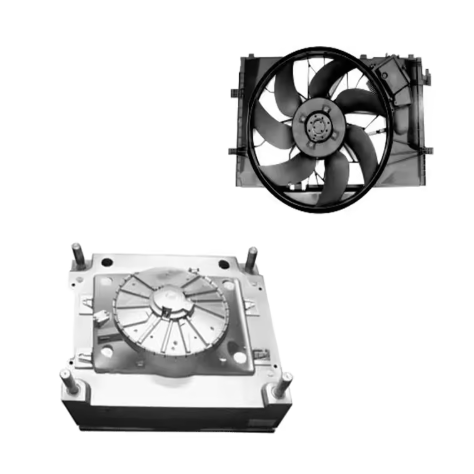
Kawalan Kualiti dalam Pembuatan Acuan
Kawalan kualiti yang ketat sepanjang proses pembuatan acuan memastikan acuan yang telah siap memenuhi spesifikasi reka bentuk dan berfungsi dengan andal dalam pengeluaran. Titik kawalan kualiti utama termasuk:
- Kajian Reka Bentuk — Analisis DFM (Reka Bentuk untuk Pembuatan), pengoptimuman kedudukan pintu pagar, analisis penyejukan dan analisis lontaran sebelum pemesinan bermula
- Pengesahan Keluli — Pensijilan bahan, ujian kekerasan dan pengesanan kecacatan untuk semua komponen acuan
- Pemeriksaan Pemesinan — Pengesahan CMM (Mesin Pengukur Koordinat) bagi dimensi kritikal, pengukuran kemasan permukaan dan pemeriksaan kesesuaian untuk komponen yang bergerak
- Perhimpunan dan Pengujian Bangku — Pemasangan tapak acuan, fungsi slaid dan pengangkat, ujian tekanan litar penyejukan dan pengesahan strok sistem lontaran
- Acuan Percubaan — Pembangunan parameter proses, pengesahan dimensi artikel pertama, pemeriksaan kosmetik dan penilaian prestasi acuan. Untuk butiran lanjut tentang piawaian kualiti kilang acuan kami, lawati tentang kami halaman.
Kesimpulan
Reka bentuk acuan suntikan merupakan satu disiplin kejuruteraan yang kompleks yang memerlukan pengetahuan mendalam tentang sains bahan, pengurusan terma, dinamik bendalir dan proses pembuatan. Reka bentuk acuan yang berjaya mengimbangi keperluan yang bersaing untuk kualiti bahagian, masa kitaran, hayat alat dan kos pembuatan. Dengan memahami asas reka bentuk rongga dan teras, sistem pelari, pengoptimuman penyejukan, mekanisme lontaran dan pemilihan bahan, jurutera boleh membangunkan acuan yang berfungsi dengan andal dan cekap.
At Tstar Acuan, kami pakar dalam mereka bentuk dan mengeluarkan acuan suntikan berketepatan tinggi untuk industri automotif, perubatan, perkakas dan barangan pengguna. Pasukan kejuruteraan kami menggabungkan teknologi simulasi canggih dengan pengalaman praktikal selama beberapa dekad untuk menghasilkan acuan yang memenuhi keperluan pengeluaran yang paling mencabar. Hubungi pasukan kami untuk membincangkan projek reka bentuk acuan anda.
Soalan-soalan yang kerap ditanya (FAQ)
Apakah tempoh masa yang biasa untuk acuan suntikan? Tempoh masa standard adalah antara 4 hingga 12 minggu bergantung pada kerumitan acuan, kiraan rongga dan ketersediaan keluli. Acuan dua plat mudah dengan rongga tunggal boleh disiapkan dalam masa 4-6 minggu, manakala acuan berbilang rongga kompleks dengan sistem pelari panas dan slaid memerlukan 8-12 minggu.
Berapa lamakah acuan suntikan tahan? Jangka hayat acuan bergantung kepada beberapa faktor termasuk gred keluli, bahan pengeluaran, kualiti penyelenggaraan dan keadaan operasi. Acuan keluli P20 biasanya menghasilkan 500,000 hingga 1 juta kitaran. Acuan H13 dan S136 boleh melebihi 2 juta kitaran dengan penyelenggaraan yang betul. Untuk prototaip dan pengeluaran volum rendah, acuan aluminium sesuai untuk 10,000 hingga 100,000 kitaran.
Apakah perbezaan antara acuan 2-plat dan 3-plat? Acuan 2-plat mempunyai satu garisan pemisah dan merupakan konfigurasi yang paling mudah dan paling biasa. Acuan 3-plat mempunyai dua garisan pemisah, yang membolehkan sistem pelari dipisahkan daripada bahagian secara automatik. Acuan 3-plat lebih diutamakan apabila pintu tengah diperlukan atau apabila sistem pelari mesti dipisahkan secara mekanikal daripada bahagian yang dibentuk sebelum lontaran.
Bagaimanakah saya boleh memilih antara pelari sejuk dan pelari panas? Pilih pelari panas apabila: pengeluaran volum tinggi (melebihi 100,000 bahagian setahun), pengacuan automatik, keperluan sisa pintu pagar yang ketat atau pemprosesan plastik kejuruteraan yang mahal. Pilih pelari sejuk apabila: kos acuan awal yang lebih rendah adalah kritikal, perubahan bahan atau warna yang kerap dijangkakan, atau jumlah pengeluaran tidak mewajarkan pelaburan pelari panas.
Apakah sudut draf yang disyorkan untuk pengacuan suntikan? Sudut draf minimum 1-2 darjah setiap sisi disyorkan untuk bahagian tujuan umum. Permukaan bertekstur cetek memerlukan 3-5 darjah, manakala rusuk dan bos yang dalam mungkin memerlukan 0.5-1 darjah setiap sisi. Sudut draf yang tidak mencukupi meningkatkan daya lontaran dan boleh menyebabkan bahagian melekat atau kerosakan permukaan.
Bolehkah anda memasang semula acuan sedia ada dengan sistem pelari panas? Dalam kebanyakan kes, ya. Pemasangan semula melibatkan penggantian pelari sejuk dengan pemasangan separuh panas. Walau bagaimanapun, kebolehlaksanaan bergantung pada saiz asas acuan sedia ada, susun atur rongga dan ruang platen mesin yang tersedia. Kajian kebolehlaksanaan harus dijalankan sebelum meneruskan pemasangan semula. Hubungi pasukan kejuruteraan kami untuk menilai konfigurasi acuan khusus anda.