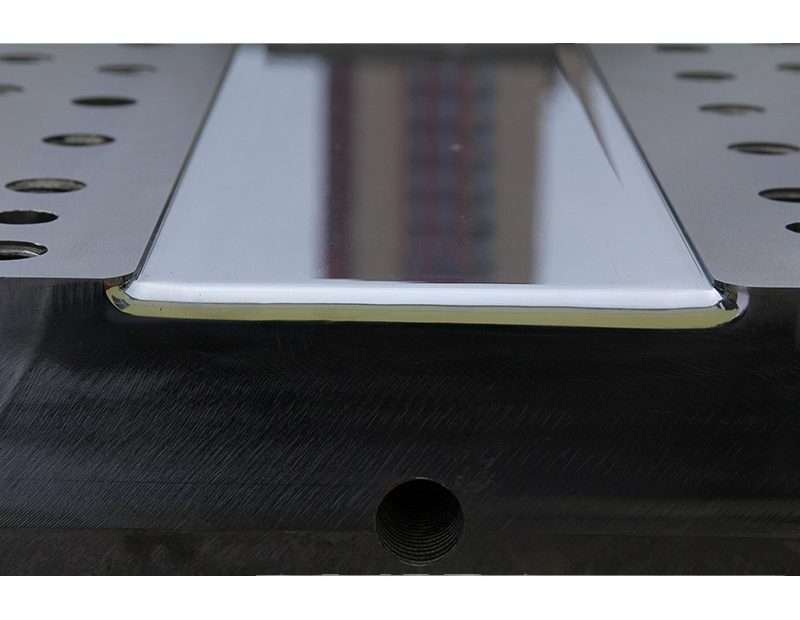
引抜成形ダイは、引抜成形プロセスの心臓部であり、加熱されたキャビティ内を繊維強化ポリマーのプロファイルが連続的に引き抜かれる際に、同時に成形、圧縮、硬化を行う精密設計のツールです。適切に設計された引抜成形ダイは、±0.1mmの寸法公差、60%を超える繊維体積率、0.8μm Ra以下の表面粗さのプロファイルを、改修なしで数ヶ月間24時間7日稼働させながら製造できます。一方、設計の悪いダイは、不良品、層間剥離、そして生産を停止させる致命的な引抜破損を引き起こします。
このエンジニアリングガイドでは、量産グレードの引抜成形金型と試作品の失敗作を分ける重要な設計パラメータ、材料選定、熱管理、およびメンテナンス方法について解説します。
設計パラメータおよび性能要件
引抜成形金型のキャビティ形状は、3つの異なる現象を考慮する必要があります。すなわち、金型鋼の熱膨張(動作温度でキャビティが0.1~0.3mm拡大)、硬化中の樹脂収縮(不飽和ポリエステルでは通常体積比5~8%、エポキシ樹脂で2~4%)、およびポアソン効果(軸方向の引張張力下でプロファイルが横方向に膨張)です。室温でのキャビティ寸法は、周囲温度での所望の完成プロファイル寸法から逆算し、それぞれの効果に対する許容値を加算することによって算出されます。
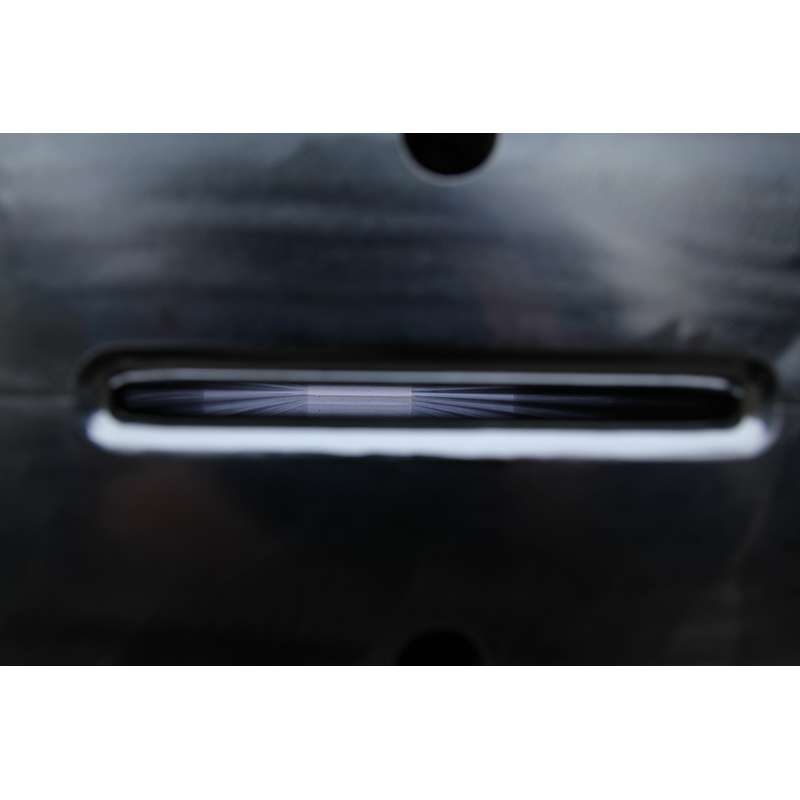
標準的な金型キャビティ設計では、3つのゾーンを使用します。入口ゾーン(金型全長の5~15%)は、流入する湿った繊維を徐々に圧縮し、余分な樹脂を押し出すために、2~5°の半角のテーパー状の導入部を持ちます。遷移ゾーン(全長の10~20%)では、テーパーを0.5~1°に減らして段階的に圧縮し、直線ゾーン(全長の65~85%)では、樹脂が硬化する間、最終的なプロファイル断面を維持します。金型全長は、通常、単純な小型プロファイル(断面100mm²未満)の場合は600mm、大型で複雑なプロファイル(10,000mm²以上)の場合は1,500mmです。
必要な引張力は、金型の長さ、プロファイルの周囲長、および硬化中の複合材と金型壁との間の摩擦係数によって決まります。適切なクロムメッキとテーパー形状を備えた適切に設計された金型は、中程度のプロファイルの場合、2~5 kNの引張力で動作します。10 kNを超える力は、繊維の破損や表面欠陥を引き起こす過剰な摩擦を示しています。樹脂が液体から固体に変化するゲル化点は、金型全長の40~55%の位置で発生する必要があります。ゲル化が早すぎると(金型内で早すぎると)、引張力が高くなり、表面が裂けます。ゲル化が遅すぎると(遅すぎると)、硬化が不十分なプロファイルが金型から排出されます。
鋼材選定:特性比較マトリックス
引抜成形用金型鋼は、耐摩耗性、熱伝導性、被削性、およびコストのバランスが取れていなければならず、その金型は耐用期間中に数千キロメートルもの研磨性のあるガラス繊維や炭素繊維を加工することになる。
| スチールグレード | 硬度(HRC) | 熱伝導率(W/m・K) | 標準的なダイ寿命(プロファイルの長さ、km) | 相対コスト |
|---|---|---|---|---|
| P20(1.2311) | 28-32 | 34-38 | 50~150(ガラス繊維) | 1.0x |
| H13(1.2344) | 48-52 | 24-28 | 150~400(ガラス繊維) | 2.0x |
| D2(1.2379) | 58-62 | 20-24 | 300~800(ガラス+カーボン) | 3.0x |
| ステンレス420 | 50-54 | 24-28 | 200-500(耐腐食性) | 2.5x |
| 超硬合金(WC-Co) | 88-92 HRA | 60-80 | 2,000以上(全繊維) | 10-15x |
P20は、中規模生産のガラス繊維プロファイルの主力鋼です。H13は高温硬度が増し、金型温度が180℃を超える高温樹脂(エポキシ、ビニルエステル)の加工に適しています。D2は工具鋼の中で最高の耐摩耗性を持ち、炭素繊維引抜成形に指定されています。炭素繊維は本来研磨性が高いため、P20金型は50km未満で摩耗します。超硬合金(炭化タングステン-コバルト複合材)金型は、金型コストが数百万メートルのプロファイルで償却されるような、非常に大量生産(年間500km以上)の炭素繊維生産にのみ適しています。
引抜成形金型には、クロムメッキがほぼ普遍的に用いられています。厚さ25~50μmの硬質クロム層(微細亀裂入り、硬度900~1,000HV)は、摩擦係数を0.3~0.5(鋼材と複合材)から0.1~0.15(クロムと複合材)に低減し、引抜力を40~60%削減し、金型寿命を2~3倍に延ばします。クロムメッキは、繊維の種類と充填材の含有量にもよりますが、200~500kmの生産後に剥離して再メッキする必要があります。
寸法公差と製造上の制約
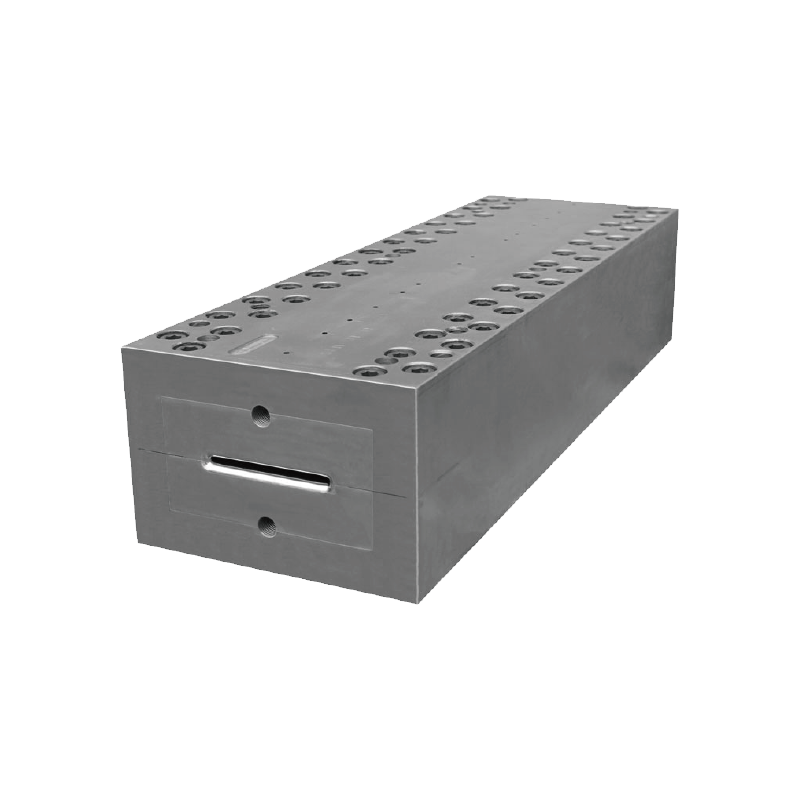
金型キャビティは通常、上下2つの半円からCNC加工され、ボルトで接合して完全な断面形状を形成します。分割線の位置は非常に重要です。分割線は、目印線が許容される角や形状の端に配置する必要があり、決して化粧面には配置してはいけません。2つの金型半円は、精密ダウエルピン(H7/g6嵌合)を使用して位置合わせされ、降伏強度の50~70%のトルクで締め付けられた高強度ボルトで固定されます。
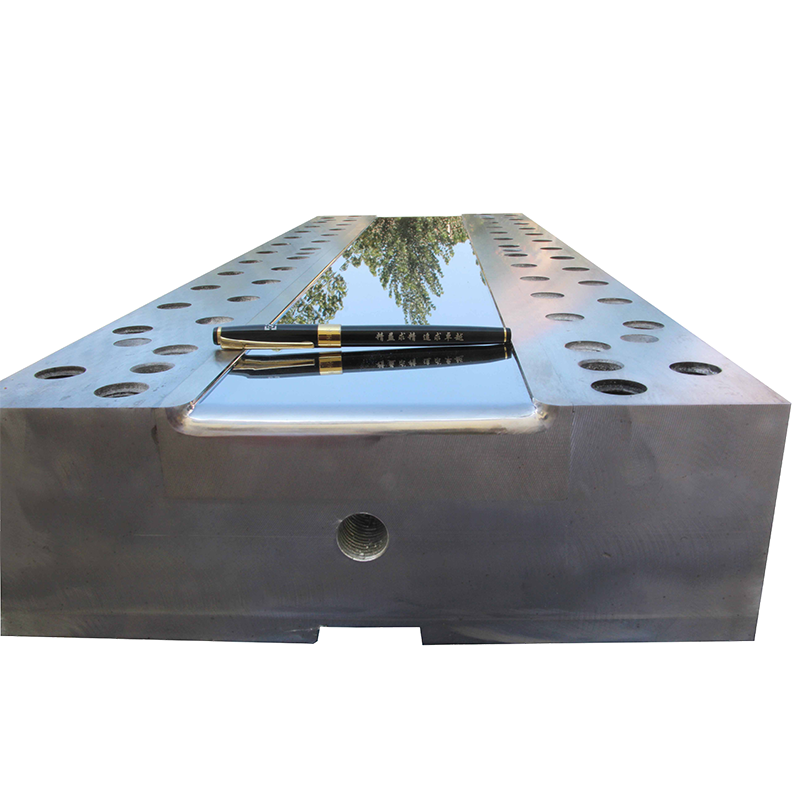
金型キャビティの表面仕上げは、引抜成形されたプロファイルの表面に直接反映されます。建築用および自動車用プロファイルでクラスA仕上げが求められる場合、金型キャビティはダイヤモンドペーストを使用して0.2~0.4μm Raまで研磨されます。この際、研磨方向は引抜き方向(軸方向、円周方向ではない)に合わせます。クロスハッチ研磨パターンは微細な溝を作り出し、摩擦を増加させ、完成したプロファイルの表面に筋状の跡を残します。
入口部では、半径に特に注意が必要です。キャビティ内のすべての内側コーナーは、半径が0.5mm以上である必要があります。鋭角なコーナーは、樹脂が集中する領域、応力集中、そして繊維束がキャビティに押し込まれる際の繊維損傷の原因となります。外側コーナー(プロファイルエッジ)は、クロムメッキが鋭角な部分で剥がれるのを防ぐため、半径を0.3mm以上にする必要があります。
暖房システムの設計
プルトルージョン金型は、金型本体に精密に開けられた穴に挿入されたカートリッジヒーターまたはバンドヒーターを使用して電気的に加熱されます。加熱システムは、金型の長さに沿って正確な温度プロファイルを提供する必要があります。通常、入口では100~120℃(樹脂の硬化を開始せずに粘度を下げるため)、硬化ゾーンでは140~180℃まで上昇(樹脂の種類による)、そして金型の長さの最後の20~30%では160~200℃に保持して完全な硬化を確保します。
各加熱ゾーンは、キャビティ壁から3~5mmの位置に埋め込まれた熱電対を備えたPIDループによって個別に制御されます。一般的な金型には、全長に沿って3~6個の加熱ゾーンがあり、各ゾーンには2~4個のカートリッジヒーターが備えられています。設計目標は、金型全長に沿ったどの位置でも、キャビティ断面全体にわたって±2℃以内の温度均一性を実現することです。温度が±3℃以上ずれるゾーンでは、硬化が不均一になり、温度の高い側が先に硬化するため、非対称な収縮や形状の歪みが生じます。
複雑な形状の金型では、FEA(有限要素解析)を用いた金型熱解析が標準的な手法です。このシミュレーションでは、カートリッジヒーターから金型本体を経て複合材への熱伝達をモデル化し、発熱反応である樹脂硬化反応(不飽和ポリエステルの場合、通常200~400 J/g)を考慮します。この解析により、ヒーターの位置変更や電力配分の調整が必要となる、内部コーナー部など、熱伝導が弱い箇所(コールドスポット)を特定します。
デザインチェックリスト:最終決定前に確認すべき10項目
1. キャビティ寸法には、複合材の収縮(ガラス/ポリエステルでは0.2~0.5%、カーボン/エポキシでは0.05~0.2%)と金型の熱膨張に対する許容値が含まれていることを確認します。
2. 入口テーパー角度(2~5°の半角)と長さが、1.3~1.8:1(流入する湿潤繊維の体積と最終空洞の体積の比)の圧縮比を生み出すことを確認します。
3. 樹脂のDSC速度論とダイの熱モデルから予測されるゲル化点が、ダイ全長の40~55%の位置にあることを確認します。
4. クロムめっき仕様を確認する:25~50μmの微細亀裂入り硬質クロムめっき、硬度900~1,000HV、軸方向表面粗さ≤0.4μmRaに研磨。
5. すべての内側の角の半径が0.5mm以上、すべての外側の角の半径が0.3mm以上であることを確認してください。
6. 分割線が非化粧面に配置され、高温シリコンまたは機械的インターロックで密閉されていることを確認します。
7. 加熱ゾーンのレイアウトを検証する:3~6ゾーン、熱電対はキャビティ壁から5mm以内、±2℃の均一性を目標とする。
8. P20鋼製のカートリッジヒーターの場合、ヒーターのワット密度が6 W/cm²を超えないことを確認してください(密度が高いと局所的な過熱が発生し、ヒーターの寿命が短くなります)。
9. プロセス監視のために、金型の長さに沿って3~5箇所に熱電対アクセスポートを設ける。
10. 金型取り付けシステムを熱膨張に対応できるように設計する:片側を固定し、もう片側を2~3mmの軸方向の遊びを持つリニアベアリング上で浮動させる。
プルトルージョン金型とは何ですか?
引抜成形金型は、連続繊維強化ポリマープロファイルを成形、圧縮、硬化させるための精密設計された加熱工具です。テーパー状の入口部、遷移部、および直線状の加熱硬化部から構成され、通常は硬化工具鋼で作られ、クロムメッキされたキャビティはサブミクロンレベルの表面仕上げに研磨されています。
プルトルージョン金型はどのくらい持ちますか?
ガラス繊維プロファイルを加工するP20鋼ダイは、通常、クロムメッキの再処理が必要になるまでに50~150kmのプロファイルを加工でき、キャビティ寸法が公差を超えるまでに300~500kmの加工が可能です。炭素繊維用のD2鋼ダイは300~800km、超硬ダイは2,000kmを超える場合があります。ダイの寿命は主に繊維の種類(炭素繊維はガラス繊維の3~5倍の摩耗性があります)、充填材の含有量、および引抜き速度によって決まります。
引抜成形金型にクロムメッキが必要なのはなぜですか?
硬質クロムめっき(25~50μm、900~1,000HV)を施すことで、硬化中の複合材と金型壁面との摩擦係数を0.3~0.5から0.1~0.15に低減し、引張力を40~60%削減できます。また、酸性樹脂成分による化学的攻撃や、繊維や充填材粒子による摩耗から鋼材基材を保護し、金型寿命を2~3倍に延ばします。
引抜成形用金型の費用はいくらですか?
小型プロファイル(断面積500mm²未満、長さ600mm)用のシンプルなP20鋼製引抜成形金型は15,000~30,000ドルです。炭素繊維プロファイル(断面積10,000mm²以上、長さ1,200mm、加熱ゾーン6箇所)用の大型で複雑なD2鋼製金型は80,000~150,000ドルです。超硬金型は10倍の費用がかかります。クロムメッキは金型1個あたり2,000~5,000ドルの費用がかかります。金型費用は生産量で償却されます。年間100kmの生産量の場合、50,000ドルの金型は製品コストに1メートルあたり0.50ドル貢献します。