
SMC(シートモールディングコンパウンド)圧縮成形金型は、SMC成形プロセスの中核を成す精密ツールです。圧縮成形金型は、繊維強化熱硬化性コンパウンドの平らなシートを、1~5分のプレスサイクルで、複雑で高強度、かつ寸法精度に優れた完成品へと成形します。成形業者やOEMにとって、金型の品質は、部品の品質、サイクルタイム、金型寿命、そして部品あたりのコストを直接左右します。新しい金型を導入する場合でも、既存のプロセスを最適化する場合でも、金型サプライヤーを評価する場合でも、SMC圧縮成形金型の背後にあるエンジニアリングを理解することは不可欠です。
TSTAR Moldでは、自動車、電気、構造分野における最も厳しい仕様を満たす部品を製造するSMC圧縮成形金型を設計・製造しています。本稿では、高性能SMC圧縮成形金型を特徴づける金型設計の原理、材料選定、設計上のトレードオフ、および一般的な欠陥防止戦略について詳しく解説します。
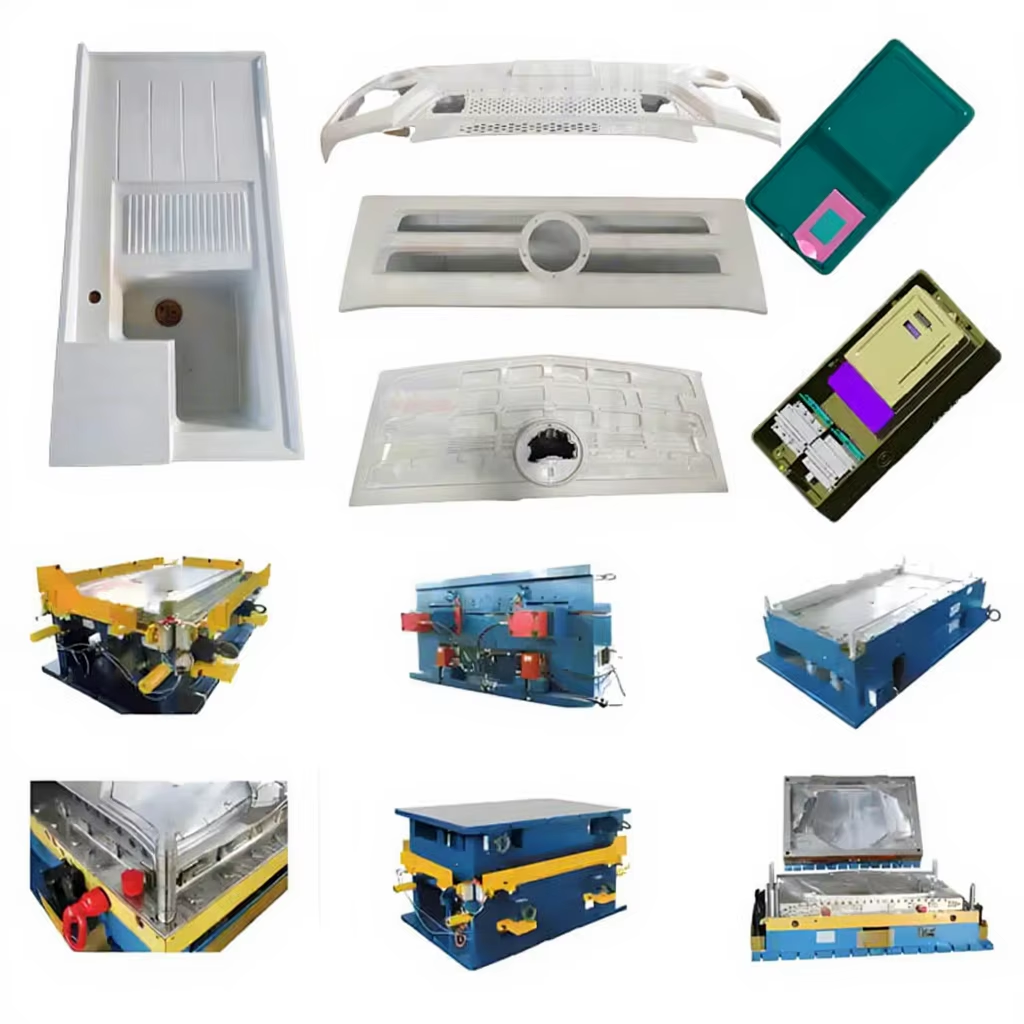
SMC圧縮成形の仕組み:成形プロセスにおける金型の役割
圧縮成形では、金型は成形、加熱、 SMC充填材の最終部品への固化という3つの重要な機能を同時に果たします。このプロセスは、あらかじめカットされたSMC充填材(通常、金型キャビティ面積の50~70%を覆う)を140~160℃に予熱された金型に投入することから始まります。プレスが閉じられ、5~15MPaの圧力が加えられます。熱と圧力によってSMCの粘度が劇的に低下し、流動してキャビティを満たします。その後、熱硬化性樹脂が架橋して硬化し、部品の形状が永久的に固定されます。
金型は、材料の流れ、閉じ込められた空気の排出、熱伝達の均一性、寸法精度をすべて数秒以内に管理する必要があります。適切に設計されたSMC圧縮成形金型は、乾燥部分、溶接痕、気孔のない完全なキャビティ充填を実現し、部品表面全体にわたって±0.05mm以下の厚さ公差を維持します。
重要なポイント: SMC圧縮成形金型は単なるキャビティではなく、精密な熱管理と材料流量制御システムです。せん断エッジの形状から加熱チャネルの配置に至るまで、あらゆる設計上の決定が、製造されるすべての部品の品質と一貫性に直接影響を与えます。
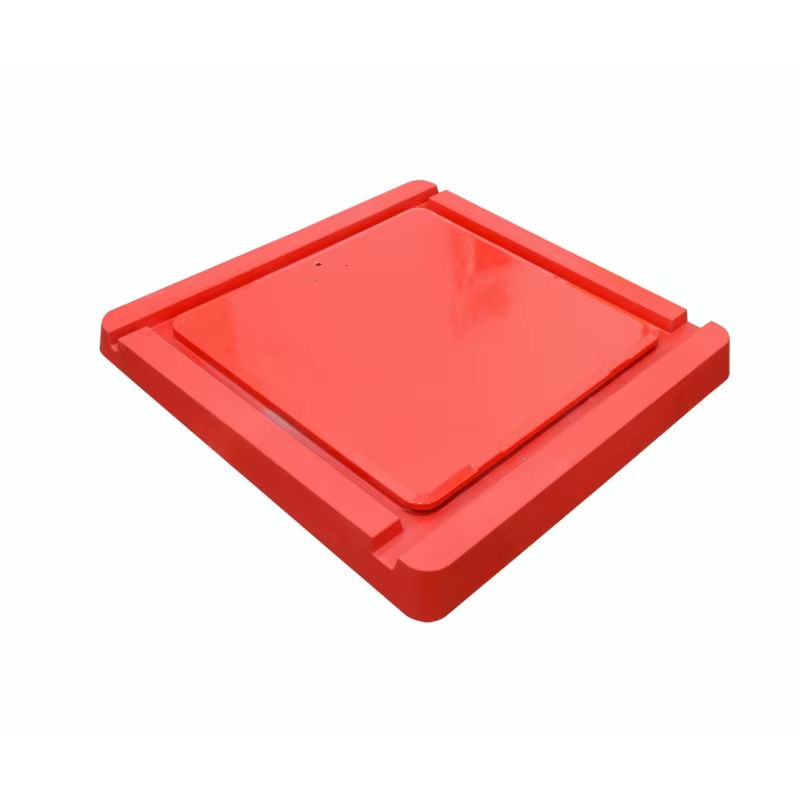
SMC圧縮成形金型の主要構成要素
1. キャビティとコア
キャビティ(雌型)とコア(雄型)によって部品の形状が決まります。SMC金型のキャビティは、大量生産向けに、事前に硬化処理された工具鋼(P20、718H)または鍛造鋼(Finkle、2738)から機械加工されます。キャビティ表面仕上げは部品表面に直接反映されます。クラスAの自動車外装パネルには、金型キャビティにSPI A-1の鏡面仕上げが必要であり、これはRa ≤ 0.025 μmまで段階的に細かいダイヤモンド研磨を行うことで実現されます。外観が二の次となる構造部品の場合は、SPI B-1~B-3仕上げ(Ra 0.05~0.10 μm)で十分であり、より経済的です。
2. せん断エッジ設計
せん断エッジは、キャビティとコアの間の垂直な界面であり、バリの発生、部品の厚み、および離型力を制御します。SMC金型では、3つの一般的なせん断エッジ構成が使用されます。ストレートせん断エッジ(最もシンプルで、少量から中量生産の金型用)、1~3°の抜き勾配を持つテーパーせん断エッジ(離型力を低減し、金型寿命を延ばします)、および水平なバリランドを持つランド付きせん断エッジ(大量生産に最適なバリ抑制効果)です。せん断エッジのクリアランスは通常、片側0.03~0.08 mmで、バリの最小化と鋼材同士の焼き付きリスクとのバランスが取られています。
3.暖房システム
SMC圧縮成形金型は、電気カートリッジヒーター、オイル/蒸気チャネル、または誘導加熱を使用して加熱されます。電気カートリッジヒーターは、約1 m²までの金型で最も一般的であり、±2℃の均一性でゾーン温度制御が可能です。大型金型(>2 m²)では、オイルまたは蒸気チャネルを使用することで、より均一な熱分布が得られ、運転コストも低くなります。加熱システムは、各サイクル後に金型表面を迅速に再加熱するのに十分な熱容量を提供する必要があります(通常、設定温度から3℃以内まで10~20秒で回復)。加熱が不十分であったり、温度分布が不均一であったりすると、硬化不足、反り、部品間のばらつきなどの問題が発生する根本原因となります。
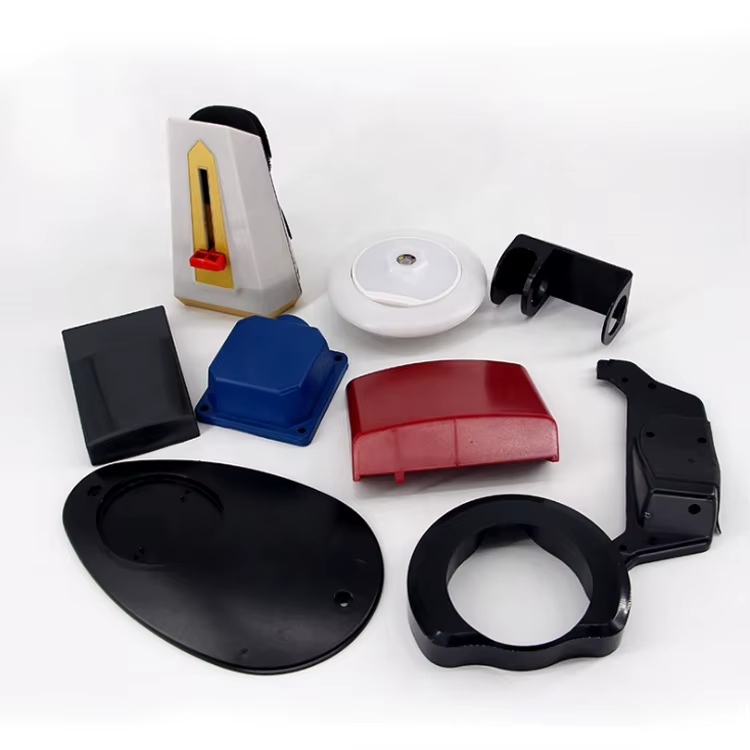
4.真空システム(オプションだが推奨)
真空補助圧縮成形では、金型を閉じる前と閉じている間に、密閉されたキャビティから空気を排出します。これにより、空気の混入による気孔がなくなり、硬化時間が15~25%短縮され、成形圧力も低くなります(3~7 MPa 対 8~15 MPa)。金型には、周辺真空シール(通常はシリコーンOリングまたはリップシール)が組み込まれており、5秒以内に絶対圧力50 mbar以下を達成できる真空ポンプに接続されています。高性能構造部品やA級表面においては、真空補助成形がますます標準的な手法になりつつあります。
5. 排出システム
SMC部品は、エジェクタピン、ストリッパープレート、またはその両方を組み合わせて射出されます。エジェクタピンの配置は、射出力の分布と外観上の要件(ピン跡は非露出面に現れる)とのバランスを取る必要があります。射出ストロークは通常、最も深いキャビティポイントから15~30mmです。アンダーカットのある複雑な形状の場合、射出前に油圧式または空気圧式のサイドコアが順次後退するように制御されます。金型設計では、加熱チャネルのレイアウトや構造的な剛性を損なうことなく、これらの機構を組み込む必要があります。
SMC金型製作のための材料選定
金型材料の選択は、生産量、部品の複雑さ、表面仕上げの要件、および予算によって決まります。以下の表は、SMC金型材料の選定に関する業界標準です。
| 金型材料 | 標準硬度(HRC) | 生産量 | 相対コスト | 以下のためにベスト |
|---|---|---|---|---|
| P20 / 1.2311 プレ硬化鋼 | 28-32 | 50,000〜200,000サイクル | $$(中程度) | 汎用生産金型 |
| 718H / 1.2738 鍛造鋼 | 32-36 | 200,000〜500,000サイクル | $$$ (高い) | 大量生産の自動車、電気 |
| H13 / 1.2344 熱間加工用鋼 | 48~52(熱処理済み) | 500,000+サイクル | $$$$(最高) | 最高の耐久性、耐摩耗性SMC配合 |
| アルミ7075-T6 | 約150HB | 5,000〜20,000サイクル | $(最低) | 試作品、少量生産、急速加熱 |
| Stavax ESR / 1.2083 ステンレス | 50~54(熱処理済み) | 300,000+サイクル | $$$$(最高) | 耐腐食性SMC配合 |
耐腐食性が求められる用途(例えば、硬化中に微量の酸を放出するハロゲン系難燃剤を含むSMC配合物など)では、金型表面の孔食を防ぐために、 Stavax ESR(電気スラグ再溶解)ステンレス工具鋼、またはP20/718Hへの硬質クロムめっき(0.025~0.050 mm)が推奨されます。
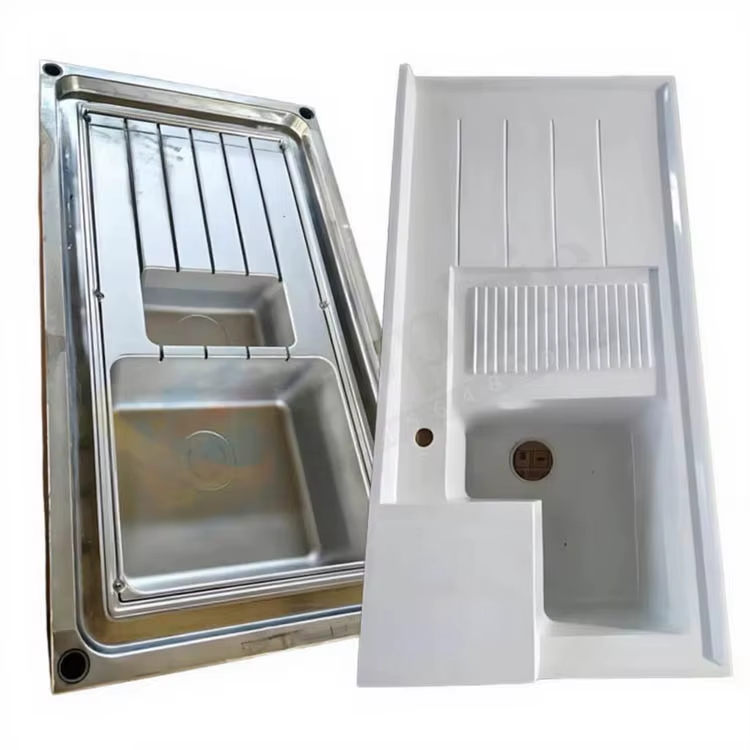
金型性能を決定づける設計上の考慮事項
収縮許容値
SMC部品は硬化および冷却中に収縮します。金型キャビティは、収縮率分だけ大きめに加工する必要があります。標準SMCの場合、通常0.05~0.15%、低プロファイル(LP-SMC)配合の場合は0.02~0.05%です(ASTM D955準拠)。収縮率は、繊維配向、充填材含有量、部品の厚さによって異なり、リブやボスは平らな壁とは異なる収縮率を示す場合があります。金型設計者は、流動解析と経験的データに基づいて、異なる形状に異なる収縮率を適用することで、この収縮率を補正します。
抜き勾配角度
垂直面の抜き勾配は、成形品の取り出しを容易にします。SMC圧縮成形金型の場合、研磨面では最低1°、テクスチャ面では1.5~3°、深いリブやボスでは3~5°の抜き勾配が必要です(ISO 6751 / DIN 16756準拠)。抜き勾配が不十分だと、取り出し力が大きくなり、成形品にストレスがかかり、金型の摩耗が加速します。これは、成形品の固着、表面の擦り傷、エジェクタピンの早期破損の最も一般的な原因です。
通気
SMCが流動・硬化する過程で、閉じ込められた空気や揮発性副生成物を排出する必要があります。通気は、周辺通気孔(深さ0.03~0.05 mm)、エジェクタピンクリアランス(半径方向0.01~0.02 mm)、および真空ポート(真空アシストを使用する場合)によって行われます。通気不良は、焼け跡、気孔、充填不良、硬化ムラの原因となります。大型部品(>1 m²)の場合、パーティングラインの周囲に200~300 mm間隔で周辺通気チャネルを設けるのが一般的です。
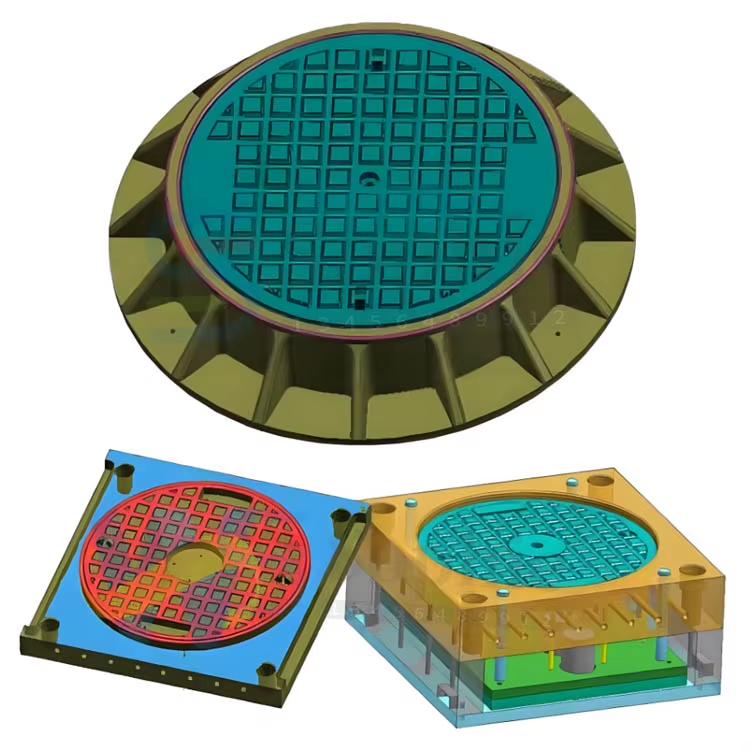
SMC成形における一般的な欠陥と金型設計上の解決策
- 多孔性/空隙率 閉じ込められた空気や揮発性物質が原因です。解決策:真空アシストを追加する、通気孔の深さを0.05mmに増やす、または充填パターンを再配置して流動先端の収束方向を変更する。
- 歪み。 温度勾配や繊維配向のばらつきによる収縮の不均一性が原因です。解決策:加熱チャネルの均一性を向上させる(キャビティ全体のΔTを3℃未満に低減する)、ゲート/チャージ位置を調整して繊維の流れを均一にする、または高温領域に差動冷却を適用する。
- フラッシュ(過剰)。 原因は、せん断エッジクリアランスが大きすぎるか、加圧時の金型のたわみです。金型の解決策としては、せん断エッジクリアランスを0.03~0.05mmに狭める、プラテンのたわみを0.05mm以上に抑えるためにバックアップサポートピラーを追加する、またはストレートせん断エッジ設計からランド付きせん断エッジ設計に変更する、などが挙げられます。
- 表面の波打ち/オレンジピール状。 樹脂が過剰に付着した領域、または金型表面の研磨が不十分なことが原因です。解決策:キャビティの研磨をSPI A-2またはA-1(Ra < 0.05 μm)にアップグレードし、SMC配合の低プロファイル添加剤が金型の温度プロファイルと適合していることを確認してください。
- 型に張り付く/型から外しにくい。 原因は、抜き勾配不足、金型表面への密着不良、または過硬化です。対処法:抜き勾配を2°以上に上げる、半永久的な離型剤(例:ケムリースなど)を塗布する、または金型キャビティ壁付近の温度を5~10℃下げて表面の早期硬化を防ぐ。
- 編み目。 流動先端が接触し、完全に融合しないことが原因です。解決策:充填物の位置を調整して一方向の流れを促進する、編み目部分の金型温度を5~10℃上げて硬化前の流動時間を延長する、またはプレス機の閉鎖速度を上げて流動先端の冷却を軽減する。
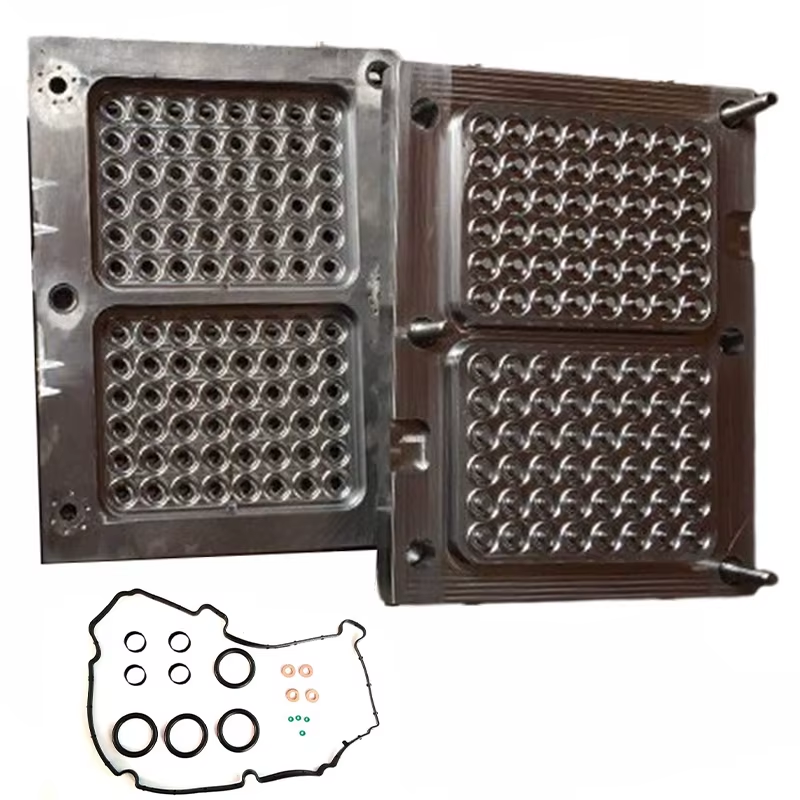
SMC圧縮成形金型のコスト内訳
SMC圧縮成形金型のコスト構造を理解することは、予算計画やサプライヤー評価に役立ちます。一般的な中型SMC成形金型(キャビティ面積約0.5~1.0m²、P20鋼)の場合:
| 原価構成要素 | 合計のパーセンテージ | 主な変数 |
|---|---|---|
| 金型の設計とエンジニアリング | 15〜20% | 複雑性、シミュレーション(CAE)、DFM反復回数 |
| 鋼材 | 10〜15% | グレード(P20 vs 718H vs H13)、ブロックサイズ |
| CNC加工 | 30〜40% | キャビティの複雑さ、放電加工に必要な電極の数 |
| 放電加工(型彫り+ワイヤー) | 5〜15% | 深いリブ、鋭い角、ざらざらした表面 |
| 研磨と仕上げ | 5〜10% | 表面仕上げ仕様(B-3~A-1) |
| 暖房システムの統合 | 5〜8% | カートリッジヒーターとオイルチャンネルの比較 |
| 組み立て、試運転、検証 | 10〜15% | 初回品検査、工程ウィンドウ開発 |
金型の総コストは、標準的な生産用金型で通常15,000ドル~50,000ドル、大型でキャビティ数の多いA級自動車用金型では50,000ドル~150,000ドル以上となります。金型の納期は、複雑さやサプライヤーの生産能力によって8~16週間です。
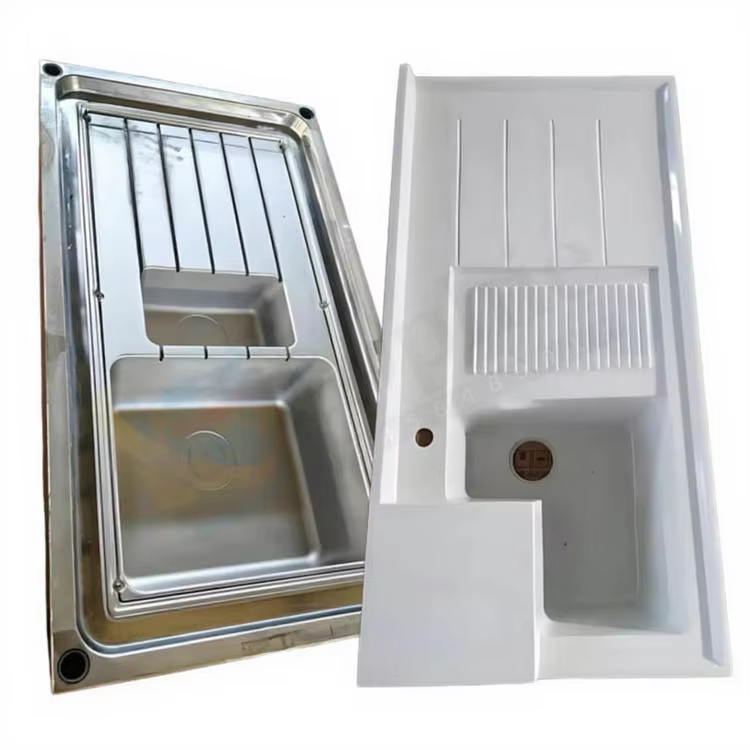
よくある質問
SMC圧縮成形金型の一般的な耐用年数はどれくらいですか?
P20鋼製の適切にメンテナンスされたSMC圧縮成形金型は、大規模な改修を行う前に10万~100,000万回のサイクルを生産できます。718H鍛造鋼の場合は、 200,000万~50万回のサイクルが可能です。金型寿命に影響を与える主な要因には、SMCの配合(研磨性充填材は摩耗を加速させる)、成形圧力(圧力が高いほどせん断エッジの摩耗が増加)、金型メンテナンスの頻度(洗浄、離型剤の再塗布、せん断エッジの検査)、保管条件(温度・湿度管理された保管は腐食を防ぐ)などがあります。硬質クロムめっき(0.025~0.050 mm)を施すと、金型の基本価格の200,000~15%のコスト増で、金型寿命を500,000~100%延長できます。
SMC製の圧縮成形金型を、別の部品の成形用に改造することは可能ですか?
部分的な変更は可能ですが、制限があります。キャビティインサートを使用することで、既存の金型フレーム内の局所的な形状を変更できます。これは、部品の改訂や金型ファミリーの構成変更において費用対効果の高い方法です。しかし、部品形状を完全に変更するには、通常、新しいキャビティとコアが必要となり、これは新しい金型のコストの60~80%を占めます。そのため、既存の金型を大幅に変更するよりも、新しい部品の形状に合わせて最適化された新しい金型を製作する方が経済的な場合が多くあります。例外として、新しい部品のプラテン寸法と熱要件が類似している場合は、金型フレームと加熱システムを再利用できる場合があります。
熱硬化性複合材料の成形において、圧縮成形金型と射出成形金型の違いは何ですか?
根本的な違いは、材料がキャビティに入る方法にあります。圧縮成形では、SMCの充填材が開いた金型キャビティに直接配置され、プレスが閉じると材料が圧縮されて流れます。熱硬化性複合材料の射出成形(BMC射出成形)では、材料はスクリュー/バレル内で可塑化され、スプルーとランナーシステムを通して高圧(50~150 MPa)で閉じた金型に射出されます。圧縮成形はより長い繊維長(25~50 mm 対 6~12 mm)に対応でき、完成品の機械的特性も優れていますが、射出成形は小型で複雑な部品のサイクルタイムが短く、手動での充填材配置なしで完全に自動化できます。
SMC圧縮成形金型の耐用年数を最大限に延ばすには、どのようにメンテナンスすればよいですか?
必須のメンテナンス手順: (1)生産シフトごとに、柔らかい真鍮スクレーパーと承認された溶剤を使用して金型キャビティとせん断エッジを清掃します。キャビティ表面を傷つける可能性のある鋼鉄製の工具は絶対に使用しないでください。(2) 50~100 サイクルごと、または離型剤メーカーの推奨に従って、半永久的な金型離型剤をキャビティ表面に再塗布します。(3) 1,000 サイクルごとにシックネスゲージを使用してせん断エッジのクリアランスを検査します。クリアランスが 0.10 mm を超える場合は、再切断または再調整します。(4)加熱システムの性能 (温度均一性、ヒーターの連続性) を毎月確認します。(5)金型は、キャビティ表面に防錆油を薄く塗布して、乾燥した温度管理された環境 (20~25 ℃、相対湿度 50% 未満) に保管します。(6)金型サイクルログを保持します。サイクル、メンテナンスイベント、品質問題を追跡することで、予測メンテナンスが可能になり、生産停止の原因となる前に摩耗傾向を特定できます。
SMC圧縮成形金型から直接得られる表面仕上げにはどのようなものがありますか?
適切に研磨された金型キャビティとインモールドコーティング(IMC)またはクラスA SMC配合を使用すれば、二次研磨やプライマー処理なしで、SPI A-1~A-2の光沢レベルを金型から直接達成でき、自動車外装塗装の仕様を満たします。制限要因は、SMC配合(低プロファイル添加剤を含むクラスA SMCが必要)、金型キャビティの研磨品質(Ra ≤ 0.025 μm)、および成形プロセス制御(温度均一性±2℃、一貫した充填位置とプレス閉鎖プロファイル)です。外観に影響しない部品の場合、SPI B-1~B-3仕上げが標準です。
音声解説:高性能SMC圧縮成形金型は、精密加工されたP20または718H工具鋼、最適化されたせん断エッジ形状(0.03~0.08mmのクリアランス)、均一な加熱(±2℃)、および真空補助換気を組み合わせることで、平らな繊維強化シートを、1~5分のプレスサイクルで、複雑で寸法精度の高いクラスA仕上げ部品に成形します。
TSTAR Moldは、自動車、電気、建設、産業用途向けのSMC圧縮成形金型の設計・製造を専門としています。社内エンジニアリングチームは、金型流動シミュレーションや設計最適化から、CNC加工、試作、生産サポートまで、包括的な金型ソリューションを提供します。SMC圧縮成形金型に関するご要望や、次回の金型製作プロジェクトの見積もりをご希望の場合は、お気軽にお問い合わせください。