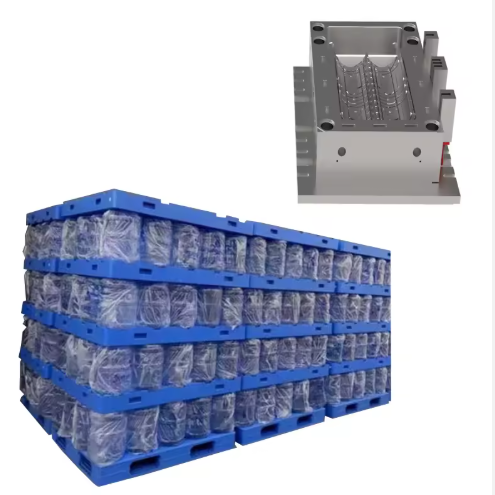
了解水架模具要求
水架模具在各行各業的儲存解決方案製造中發揮著至關重要的作用,從家庭收納到工業設施,應用範圍十分廣泛。這些模具必須能夠承受大批量生產週期,同時保持尺寸精度和表面品質。水架成型的獨特挑戰包括:確保壁厚均勻、有效冷卻以實現高效生產,以及設計出能夠承受裝滿水的容器重量的耐用模具。
用於水冷式模具的材料必須兼顧幾個關鍵特性:足夠的硬度以抵抗反复注塑過程中的磨損;良好的導熱性以實現均勻冷卻;以及足夠的韌性以防止在模具夾緊和頂出應力下開裂。此外,該材料還必須與水冷式模具常用的注塑塑膠(通常為聚丙烯 (PP) 或聚乙烯 (PE))相容,這些塑膠需要特定的模具表面處理才能達到所需的產品質地和脫模性能。
水架模具的材料選擇
用於水冷架模具的最佳材料應兼具耐用性、可加工性和成本效益。本應用採用中碳鋼,其優異的機械性質能滿足水冷架生產的需求。這種材料具有足夠的硬度,可在數千次成型循環中保持尺寸穩定性,同時又易於加工成複雜的模具幾何形狀。
所選鋼材需經過嚴格控制的熱處理製程以優化其性能。材料首先加熱至 820-840°C 以實現均勻奧氏體化,然後進行油淬,使模腔和型芯零件的硬度達到 42-45 HRC。隨後在 550-580°C 下進行 2-3 小時的回火處理,在保持所需硬度的同時降低內應力,最終得到具有優異耐磨性和韌性的模具材料。這種熱處理過程確保模具能夠承受大批量注塑成型作業中的熱循環和機械應力。
水架注塑成型參數
成功的水架生產需要精確控制射出成型參數,以確保零件品質和模具壽命。成型過程首先是對材料進行乾燥以去除水分,通常在 80-90°C 下乾燥 2-3 小時,以防止最終產品出現表面缺陷。注塑單元的溫度曲線應設定為從後部(200-210°C)到前部(220-230°C)逐漸升高,以確保充分塑化且材料不會發生降解。
注射壓力對於完全填充模腔並避免模具部件承受過大應力至關重要。建議第一階段注射壓力為 60-80 MPa,第二階段保壓壓力為 40-60 MPa,總注射時間為 20-30 秒,時間取決於零件的複雜程度。應使用閉環冷卻系統將模具溫度維持在 40-60°C,以確保零件冷卻均勻並縮短循環時間。
優化循環時間對於高效能生產水架至關重要。典型的循環時間為 45-60 秒,其中冷卻時間佔總循環時間的 50-60%。頂出應同步進行,以防止零件變形。初始頂出速度應為 2-3 毫米/秒,零件脫離型腔後,頂出速度應提高至 5-8 毫米/秒。這些參數可確保模具和成型零件的應力最小,進而降低廢品率並延長模具壽命。
模具結構設計考量
水冷式模具的設計必須考慮幾個關鍵因素,以確保生產效率和零件品質。模架應具有足夠的剛性,以防止在夾緊過程中發生變形;盡可能使用標準化的模具零件以降低製造成本。型腔佈局應優化材料流動和冷卻,多型腔設計應採用平衡流道系統,以確保均勻填充。
冷卻系統設計對於水冷模具尤其重要,因為均勻冷卻可以防止翹曲並縮短成型週期。模具應包含直徑 8-12 毫米的冷卻通道網絡,這些通道距離型腔表面 15-20 毫米。對於複雜幾何形狀,可採用隨形冷卻通道來貼合零件輪廓,從而確保溫度分佈均勻。冷卻系統應保持模具表面溫差不超過 5°C。
頂出系統設計必須適應水冷式零件通常較大的表面積。建議採用頂針和脫料板組合,頂針位置應避免在成品上留下可見痕跡。頂出行程應足以清除零件的所有倒扣,並在計算出的所需行程基礎上增加 10-15% 的安全係數。
行業標準和品質控制
水冷式模具必須嚴格遵循業界標準,以確保生產穩定可靠,產品性能優異。模具的設計與製造應符合 ISO 9001 品質管理系統原則,關鍵尺寸控制在 ±0.02 mm 以內。表面光潔度要求通常規定型腔表面的 Ra 值在 0.8-1.6 μm 之間,以達到所需的零件紋理和脫模性能。
模具測試和驗證在全面投產前至關重要。全面的模具試模應驗證:成型零件的尺寸精度、表面缺陷、冷卻效率和脫模性能。模具在獲準投入生產前,應至少連續500個循環生產出符合所有規定要求的零件。
定期維護是確保模具使用壽命和零件品質穩定的必要條件。預防性維護計畫應包括:每5000個循環清潔冷卻通道、檢查導引銷和襯套的磨損情況以及驗證型腔尺寸。任何維修或改造都應記錄在案並進行跟踪,以維護品質控制記錄。
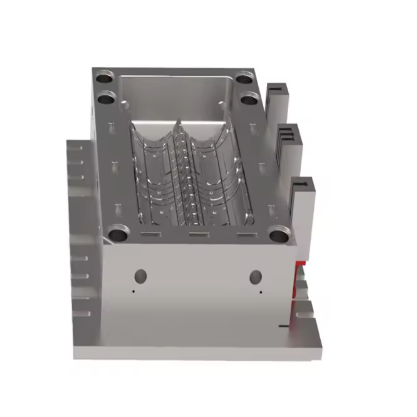
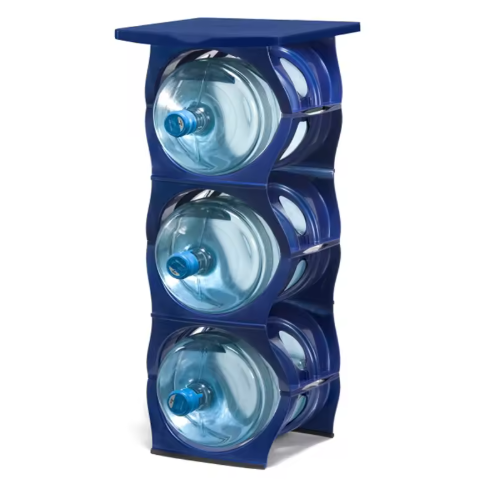
水架模具優化先進技術
採用先進的製造技術可以顯著提高水冷模具的性能和使用壽命。在設計階段應使用電腦輔助工程 (CAE) 工具來模擬模具的填充、冷卻和翹曲情況,以便在模具製造前進行最佳化。這可以減少昂貴的修改需求,並縮短開發週期。
對於大批量生產而言,熱流道系統相比冷流道系統具有顯著優勢,可減少高達 30% 的材料浪費並提高零件一致性。熱流道的設計應包含平衡的流道和尺寸合適的噴嘴,以配合塑膠材料和零件幾何形狀。
表面處理可以進一步提升模具性能。厚度為 5-10 μm 的氮化物塗層可將表面硬度提高至 65-70 HRC,顯著增強耐磨性。對於生產對外觀要求極高的零件的模具,可指定鏡面拋光(Ra 0.025-0.05 μm),這需要專門的拋光技術和設備。
常見水架黴菌問題的故障排除
即使經過精心設計和製造,水冷模具仍可能遇到需要檢查的生產問題。翹曲變形是常見的問題,通常是由冷卻不均勻或殘餘應力過大所引起。可以透過調整冷卻通道佈局、修改保壓壓力曲線或優化模具溫度來解決。
分型線處出現飛邊表示鎖模力過大、模具零件磨損或未對準。定期檢查模具閉合公差並維護導銷和襯套可以預防此問題。如果出現飛邊,則可能需要檢查型腔鑲件是否磨損或調整鎖模力。
模塑件表面光潔度差可能由多種因素造成,包括模具溫度不足、材料污染或模腔表面劣化。保持適當的模具冷卻、使用過濾乾燥的原料以及定期進行模具清潔,有助於確保零件品質穩定。
結語
水冷式模具的成功設計和製造需要綜合考慮材料選擇、熱處理、射出成型參數和結構設計等因素。遵循本指南中的指導原則,製造商可以生產出零件品質穩定、生產效率高且使用壽命長的模具。
透過監控和優化實現持續改進,對於維持水冷架市場的競爭力至關重要。實施預防性維護計劃、緊跟行業標準並利用先進的製造技術,將確保水冷架模具能夠滿足不斷變化的產量、零件複雜性和品質要求。
透過將這些原則融入模具設計和製造過程中,生產商可以實現可靠、經濟高效的水架生產,滿足製造商和最終用戶的需求,同時確保模具的長期性能和投資回報。
水架模具 – 常見問題解答
1. 水架模具是用來做什麼的?
水架模具用於生產排水、儲水或水管理系統的水架。
2. 水架模具可支援哪些材質?
它適用於FRP、SMC、BMC、塑膠及其他複合材料或聚合物材料。
3. 水架模具可以客製化嗎?
是的,水架模具的尺寸、結構、型腔數量和表面處理均可客製化。
4. 有哪些成型工藝可供選擇?
常見製程包括壓縮成型、注塑成型和樹脂傳遞成型。
5. 模具材料是什麼?
水架模具通常採用優質鋼或鋁製成,以確保其耐用性和精度。
6. 模具的使用壽命是多久?
只要維護得當,水架模具就能支援長期、大量生產。
7. 你們出貨前有提供樣品測試嗎?
是的,最終出貨前可提供試模和樣品檢驗。