
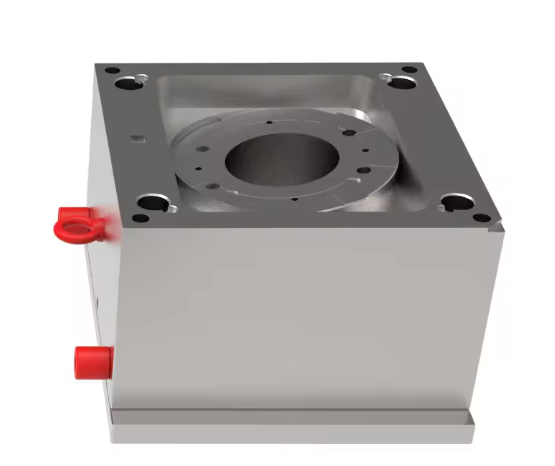
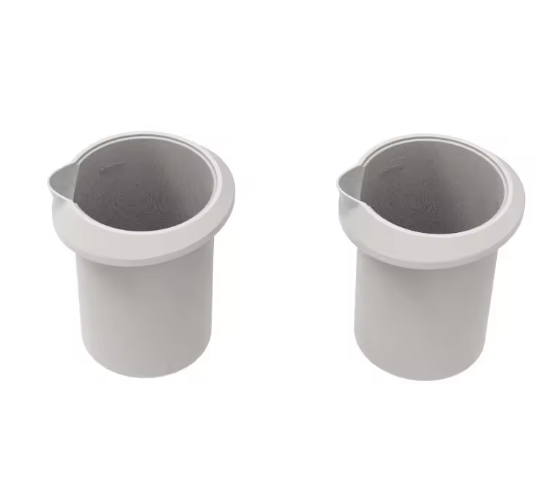
真空隔熱杯內襯模具屬於特殊模具類別,需要極高的精準度才能達到現代飲料容器所需的保溫性能和耐久性。本技術指南專注於真空隔熱杯內襯模具解決方案,著重解決不銹鋼成型、表面光潔度要求和保溫性能等方面的獨特材料挑戰。以下內容提供了真空隔熱杯內襯模具設計、材料選擇和製造流程的全面指導,以確保最佳性能和使用壽命。
模具材料選擇
用於真空保溫杯內膽模具的鏡面拋光不鏽鋼 S136
應用場景:真空絕熱杯襯裡模具的主腔材料,需要優異的表面光潔度和耐腐蝕性。
性能參數:
- 硬度:熱處理後為 48-52 HRC
- 表面光潔度能力:可達 Ra 0.01 μm(SPI#5 鑽石拋光)
- 耐腐蝕性:以 ASTM B117 500 小時鹽霧試驗
- 拋光效率:鏡面拋光速度比傳統不鏽鋼快30%。
熱處理:在 1050°C 下進行固溶退火,然後在 200-500°C 下進行三次回火。
真空隔熱杯內襯模具的優點:對飲料和清潔劑的染色具有極佳的抵抗力;在超過 500,000 萬次成型循環後仍保持鏡面光澤;符合 FDA 21 CFR 175.300 食品接觸應用的要求,這對真空隔熱杯內襯模具的性能至關重要。
優質 ESR 鋼材 STAVAX
應用場景:高端真空隔熱杯內襯模具,需要超光滑表面以增強隔熱性能。
性能參數:
- 硬度:經優化熱處理後為 50-52 HRC
- 微觀潔淨度:夾雜物尺寸≤10 μm(ASTM E45 方法 A)
- 拋光性能:拋光步驟更少,表面粗糙度Ra達到0.01μm,性能卓越。
- 耐磨性:比標準S136提高30%
熱處理:電渣重熔,然後進行 1050°C 固溶處理和控製冷卻。
真空保溫杯內襯模具的優點:對於複雜的真空保溫杯內襯模具幾何形狀,拋光時間縮短了 40%;最大限度地減少了可能損害真空完整性的微孔;是帶有集成飲水嘴和複雜輪廓的真空保溫杯內襯模具的理想選擇。
模具用熱作模具鋼 H13
應用場景:用於真空絕熱杯襯模具和底部圓頂成型的熱輔助成型製程的模具組件。
性能參數:
- 硬度:熱處理後為 44-48 HRC
- 熱導率:42W/m·K
- 熱拉伸強度:500℃時為1100 MPa
- 熱疲勞強度:在 600°C 溫度變化下循環 15,000 次以上
熱處理: 1020°C 奧氏體化,油淬,560°C 三次回火。
真空絕熱杯襯模具的優點:在真空絕熱杯襯模具的高溫成型作業中保持尺寸穩定性;能夠承受不銹鋼襯裡製造過程中涉及的熱循環;減少真空絕熱杯襯模具深拉延過程中的模具粘連。
設計和製造考慮因素
模具幾何形狀要求
- 尺寸公差: 內徑精度為±0.005毫米;總高度精度為±0.01毫米
- 圓度規格: 整個襯墊高度的總指示讀數 (TIR) ≤0.01mm
- 表面光潔度演變: 依序使用800目、1500目、3000目砂紙打磨,最後用金剛石膏拋光。
- 拔模角度: 直線段角度為0.3-0.5°;穹頂過渡段角度為1.0°
模具需要這些精確的幾何控制,以確保內外襯裡之間的正確貼合,這對於保持真空完整性至關重要。
冷卻系統設計
- 冷卻配置: 採用湍流設計的保形冷卻通道,其位置距腔體表面8-10毫米。
- 溫度控制: 腔體表面溫度變化±2°C
- 流量: 每個冷卻迴路每分鐘 6-8 公升
- 傳熱效率: 90% 的冷卻效率可最大程度地縮短循環時間
有效的冷卻對於真空絕熱杯襯模具尤其重要,可防止成型過程中的熱變形,並確保壁厚一致。
通風系統
- 微通風: 分型線深度為0.015-0.02毫米,以防止氣體滯留。
- 通風口位置: 在深溝底部和複雜地形周圍進行戰略性佈局
- 通風系統維護: 設計方便清潔,防止碎屑堆積。
模具中適當的排氣對於防止氣泡產生至關重要,氣泡可能會破壞光滑的表面,而光滑的表面是最佳熱性能所必需的。
質量控制標準
模具尺寸檢驗
- 坐標測量: 精度為 0.001 毫米的三座標測量機,每個型腔可測量 20 多個關鍵尺寸。
- 表面光潔度驗證: 雷射輪廓儀掃描,解析度為0.01μm
- 形態分析: 在三個高度位置(頂部、中間、底部)進行圓度測試
- 輪廓驗證: 三維光學掃描比較實際幾何形狀與標稱幾何形狀
這些嚴格的檢驗規程確保每個模具都符合性能穩定所需的嚴格標準。
模具性能驗證
- 循環壽命測試: 加速測試模擬500,000萬次成型循環
- 熱循環: 在-40°C至+120°C的溫度範圍內進行1000次循環,以驗證尺寸穩定性。
- 壓力測試: 以 1.5 倍工作壓力(最高 10 巴)持續 1 小時,以確保真空完整性
- 腐蝕測試: 接觸咖啡、茶、汽水和柑橘溶液 1000 小時
這些驗證程序證實,模具在其預期使用壽命內將保持性能。
常見問題
Q1:真空隔熱杯內襯模具與其他飲料容器模具有何不同?
答:模具需要極高的表面光潔度(Ra ≤0.01μm)和尺寸精度(±0.005mm),以確保內外襯裡之間的真空密封。與標準飲料容器模具不同,真空隔熱杯內襯模具也必須考慮不銹鋼在成型過程中的熱膨脹特性。
Q2:材質選擇如何影響真空隔熱杯內襯模具的性能?
答:材料的選擇直接影響模具的壽命和性能。優質鋼材如STAVAX可將真空絕熱杯內襯模具的拋光時間縮短40%,而H13鋼材則可在真空絕熱杯內襯模具製造中常見的高溫成型操作中保持尺寸穩定性。