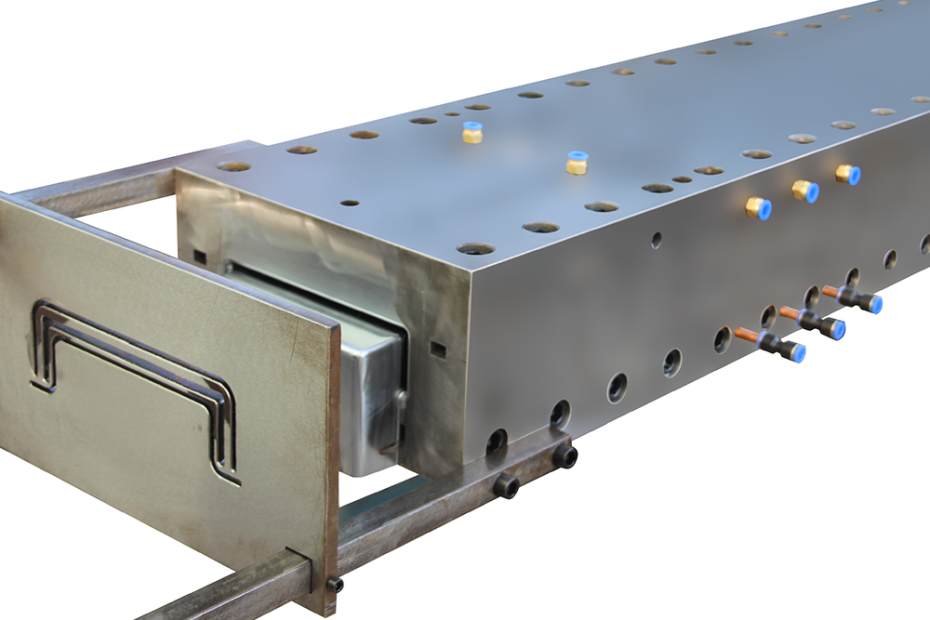
在拉擠生產線上,拉擠模具是最昂貴的單件耗材。一個用於複雜空心型材的精密研磨H13工具鋼模具-其型腔表面經鍍鉻拋光至Ra 0.05 μm,整合式加熱管孔和真空輔助樹脂注射口-售價在8,000至35,000美元之間,更換週期為4至8週。然而,在許多拉擠車間,模具的維護也遠不如拉拔夾具或樹脂槽那樣系統。結果是:模具在生產30,000至50,000米後就會磨損,而如果維護得當,它們本可以生產100,000至150,000米。本指南提供了檢驗計畫、磨損診斷方法和維修程序,可將拉擠模具的使用壽命延長2至3倍,同時保持零件尺寸公差在±0.10毫米以內。
了解拉擠模具磨損機制
拉擠模具磨損並非單一製程,而是四種機制同時作用的結果。有效的維護需要了解特定模具區域中哪種機制占主導地位,以便採取的應對措施能夠針對根本原因而非表面症狀。
磨粒磨損:玻璃纖維的莫氏硬度高於工具鋼(玻璃纖維:5.5-6.5;HRC 48-52 的硬化 H13:約 5.0-5.5)。當浸透樹脂的纖維束以 0.2-1.5 公尺/分鐘的速度在 2-8 MPa 的壓實壓力下被拉過模具時,玻璃纖維會形成連續的磨粒漿料。磨粒磨損集中在模具入口區域(前 50-150 毫米),該區域纖維壓實迅速,樹脂粘度仍然較低;磨損表現為沿拉動方向的軸向划痕以及型腔橫截面逐漸增大。由於 E 玻璃纖維的二氧化矽含量較高,且纖維直徑較大(E 玻璃纖維為 10-17 微米,碳纖維為 5-10 微米),因此其磨粒磨損性比 S 玻璃纖維或碳纖維更強。
黏著磨損:在纖維與模具接觸點的高局部壓力下,樹脂基體與模具表面之間會形成微焊點。隨著成型製程的推進,這些微焊點會斷裂-有時斷裂發生在樹脂內部(在模具上留下殘留物),有時斷裂發生在模具表面(帶出微小的工具鋼顆粒)。黏著磨損會在模腔表面形成磨砂或啞光效果,並且會因樹脂系統對金屬的強粘附性(環氧樹脂 > 乙烯基酯樹脂 > 聚酯樹脂)、高填料含量(碳酸鈣、三水氧化鋁)以及內部脫模劑(IMR)濃度不足而加劇。
腐蝕磨損:樹脂系統在拉擠成型溫度(120-180℃)下具有化學活性。聚酯樹脂會產生苯乙烯蒸氣(沸點145℃),蒸氣會在溫度較低的模具表面冷凝。環氧樹脂的胺類固化劑呈弱鹼性(pH 9-11),會侵蝕鍍鉻層的晶界。酚醛樹脂的冷凝副產物為水,水在160-180℃時會變成過熱蒸汽,導致未保護的鋼表面發生點蝕。腐蝕磨損在模具出口區域最為嚴重,因為該區域的樹脂已完全固化,放熱峰值溫度可能比設定溫度高出20-40℃。
微動磨損:生產運轉間的熱循環(啟動時模具在 30-45 分鐘內從環境溫度加熱至 150°C,停機時在 2-3 小時內冷卻)導致模具本體與鍍鉻層之間存在熱膨脹係數差異(鋼的熱膨脹係數為 12×10⁻⁶/°C,鉻⁶/°C,鉻⁶5×這 5.5×10⁻⁶/°C 的熱膨脹係數差異會在每次熱循環中於鍍層-鋼界面處產生剪切應力。經過數百次循環,微裂紋會在界面處萌生並擴展穿過鍍鉻層,最終導致鍍層剝落。
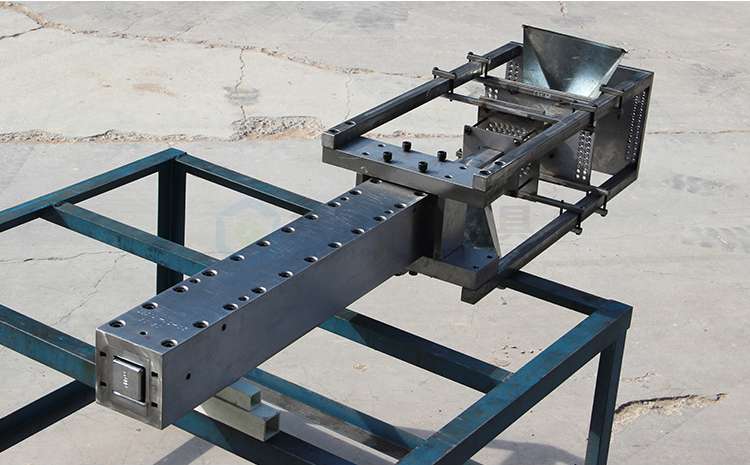

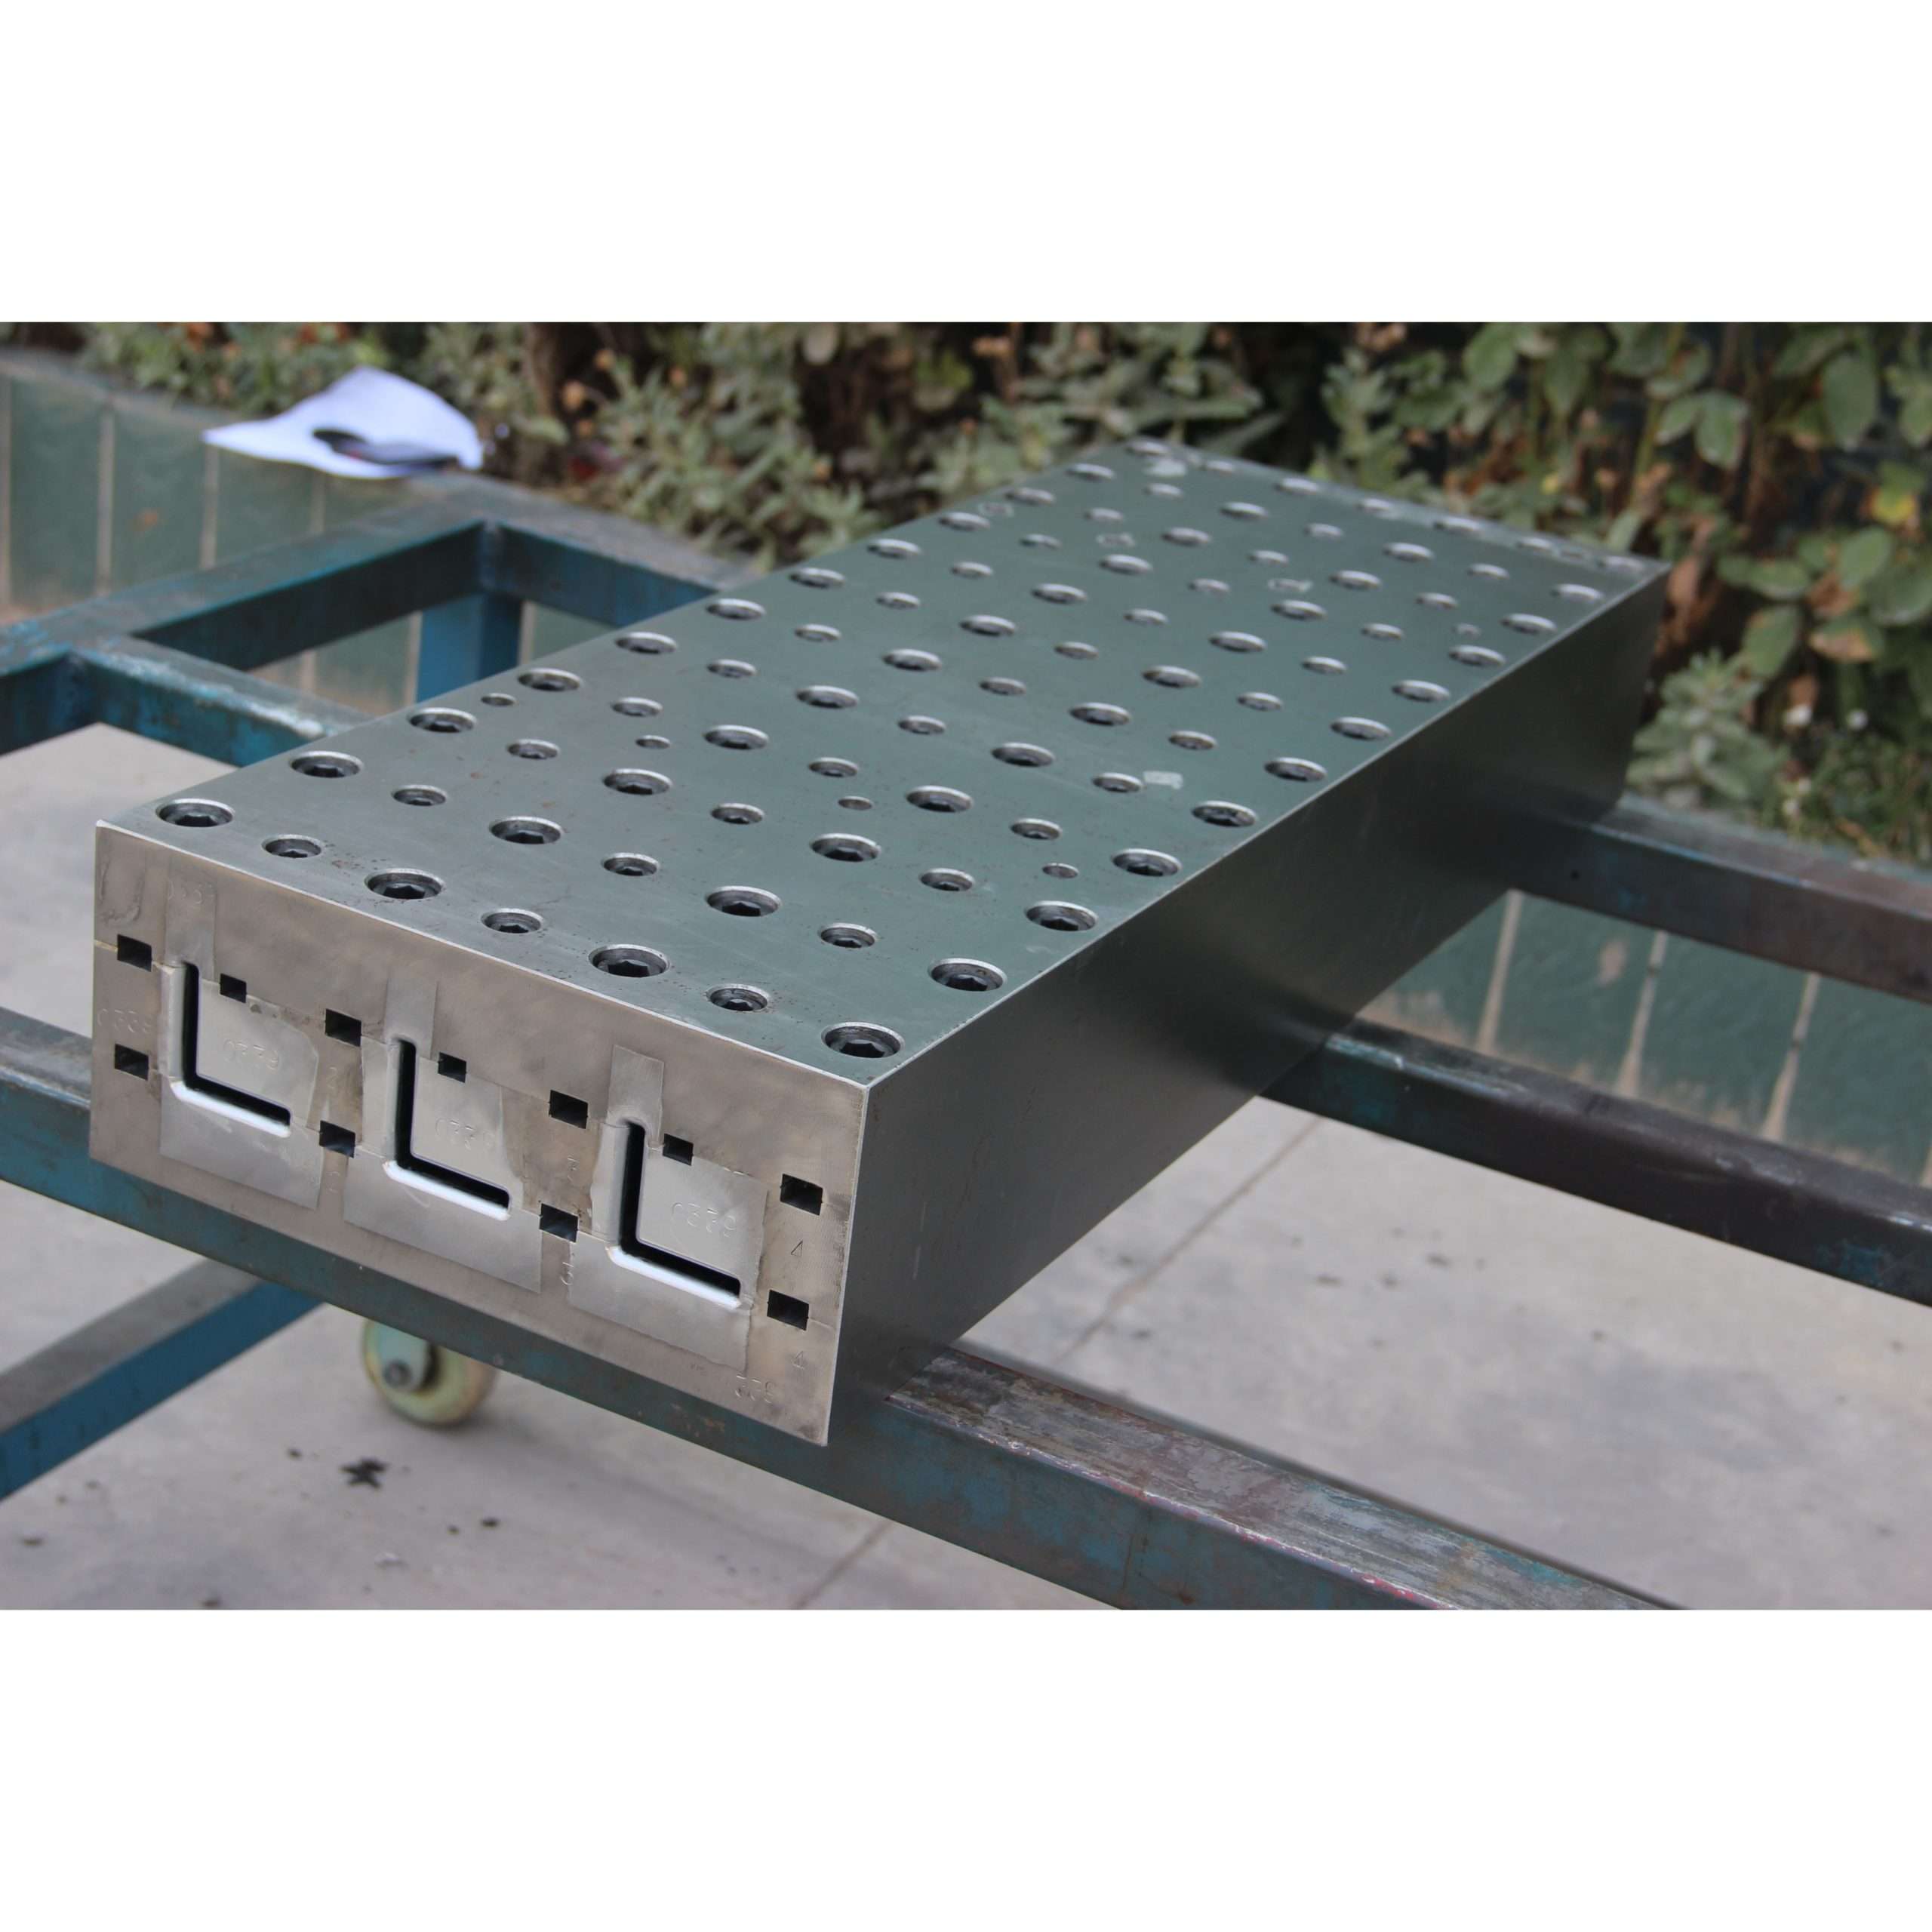
每日檢查清單(每班次)
日常檢查可以及早發現問題,避免造成廢料或模具損壞。每次檢查耗時 10-15 分鐘,應由拉擠成型操作員在換班開始時以及任何計劃外停工後進行。
| 檢查站 | 選項 | 驗收標準 | 失敗時的操作 |
|---|---|---|---|
| 輪廓表面處理 | 視覺+觸覺(戴手套的手沿著輪廓移動) | 無軸向划痕,無啞光/暗淡區域,無纖維外露 | 停止拉拔器;用內視鏡檢查模腔 |
| 拉力(拉力感測器讀數) | 與此產品/產品的基準值進行比較 | 在既定基線值的±15%範圍內 | 增幅超過 15%:檢查樹脂凝膠時間和 IMR;增幅超過 25%:停止生產並檢查模具是否有積垢。 |
| 晶片區溫度 | 核對所有區域熱電偶讀數。 | 每個區域的溫度均在設定點的±2°C以內 | 溫度偏差大於2°C:檢查加熱器芯的連通性、固態繼電器輸出、熱電偶位置 |
| 型材尺寸(寬度、厚度) | 模具出口處的卡尺或通止規 | 與標稱值的偏差在±0.15mm以內 | 超出公差範圍:可能是模具磨損;使用銷規測量並規劃返工 |
| 模具入口處的樹脂堆積 | 模面目視檢查 | 模口面或模口半徑處無固化樹脂堆積 | 用黃銅刮刀刮除(切勿使用鋼刮刀-會刮傷模具表面) |
拉力趨勢是評估模具狀況最重要的領先指標。隨著模具表面逐漸粗糙化,每月拉力緩慢增加 5-10% 屬於正常現象。如果單次輪班內拉力突然增加 20% 以上,則表示存在問題:型腔內樹脂固化堆積、IMR 失效,或加熱系統出現冷點導致完全壓實前部分凝膠化。應每週監測拉力數據;與模具「新」基線相比,拉力增加 30% 通常意味著型腔表面品質已無法接受。
每週檢查清單
每週的檢查是在計劃的預防性維護窗口期(通常是周日晚上或生產活動之間)進行的,檢查內容包括打開模具,或至少拆下入口導向器並使用內視鏡。
模腔目視檢查(內視鏡):從模具入口插入直徑 5-8 毫米的鉸接式內視鏡。檢查前 150 毫米(壓實區)是否有軸向刮痕——深度小於 0.02 毫米的淺刮痕可以接受;如果刮痕較深,則能卡住 0.05 毫米的塞尺,則需要重新拋光。檢查中間部分(固化區,距入口約 150-600 毫米)是否有樹脂堆積-樹脂堆積表現為模腔表面琥珀色至棕色的沉積物。檢查出口 100 毫米處的鍍鉻層狀況-如果出現點蝕、起泡或鋼基材裸露,則需要立即拆下模具以重新鍍鉻。
加熱系統驗證:在晶片達到工作溫度後,使用校準過的接觸式熱電偶沿晶片長度方向每隔 100mm 點測一次晶片外表面溫度。測得的外表面溫度應與內部腔體溫度呈可預測的相關性(通常由於晶片內部存在熱梯度,外表面溫度會低 10-20°C)。如果測得的溫度比預期值低 5°C 以上,則表示加熱棒故障、熱接觸不良或絕緣層老化。如果加熱棒在工作電壓下消耗的電流超過其額定電流的 110% 或低於其額定電流的 90%,則應更換此加熱棒。
內部脫模劑 (IMR) 有效性檢查:模製一段 500mm 的型材測試段,將其切開,檢查內表面。脫模效果良好的模具應產生光滑、有光澤的內表面。 IMR 不足的模具會出現微觀粗糙度、暗淡斑塊,或(嚴重情況下)可見樹脂塗抹——樹脂粘附在模具上並從型材表面脫落。如果 IMR 有效性下降,則將 IMR 濃度增加 0.2-0.5 phr(每百份樹脂的份數),然後重新測試。如果連續兩次增加 IMR 濃度後表面質量仍未恢復,則需要對模具進行機械清洗和修復。
月度/季度:精密測量與磨損趨勢
每隔 1-3 個月(具體時間取決於生產量),使用銷規(適用於簡單孔)或配備紅寶石探針的坐標測量機 (CMM)(適用於複雜輪廓)測量模腔關鍵橫截面的尺寸。這些測量數據將用於產生模具磨損趨勢圖,以預測模具的剩餘使用壽命。
測量步驟: (1) 將模具冷卻至環境溫度(由於熱膨脹,在工作溫度下進行的測量無效-H13鋼在20°C至150°C範圍內膨脹約0.15%,相當於每100mm尺寸膨脹0.15mm)。 (2) 用銅刷和溶劑徹底清潔型腔-任何殘留樹脂都會導致測量結果不準確。 (3) 在三個縱向位置進行測量:模具入口(錐形導入段後橫截面恆定的前50mm)、模具中點和模具出口(最後50mm)。入口磨損最快;出口磨損最慢。 (4) 記錄測量結果,並與模具的新製造基準值進行比較。
磨損極限:當拉擠模具任何位置的型腔尺寸超過標稱型材尺寸加上客戶規定的上限公差時,應停止生產並進行返工。對於標稱厚度為 5.00mm、公差為 ±0.20mm 的型材,當型腔入口厚度達到 5.20mm(或中點厚度達到 5.15mm,為入口持續磨損預留餘裕)時,應返工。繼續使用模俱生產超過此限值會導致型材尺寸過大,這些型材必須報廢或作為次品出售。
磨損率趨勢:繪製型腔尺寸與累積生產線米數的關係圖。一個健康的鍍鉻模具在入口區域的磨損量為每10,000米0.001-0.003毫米-這意味著生產100,000米後,磨損量為0.01-0.03毫米,在典型的0.20毫米公差範圍內。如果模具的磨損量超過每10,000公尺0.005毫米,則表示鍍層有問題(鉻層厚度不足、鉻附著力差或拋光不足導致表面粗糙度過大),需要在生產50,000公尺之前重新鍍層。
模具清洗程序:去除固化樹脂堆積物
模腔表面樹脂堆積是導致型材表面品質下降的最常見原因。堆積最初表現為一層薄薄的(5-20 μm)部分固化的樹脂膜,該樹脂膜粘附在鍍鉻表面,隨著後續型材加工的進行,樹脂層不斷沉積,最終形成較厚的堆積層。以下因素會加速樹脂堆積:樹脂凝膠時間相對於模具通過時間過短、IMR濃度過低、模具入口區溫度過高(導致過早凝膠)以及生產線停頓導致樹脂滯留在模壁上固化。
化學清洗(適用於輕微積垢,可現場操作):將商用模具清潔劑(通常為鹼性,pH 值 12-14,含有氫氧化鈉和界面活性劑)在 60-80°C 的溫度下循環通過模腔 30-60 分鐘。鹼性溶液可水解固化聚酯和乙烯基酯樹脂中的酯鍵,將固體積垢轉化為柔軟的溶脹凝膠,以便沖洗掉。之後用水沖洗,並以中和酸液(5% 乙酸溶液)沖洗。此方法對厚度不超過約 50μm 的積垢有效。重要提示:酚醛樹脂和環氧樹脂耐鹼性水解;對於這些樹脂體系,必須使用溶劑型清潔劑(NMP — N-甲基-2-吡咯烷酮,或苯甲醇/二氯甲烷混合物)。
機械清洗(針對嚴重積垢,需將模具從機器上拆下):對於厚度超過 50μm 的積垢或耐化學腐蝕的樹脂,需要進行機械清洗。將模具加熱至 120-150°C 以軟化積垢,然後使用與型材橫截面形狀相匹配的黃銅或銅刮刀刮除型腔內的積垢——黃銅和銅比鍍鉻層軟(莫氏硬度 3.0-3.5,而鍍鉻層為 8.5),不會刮傷鍍層。對於盲型腔和倒扣,可以使用往復式氣動工具上的黃銅刷進行清洗。最終拋光使用裝有鑽石研磨膏(先用 3μm 研磨膏,再用 1μm 研磨膏)的毛氈球,安裝在軟軸工具上,僅沿拉動方向在型腔內進行拋光——橫向拋光會形成微槽,滯留樹脂並加速積垢的再次形成。機械清洗後,檢查型腔尺寸是否有變化,以及鍍鉻層厚度(使用渦流鍍層測厚儀測量)在所有點上是否保持在 20μm 以上。
鍍鉻修復和重鍍
拉擠模腔上的鍍鉻層具有三重功能:耐磨性(鉻的硬度為 850-1,000 HV,而 H13 鋼的硬度為 480-520 HV)、低摩擦係數(在拉擠壓力下,鉻與固化 FRP 之間的摩擦係數約為 0.15-0.25,而未腐蝕性鋼的摩擦性。當鍍鉻層磨損、損壞或剝落時,必須將模具剝離並重新鍍鉻。
何時需要重新鍍鉻:當出現以下情況時需要重新鍍鉻:(1)渦流測厚儀測得型腔內任何一點的鉻層厚度低於 10μm(拉擠模具的原始鍍層厚度為 25-50μm,大批量生產模具為 50-75μm);(2)鉻剝落導致鋼基體暴露超過 10mm 厚度(3mm)。 50%;(4)尺寸磨損已消耗 60-70% 的公差,重新鍍鉻可恢復部分損失的尺寸(每側鍍鉻層厚度增加 10-20μm,部分補償磨損)。
重鍍工序: (1) 在鉻酸浴中以反向電鍍去除舊鉻層(模具為陽極;鉻從型腔表面溶解)。此製程對鉻具有選擇性,不會腐蝕H13鋼基材。 (2) 檢查去除舊鉻層的型腔是否有點蝕、裂痕或尺寸磨損。如果型腔尺寸合格但有腐蝕點蝕,則必須使用H13焊絲進行TIG焊接,並在重鍍前重新拋光。 (3) 使用鉻酸/硫酸鹽浴,在50-60℃和30-50 A/dm²的電流密度下,鍍覆硬鉻(非裝飾鉻),目標厚度為25-50μm。鍍鉻是一種「拋擲」製程-鍍層厚度往往在外部角落增厚,而在內部角落和凹槽處減薄。對於複雜輪廓,應使用貼合型腔輪廓的陽極(形狀與型腔輪廓一致),以保持厚度均勻性在±20%以內。 (4)電鍍後在180-200℃烘烤3-4小時,以去除電鍍過程中吸收的氫,防止鋼基體發生氫脆。 (5)使用鑽石研磨膏,沿著拉絲方向進行最終拋光,表面粗糙度Ra達到0.05-0.10μm。
重新電鍍的成本:普通拉擠模具為 1,500 至 4,000 美元,而新模具的成本為 8,000 至 35,000 美元。交貨週期:1 至 3 週(而新模具的交貨週期為 4 至 8 週)。維護良好的模具在其使用壽命內可進行 2 至 3 次重新電鍍,之後鋼基體尺寸磨損(無法透過電鍍修復)才會需要更換。
拉擠模具多久檢查一次?
每日:目視檢查型材表面品質與拉力趨勢(每班 10-15 分鐘)。每週:內視鏡型腔檢查和加熱系統驗證(在計劃停機期間進行 30-45 分鐘)。每月/每季:使用銷規或三座標測量機 (CMM) 對型腔入口、中點和出口處的橫斷面進行精密尺寸測量,並將測量結果輸入磨損趨勢圖(模具冷卻至室溫後進行 1-2 小時)。
鍍鉻拉擠模具的典型使用壽命是多少?
維修得當的鍍鉻H13拉擠模具通常可生產100,000萬至150,000萬米長的FRP型材,之後才需要重新鍍鉻或更換。若缺乏系統維護,模具壽命將降至3萬至30,000萬米,減少3倍。由於未壓實玻璃纖維的磨損作用,模具入口區域的磨損速度最快(在鍍鉻製程良好的情況下,每生產50,000萬米型材磨損0.001至0.003毫米)。在鋼基材累積磨損達到需要更換新模具的程度之前,鍍鉻層可以剝離並重新鍍覆2至10,000次。
什麼樣的拉力變化趨勢表示模具需要維護?
拉力增加超過既定「新模具」基準值的25%以上,通常表示模具有問題,需要進行維護:例如型腔內樹脂固化堆積、內部脫模劑失效、區域溫度不當導致過早凝膠,或鍍鉻層磨損增加表面摩擦。拉力突然增加(單次班次增加超過20%)通常是樹脂堆積;拉力逐漸增加(每月增加超過5%)通常是鍍鉻層磨損。這兩種情況都需要在一週內進行內視鏡檢查。