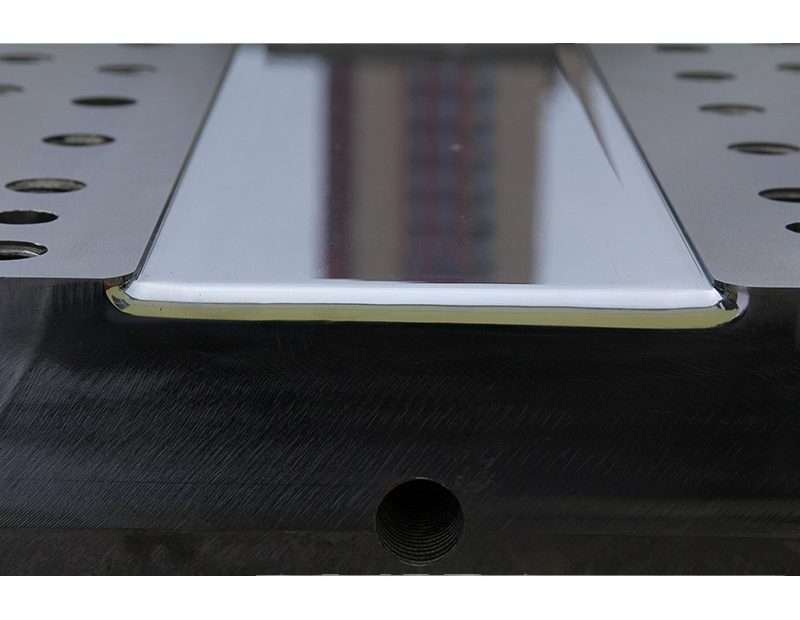
拉擠模具是拉擠成型製程的核心-它是一種精密設計的工具,能夠同時對纖維增強聚合物型材進行成型、壓實和固化,並將型材連續拉過其加熱型腔。設計精良的拉擠模具能夠生產尺寸公差為±0.1mm、纖維體積分數高於60%、表面粗糙度Ra低於0.8μm的型材,並且可以連續24小時不間斷運行數月而無需翻新。而設計不良的模具則會導致廢料產生、分層、以及嚴重的拉斷,進而造成生產中斷。
本工程指南涵蓋了關鍵的設計參數、材料選擇、熱管理和維護實踐,這些因素使生產級拉擠模具與原型失敗區分開來。
設計參數和性能要求
拉擠模腔的幾何形狀必須考慮三種不同的現象:模具鋼材的熱膨脹(模腔在工作溫度下會膨脹0.1-0.3毫米)、樹脂固化過程中的收縮(不飽和聚酯樹脂通常為5-8%的體積收縮,環氧樹脂樹脂為2-4%)以及泊松膨脹(型材在軸向拉力作用下會發生橫向拉力作用)。室溫下的模腔尺寸是透過反算所需成品型材在室溫下的尺寸,並加上每種效應的補償值來計算的。
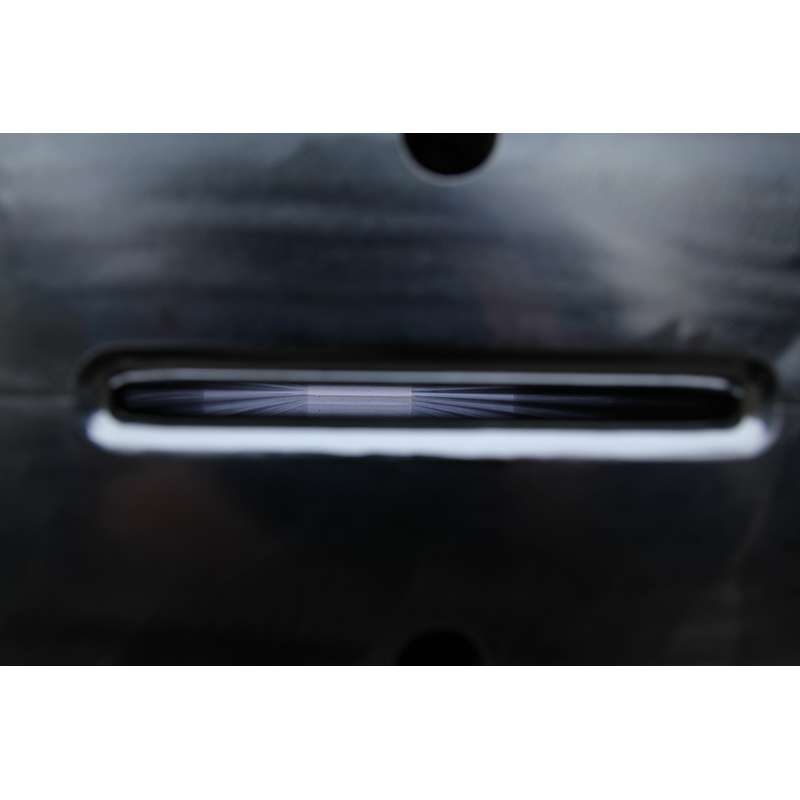
標準模腔設計採用三個區域:入口區(佔模腔總長度的5-15%)採用2-5°半角的錐形導入,以逐步壓實進入的濕纖維並擠出多餘的樹脂;過渡區(佔模腔長度的10-20%)將錐度減小至0.5-1°,以實現漸進模腔長度的10-20%)將錐度減小至0.5-1°,以實現漸進式壓腔量;模腔總長度通常從簡單的小型型材(橫截面小於100mm²)的600mm到大型複雜型材(橫截面大於10,000mm²)的1,500mm不等。
所需的拉力取決於模具長度、型材週長以及固化複合材料與模壁之間的摩擦係數。設計良好的模具,採用合適的鍍鉻製程和錐形幾何形狀,在中等尺寸型材的拉力下可達到 2-5 kN;超過 10 kN 的拉力表明摩擦過大,會導致纖維斷裂或表面缺陷。凝膠點(樹脂由液態轉變為固態的點)應位於模具總長度的 40-55% 處。過早凝膠(在模具中過早發生)會導致拉力過大和表面撕裂;延遲凝膠(過晚發生)則會導致型材固化不充分而從模具中取出。
鋼材選擇:性能對比矩陣
拉擠模具鋼必須在耐磨性、導熱性、可加工性和成本之間取得平衡,因為該模具在其使用壽命內將加工數千公里的磨蝕性玻璃纖維和碳纖維。
| 鋼級 | 硬度(HRC) | 導熱係數(W/m·K) | 典型模具壽命(公里剖面) | 相對成本 |
|---|---|---|---|---|
| P20(1.2311) | 28-32 | 34-38 | 50-150(玻璃纖維) | 1.0x |
| H13(1.2344) | 48-52 | 24-28 | 150-400(玻璃纖維) | 2.0x |
| D2(1.2379) | 58-62 | 20-24 | 300-800(玻璃+碳) | 3.0x |
| 不銹鋼420 | 50-54 | 24-28 | 200-500(耐腐蝕) | 2.5x |
| 碳化物(WC-Co) | 88-92 HRA | 60-80 | 2,000+(所有纖維) | 10-15x |
P20 是中等產量玻璃纖維型材的主力鋼材。 H13 鋼材具有更高的熱硬度,適用於在模具溫度高於 180°C 時加工高溫樹脂(環氧樹脂、乙烯基酯類)。 D2 鋼材是工具鋼中耐磨性最高的,專用於碳纖維拉擠成型,因為碳纖維本身俱有很強的磨蝕性,P20 模具的磨損速度通常不到 50 公里。硬質合金(碳化鎢-鈷複合材料)模具僅適用於超大批量碳纖維生產(年產量 500 公里以上),因為其 10 倍的模具成本可以攤銷到數百萬米的型材產量上。
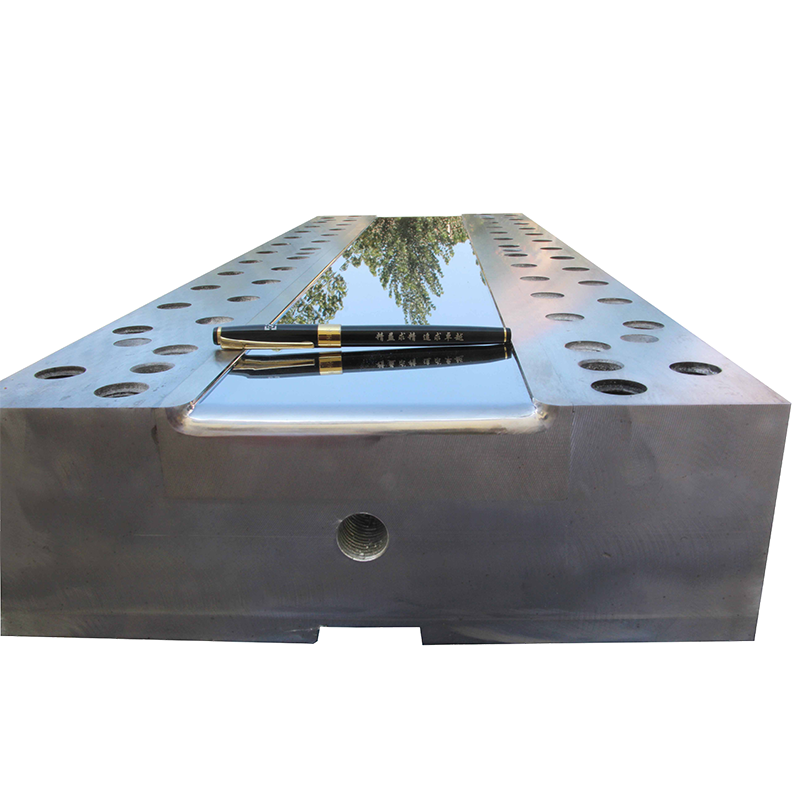
生產用拉擠模具幾乎普遍採用鍍鉻製程。厚度為25-50μm的硬鉻層(微裂紋,硬度900-1,000 HV)可將摩擦係數從0.3-0.5(鋼對複合材料)降低至0.1-0.15(鉻對複合材料),從而降低40-60%的拉力,並將模具壽命延長2-3倍。根據纖維類型和填料含量,每生產200-500公里後,必須去除鍍鉻層並重新鍍鉻。
尺寸公差和製造限制
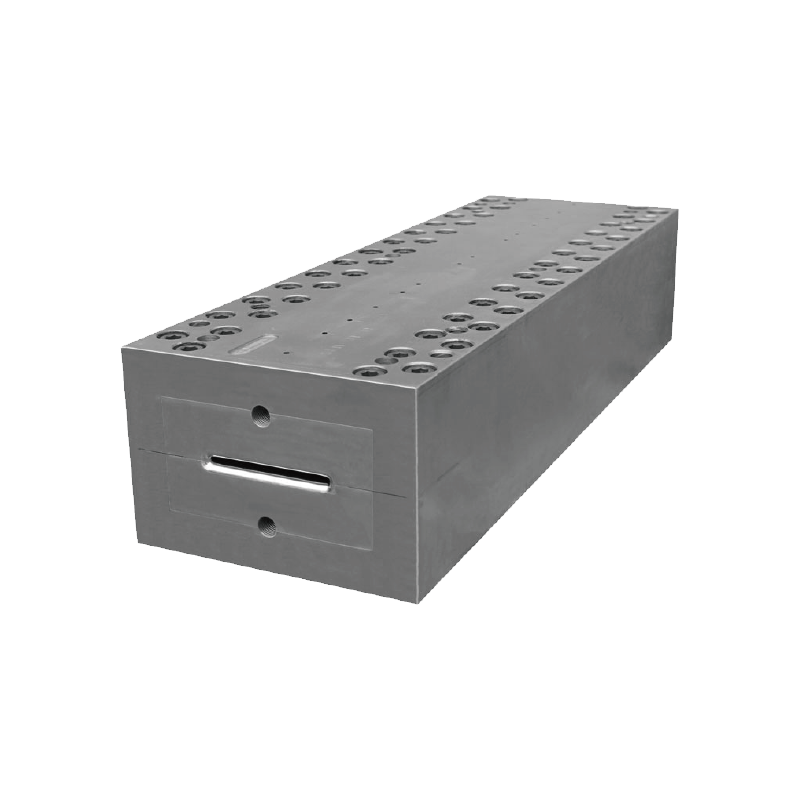
模腔通常由上下兩部分經CNC工具機加工而成,兩部分透過螺栓連接形成完整的截面輪廓。分模線的位置至關重要:它應位於角落或特徵邊緣,此處允許出現分模線,切勿位於外觀表面上。模腔的上下兩部分使用精密定位銷(H7/g6配合)進行定位,並以高強度螺栓夾緊,扭力為屈服強度的50-70%。
型腔表面光潔度直接影響拉擠型材表面。對於需要A級光潔度的建築和汽車型材,模腔表面使用鑽石研磨膏拋光至Ra=0.2-0.4μm,拋光方向與拉擠方向一致(軸向,而非周向)。交叉網格拋光圖案會形成微槽,增加摩擦力,導致成品型材表面出現條紋。
入口區域的圓角半徑需要特別注意:腔體內的所有內角半徑應至少為 0.5 毫米——尖角會導致樹脂富集區、應力集中,並在纖維束被擠壓進入腔體時造成纖維損傷。外角(型材邊緣)的最小圓角半徑應為 0.3 毫米,以防止鍍鉻層在尖角處剝落。
暖氣系統設計
拉擠成型模具採用電加熱,加熱方式為使用插入模具本體精密鑽孔中的筒式加熱器或帶式加熱器。加熱系統必須沿著模具長度方向提供精確的溫度曲線:入口處通常為 100-120°C(以降低樹脂黏度而不引發固化),固化區溫度升至 140-180°C(取決於樹脂體系),並在模具長度的最後 20-30% 處保持在 160-200°C,以確保完全固化。
每個加熱區均由PID迴路獨立控制,熱電偶嵌入距型腔壁3-5mm處。典型的模具沿其長度方向設有3-6個加熱區,每個加熱區包含2-4個筒式加熱器。設計目標是在模具長度方向任一點的整個型腔橫截面上實現±2°C的溫度均勻性。溫度偏差超過±3°C的區域會導致固化不均勻——溫度較高的一側先固化,從而造成不對稱收縮和型材翹曲。
對於複雜型材,使用有限元素分析 (FEA) 進行模具熱分析是一種標準做法。此模擬方法能夠模擬熱量從筒式加熱器通過模具本體傳遞到複合材料的過程,並考慮了樹脂固化反應的放熱效應(不飽和聚酯通常為 200-400 J/g)。此分析可以識別出冷點——通常位於內角且遠離加熱器的位置——從而需要調整加熱器的位置或改變功率分配。
設計檢查清單:定稿前的 10 個要點
1. 確認型腔尺寸已考慮複合材料收縮(玻璃/聚酯為 0.2-0.5% 線性收縮;碳/環氧樹脂為 0.05-0.2% 線性收縮)和模具熱膨脹。
2. 確認入口錐角(2-5°半角)與長度可產生1.3-1.8:1的壓實比(進入的濕纖維體積與最終空腔體積之比)。
3. 檢查預測的凝膠點(根據樹脂 DSC 動力學和模具熱模型)是否落在模具總長度的 40-55% 處。
4. 驗證鍍鉻規格:25-50μm 微裂紋硬鉻,硬度 900-1,000 HV,軸向拋光至 ≤0.4μm Ra。
5. 確保所有內角半徑≥0.5mm;所有外角半徑≥0.3mm。
6. 確認分叉線位於非美觀表面,並以耐高溫矽膠或機械互鎖密封。
7. 驗證加熱區佈局:3-6 個區,熱電偶距離空腔壁 5 毫米以內,均勻性目標為 ±2°C。
8. 檢查 P20 鋼筒式加熱器的加熱器瓦特密度是否不超過 6 W/cm²(密度過高會導致局部過熱,縮短加熱器壽命)。
9. 在晶片長度方向上設置 3-5 個熱電偶接入端口,用於製程監控。
10. 設計晶片安裝系統以適應熱膨脹:一端固定,一端在線性軸承上浮動,軸向浮動量為 2-3 毫米。
什麼是拉擠模具?
拉擠成型模具是一種精密設計的加熱工具,用於成型、壓實和固化連續纖維增強聚合物型材。它由錐形入口區、過渡區和直線型加熱固化區組成,通常由硬化工具鋼製成,模腔鍍鉻並拋光至亞微米級表面光潔度。
拉擠成型模具的使用壽命有多長?
用於加工玻璃纖維型材的P20鋼模通常可加工50-150公里型材後需重新鍍鉻,300-500公里後型腔尺寸才會超出公差範圍。用於加工碳纖維的D2鋼模壽命為300-800公里。硬質合金模具的壽命可超過2,000公里。模具壽命主要取決於纖維類型(碳纖維的磨蝕性是玻璃纖維的3-5倍)、填料含量和拉拔速度。
為什麼拉擠模具需要鍍鉻?
硬鉻鍍層(25-50μm,900-1,000 HV)可將固化複合材料與模壁之間的摩擦係數從0.3-0.5降低到0.1-0.15,從而降低40-60%的拉力。它還可以保護鋼基材免受酸性樹脂成分的化學侵蝕以及纖維和填料顆粒的磨損,從而延長模具壽命2-3倍。
拉擠模具的成本是多少?
用於小型型材(橫截面小於 500mm²,長度 600mm)的簡易 P20 鋼拉擠模具成本為 15,000 至 30,000 美元。用於碳纖維型材(橫截面大於 10,000mm²,長度 1,200mm,帶 6 個加熱區)的大型複雜 D2 鋼模具成本為 80,000 至 150,000 美元。硬質合金模具的成本是普通模具的 10 倍。鍍鉻製程會使每個模具的成本增加 2,000 至 5,000 美元。模具成本按產量攤銷——假設年產量為 100 公里,那麼一個價值 50,000 美元的模具會使每米產品成本增加 0.50 美元。