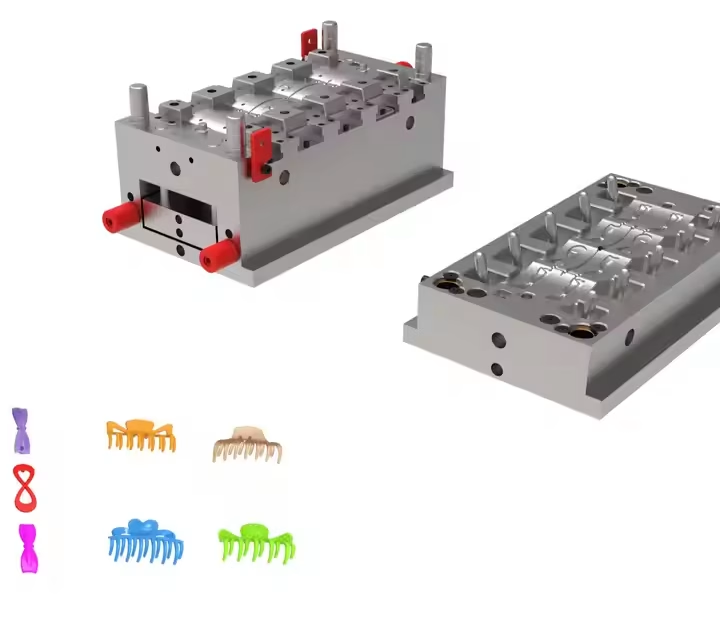
在快時尚、個人化消費時代,髮飾產業要求加速產品迭代和品質提升。作為塑膠髮夾生產的核心設備,模具技術創新直接決定了從設計概念到最終產品的轉化效率。本文對塑膠髮夾模具製造系統進行了深入分析,揭示了該專業領域的技術突破和產業價值。
塑膠髮夾模具:藝術與工程的精確平衡
造型設計的逆向工程
現代塑膠髮夾模具開發採用 3D 掃描和 CAD 逆向建模。設計草圖經過參數化處理,透過拓樸最佳化演算法轉換為精確度為3毫米的0.02D模型。對於髮夾彎的複雜曲面特徵,工程師採用非均勻有理 B 樣條 (NURBS) 技術來重建花瓣紋理和波浪邊緣等複雜圖案。
結構力學模擬系統
有限元素分析 (FEA) 模擬注塑過程中熔融材料的流動,優化澆口位置和冷卻系統佈局。對於弓形髮夾殼,Moldflow 模擬將注射週期縮短了 18%,並將產品翹曲度降低到 0.15 毫米以下。
模組化組合設計
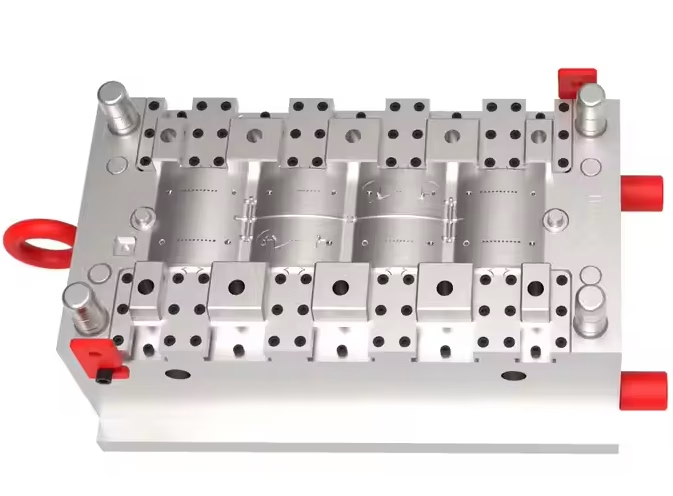
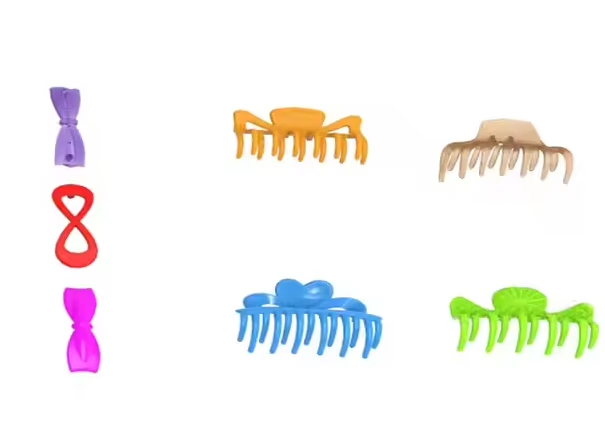
業界領導者採用模組化策略,75%的底模框架實現標準化,可實現型腔組件的快速更換。 「1+5」模組化系統可讓單一模座適應 5 個髮夾設計,將轉換時間縮短至 45 分鐘。
塑膠髮夾模具的製造工藝
精密加工技術矩陣
- 型腔加工:5軸CNC加工中心精度達到±0.005mm,採用硬質合金刀具對HRC62 S136模具鋼進行鏡面加工
- 電極製造:石墨電極透過電火花加工形成具有 0.02-0.03 毫米放電間隙的詳細特徵
- 表面處理:PVD塗層延長模具壽命超過1.5萬次,TiN塗層硬度達HV2300
智能溫度控制
具有物聯網感測器的共形冷卻通道可實現動態模具溫度調節。先進的系統保持±1.5℃的波動,提高收縮率穩定性40%。
微注射創新
對於微型配件(最小壁厚0.3mm):
- 螺桿長徑比降至 16:1,注射速度為 500mm/s
- 模內壓力感知器保證±0.2MPa的保壓精度
- 氣輔成型將空心結構成品率提高至 99.6%
材料革命:環保與功能突破
生物基材料適應性
PLA/PHA 可生物降解材料的模具改造:
- 與傳統材料相比,澆口尺寸增加了 30%
- 模具溫度升高至75-85℃,以獲得更好的流動性
- 專用通風系統防止碳化
多功能複合材料成型
金屬粉末/PETG複合材料解決方案:
- 鍍硬鉻(厚度0.015mm)
- 耐磨刀片(鎢鋼HRA90)
- 精準模具溫度控制在110±2℃
無漆工藝創新
模具紋理轉移可以實現:
- 彩虹效果(VDI3400 A3 標準)
- 金屬拉絲紋(蝕刻深度0.08mm)
- 3D 浮雕設計(0.02 毫米紋理精度)
常見的挑戰和解決方案
脫模困難
- 慈善:拔模斜度不足(<1°),頂針佈局不良。
- 解決方案 :角度升降器、滑塊或脫模劑。真空輔助脫模解決了薄壁粘連問題。
表面凹陷痕跡或流線
- 優化:調整保壓壓力/時間、增加通氣口、或改用高流動性材料(例如PP+30%玻璃纖維)。氣體輔助注塑成型 (GAIM) 可消除厚部件的收縮。
模具壽命短
- 定期維護(通道清潔、磨損修復)和表面處理(鍍鉻、氮化)。雷射熔覆增加了0.1–0.3毫米的耐磨層,使用壽命延長了三倍。
顏色不一致和批次差異
- 母料分散:高剪切混合螺桿與線上比色計搭配,確保顏料分佈均勻。
- 環境控制:保持車間環境溫度為23±2℃,濕度≤50%,防止樹脂吸濕。
結語
一隻塑膠髮夾的誕生,體現了中國製造業由「規模驅動」向「技術驅動」的演變。在精密工程、人工智慧和材料科學的交叉點上,傳統的模具製造正在轉變為先進製造業的標誌。隨著分散式生產和全球協作的深入,塑膠髮夾模具將不再局限於工廠,而是成為連接設計、消費和循環經濟的節點。這趟旅程不僅關乎技術掌握,更是對工業思維的重新構想,證明即使是最小的工具也能釋放無限的潛能。