
1. 引言
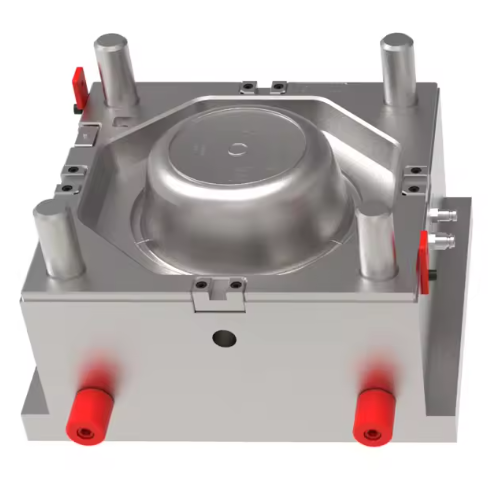
洗脸盆模具是卫浴产品生产中的关键部件,需要精确的材料选择和工程设计,以确保符合卫生标准、表面质量和生产效率。洗脸盆模具必须能够适应复杂的几何形状,满足严格的卫生标准,并提供卓越的表面光洁度,同时还要能够承受大批量生产的考验。本指南概述了洗脸盆模具应用的材料选择标准、设计注意事项和制造工艺,重点关注EN 14688标准的合规性和耐久性要求。
2. 洗脸盆模具的材料选择
2.1 预硬化钢 718H
718H 是一种中高精度洗脸盆模具的理想材料,因为它具有优异的机械性能和成本效益。这种富镍合金(含镍量 1.0-1.5%)硬度范围为 33-38 HRC,且抛光性能极佳,非常适合生产表面光洁度为 A 级的洗脸盆模具。采用 718H 制造的洗脸盆模具具有出色的尺寸稳定性(±0.02mm/m),可承受 500,000 万次以上的循环,是卫浴组件批量生产的理想选择。其导热系数(45 W/(m·K))可实现高效冷却,与传统的 P20 钢相比,在洗脸盆模具应用中可将循环时间缩短 15-20%。
2.2 耐腐蚀不锈钢 S136
对于需要更高耐久性和耐腐蚀性的洗脸盆模具,S136不锈钢凭借其高铬含量(13-14%)展现出卓越的性能。这种马氏体不锈钢经热处理后硬度可达48-52 HRC,并具有优异的耐腐蚀性(符合ASTM B117标准,可耐受500小时盐雾试验),使其成为暴露于潮湿环境或化学清洁剂中的洗脸盆模具部件的理想之选。该材料的镜面抛光能力(Ra ≤0.012μm)确保了洗脸盆部件表面耐刮擦。虽然S136的成本比718H高出约40%,但它能将洗脸盆模具的使用寿命延长至800,000万次以上(即使在严苛条件下),为高端卫浴产品带来长期的经济效益。
2.3 镜面抛光钢 NAK80
NAK80预硬化钢已成为无需二次热处理即可获得卓越表面质量的洗脸盆模具的首选材料。该材料出厂硬度为38-42 HRC,且显微组织均匀,无需进行加工后热处理,从而缩短了25%的生产周期。其优异的抛光性能使洗脸盆模具能够达到Ra ≤0.02μm的表面光洁度,这对于对光学清晰度和易清洁性要求极高的高端洗脸盆应用至关重要。采用NAK80制造的洗脸盆模具在加工过程中尺寸变形极小,确保了浴室无缝安装所需的精准配合。
3. 洗脸盆模具的设计考虑因素
3.1 卫生设计要求
洗脸盆模具必须具备确保符合严格卫生标准的功能:
- 表面光滑无缝,表面粗糙度Ra≤0.8μm,可防止细菌滋生
- 圆角设计(最小半径 5 毫米),便于清洁
- 一体式溢流通道,具有自排水设计
- 倾斜的盆底(最小坡度2°)用于完全排水
建议采用有限元分析 (FEA) 来验证洗脸盆模具在热循环条件下的性能,以确保其在 10-80°C 的温度变化范围内保持尺寸稳定性。洗脸盆模具设计应包含每侧 1.5-2° 的拔模斜度,以便在保持水密性的同时,便于脱模。
3.2 冷却系统优化
洗脸盆模具中高效的热管理可缩短生产周期并确保尺寸一致性:
- 保形冷却通道:直径 8-10 毫米,间距 30-40 毫米
- 铍铜嵌件:嵌入厚壁截面中以加速热传递
- 腔体表面温度均匀性:±2°C
- 流速:2-3 米/秒,以获得湍流
对于大型洗脸盆模具(长度超过 600 毫米),冷却时间通常占总循环时间(35-50 秒)的 55-65%,因此需要优化冷却通道布局。应采用模流仿真来验证冷却效率并防止薄壁部分发生翘曲。
3.3 排水和溢流设计
有效的水管理对于洗手盆霉菌的正常功能至关重要:
- 防止虹吸现象发生的设计,以减少水分滞留。
- 溢流容量≥1.5升/分钟(符合EN 14688标准)
- 防溅唇边设计(最低高度15毫米)
- 排水孔直径≥40mm,边缘倒角
洗脸盆模具必须包含用于排水组件的精确对准特征,位置公差为±0.1mm,以确保良好的密封性并防止泄漏。
4. 洗脸盆模具的制造工艺
4.1 精密加工要求
洗脸盆模具的生产需要先进的加工技术:
- 五轴数控铣削:适用于复杂几何形状,定位精度为±0.005mm
- 线切割放电加工:适用于加工公差为±0.002mm的复杂溢流通道和排水结构
- 表面磨削:关键安装面的平面度精度在 0.005mm/m 以内
- 超声波抛光:使可见区域的表面粗糙度 Ra ≤ 0.02μm
尺寸大于 500mm 的洗脸盆模具部件需要分段加工,然后再进行组装,以确保每个分段的位置精度在 0.01mm 以内。关键表面必须精加工至 Ra ≤0.4μm,以防止细菌粘附并便于清洁。
4.2 表面处理技术
洗脸盆模具表面需要特殊处理,以确保最佳性能和符合卫生标准:
- PVD涂层:氮化钛(TiN)或氮化铬(CrN)涂层(厚度3-5μm),用于增强耐磨性
- 电解抛光:可实现镜面效果并减少细菌附着
- 氮化处理:渗层深度0.1-0.3mm,表面硬度800-1000 HV
- 抗菌涂层:用于医疗保健领域的银离子注入处理
表面处理工艺必须通过严格的测试进行验证,包括粘合强度(≥50 N/cm)和对常见浴室清洁剂的耐化学性(符合 EN 14688 标准)。
4.3 组装和验证
精确组装对于洗脸盆模具的性能至关重要:
- 导柱平行度:全行程内≤0.01mm
- 夹紧力分布:模具表面均匀,误差在 5% 以内
- 液压回路完整性:1.5倍工作压力测试30分钟
- 试模:50 件批量生产,并按照 ISO 286 标准进行尺寸检验
大型洗脸盆模具应采用可调节的拉杆支撑,以补偿热胀冷缩。组装过程的每个阶段都必须进行激光对准验证,以确保最终的洗脸盆模具符合浴室安装的所有尺寸要求。
5. 质量控制和行业标准
5.1 EN 14688 符合性
洗脸盆模具必须符合 EN 14688 卫生洁具标准,包括:
- 材料安全:铅和镉的浸出限值分别为 0.8mg/dm² 和 0.07mg/dm²
- 机械强度:500克钢球从1米高度跌落测试无损坏
- 水密性:在 1.5 倍工作压力下无泄漏
- 表面耐磨性:5N载荷划痕试验(莫氏硬度≥5)
洗脸盆模具设计必须包含便于合规性测试的功能,包括标准化的测量参考和固定装置安装的对准目标。
5.2 尺寸检测规程
全面检测确保洗脸盆模具精度:
- 坐标测量机 (CMM) 检测:3D 扫描,分辨率为 0.001 毫米
- 光学比较仪:用于复杂曲线的轮廓验证
- 表面光洁度分析:使用共聚焦显微镜验证 Ra 和 Rz 值
- 模流仿真验证:填充时间和压力分布分析
应针对所有关键洗脸盆模具参数实施统计过程控制 (SPC),控制限值设定为过程能力的 ±3σ。任何超出规格的情况都需要进行根本原因分析并记录纠正措施。
6. 维护和延长寿命策略
6.1 预防性维护计划
一套规范的预防性维护方案可以延长洗脸盆霉菌的使用寿命:
- 每日:每次生产运行后清洁腔体表面并检查是否有碎屑
- 每周:检查冷却通道是否堵塞,必要时进行除垢。
- 每月:检查导向柱的对齐和平行情况
- 每季度:测量关键部件的磨损情况,并根据需要重新抛光。
- 每年:彻底拆卸并更换磨损部件
维护记录应记录所有洗脸盆霉菌处理活动,为优化维护间隔和预测霉菌寿命提供有价值的数据。
6.2 维修和翻新技术
当洗脸盆模具部件需要维修时,采用专门技术可确保将影响降至最低:
- 激光焊接:用于局部修复受损空腔表面
- 电镀:将磨损表面恢复至原始尺寸
- 抛光修复:恢复长时间使用后的表面光泽
- 涂层重涂:PVD 或氮化层更新
修复后验证需要进行 10 件测试成型,并与原始 CAD 数据进行比较,以确保修复后的洗脸盆模具满足所有性能规范。
7. 洗脸盆模具制造中的先进技术
7.1 增材制造
3D打印技术正在改变洗脸盆模具的生产方式:
- 保形冷却插件:根据复杂盆体几何形状优化的冷却通道
- 粘结剂喷射成型:用于生产具有内部特征的复杂模芯
- 混合制造:结合增材制造和减材制造工艺生产复杂部件
与传统机械加工相比,增材制造可将复杂几何形状的洗脸盆模具制造周期缩短 30-50%,冷却时间缩短 25-40%。
7.2 数字孪生技术
工业4.0技术正在促进洗脸盆模具的开发:
- 虚拟模具试模:使用先进的CAE软件模拟注塑成型过程
- 实时监测:集成传感器进行温度和压力跟踪
- 预测性维护:利用机器学习算法优化维护周期
这些数字技术提高了洗脸盆模具的可靠性,减少了 30-40% 的计划外停机时间,并提高了 15-20% 的整体设备效率 (OEE)。
7.3 抗菌表面技术
创新的表面处理技术正在解决洗脸盆模具设计中的卫生问题:
- 银离子浸渍钢:抑制模具表面细菌生长
- 光催化涂层:经光照激活后可分解有机污染物
- 超疏水表面处理:减少水附着和矿物质沉积形成
这些技术支持遵守严格的医疗保健和酒店卫生标准,扩大了洗脸盆模具产品的应用范围。
8. 结论
洗脸盆模具的设计和制造需要采用专门的方法,兼顾精度、卫生标准和生产效率。通过选择合适的材料(例如,718H 用于一般用途,S136 用于耐腐蚀,NAK80 用于镜面抛光),并实施严格的质量控制措施,生产商可以制造出满足现代卫浴制造严格要求的洗脸盆模具。
通过整合增材制造、数字孪生技术和先进的表面处理技术,洗脸盆模具行业不断发展演进。这些创新使得生产更复杂、更耐用、更符合卫生标准的洗脸盆组件成为可能,同时也顺应了节水和可持续制造的趋势。
遵循本指南中的指导原则,工程师和制造商可以开发出质量稳定、生产效率最大化且能支持卫浴技术持续发展的洗脸盆模具解决方案。洗脸盆模具技术的未来无疑将在材料、工艺和数字化方面取得进一步进步,确保该行业始终处于卫浴制造创新领域的前沿。