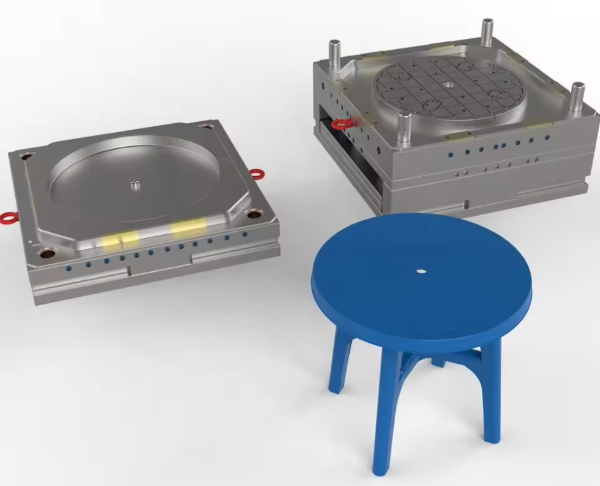
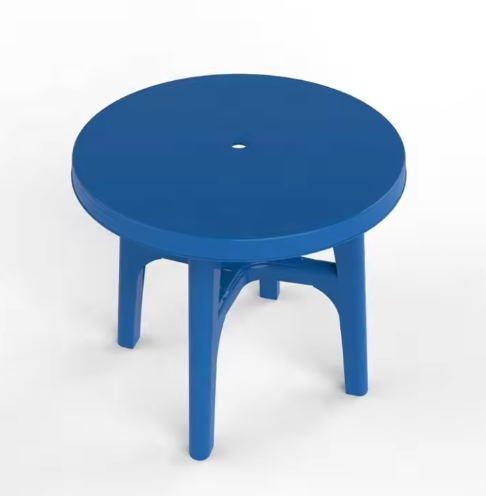
圆形凳模具属于注塑模具的一个特殊类别,需要在结构完整性、材料利用率和制造成本之间取得精确平衡。本技术指南概述了模具钢材的选择标准、设计注意事项以及专门针对圆形凳制造而优化的生产参数。随着全球对商用家具模具的需求以4.7%的复合年增长率增长,针对特定应用的钢材解决方案变得日益重要。
材料选择和性能参数
预硬钢 718H
应用场景:通用圆形凳子的主腔和核心
性能参数:
- 硬度:32-36 HRC(预硬化)
- 尺寸稳定性:±0.002 mm/m
- 加工性能:非常适合复杂肋状结构
- 模具寿命:PP/PE加工循环次数超过500,000万次
优势:
- 无需加工后热处理
- 优异的抛光性能(可达到SPI #3级抛光效果)
- 适用于中等产量(100,000万-500,000万件)的经济高效解决方案
- 工字形支撑结构强度和韧性的理想平衡
不锈钢2316
应用场景滑块、导向槽和耐磨嵌件
性能参数:
- 硬度:热处理后为 48-50 HRC
- 耐腐蚀性:通过 ISO 9227 盐雾试验(500 小时)
- 表面光洁度:抛光后Ra≤0.2μm
- 耐磨性:比传统420钢高15%
优势:
- 在长时间生产过程中具有优异的抗霉菌污染能力
- 在高温环境(高达 180°C)下保持尺寸稳定性
- 对于需要频繁清洗的模具来说,这是最佳选择。
- 与所有常见塑料材料兼容,包括玻璃纤维增强塑料。
镜面钢 Nak80
应用场景可见表面和高美观性要求
性能参数:
- 硬度:37-43 HRC(预硬化)
- 抛光能力:Ra ≤ 0.05 μm(SPI #1 表面光洁度)
- 可加工性:比传统马氏体不锈钢提高20%
- 屈服强度:950 MPa
优势:
- 无需二次抛光工序
- 非常适合表面有纹理或图案的凳子
- 通过改进传热,将循环时间缩短 15%。
- 非常适合用于无需喷漆的高光泽可见部件
热作模具钢 H13
应用场景热流道系统和浇口嵌件
性能参数:
- 硬度:热处理后为 44-48 HRC
- 热导率:26W/(m·K)
- 高温硬度:500℃时为40 HRC
- 冲击韧性:28 J/cm²(夏比V型缺口冲击试验)
优势:
- 可承受热流道应用中的循环热应力
- 在温度梯度极大的区域能抵抗开裂
- 与标准工具钢相比,热流道使用寿命延长300%。
- 在长时间加热循环过程中保持尺寸稳定性
设计和制造考虑因素
结构设计基础知识
承载要求:
- 主支撑结构:工字形钢筋布置,壁厚3-5mm
- 横截面设计:优化后可承受 150kg 的静态载荷(挠度 ≤ 2mm)
- 肋条配置:高度限制为壁厚的 3 倍,宽度限制为壁厚的 0.8 倍
- 拐角半径:最小 2 毫米,以减少应力集中并改善流动性
尺寸规格:
- 整体公差:IT8级(关键尺寸±0.05mm)
- 座面平整度:≤ 0.1mm/m
- 同心度:≤ 0.03mm(腿部对齐功能)
- 拔模角度:垂直表面为 1°,纹理区域为 3°
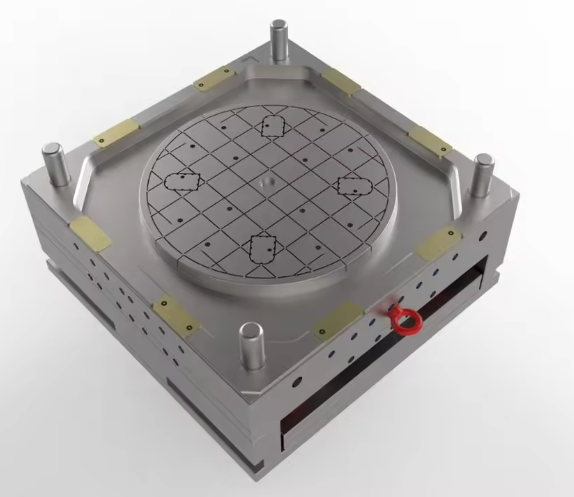
模具组件设计
腔体和芯材设计:
- 为了保证尺寸一致性,建议采用单腔结构。
- 冷却通道布局:等间距(间距 30-40 毫米),直径 8 毫米
- 水流量:每个回路至少 6 升/分钟,以确保均匀冷却
- 通风:在流动前沿设置周边通风口(深度 0.015 毫米 × 宽度 5 毫米)
弹射系统:
- 平衡式顶针布置:每100平方厘米投影面积配备1个顶针
- 顶针直径:最小 3 毫米,以防止弯曲
- 回位弹簧力:每根弹簧 15N,以确保正向回位
- 适用于大面积平面的剥离板设计,可防止变形
导航系统:
- 导柱直径:最小 20 毫米,长度 100 毫米
- 导套间隙:0.02-0.04mm,用于精确对准
- 定位销:每个模具半模 2 个(直径 12 毫米,公差 H7/g6)
- 耐磨板:沿所有滑动界面宽度为 50 毫米
表面处理规范
功能性饰面:
- 座面:SPI #3 表面处理(Ra 0.4μm),具有微纹理以增强防滑性
- 腿部表面:SPI #4 表面处理(Ra 0.8μm),用于隐藏流线
- 装饰特性:可进行激光雕刻,材质为2316钢
- 螺纹嵌件:滚花表面,螺距为 0.5mm,用于牢固粘接
特殊治疗:
- 氮化处理:耐磨表面渗层深度为 0.1-0.2mm(表面硬度 50-55 HRC)
- PVD涂层:在浇口嵌件上涂覆TiN(厚度2μm),以减少磨损
- 电解抛光:适用于需要最大耐腐蚀性的可见表面
- 激光表面合金化:用于高应力区域的局部强化
生产工艺参数
材料特定加工
聚丙烯(PP):
- 熔点:200-230°C(3-4区)
- 模具温度:40-60°C
- 注射压力:70-90兆帕
- 保持压力:注射压力的60-70%
- 注射速度:50-80 毫米/秒
- 冷却时间:15-25秒
高密度聚乙烯(HDPE):
- 熔点:180-210°C
- 模具温度:30-50°C
- 注射压力:60-80兆帕
- 保持压力:注射压力的50-60%
- 注射速度:60-90 毫米/秒
- 冷却时间:18-28秒
丙烯腈-丁二烯-苯乙烯共聚物(ABS):
- 熔点:220-250°C
- 模具温度:60-80°C
- 注射压力:80-100兆帕
- 保持压力:注射压力的65-75%
- 注射速度:40-70 毫米/秒
- 冷却时间:20-30秒
玻璃纤维增强聚丙烯(30% GF):
- 熔点:210-240°C
- 模具温度:50-70°C
- 注射压力:90-110兆帕
- 保持压力:注射压力的70-80%
- 注射速度:30-60 毫米/秒
- 冷却时间:25-35秒
循环优化
关键周期参数:
- 总循环时间:35-40秒(目标:38秒)
- 注射阶段:4-6秒
- 保持阶段:5-8秒
- 冷却阶段:20-25秒
- 模具开合时间:6-7秒
- 弹射时间:1-2秒
优化策略:
- 保形冷却通道:缩短冷却时间20-30%
- 顺序阀闸:消除关键区域的焊缝
- 模具温度控制:精度为±1°C,确保尺寸稳定性
- 快速热循环成型:适用于 A 级表面要求
质量控制措施
过程检验:
- 尺寸验证:每批次生产使用三坐标测量机 (CMM) 检测 5 个样品。
- 重量控制:工艺稳定性监测的容差为±2g
- 目视检查:在 1000 勒克斯光照强度下进行 100% 检查
- 缺陷分类:严重缺陷(安全相关)、主要缺陷(功能性)、次要缺陷(外观)
材料验证:
- 熔体流动速率:对每个生产批次进行测试(标称值的±10%)
- 密度:使用阿基米德法进行验证
- 拉伸性能:每月进行试样测试(拉伸强度、伸长率)
- 抗冲击性:在 23°C 和 -30°C 下进行仪器化冲击测试
装配和二次加工
嵌件成型注意事项
金属嵌件设计:
- 表面滚花,间距为0.5mm,用于机械粘合
- 插入预热温度:150-200°C,以防止出现冷点
- 插件安装公差:±0.1mm,以确保正确对齐
- 保持力:每个嵌件最小 200N(符合 ISO 10299 标准)
插入材料:
- 碳钢:适用于标准负载应用(电镀以提高耐腐蚀性)
- 不锈钢:适用于户外或潮湿环境
- 铝:用于减轻重量(采用螺纹加固)
- 黄铜:满足导电性要求
连接方法
焊接工艺:
- 超声波焊接:频率20-30kHz,振幅0.3-0.5mm
- 振动焊接:频率120-240Hz,振幅1.5mm
- 热板焊接:板材温度220-260℃,压力300N
- 旋转焊接:转速 2000-3000 转/分,焊接时间 2-5 秒
机械紧固:
- 螺纹紧固件:M4-M6尺寸,螺距0.7mm
- 卡扣式设计:干涉量 1.5mm,引入角 45°
- 铆接:半空心铆钉,夹持范围为铆钉直径的 1.5 倍
- 粘接:丙烯酸类结构胶粘剂(剪切强度≥15 MPa)
维护和故障排除 圆形凳子模具
预防性维护计划
日常维护:
- 目视检查模具表面磨损或损坏情况
- 清洁冷却通道以防止水垢积聚
- 导向柱和滑动机构的润滑(食品级润滑剂)
- 温度控制设置验证
每周维护:
- 关键尺寸测量(磨损监测)
- 检查顶针是否存在弯曲或磨损
- 冷却回路流量和压力的验证
- 检查热流道系统是否存在泄漏或劣化
计划大修(每 50,000 个循环):
- 完全拆卸和清洁
- 更换易损件(顶针、衬套)
- 对腔体和芯体表面进行重新抛光
- 验证所有尺寸参数
安全和法规遵从性
材料安全要求
食品接触合规性:
- FDA 21 CFR 177.1520(适用于PP、PE、ABS)
- 欧盟 10/2011(塑料材料和制品)
- GB 4806.7(中国国家标准)
- 迁移限度:总迁移量 ≤ 10 mg/dm²(模拟物 A、B、C、D)
阻燃性要求:
- 室内应用最低要求为 UL 94 V-2 级
- 氧指数≥24%(ASTM D2863)
- 热释放率≤65 kW/m²(ASTM E1354)
机械安全标准
负载测试:
- 静态载荷:施加 150kg 载荷 1 小时(挠度 ≤ 2mm,永久变形 ≤ 0.5mm)
- 动态载荷:75kg,频率5Hz,持续100,000次循环
- 抗冲击性:23°C 下承受 10J 冲击(无裂纹或永久变形)
- 疲劳测试:75公斤载荷下循环100,000万次(无可见损伤)
耐化学性:
- 耐受常用清洁剂(符合 ISO 10243 标准)
- 紫外线稳定性:照射 1000 小时后拉伸强度损失 ≤ 20%。
- 吸水率:浸泡 24 小时后 ≤ 0.5%(ASTM D570)
- 抗污性:与常见食品接触24小时后无明显污渍
结语
圆形凳子模具的设计需要在结构性能、制造效率和材料选择之间取得平衡,以满足商业和住宅家具应用的严苛要求。通过实施本技术指南中概述的指导原则,制造商可以实现最佳的模具性能、延长使用寿命并确保零件质量的稳定性。
选择合适的模具材料——718H适用于一般应用,2316适用于耐磨部件,Nak80适用于对美观性要求高的产品,H13适用于热流道系统——可为各种生产场景提供全面的解决方案。结合合理的设计原则、优化的加工参数和严格的质量控制,这些材料可使模具性能超过500,000万次循环,且维护需求极低。
圆形凳子模具常见问题解答
1. 圆形凳子模具可以使用哪些材料?
圆形凳子模具适用于玻璃纤维、塑料、PU 和其他复合材料。
2. 圆形凳子模具的尺寸可以定制吗?
是的,我们可以根据您的设计要求定制直径、高度和厚度。
3. 制作一个圆形凳子模具需要多长时间?
通常需要 15-25 天,具体取决于模具的复杂程度和表面光洁度。
4. 你们是否提供使用圆形凳子模具的样品制作服务?
是的,我们可以在批量生产前制作样品以确认形状和质量。
5. 圆形凳模的使用寿命是多久?
只要维护得当,它可以完成数千次成型循环。
6. 圆形凳子模具可以支持不同的表面纹理吗?
是的,我们提供亮面、哑光、皮革纹理和定制表面效果。