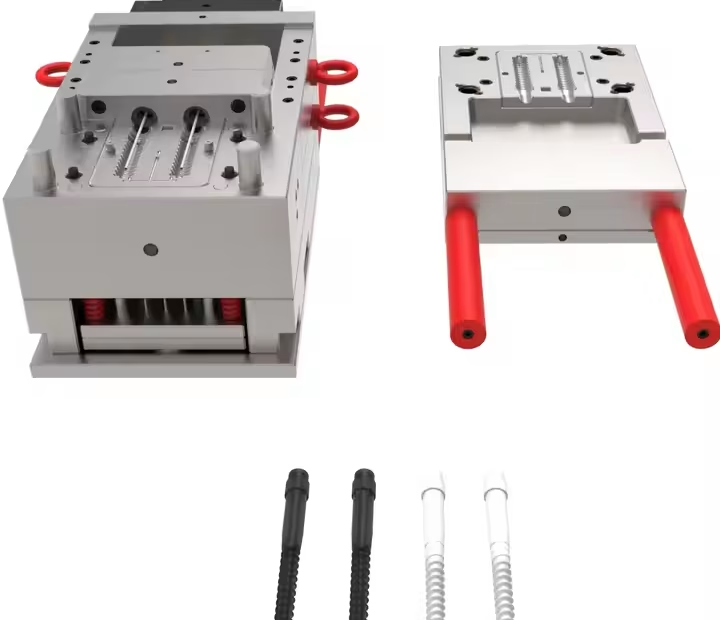
随着轨道交通的快速发展,弹条作为轨道系统中重要的连接部件,其制造精度直接影响其运行安全。弹条模具作为弹条批量生产的核心设备,肩负着技术创新和质量控制的双重使命。本文对弹条模具的技术特点、制造工艺和行业应用进行了深入分析。
轨道扣件模具的功能定位
轨道扣件模具是用于冲压成型轨道扣件部件的专用工具,主要满足:
- 精密成型:通过腔体设计将几何尺寸控制在±0.02mm公差范围内
- 高速生产: 单套模具产量可达200-500件/小时
- 结构强化:通过冷加工硬化提高机械性能
典型应用包括高铁扣件系统、地铁枕木固定装置、重载铁路专用夹具等。
弹条模具结构设计
- 分体式模具结构
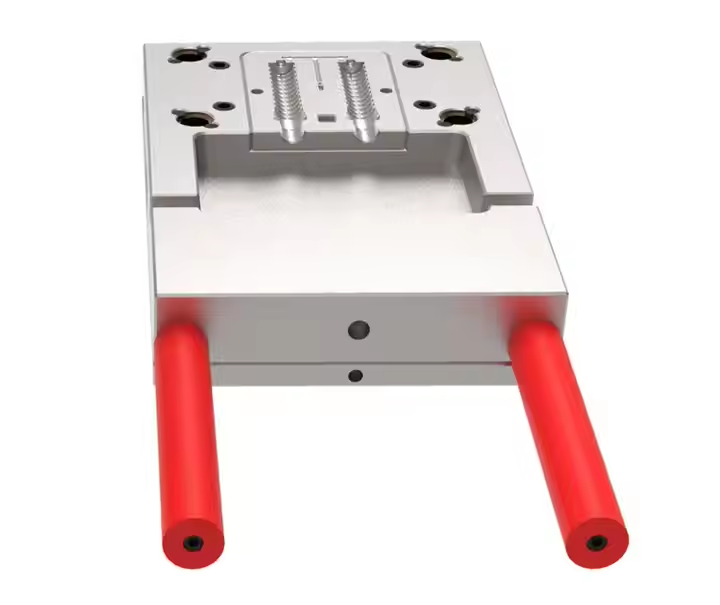
现代弹条模具一般采用上下金属模分体结构,通过滑槽和定位孔对位,如专利设计采用滑槽形成浇铸通道和定位销进行装配,在保证成型精度的同时,还能拆卸维修,取代了传统的一次性砂模,重复使用率提高80%以上。 - 多向滑块系统
复杂的轨道夹具几何形状需要多滑块系统进行脱模。借鉴耳机夹具模具设计(使用七个滑块和成角度的顶出器),轨道夹具模具集成了横向滑块以处理不规则的轨道头和腰部轮廓。液压或齿轮驱动机构确保滑块同步移动,如轨道夹具设计中所示,滚轮爪协调以实现平稳的轨道移动。 - 浇注和排气系统优化
铸造通道必须确保金属流动均匀。Web 1 提出了浇口塞和排气设计(上模上有排气孔),以减少气体滞留。智能传感器(例如 Web 5 智能轨道夹板中的传感器)现在可以监测铸造过程中的实时压力和温度。

材料选择和性能增强
- 模架材料
传统工具钢(例如 Cr12MoV)在重量和加工周期方面受到限制。目前的趋势有利于轻质复合材料:
- 金属基复合材料:铝碳化硅(Al-SiC)具有高导热性和低膨胀性,非常适合高温铸造。
- 碳纤维增强聚合物 (CFRP):CFRP 模具的强度是钢的 5 倍,并通过蜂窝芯设计将重量减轻了 30%。
- 表面处理技术
等离子喷涂 WC-Co 涂层可达到 HRC 65 硬度,耐磨性提高三倍。Web 9 中提到的氮化钛 (TiN) 涂层可将摩擦系数降低至 0.2 以下。
弹条模具制造工艺关键突破
- 精密加工
- 5 轴加工:控制轨头曲率误差在±0.02毫米以内。
- 电火花加工 (EDM):加工深槽和复杂孔,如液压缸联动槽。
- 智能装配
自动化生产线集成了用于定位销钉和滑块的视觉对准系统,将装配效率提高了 40%。
技术挑战和解决方案
多向应力下的结构疲劳
有限元分析 (FEA) 优化了应力集中区域。Web 3 突出了滑块根部的加强筋,将模具寿命延长了 50%。
同步脱模机构
Web 2 的轨道装置采用齿轮传动系统和液压同步,确保多滑块动作的精确定时2.
结语
轨道夹模具的技术演进彰显了现代制造业对精度和可持续性的不懈追求。从分体式金属结构到智能复合系统,创新始终立足于提高效率、降低能耗和全生命周期优化。随着数字孪生、增材制造和智能传感技术的融合,模具设计正在超越物理限制,从“体验驱动”转向“数据驱动”。展望未来,模块化设计原则、自修复涂层和生物基材料的整合将加速实现零缺陷制造和碳中和目标。这些进步将成为全球轨道交通网络可持续发展的基础支柱,其中尖端模具技术将继续重新定义工程卓越性,同时与地球生态要求保持一致。