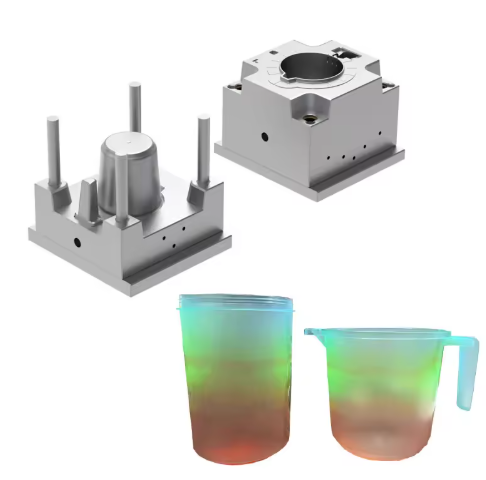
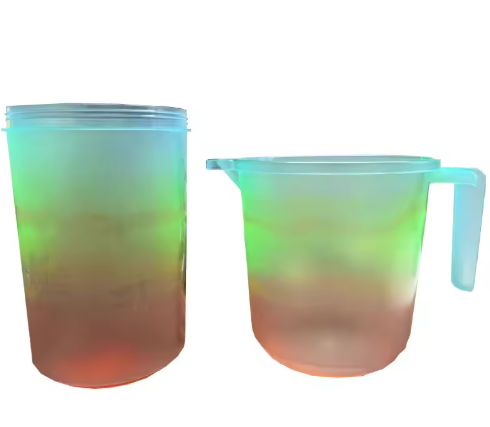
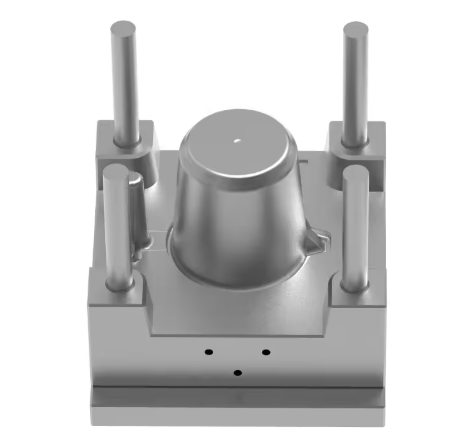
搅拌杯是食品加工和家用电器中的关键部件,必须严格遵守食品安全标准并具备卓越的机械性能。本指南重点介绍搅拌杯模具的模具钢材选择、设计考量、制造工艺和质量控制,为生产高质量搅拌杯部件提供技术指导。
材料选择和性能参数
不锈钢S136
应用场景:内腔和食品接触面
性能参数:
- 硬度:48-50 HRC
- 表面粗糙度:镜面抛光后 Ra ≤ 0.4 μm
- 耐腐蚀性:符合 FDA 21 CFR 177.2600 标准
- 模具寿命:PP/PE材质可循环使用500,000万次
优势:
- 优异的抛光性能,可形成光滑的内表面,最大限度减少残留物堆积。
- 优异的耐腐蚀性,适用于酸性食品接触。
- 连续生产运行的维护需求低
预硬化钢 718H (P20+Ni)
应用场景:结构件、盖子和把手
性能参数:
- 硬度:28-34 HRC
- 表面粗糙度:Ra ≤ 0.8 μm
- 尺寸稳定性:±0.002 mm/m
- 模具寿命:300,000 次循环
优势:
- 无需后续热处理,缩短生产时间
- 适用于复杂几何形状的优异加工性能
- 适用于非食品接触部件的经济高效解决方案
不锈钢316L
应用场景:特殊食品级要求
性能参数:
- 硬度:20-25 HRC(退火后)
- 耐腐蚀性:比碳钢的耐氯化物性能高5倍
- 表面粗糙度:Ra ≤ 0.8 μm
优势:
- 符合美国食品药品监督管理局 (FDA) 对食品接触的严格要求
- 非常适合用于搅拌含盐或酸性食物的杯子
- 适用于复杂模具结构的优异焊接性能
搅拌杯模具的设计和制造考虑因素
精度要求
尺寸公差:
- 关键尺寸:IT7级(±0.015毫米)
- 壁厚均匀性:±0.1 mm
- 旋转部件的同心度误差:≤ 0.03 毫米
表面要求:
- 内腔:SPI #3 表面处理(Ra ≤ 0.4 μm)
- 外表面:SPI #4 表面处理(Ra ≤ 0.8 μm)
- 密封表面:Ra ≤ 0.2 μm,以确保无泄漏性能
搅拌杯模具结构设计
冷却系统:
- 直径为 8 毫米的保形冷却通道
- 通道间距:5倍直径(40毫米)
- 距腔体表面距离:8 毫米
- 温度控制精度:±1℃
门控系统:
- 建议采用热流道设计以实现均匀灌装
- 闸门位置:远离功能区,避免留下流动痕迹
- 浇口尺寸:1.2-2.0毫米,具体取决于零件厚度
弹射系统:
- 平衡式顶针布局(最小直径 2 毫米)
- 顶出行程:1.5倍零件高度
- 拔模角度:PP材料为1.5°,PE材料为2°
搅拌杯模具的制造工艺
加工顺序:
- 粗铣:去除多余材料(Ra 6.3 μm)
- 半精加工:数控铣削(Ra 1.6 μm)
- 热处理:对于S136钢——1050°C淬火+三次回火
- 精磨:达到尺寸精度(Ra 0.8 μm)
- 抛光:采用渐进式金刚石膏抛光,最大可达 0.4 微米
特殊工艺:
- (如有需要)采用化学蚀刻法形成纹理图案
- 激光焊接用于修复复杂特征
- 用于关键食品接触表面的电抛光
质量控制标准
材料检验
- 化学成分分析(光谱学)
- 硬度测试(模具表面每隔 50 毫米进行一次)
- 超声波探伤(关键区域100%覆盖)
- 金相检验用于微观结构验证
尺寸检测
- 用于关键尺寸测量的坐标测量机 (CMM)
- 用于轮廓测量的光学比较仪
- 表面粗糙度测试(每个腔体5个位置)
- 生产前的模流仿真验证
性能测试
- 500 发生产运行验证
- 10,000次循环后的尺寸稳定性检查
- 耐腐蚀性测试(盐雾试验:500 小时)
- 食品接触合规性测试(根据FDA 21 CFR 177进行迁移测试)
搅拌杯模具的应用和维护指南
推荐的处理参数
PP注塑成型参数:
- 枪管温度:200-230°C(喷嘴:210°C)
- 搅拌杯模具温度:60-80°C
- 注射压力:70-90兆帕
- 保压压力:50-70 MPa(注射压力的50%)
- 冷却时间:20-30秒(取决于壁厚)
维护计划
预防性维护:
- 每日:清洁搅拌杯模具表面并检查是否有碎屑
- 每周:润滑导向销和滑块
- 每月:检查冷却通道流量
- 每 50,000 个循环:
- 冷却通道的超声波清洗
- 腔体表面抛光
- 关键尺寸的验证
| 问题 | 原因 | 解决方案 |
| Flash | 夹紧力不足 | 夹紧力增加10% |
| 缩痕 | 包装不足 | 延长保持时间 2 秒 |
| 烧伤痕迹 | 通风不良 | 增加 0.015 毫米深的通风口 |
| 表面缺陷 | 霉菌污染 | 实施超声波清洗 |
搅拌杯模具 储物
- 储存在温湿度控制的环境(湿度40-60%)中
- 在所有钢材表面涂抹防锈剂
- 使用模腔保护器保持模具处于闭合位置
- 文件维护历史记录和周期计数
常見問題解答
Q1:对于生产1万个零件的搅拌杯模具,最佳的钢材选择是什么?
A1:对于大批量生产(1 万次以上循环),可考虑使用 PVD 涂层(TiN)的 S136 不锈钢,以延长模具寿命并保持表面光洁度。
Q2:如何缩短搅拌杯生产的周期时间?
A2:通过随形冷却通道优化冷却,并将混合杯模具温度提高到 80°C,同时保持适当的冷却时间以防止翘曲。
Q3:用于搅拌粘稠物料的搅拌杯需要什么样的表面光洁度?
A3:对于粘性材料,建议采用镜面抛光(Ra ≤ 0.2 μm),以最大限度地减少材料粘附并便于清洁。
Q4:如何解决酸性食品接触引起的腐蚀问题?
A4:采用316L不锈钢,经电抛光处理,加工后进行适当的钝化处理,以提高耐腐蚀性。
结语
搅拌杯模具钢材的选择必须兼顾食品安全要求、机械性能和生产经济性。S136不锈钢在食品接触应用中具有最佳的综合性能,而718H则为结构部件提供了一种经济高效的解决方案。遵循本指南中概述的设计准则、制造工艺和维护程序,制造商可以生产出性能稳定、模具寿命长的优质搅拌杯。
关键考虑因素包括严格控制尺寸、实施适当的冷却系统以及在整个生产过程中遵守食品安全标准。定期维护和积极主动的质量控制对于确保模具的长期性能和产品质量至关重要。