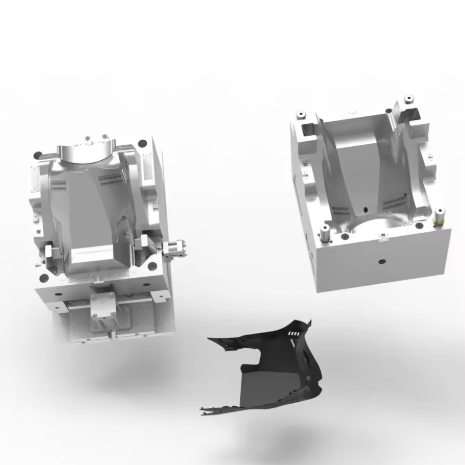
1. Giới thiệu
Khuôn xe tay ga là một bộ phận quan trọng trong sản xuất xe hai bánh, đòi hỏi lựa chọn vật liệu và kỹ thuật chuyên biệt để đảm bảo độ bền cấu trúc, độ chính xác về kích thước và hiệu quả sản xuất. Khuôn xe tay ga phải chịu được áp suất phun cao, phù hợp với hình dạng phức tạp của các bộ phận và duy trì dung sai chặt chẽ trong khi vẫn đảm bảo sản xuất tiết kiệm chi phí. Hướng dẫn này nêu rõ các tiêu chí lựa chọn vật liệu, các yếu tố thiết kế cần xem xét và quy trình sản xuất cụ thể cho ứng dụng khuôn xe tay ga, tập trung vào việc tuân thủ tiêu chuẩn ISO 6411 và các nguyên tắc thiết kế trọng lượng nhẹ.
2. Lựa chọn vật liệu cho khuôn xe tay ga
2.1 Thép tôi cứng trước 718H
Thép không gỉ 718H là vật liệu được ưa chuộng cho sản xuất khuôn xe tay ga với số lượng trung bình đến cao, mang lại sự cân bằng tối ưu giữa độ cứng (33-38 HRC), độ dẻo dai và khả năng đánh bóng. Hợp kim giàu niken này cung cấp độ ổn định kích thước tuyệt vời (±0.02mm/m), rất quan trọng đối với các bộ phận khuôn xe tay ga như tay lái và chỗ để chân, đòi hỏi độ chính xác cao. Khả năng gia công vượt trội của vật liệu giúp giảm thời gian sản xuất từ 15-20% so với thép tôi cứng hoàn toàn, trong khi cấu trúc vi mô đồng nhất đảm bảo hiệu suất ổn định trên các khuôn xe tay ga nhiều khoang. Đối với các bộ phận xe tay ga tiêu chuẩn được sản xuất với số lượng từ 50,000 đến 300,000 chiếc, 718H mang lại tuổi thọ sử dụng vượt quá 500,000 chu kỳ với bảo trì tối thiểu.
2.2 Thép không gỉ chống ăn mòn S136
Thép không gỉ S136 giải quyết các thách thức về ăn mòn trong các ứng dụng khuôn đúc xe tay ga liên quan đến vật liệu nhựa PVC hoặc nhựa có tính axit. Với hàm lượng crom 13-14% và độ cứng sau xử lý nhiệt là 48-52 HRC, vật liệu này cung cấp khả năng chống rỗ và phân hủy hóa học vượt trội (khả năng chống ăn mòn muối hơn 500 giờ theo ASTM B117). Khả năng đánh bóng gương của khuôn xe tay ga (Ra ≤0.012μm) đảm bảo bề mặt hoàn thiện nhẵn mịn cho các bộ phận dễ nhìn thấy như thân xe và dàn áo xe tay ga. Mặc dù đắt hơn 718H từ 30-40%, S136 kéo dài tuổi thọ của khuôn xe tay ga lên hơn 800,000 chu kỳ trong môi trường khắc nghiệt, lý tưởng cho các mẫu xe tay ga cao cấp hoặc các ứng dụng thị trường ven biển.
2.3 Hợp kim chịu nhiệt H13
Thép chịu nhiệt H13 được chỉ định cho các bộ phận khuôn xe tay ga sử dụng nhựa chịu nhiệt cao như PA66 gia cường sợi thủy tinh. Hợp kim crom-molypden-vanadi này duy trì độ cứng 48-52 HRC ở nhiệt độ hoạt động lên đến 600°C, chống mỏi nhiệt trong quá trình sản xuất liên tục. Độ bền cao của vật liệu (khả năng chịu va đập 35 J/cm²) ngăn ngừa nứt vỡ trong các kênh làm mát của khuôn xe tay ga khi chịu sự thay đổi nhiệt độ theo chu kỳ. Đối với các bộ phận chịu tải trọng quan trọng của xe tay ga như khung đỡ và các bộ phận giảm xóc, tỷ lệ độ bền trên trọng lượng vượt trội của H13 cho phép tạo ra các tiết diện thành mỏng hơn mà không ảnh hưởng đến độ bền cấu trúc, hỗ trợ mục tiêu thiết kế nhẹ của khuôn xe tay ga.
3. Các yếu tố cần cân nhắc khi thiết kế khuôn đúc xe tay ga
3.1 Tính toàn vẹn kết cấu và phân bố tải trọng
Khuôn đúc xe tay ga phải chịu được áp suất phun từ 80-140 MPa trong khi vẫn duy trì độ ổn định về kích thước. Các đặc điểm thiết kế chính bao gồm:
- Tường khoang gia cốĐộ dày tối thiểu 6mm với các góc được bo tròn để phân tán ứng suất.
- Hệ thống cổng cân bằng: Các cổng dạng quạt hoặc dạng điểm được bố trí để giảm thiểu đường hàn.
- Kênh làm mát được tối ưu hóaĐường kính 8-10mm với khoảng cách giữa các lỗ 24-40mm để đảm bảo phân bố nhiệt độ đồng đều.
Phân tích phần tử hữu hạn (FEA) được khuyến nghị để kiểm tra độ biến dạng khuôn đúc xe tay ga dưới lực kẹp tối đa, thường là 600-800 kN đối với các bộ phận xe tay ga cỡ trung bình. Đối với các bộ phận chịu tải như khung xe tay ga, mô phỏng FEA nên bao gồm các thử nghiệm ứng suất tĩnh ở mức tải trọng gấp 1.5 lần tải trọng thiết kế để đảm bảo biên độ an toàn.
3.2 Gia công chính xác và kiểm soát dung sai
Các bộ phận khuôn đúc xe tay ga đòi hỏi độ chính xác kích thước cao để đảm bảo khả năng thay thế lẫn nhau giữa các bộ phận:
- Kích thước quan trọngSai số cho phép ±0.05mm đối với các bề mặt tiếp xúc (ví dụ: điểm bản lề, lỗ bắt vít)
- Bề mặt: Ra 0.4-0.8μm đối với các bề mặt chức năng, Ra ≤0.02μm đối với các thành phần thẩm mỹ có thể nhìn thấy.
- Căn chỉnh đường phân chiaSai số ±0.02mm để tránh bavia và đảm bảo chất lượng sản phẩm đồng nhất.
Các kỹ thuật gia công tiên tiến như phay CNC 5 trục và cắt dây EDM là rất cần thiết để đạt được dung sai này trong các khuôn xe tay ga có hình dạng phức tạp. Các quy trình sau gia công như xử lý đông lạnh (-196°C) có thể giảm ứng suất dư lên đến 30%, giúp tăng cường hơn nữa độ ổn định kích thước trong các ứng dụng khuôn xe tay ga đòi hỏi độ chính xác cao.
3.3 Tối ưu hóa thiết kế nhẹ
Thiết kế khuôn đúc xe tay ga hiện đại kết hợp nhiều chiến lược để giảm trọng lượng mà vẫn duy trì hiệu suất:
- Tối ưu hóa cấu trúc liên kết: Công cụ thiết kế hỗ trợ bằng máy tính để loại bỏ vật liệu không cần thiết khỏi đế khuôn và cấu trúc đỡ của xe tay ga
- Hợp kim cường độ caoThay thế thép truyền thống bằng hợp kim nhôm (ví dụ: 7075-T6) cho các bộ phận không quan trọng, giúp giảm trọng lượng từ 30-40%.
- Xây dựng mô đun: Các tấm khuôn có thể thay thế cho nhau để phù hợp với nhiều mẫu xe tay ga trong một khuôn đế duy nhất.
Các kỹ thuật giảm trọng lượng này không chỉ giảm chi phí vật liệu mà còn giảm mức tiêu thụ năng lượng của máy móc từ 15-20% trong quá trình vận hành khuôn xe tay ga, hỗ trợ các hoạt động sản xuất bền vững.
4. Quy trình sản xuất khuôn xe tay ga
4.1 Gia công chính xác và dụng cụ
Việc sản xuất khuôn xe tay ga đòi hỏi khả năng gia công tiên tiến:
- Phay CNC: Trung tâm gia công tốc độ cao với độ chính xác định vị 0.1μm cho việc gia công chi tiết khoang.
- Hoạt động EDM: Máy cắt dây EDM để tạo hình dạng phức tạp và các chi tiết nhỏ; máy cắt điện EDM kiểu chìm để tạo vân và hoàn thiện bề mặt.
- Quy trình nghiềnMài bề mặt chính xác để đạt độ phẳng trong phạm vi 0.005mm/m đối với các bề mặt tiếp xúc quan trọng.
Các nhà sản xuất khuôn xe tay ga nên áp dụng kiểm soát quy trình thống kê (SPC) cho tất cả các hoạt động gia công, với giới hạn kiểm soát được đặt ở mức ±3σ khả năng của quy trình. Việc kiểm tra trong quá trình sản xuất bằng máy đo tọa độ (CMM) đảm bảo tuân thủ các yêu cầu dung sai chặt chẽ trước khi tiến hành lắp ráp.
4.2 Xử lý nhiệt và kỹ thuật bề mặt
Xử lý nhiệt đúng cách là điều cần thiết để tối đa hóa hiệu suất của khuôn xe tay ga:
- Thép đã tôi cứng trướcỦ nhiệt giảm ứng suất ở 550°C trong 2 giờ để ổn định kích thước.
- Thép H13Ủ dung dịch ở 1050°C, sau đó tôi ba lần ở 550°C để đạt được độ dẻo dai tối ưu.
- thép không gỉ: Xử lý nitơ hóa ở nhiệt độ thấp 500°C để tạo lớp bề mặt có độ sâu 50-70μm với độ cứng bề mặt HV trên 1000.
Các phương pháp xử lý bề mặt cho khuôn đúc xe tay ga bao gồm:
- Mạ cromĐộ dày 0.01-0.03mm giúp chống mài mòn và dễ dàng tháo lắp.
- lớp phủ PVDLớp phủ TiN hoặc CrN (3-5μm) giúp tăng cường khả năng chống mài mòn trong sản xuất hàng loạt.
- Kết cấu bằng laser: Các hoa văn bề mặt được kiểm soát để cải thiện độ bám và tính thẩm mỹ của chi tiết.
4.3 Lắp ráp và Đảm bảo chất lượng
Quy trình lắp ráp nghiêm ngặt đảm bảo độ tin cậy của khuôn xe tay ga:
- Hướng dẫn căn chỉnhCác chốt và bạc dẫn hướng chính xác giúp duy trì độ chính xác đường cắt ±0.01mm.
- Thử nghiệm thủy lực: Thử nghiệm áp suất làm việc gấp 1.5 lần trên các kênh làm mát trong 30 phút để xác minh tính toàn vẹn
- Thử nghiệm đúcSản xuất theo lô 50 chiếc với quy trình kiểm tra 100% theo tiêu chuẩn ISO 6411.
Quy trình thẩm định khuôn xe tay ga cần bao gồm kiểm tra kích thước, xác minh chứng nhận vật liệu và thử nghiệm hiệu năng trong điều kiện sản xuất thực tế. Cần lưu giữ hồ sơ xuyên suốt quá trình sản xuất để hỗ trợ việc truy xuất nguồn gốc và đáp ứng các yêu cầu đảm bảo chất lượng.
5. Tuân thủ và Tiêu chuẩn Ngành
5.1 Tiêu chuẩn ISO 6411 và các yêu cầu về an toàn
Khuôn đúc xe tay ga phải tuân thủ tiêu chuẩn ISO 6411 dành cho các bộ phận xe hai bánh, bao gồm:
- Tính chất cơ họcĐộ bền kéo ≥300 MPa đối với các cấu kiện kết cấu.
- Độ bền va đập: Tối thiểu 20 J ở -40°C cho các ứng dụng trong điều kiện khí hậu lạnh.
- Kiểm tra độ mỏi: 10⁶ chu kỳ ở 50% cường độ kéo tối đa
Ngoài ra, thiết kế khuôn đúc linh kiện xe điện phải đáp ứng các yêu cầu về an toàn điện, bao gồm khoảng cách rò rỉ điện, yêu cầu về khoảng cách an toàn và đặc tính cách điện (nếu có). Việc tuân thủ các tiêu chuẩn này đảm bảo các linh kiện xe điện được sản xuất bằng khuôn đúc đáp ứng các yêu cầu tiếp cận thị trường toàn cầu.
5.2 Kiểm tra và kiểm soát chất lượng
Kiểm soát chất lượng toàn diện đối với khuôn đúc xe tay ga bao gồm:
- xác minh vật liệuPhân tích quang phổ để xác nhận thành phần hợp kim và báo cáo xử lý nhiệt.
- Kiểm tra kích thước: Đo đạc bằng máy CMM tất cả các chi tiết quan trọng kèm theo tài liệu kỹ thuật số.
- Kiểm tra hoàn thiện bề mặtPhân tích bằng máy đo biên dạng để xác minh giá trị Ra và thông số kỹ thuật kết cấu.
- Xác thực hiệu suất: Nghiên cứu thời gian chu kỳ và phân tích khả năng quy trình (Cp ≥1.33)
Cần áp dụng kiểm soát quy trình thống kê cho tất cả các thông số quan trọng của khuôn xe tay ga, với việc duy trì biểu đồ kiểm soát cho các đặc tính chính như độ ổn định kích thước, thời gian chu kỳ và tỷ lệ lỗi. Cách tiếp cận dựa trên dữ liệu này cho phép cải tiến liên tục hiệu suất và tuổi thọ của khuôn xe tay ga.
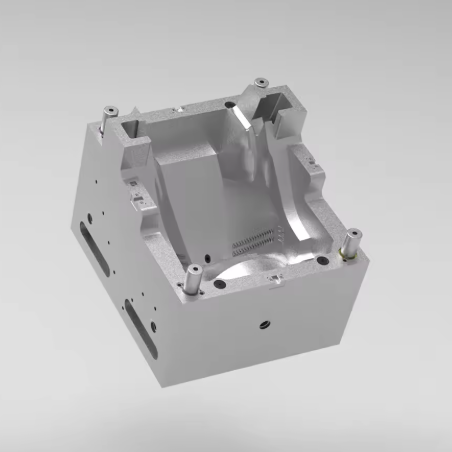
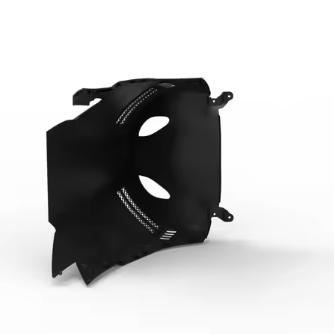
6. Chiến lược bảo trì và kéo dài tuổi thọ
6.1 Chương trình bảo trì phòng ngừa
Để tối đa hóa tuổi thọ của khuôn đúc xe tay ga, hãy thực hiện lịch bảo trì sau:
- Hàng ngàyLàm sạch bề mặt khoang răng và kiểm tra xem có dấu hiệu mòn hoặc hư hỏng không.
- Hàng tuầnKiểm tra các kênh làm mát xem có bị tắc nghẽn không và xác minh độ đồng đều nhiệt độ.
- Hàng thángĐo kích thước quan trọng và xác nhận sự phù hợp.
- hàng quýPhục hồi lớp phủ bề mặt và thay thế các bộ phận bị mòn.
Hồ sơ bảo trì phòng ngừa cần ghi chép đầy đủ tất cả các lần kiểm tra và sửa chữa, cung cấp dữ liệu quý giá cho việc phân tích vòng đời khuôn đúc xe tay ga và lập kế hoạch thay thế. Các công nghệ bảo trì dự đoán, chẳng hạn như phân tích rung động và chụp ảnh nhiệt, có thể tối ưu hóa hơn nữa khoảng thời gian bảo trì và giảm thời gian ngừng hoạt động ngoài kế hoạch.
6.2 Sửa chữa và tân trang
Các kỹ thuật sửa chữa khuôn đúc xe tay ga phổ biến bao gồm:
- Hàn laserDùng cho các hư hỏng cục bộ trên bề mặt khoang mà không ảnh hưởng đến tính toàn vẹn về kích thước.
- Mạ điệnPhục hồi các bề mặt bị mòn để khôi phục kích thước ban đầu.
- Đánh bóng và làm mới bề mặtPhục hồi độ hoàn thiện bề mặt và các đặc tính thẩm mỹ.
Việc tân trang khuôn đúc xe tay ga cần được thực hiện bởi các kỹ thuật viên có trình độ chuyên môn, sử dụng dữ liệu thiết kế gốc để đảm bảo tính tương thích với yêu cầu sản xuất. Các sửa chữa lớn cần bao gồm kiểm tra xác nhận để đảm bảo hiệu suất đáp ứng các thông số kỹ thuật ban đầu trước khi đưa trở lại sử dụng.
7. Công nghệ tiên tiến trong sản xuất khuôn xe tay ga
7.1 Sản xuất bồi đắp
Công nghệ in 3D đang làm thay đổi quy trình sản xuất khuôn xe tay ga:
- Thiêu kết laser kim loại trực tiếp (DMLS) Sản xuất các kênh làm mát phù hợp phức tạp nhằm tối ưu hóa quá trình truyền nhiệt trong các khoang khuôn xe tay ga.
- Phun chất kết dínhChế tạo mẫu nhanh các chi tiết khuôn xe tay ga để kiểm định thiết kế và sản xuất số lượng nhỏ.
- Sản xuất laiKết hợp các quy trình gia công bồi đắp và cắt gọt để sản xuất các bộ phận khuôn xe tay ga hiệu suất cao với thời gian sản xuất được rút ngắn.
Các phương pháp sản xuất tiên tiến này cho phép các nhà thiết kế khuôn xe tay ga áp dụng các chiến lược làm mát hiệu quả hơn, giảm thời gian chu kỳ sản xuất từ 25-35% so với các thiết kế thông thường.
7.2 Số hóa và Công nghiệp 4.0
Các công nghệ sản xuất thông minh đang nâng cao hiệu quả sản xuất khuôn mẫu xe tay ga:
- Cặp song sinh kỹ thuật sốMô hình ảo của khuôn xe tay ga để mô phỏng và tối ưu hóa quy trình.
- Kết nối IoT: Giám sát thời gian thực nhiệt độ, áp suất và độ rung của khuôn xe tay ga trong quá trình sản xuất
- Phân tích dựa trên AI: Kiểm soát chất lượng dự đoán và lập kế hoạch bảo trì dựa trên dữ liệu sản xuất
Các công nghệ kỹ thuật số này giúp cải thiện độ tin cậy của khuôn đúc xe tay ga, giảm thiểu chất thải và cho phép đưa ra quyết định dựa trên dữ liệu trong suốt vòng đời sản phẩm.
8. Phần kết luận
Việc thiết kế và sản xuất khuôn xe tay ga thể hiện sự kết hợp tinh tế giữa khoa học vật liệu, kỹ thuật cơ khí và các công nghệ sản xuất tiên tiến. Bằng cách lựa chọn vật liệu phù hợp (718H cho các ứng dụng thông thường, S136 cho khả năng chống ăn mòn, H13 cho các quy trình nhiệt độ cao) và áp dụng các tính năng thiết kế tuân thủ tiêu chuẩn ISO 6411, các nhà sản xuất có thể tạo ra các khuôn xe tay ga đáp ứng các yêu cầu khắt khe của sản xuất xe hai bánh hiện đại.
Việc áp dụng các nguyên tắc thiết kế trọng lượng nhẹ, kỹ thuật sản xuất chính xác và chiến lược bảo trì phòng ngừa đảm bảo rằng khuôn đúc xe tay ga mang lại hiệu suất tối ưu, độ bền cao và tiết kiệm chi phí. Khi ngành công nghiệp xe tay ga tiếp tục phát triển theo hướng động cơ điện và giao thông bền vững, công nghệ khuôn đúc xe tay ga sẽ đóng vai trò quan trọng trong việc cho phép các thiết kế sáng tạo, giảm chi phí sản xuất và đáp ứng các tiêu chuẩn chất lượng và an toàn ngày càng khắt khe.
Bằng cách tuân theo các hướng dẫn được trình bày trong cẩm nang thiết yếu này, các nhà sản xuất khuôn xe tay ga có thể khẳng định vị thế dẫn đầu trong ngành công nghiệp năng động này, cung cấp các công cụ chất lượng cao, đáng tin cậy, thúc đẩy sản xuất xe tay ga an toàn, hiệu quả và thân thiện với môi trường cho thị trường toàn cầu.
>> Bạn cũng có thể thích
Tiêu chuẩn & Tài liệu tham khảo
Bài viết này đề cập đến các tiêu chuẩn ngành sau: