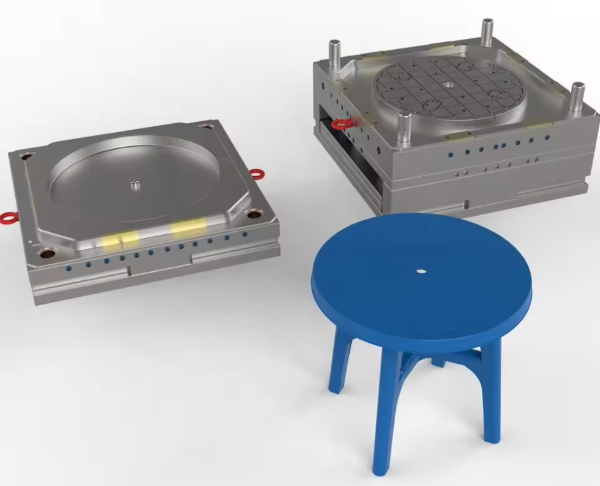
Khuôn ghế tròn là một loại khuôn ép nhựa chuyên biệt, đòi hỏi sự cân bằng chính xác giữa tính toàn vẹn cấu trúc, hiệu quả vật liệu và tính kinh tế trong sản xuất. Hướng dẫn kỹ thuật này nêu rõ các tiêu chí lựa chọn thép làm khuôn, các cân nhắc về thiết kế và các thông số sản xuất được tối ưu hóa đặc biệt cho sản xuất ghế tròn. Với nhu cầu toàn cầu về khuôn nội thất thương mại tăng trưởng với tốc độ CAGR 4.7%, nhu cầu về các giải pháp thép dành riêng cho từng ứng dụng ngày càng trở nên cấp thiết.
Lựa chọn vật liệu và thông số hiệu suất
Thép tôi trước 718H
Kịch bản ứng dụng: Khoang chính và lõi cho ghế đẩu tròn đa năng
Thông số hiệu suất:
- Độ cứng: 32-36 HRC (đã được tôi cứng trước)
- Độ ổn định kích thước: ±0.002 mm/m
- Khả năng gia công: Tuyệt vời cho các cấu trúc sườn phức tạp
- Tuổi thọ khuôn: Hơn 500,000 chu kỳ xử lý PP/PE
Thuận lợi :
- Không cần xử lý nhiệt sau gia công
- Khả năng đánh bóng vượt trội (có thể đạt được độ hoàn thiện SPI #3)
- Giải pháp tiết kiệm chi phí cho sản xuất khối lượng trung bình (100,000-500,000 đơn vị)
- Sự cân bằng lý tưởng giữa sức mạnh và độ dẻo dai cho các cấu trúc hỗ trợ hình chữ I
Thép không gỉ 2316
Kịch bản ứng dụng: Thanh trượt, rãnh dẫn hướng và miếng chèn chống mài mòn
Thông số hiệu suất:
- Độ cứng: 48-50 HRC sau khi xử lý nhiệt
- Khả năng chống ăn mòn: Đạt tiêu chuẩn thử nghiệm phun muối ISO 9227 (500 giờ)
- Hoàn thiện bề mặt: Ra ≤ 0.2 μm sau khi đánh bóng
- Khả năng chống mài mòn: cao hơn 15% so với thép 420 thông thường
Thuận lợi :
- Khả năng chống bám mốc tuyệt vời trong quá trình sản xuất lâu dài
- Duy trì độ ổn định về kích thước trong môi trường nhiệt độ cao (lên đến 180°C)
- Lựa chọn tối ưu cho khuôn đòi hỏi chu kỳ vệ sinh thường xuyên
- Tương thích với tất cả các loại vật liệu nhựa thông thường bao gồm cả loại chứa thủy tinh
Thép Nak80 sáng bóng như gương
Kịch bản ứng dụng: Bề mặt có thể nhìn thấy và yêu cầu thẩm mỹ cao
Thông số hiệu suất:
- Độ cứng: 37-43 HRC (đã được tôi cứng trước)
- Khả năng đánh bóng: Ra ≤ 0.05 μm (hoàn thiện SPI #1)
- Khả năng gia công: tốt hơn 20% so với thép không gỉ martensitic truyền thống
- Sức mạnh năng suất: 950 MPa
Thuận lợi :
- Loại bỏ nhu cầu về các hoạt động đánh bóng thứ cấp
- Lý tưởng cho những chiếc ghế đẩu có bề mặt có kết cấu hoặc hoa văn
- Giảm thời gian chu kỳ 15% nhờ cải thiện khả năng truyền nhiệt
- Tuyệt vời cho các thành phần có độ bóng cao có thể nhìn thấy mà không cần sơn
Thép gia công nóng H13
Kịch bản ứng dụng: Hệ thống kênh dẫn nóng và chèn cổng
Thông số hiệu suất:
- Độ cứng: 44-48 HRC sau khi xử lý nhiệt
- Độ dẫn nhiệt: 26 W/(m·K)
- Độ cứng nóng: 40 HRC ở 500°C
- Độ bền va đập: 28 J/cm² (khía chữ V Charpy)
Thuận lợi :
- Chịu được ứng suất nhiệt tuần hoàn trong các ứng dụng ống dẫn nóng
- Chống nứt ở những khu vực có nhiệt độ chênh lệch lớn
- Kéo dài tuổi thọ của rãnh dẫn nóng lên 300% so với thép dụng cụ tiêu chuẩn
- Duy trì sự ổn định về kích thước trong suốt chu kỳ gia nhiệt kéo dài
Những cân nhắc về thiết kế và sản xuất
Cơ sở thiết kế kết cấu
Yêu cầu về khả năng chịu tải :
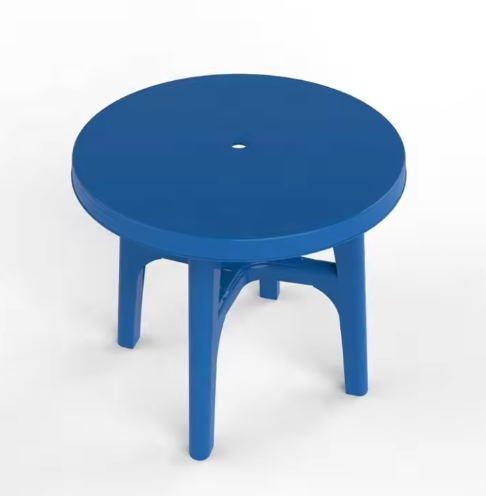
- Cấu trúc hỗ trợ chính: Bố trí cốt thép hình chữ I có độ dày thành 3-5mm
- Thiết kế mặt cắt ngang: Tối ưu hóa cho khả năng chịu tải tĩnh 150kg (độ lệch ≤ 2mm)
- Cấu hình gân: Chiều cao giới hạn ở độ dày thành 3 lần, chiều rộng 0.8 lần độ dày thành
- Bán kính góc: Tối thiểu 2mm để giảm ứng suất tập trung và cải thiện lưu lượng
Thông số kích thước :
- Dung sai tổng thể: Cấp IT8 (±0.05mm đối với các kích thước quan trọng)
- Độ phẳng: ≤ 0.1mm/m cho bề mặt ngồi
- Độ đồng tâm: ≤ 0.03mm đối với các đặc điểm căn chỉnh chân
- Góc gió lùa: 1° cho bề mặt thẳng đứng, 3° cho khu vực có kết cấu
Thiết kế thành phần khuôn
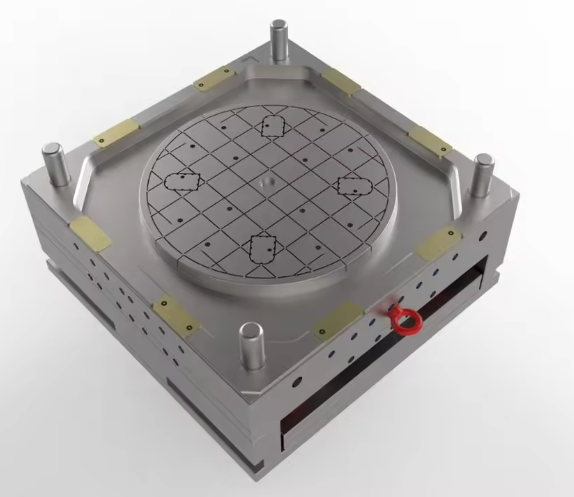
Thiết kế khoang và lõi :
- Cấu hình khoang đơn được khuyến nghị để đảm bảo tính nhất quán về kích thước
- Bố trí kênh làm mát: Cách đều nhau (khoảng cách 30-40mm) với đường kính 8mm
- Lưu lượng nước: Tối thiểu 6 L/phút cho mỗi chu trình để đảm bảo làm mát đồng đều
- Thông gió: Các lỗ thông gió chu vi (sâu 0.015 mm x rộng 5 mm) tại mặt trận dòng chảy
Hệ thống phóng :
- Bố trí chốt đẩy cân bằng: 1 chốt trên 100cm² diện tích chiếu
- Đường kính chốt đẩy: Tối thiểu 3mm để tránh bị cong
- Lực lò xo hồi phục: 15N mỗi lò xo để đảm bảo hồi phục tích cực
- Thiết kế tấm tách cho bề mặt phẳng lớn để tránh biến dạng
Hệ thống dẫn đường :
- Đường kính trụ dẫn hướng: Tối thiểu 20mm với chiều dài 100mm
- Khoảng hở ống dẫn hướng: 0.02-0.04mm để căn chỉnh chính xác
- Chốt định vị: 2 chốt cho mỗi nửa khuôn (đường kính 12mm, dung sai H7/g6)
- Tấm chịu mài mòn: Chiều rộng 50mm dọc theo tất cả các giao diện trượt
Thông số kỹ thuật xử lý bề mặt
Các hạng mục hoàn thiện chức năng :
- Bề mặt ghế: Hoàn thiện SPI #3 (Ra 0.4μm) với kết cấu vi mô chống trượt
- Bề mặt chân: Hoàn thiện SPI #4 (Ra 0.8μm) để che giấu các đường dòng chảy
- Tính năng trang trí: Khắc laser tương thích với thép 2316
- Chèn ren: Bề mặt khía có bước ren 0.5mm để liên kết chắc chắn
Điều trị đặc biệt :
- Thấm nitơ: Độ sâu vỏ 0.1-0.2mm cho bề mặt chịu mài mòn (độ cứng bề mặt 50-55 HRC)
- Lớp phủ PVD: TiN (độ dày 2μm) cho các miếng chèn cổng để giảm mài mòn
- Đánh bóng điện hóa: Dành cho bề mặt có thể nhìn thấy đòi hỏi khả năng chống ăn mòn tối đa
- Hợp kim bề mặt bằng laser: Để gia cố cục bộ các khu vực chịu ứng suất cao
Thông số quy trình sản xuất
Xử lý vật liệu cụ thể
Polypropylene (PP) :
- Nhiệt độ nóng chảy: 200-230°C (vùng 3-4)
- Nhiệt độ khuôn: 40-60°C
- Áp suất phun: 70-90 MPa
- Giữ áp suất: 60-70% áp suất phun
- Tốc độ phun: 50-80 mm/giây
- Thời gian làm mát: 15-25 giây
Polyethylene mật độ cao (HDPE) :
- Nhiệt độ nóng chảy: 180-210°C
- Nhiệt độ khuôn: 30-50°C
- Áp suất phun: 60-80 MPa
- Giữ áp suất: 50-60% áp suất phun
- Tốc độ phun: 60-90 mm/giây
- Thời gian làm mát: 18-28 giây
Acrylonitrile Butadiene Styrene (ABS) :
- Nhiệt độ nóng chảy: 220-250°C
- Nhiệt độ khuôn: 60-80°C
- Áp suất phun: 80-100 MPa
- Giữ áp suất: 65-75% áp suất phun
- Tốc độ phun: 40-70 mm/giây
- Thời gian làm mát: 20-30 giây
Polypropylene gia cường sợi thủy tinh (30% GF) :
- Nhiệt độ nóng chảy: 210-240°C
- Nhiệt độ khuôn: 50-70°C
- Áp suất phun: 90-110 MPa
- Giữ áp suất: 70-80% áp suất phun
- Tốc độ phun: 30-60 mm/giây
- Thời gian làm mát: 25-35 giây
Tối ưu hóa chu trình
Các thông số chu kỳ chính :
- Tổng thời gian chu kỳ: 35-40 giây (mục tiêu: 38 giây)
- Giai đoạn tiêm: 4-6 giây
- Giai đoạn giữ: 5-8 giây
- Giai đoạn làm mát: 20-25 giây
- Khuôn mở/đóng: 6-7 giây
- Thời gian đẩy ra: 1-2 giây
Các chiến lược tối ưu hóa :
- Kênh làm mát phù hợp: Giảm thời gian làm mát 20-30%
- Cổng van tuần tự: Loại bỏ các đường hàn ở những khu vực quan trọng
- Kiểm soát nhiệt độ khuôn: Độ chính xác ±1°C để đảm bảo độ ổn định về kích thước
- Đúc chu kỳ nhiệt nhanh: Dành cho các yêu cầu về bề mặt loại A
Các biện pháp kiểm soát chất lượng
Kiểm tra trong quá trình sản xuất :
- Xác minh kích thước: Kiểm tra CMM 5 mẫu cho mỗi lần sản xuất
- Kiểm soát trọng lượng: Dung sai ±2g để theo dõi độ ổn định của quy trình
- Kiểm tra trực quan: Kiểm tra 100% dưới ánh sáng 1000 lux
- Phân loại lỗi: Nghiêm trọng (liên quan đến an toàn), Lớn (chức năng), Nhỏ (thẩm mỹ)
Kiểm tra vật liệu :
- Tốc độ dòng chảy nóng chảy: Kiểm tra mọi lô sản xuất (±10% giá trị danh nghĩa)
- Mật độ: Kiểm chứng bằng phương pháp Archimedes
- Tính chất kéo: Kiểm tra phiếu giảm giá hàng tháng (độ bền kéo, độ giãn dài)
- Khả năng chống va đập: Thử nghiệm va đập bằng dụng cụ ở nhiệt độ 23°C và -30°C
Lắp ráp và Hoạt động thứ cấp
Những cân nhắc khi đúc khuôn
Thiết kế chèn kim loại :
- Bề mặt khía có khoảng cách 0.5mm để liên kết cơ học
- Chèn làm nóng trước: 150-200°C để tránh các điểm lạnh
- Dung sai vị trí chèn: ±0.1mm để căn chỉnh chính xác
- Lực giữ: Tối thiểu 200N cho mỗi miếng chèn (theo ISO 10299)
Chèn vật liệu :
- Thép cacbon: Dành cho các ứng dụng tải trọng tiêu chuẩn (mạ điện để chống ăn mòn)
- Thép không gỉ: Dùng cho các ứng dụng ngoài trời hoặc tiếp xúc với độ ẩm
- Nhôm: Để giảm trọng lượng (có gia cố bằng ren)
- Đồng thau: Dành cho yêu cầu về độ dẫn điện
Phương pháp tham gia
Các quy trình hàn :
- Hàn siêu âm: tần số 20-30kHz, biên độ 0.3-0.5mm
- Hàn rung: Tần số 120-240Hz, biên độ 1.5mm
- Hàn tấm nóng: Nhiệt độ tấm 220-260°C, lực 300N
- Hàn quay: 2000-3000 vòng/phút, thời gian hàn 2-5 giây
Cố định bằng cơ khí :
- Chốt ren: Kích thước M4-M6 với bước ren 0.7mm
- Thiết kế vừa vặn: Độ nhiễu 1.5mm, góc đưa vào 45°
- Đinh tán: Đinh tán bán ống có phạm vi kẹp đường kính 1.5×
- Liên kết dính: Keo dán kết cấu gốc Acrylic (cường độ cắt ≥ 15 MPa)
Bảo trì và khắc phục sự cố Khuôn ghế tròn
Chương trình bảo trì phòng ngừa
Bảo trì hàng ngày :
- Kiểm tra trực quan bề mặt khuôn để phát hiện tình trạng hao mòn hoặc hư hỏng
- Vệ sinh các kênh làm mát để ngăn ngừa sự tích tụ cặn
- Bôi trơn các trụ dẫn hướng và cơ cấu trượt (chất bôi trơn cấp thực phẩm)
- Xác minh cài đặt kiểm soát nhiệt độ
Bảo trì hàng tuần :
- Đo kích thước quan trọng (theo dõi hao mòn)
- Kiểm tra chốt đẩy xem có bị cong hoặc mòn không
- Kiểm tra lưu lượng và áp suất của mạch làm mát
- Kiểm tra hệ thống ống dẫn nóng xem có rò rỉ hoặc xuống cấp không
Bảo trì định kỳ (mỗi 50,000 chu kỳ) :
- Tháo rời và vệ sinh hoàn toàn
- Thay thế các bộ phận hao mòn (chốt đẩy, ống lót)
- Đánh bóng lại bề mặt khoang và lõi
- Xác minh tất cả các thông số kích thước
Tuân thủ quy định và an toàn
Yêu cầu về an toàn vật liệu
Tuân thủ các quy định về tiếp xúc với thực phẩm :
- FDA 21 CFR 177.1520 (dành cho PP, PE, ABS)
- EU 10/2011 (vật liệu và sản phẩm nhựa)
- GB 4806.7 (tiêu chuẩn quốc gia của Trung Quốc)
- Giới hạn di cư: Tổng di cư ≤ 10 mg/dm² (chất mô phỏng A, B, C, D)
Yêu cầu về khả năng bắt lửa :
- Xếp hạng UL 94 V-2 tối thiểu cho các ứng dụng trong nhà
- Chỉ số oxy ≥ 24% (ASTM D2863)
- Tốc độ giải phóng nhiệt ≤ 65 kW/m² (ASTM E1354)
Tiêu chuẩn an toàn cơ khí
Kiểm thử tải :
- Tải trọng tĩnh: 150kg tác dụng trong 1 giờ (độ võng ≤ 2mm, độ cứng cố định ≤ 0.5mm)
- Tải trọng động: 75kg được áp dụng ở tần số 5Hz trong 100,000 chu kỳ
- Khả năng chống va đập: chịu được va đập 10J ở nhiệt độ 23°C (không nứt hoặc biến dạng vĩnh viễn)
- Kiểm tra độ bền mỏi: 100,000 chu kỳ ở tải trọng 75kg (không thấy hư hỏng)
Khả năng kháng hóa chất :
- Khả năng chống lại các chất tẩy rửa thông thường (theo ISO 10243)
- Độ ổn định tia UV: Độ bền kéo giảm ≤ 20% sau 1000 giờ tiếp xúc
- Độ hấp thụ nước: ≤ 0.5% sau 24 giờ ngâm (ASTM D570)
- Chống bám bẩn: Không thấy vết bẩn sau 24 giờ tiếp xúc với thực phẩm thông thường
Kết luận
Thiết kế khuôn ghế tròn đòi hỏi sự cân bằng cẩn thận giữa hiệu suất kết cấu, hiệu quả sản xuất và lựa chọn vật liệu để đáp ứng các yêu cầu khắt khe của các ứng dụng nội thất thương mại và dân dụng. Bằng cách áp dụng các hướng dẫn được nêu trong hướng dẫn kỹ thuật này, các nhà sản xuất có thể đạt được hiệu suất khuôn tối ưu, tuổi thọ kéo dài và chất lượng sản phẩm đồng đều.
Việc lựa chọn vật liệu khuôn phù hợp—718H cho các ứng dụng chung, 2316 cho các bộ phận chịu mài mòn, Nak80 cho các yêu cầu thẩm mỹ cao và H13 cho hệ thống kênh dẫn nóng—mang đến giải pháp toàn diện cho nhiều tình huống sản xuất khác nhau. Khi kết hợp với các nguyên tắc thiết kế phù hợp, các thông số xử lý được tối ưu hóa và quy trình kiểm soát chất lượng nghiêm ngặt, những vật liệu này có thể mang lại hiệu suất khuôn vượt quá 500,000 chu kỳ với yêu cầu bảo trì tối thiểu.
Câu hỏi thường gặp về Khuôn ghế tròn
1. Có thể sử dụng những vật liệu nào cho Khuôn ghế tròn?
Khuôn ghế tròn hỗ trợ sợi thủy tinh, nhựa, PU và các vật liệu tổng hợp khác.
2. Khuôn ghế tròn có thể tùy chỉnh kích thước không?
Có, chúng tôi có thể tùy chỉnh đường kính, chiều cao và độ dày dựa trên yêu cầu thiết kế của bạn.
3. Phải mất bao lâu để sản xuất Khuôn ghế tròn?
Thông thường là 15–25 ngày, tùy thuộc vào độ phức tạp của khuôn và bề mặt hoàn thiện.
4. Bạn có cung cấp sản phẩm mẫu sử dụng Khuôn ghế tròn không?
Có, chúng tôi có thể làm mẫu để xác nhận hình dạng và chất lượng trước khi sản xuất hàng loạt.
5. Tuổi thọ của Khuôn ghế tròn là bao lâu?
Với việc bảo trì đúng cách, nó có thể thực hiện hàng nghìn chu kỳ đúc.
6. Khuôn ghế tròn có thể chịu được nhiều kết cấu bề mặt khác nhau không?
Có, có sẵn bề mặt bóng, mờ, vân da và hiệu ứng bề mặt tùy chỉnh.