
Виробник прес-форм у місті Хуан'янь витратив три тижні на доопрацювання прес-форми для автомобільного кронштейна SMC, оскільки деталі постійно застрягали в порожнині. Він спробував збільшити кут нахилу. Він спробував звільнити форму. Він спробував уповільнити прес. Нічого не допомагало, доки він не витягнув креслення схеми ежектора та не зрозумів, що проблема була не у звільненні, а в тому, що чотири штифти ежектора тиснули на тонкі ділянки, що не підтримувалися, згинаючи деталь замість того, щоб відштовхувати її від осердя.
Конструкції ежектора для SMC-форм не приділяється стільки уваги, скільки нагріванню або конструкціям зсувних кромок. Натомість, вона має приділятися. Неправильне розташування ежектора перетворює форму, яка повинна витримати 300 000 циклів, на таку, що потребує доопрацювання через 5,000. Ось як зробити це правильно з першого разу.
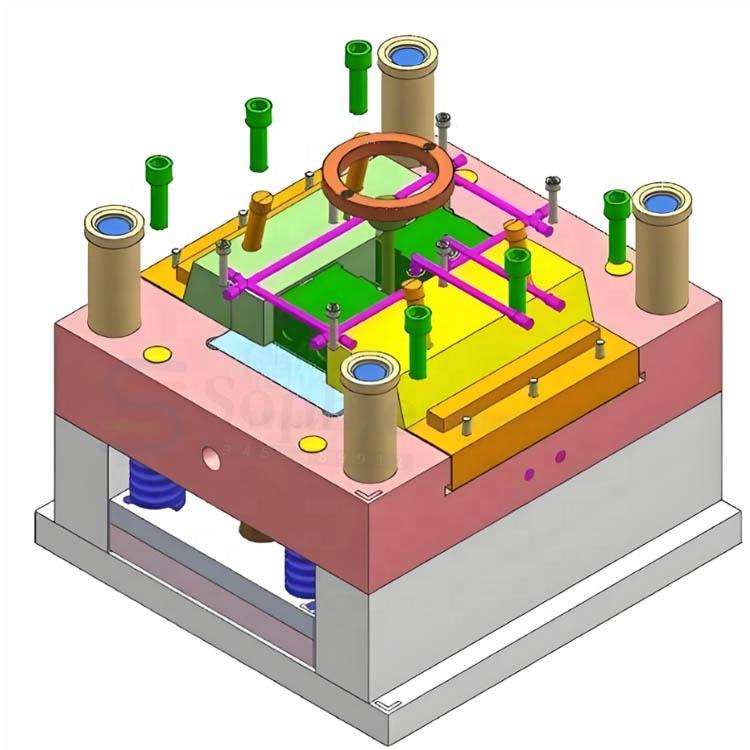
Чим відрізняється виштовхування SMC від лиття під тиском?
Якщо ви розробляли ежекторні системи для термопластичних ливарних форм, забудьте більшість своїх знань. Ежекторне пресування SMC – це зовсім інша справа.
Деталі з SMC жорсткіші за температури виймання з форми. Термопластичні деталі виходять гарячими та дещо гнучкими — їх можна до певної міри зігнути від серцевини. Деталі з SMC тверднуть у формі при 140–160°C і вже повністю зшиті під час виймання з форми. Вони жорсткі. Якщо ежектор натискає не в тому місці, деталь не згинається — вона тріскається або бобишка зрізається.
СМК стискається менше і по-різному. Термопластичні деталі стискаються на 0.5–2.0% під час охолодження, що природним чином відтягує їх від порожнини на осердя — саме тому ежектори встановлюються на стороні осердя. Усадка СМК становить 0.05–0.3%, і це здебільшого хімічна усадка під час затвердіння, а не термічна. Деталь не «схоплює» осердя однаково. Іноді вона натомість прилипає до порожнини, а це означає, що ежектори потрібні з обох боків.
Немає принципу «слід від штифта викидача — це нормально». Деталі SMC використовуються у видимих автомобільних та електротехнічних пристроях. Сліди від штифтів на поверхні класу А є браком. Лиття під тиском може приховати сліди від штифтів на стороні B. Деталі SMC часто тонші (2–4 мм), і сторона B все ще може бути видною у зібраному виробі. Розташування штифтів має більше значення.
Крок 1: Розрахунок сили викиду
Перш ніж ви зможете визначити розмір штифтів, вам потрібно знати, яку силу потрібно докласти, щоб відштовхнути деталь. Основна формула:
F = μ × A × P
де:
– F = сила викиду (Н)
– μ = коефіцієнт тертя між деталлю та сталевою формою (зазвичай 0.15–0.35 для поверхнево-металічного оброблення сталі P20)
– A = площа контакту між деталлю та поверхнею форми (мм²)
– P = контактний тиск від усадки (зазвичай 0.5–2.0 МПа для SMC)
Деталь SMC розміром з капот з площею контакту з осердям 0.3 м² та μ=0.25 потребує приблизно 37.5–150 кН сили виштовхування залежно від тиску усадки. Це 8–30 штифтів виштовхувача по 5 кН на штифт. Не здогадуйтеся — зробіть розрахунки.
Коефіцієнт тертя не є постійним. Він змінюється протягом терміну служби форми, оскільки поверхня інструменту зношується та накопичується залишок для вивільнення форми. Нові інструменти викидаються легше (μ≈0.15). Інструменти, що використовуються, з мікроподряпинами викидаються важче (μ≈0.30+). Розробляйте конструкції для високого класу, інакше ви пошкодуєте про це через 50 000 циклів.
Крок 2: Виберіть тип ежектора
Чотири типи ежекторів охоплюють більшість застосувань SMC:
Круглі штифти викидача — за замовчуванням. Діаметри від 4 мм до 25 мм. Для поверхнево-металічних сталей (SMC) діаметр повинен перевищувати 8 мм. Будь-які менші деталі згинаються під навантаженням викидання або пробивають деталь наскрізь. Загартована сталь H13, азотована поверхня. Зазор між штифтом і отвором повинен становити 0.01–0.02 мм — будь-який вільний вибух та вибух SMC заповнять зазор і заклинять штифт.
Викидачі лопатей — для ребер і тонких стінок. Прямокутний поперечний переріз, використовується, коли круглий штифт не підходить. Ребра SMC часто мають ширину 2–3 мм. Викидач лопатей 1.5 мм може підійти, але він крихкий. Для лопатей менше 2 мм використовуйте інструментальну сталь D2 з твердістю HRC 58–60. Все, що тонше за 1.2 мм, вже напрошується на проблеми.
Знімні пластини — для великих плоских ділянок. Знімна пластина тисне по всьому периметру деталі. Це рівномірно розподіляє силу виштовхування та повністю усуває сліди від штифтів. Компроміс: знімні пластини додають на 3,000–8,000 доларів США до вартості інструменту та потребують напрямних втулок і кінцевих вимикачів. Для косметичних SMC-деталей, де сліди від штифтів неприйнятні, це правильне рішення.
Підйомні штифти з гідравлічним підсилювачем — для піднутрень. Деталі SMC із застібками або піднутреннями потребують підйомників, які рухаються вбік під час викидання. Відмінність від лиття під тиском: SMC має майже нульову еластичність після затвердіння, тому підйомник повинен повністю очистити піднутрення, а не просто згинати деталь повз нього.
Крок 3: Розмістіть ежектори там, де вони дійсно допомагають
Розташування штифтів важливіше, ніж їх кількість. SMC-форма з 20 неправильно розміщеними ежекторами працює гірше, ніж форма з 12 правильно розміщеними.
Тисніть на ребра та бобишки, а не на плоскі поля. Найжорсткішими елементами SMC-деталі є ребра, бобишки та перетини стінок. Саме там найкраще передається сила виштовхування. Штифт, що натискає на плоску панель товщиною 2.5 мм, зігне панель. Той самий штифт, що натискає на ребро товщиною 3 мм біля основи цієї панелі, штовхне всю деталь.
Збалансуйте силу викиду навколо центру ваги деталі. Якщо всі ваші ежектори розташовані з одного боку, деталь під час викиду згинається та зачіпається за осердя. Результат: один кут звільняється, а протилежний кут залишається застряглим. Розподіліть ежектори так, щоб результуюча сила викиду проходила в межах 20 мм від центру деталі.
Подвійне зчеплення біля вертикальних стін. Найбільша сила прилипання завжди спостерігається біля вертикальних стін і глибоких ребер — вони мають найбільшу площу контакту на одиницю проектованої площі. Розміщуйте ежектори в межах 10–15 мм від вертикальних стін. Не ставте їх прямо біля основи стіни (сталевий профіль стає занадто тонким), але розмістіть їх ближче.
Уникайте нарізання тонких профілів методом натискання. Якщо товщина деталі в місці ежектора менше 2 мм, штифт проріже її або залишить видимий слід на протилежній поверхні. Додайте локальну прокладку — ділянку на 1 мм товстішу в місці ежектора — щоб розподілити навантаження. Це майже не додає матеріалу та запобігає утворенню великої кількості браку.
Крок 4: Встановіть довжину гребка та час
Хід ежектора повинен проходити повз найвищу частину осердя. Для SMC-форм це зазвичай 10–25 мм для плоских деталей та 30–60 мм для деталей з глибокими ребрами. Додайте 5 мм запасу міцності.
Вибір часу також має значення. Якщо прес відкривається, а ежектори спрацьовують, поки деталь ще гаряча (вище 80°C), деталь стає трохи гнучкішою та викидається легше. Якщо прес чекає, поки деталь охолоне, вона стає жорсткішою та її важче викидати. Більшість ліній SMC викидають деталь при температурі 80–100°C — достатньо гарячою, щоб допомогти викиданню, і достатньо холодною, щоб деталь не деформувалася під власною вагою.
Поширені проблеми з ежектором та їх усунення
| Проблема | Ймовірна причина | виправляти |
|---|---|---|
| Деталь прилипає до порожнини (не до серцевини) | Недостатня тяга з боку порожнини; поверхня порожнини занадто полірована | Додайте ухил 1–2° до вертикальних отворів порожнини; зменште полірування поверхні порожнини до SPI B-2 для покращення зчеплення з боку серцевини |
| Штифтові пробивачів через деталь | Штифт занадто малий для навантаження; деталь занадто тонка в місці розташування штифта | Збільшити діаметр штифта до мінімум 8 мм; додати локальну прокладку товщиною до 3 мм у місці розташування штифта |
| Штифт згинається після 5,000–10 000 циклів | Занижений штифт; неправильно вирівняна викидна пластина | Збільште діаметр або перейдіть на H13 з азотуванням; перевірте паралельність ежекторної пластини |
| Отвір для штифта викидача спалахів | Надмірний зазор між штифтом та отвором; низьков'язка SMC | Затягніть зазор до 0.01–0.02 мм; додайте канавку для уловлювача полум'я навколо штифта |
| Деталь зводиться та заклинює під час викидання | Незбалансоване розташування ежектора | Перерозподілити штифти для балансування сил навколо центру частини області |
| Сліди від штифтів видно на поверхні А | Штифт занадто близько до поверхні А; недостатня товщина колодки | Перемістити штифт до елемента поверхні B (ребро/бобишка); додати локальну площадку 1 мм, якщо переміщення неможливе |
FAQ
Скільки ежекторів потрібно для типової SMC-форми?
Форма розміром з кришку (площа проекції 0.3–0.5 м²) зазвичай використовує 12–20 ежекторних штифтів. Менша форма для електричного корпусу використовує 6–12. Більше штифтів не означає краще — кожен штифт є потенційним шляхом спалаху та точкою обслуговування. Розрахуйте силу, а потім використовуйте мінімальну кількість штифтів відповідного розміру для її доставки.
Чи варто використовувати ежекторні гільзи на стрижнях прес-форм SMC?
Втулки викидача навколо штифтів сердечника працюють — вони стандартні на бобишках та монтажних отворах. Але стінка втулки повинна бути завтовшки щонайменше 1.5 мм для сил викиду SMC. Тонші втулки тріскатимуться біля буртика. Якщо ваша бобишка занадто мала для стінки втулки 1.5 мм, використовуйте знімну пластину або переробіть бобишку.
Чи потрібні мені ежектори на обох половинах форми?
Для простих геометрій з кутом нахилу 3°+ на всіх поверхнях — ймовірно, ні. Для складних деталей з піднутреннями, поверхнями з нульовим ухилом або текстурами з обох боків — так. Низька усадка SMC означає, що ви не можете розраховувати на те, що деталь природним чином залишиться на одному боці. Якщо ви не впевнені, встановіть два невеликі ежектори з боку порожнини для безпеки. Їх додавання до існуючої форми коштує в 10 разів дорожче, ніж їх встановлення в оригінальній конструкції.
А як щодо викидання за допомогою вакууму?
Деякі прес-форми SMC використовують вакуумні чашки на кінці інструменту, а не механічні ежектори у формі. Це працює для великих плоских деталей, які робот може добре захопити. Це повністю усуває сліди від шпильок. Недоліки: це повільніше (робот повинен входити в прес, захоплювати та відводити) і не працює для деталей з нерівними А-подібними поверхнями, де розміщення чашки обмежене.