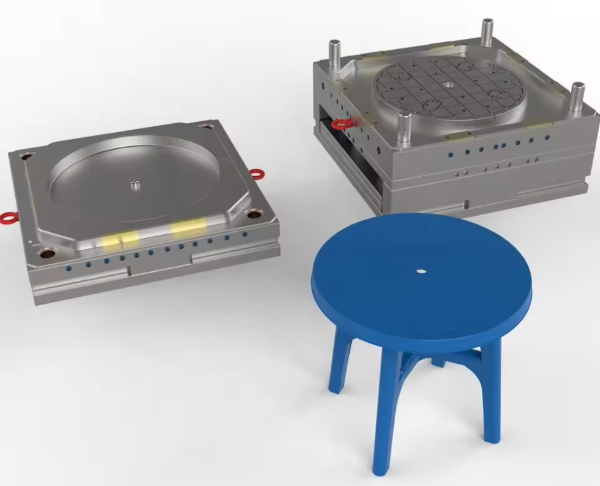
Форми для круглих стільців представляють собою спеціалізовану категорію лиття пластикових форм під тиском, що потребують точного балансу між структурною цілісністю, ефективністю використання матеріалів та економічністю виробництва. У цьому технічному посібнику викладено критерії вибору сталі для форм, конструктивні особливості та параметри виробництва, спеціально оптимізовані для виробництва круглих стільців. Зі зростанням світового попиту на форми для комерційних меблів на 4.7% у середньому за рік, потреба в сталевих рішеннях для конкретних застосувань стає дедалі більш критичною.
Вибір матеріалу та параметри продуктивності
Попередньо загартована сталь 718H
Сценарій застосуванняОсновна порожнина та серцевина для круглих стільців загального призначення
Параметри продуктивності:
- Твердість: 32-36 HRC (попередньо загартований)
- Стабільність розмірів: ±0.002 мм/м
- Механічна оброблюваність: чудово підходить для складних реберних конструкцій
- Термін служби форми: понад 500 000 циклів для обробки PP/PE
Переваги :
- Не потрібна післяобробка термічними методами
- Чудова полірувальність (досяжна фінішна обробка SPI #3)
- Економічно ефективне рішення для виробництва середнього обсягу (100 000-500 000 одиниць)
- Ідеальний баланс міцності та жорсткості для I-подібних опорних конструкцій
Нержавіюча сталь 2316
Сценарій застосуванняПовзуни, напрямні канавки та зносостійкі вставки
Параметри продуктивності:
- Твердість: 48-50 HRC після термічної обробки
- Стійкість до корозії: проходить випробування в сольовому тумані за стандартом ISO 9227 (500 годин)
- Оздоблення поверхні: Ra ≤ 0.2 мкм після полірування
- Зносостійкість: на 15% вища, ніж у звичайної сталі 420
Переваги :
- Відмінна стійкість до цвілевих обростань під час тривалих виробничих циклів
- Зберігає розмірну стабільність у високотемпературних середовищах (до 180°C)
- Оптимальний вибір для форм, що потребують частих циклів очищення
- Сумісний з усіма поширеними пластиковими матеріалами, включаючи склонаповнені марки
Дзеркальна сталь Nak80
Сценарій застосуванняВидимі поверхні та високі естетичні вимоги
Параметри продуктивності:
- Твердість: 37-43 HRC (попередньо загартований)
- Полірувальна здатність: Ra ≤ 0.05 мкм (обробка SPI #1)
- Оброблюваність: на 20% краща, ніж у традиційних мартенситних нержавіючих сталей
- Межа текучості: 950 МПа
Переваги :
- Усуває необхідність у вторинному поліруванні
- Ідеально підходить для стільців з текстурованими або візерунчастими поверхнями
- Зменшує час циклу на 15% завдяки покращеній теплопередачі
- Чудово підходить для високоглянцевих видимих компонентів без нанесення фарби
Гаряча обробка сталі H13
Сценарій застосуванняСистеми гарячих канальних труб та вставки затворів
Параметри продуктивності:
- Твердість: 44-48 HRC після термічної обробки
- Теплопровідність: 26 Вт/(м·К)
- Твердість у гарячому стані: 40 HRC при 500°C
- Ударна в'язкість: 28 Дж/см² (V-подібний надріз за Шарпі)
Переваги :
- Витримує циклічні термічні напруження в системах гарячого каналу
- Стійкий до розтріскування в зонах з екстремальними температурними градієнтами
- Збільшує термін служби гарячеканальних труб на 300% порівняно зі стандартними інструментальними сталями
- Зберігає стабільність розмірів під час тривалих циклів нагрівання
Міркування щодо проектування та виробництва
Основи проектування конструкцій
Вимоги до несучої здатності :
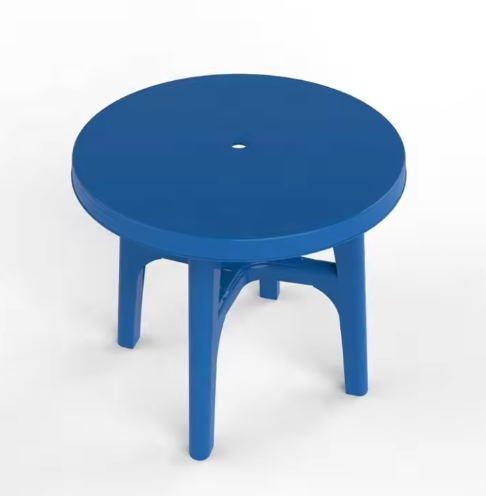
- Основна опорна конструкція: I-подібне армування з товщиною стінки 3-5 мм
- Поперечний переріз: оптимізовано для статичного навантаження 150 кг (прогин ≤ 2 мм)
- Конфігурація ребер: висота обмежена 3-кратною товщиною стінки, ширина 0.8-кратною товщиною стінки
- Радіус кута: мінімум 2 мм для зменшення концентрації напружень та покращення потоку
Розмірні характеристики :
- Загальний допуск: клас IT8 (±0.05 мм для критичних розмірів)
- Плоскість: ≤ 0.1 мм/м для поверхні сидіння
- Концентричність: ≤ 0.03 мм для елементів вирівнювання ніжок
- Кути нахилу: 1° для вертикальних поверхонь, 3° для текстурованих ділянок
Проектування компонентів прес-форми
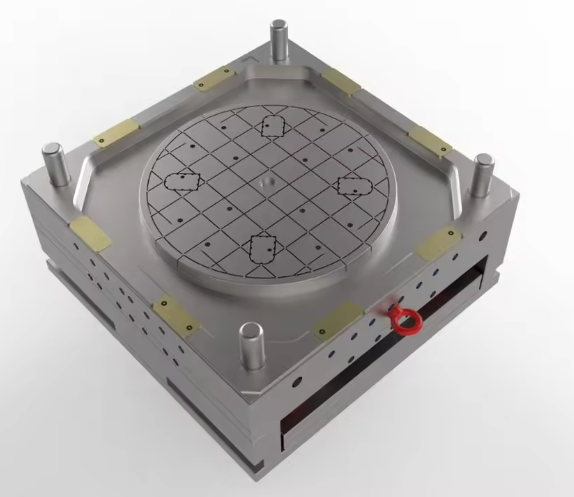
Конструкція порожнини та осердя :
- Рекомендована конфігурація з однією порожниною для забезпечення стабільності розмірів
- Схема охолоджувальних каналів: рівномірно розташовані (крок 30-40 мм) з діаметром 8 мм
- Витрата води: мінімум 6 л/хв на контур для забезпечення рівномірного охолодження
- Вентиляція: периметральні вентиляційні отвори (глибина 0.015 мм × ширина 5 мм) на фронтах потоку
Система викиду :
- Збалансоване розташування штифтів викидача: 1 штифт на 100 см² проектованої площі
- Діаметр штифта викидача: мінімум 3 мм, щоб запобігти згинанню
- Зусилля зворотної пружини: 15 Н на пружину для забезпечення позитивного повернення
- Конструкція знімаючої пластини для великих плоских поверхонь, що запобігає деформації
Система наведення :
- Діаметр напрямної стійки: мінімум 20 мм, довжина 100 мм
- Зазор направляючої втулки: 0.02-0.04 мм для точного вирівнювання
- Фіксуючі штифти: 2 на половину форми (діаметр 12 мм, допуск H7/g6)
- Зносостійкі пластини: ширина 50 мм вздовж усіх ковзних поверхонь
Специфікації обробки поверхні
Функціональне оздоблення :
- Поверхня сидіння: обробка SPI #3 (Ra 0.4μm) з мікротекстурою для стійкості до ковзання
- Поверхні ніжок: обробка SPI #4 (Ra 0.8μm) для приховування ліній потоку
- Декоративні елементи: Лазерне гравірування, сумісне зі сталлю 2316
- Різьбові вставки: насічка з кроком 0.5 мм для надійного з'єднання
Спеціальні методи лікування :
- Азотування: глибина шару 0.1-0.2 мм для поверхонь зношування (твердість поверхні 50-55 HRC)
- PVD-покриття: TiN (товщина 2 мкм) для вставок затвора для зменшення зносу
- Електрополірування: для видимих поверхонь, що потребують максимальної стійкості до корозії
- Лазерне поверхневе легування: для локалізованого армування ділянок з високими напруженнями
Параметри виробничого процесу
Спеціальна обробка матеріалу
Поліпропілен (ПП) :
- Температура плавлення: 200-230°C (зона 3-4)
- Температура форми: 40-60°C
- Тиск впорскування: 70-90 МПа
- Тиск утримання: 60-70% тиску впорскування
- Швидкість впорскування: 50-80 мм/с
- Час охолодження: 15-25 секунд
Поліетилен високої щільності (HDPE) :
- Температура плавлення: 180-210°C
- Температура форми: 30-50°C
- Тиск впорскування: 60-80 МПа
- Тиск утримання: 50-60% тиску впорскування
- Швидкість впорскування: 60-90 мм/с
- Час охолодження: 18-28 секунд
Акрилонітрилбутадієнстирол (АБС) :
- Температура плавлення: 220-250°C
- Температура форми: 60-80°C
- Тиск впорскування: 80-100 МПа
- Тиск утримання: 65-75% тиску впорскування
- Швидкість впорскування: 40-70 мм/с
- Час охолодження: 20-30 секунд
Поліпропілен, наповнений скловолокном (30% GF) :
- Температура плавлення: 210-240°C
- Температура форми: 50-70°C
- Тиск впорскування: 90-110 МПа
- Тиск утримання: 70-80% тиску впорскування
- Швидкість впорскування: 30-60 мм/с
- Час охолодження: 25-35 секунд
Оптимізація циклу
Ключові параметри циклу :
- Загальний час циклу: 35-40 секунд (ціль: 38 секунд)
- Фаза впорскування: 4-6 секунд
- Фаза утримання: 5-8 секунд
- Фаза охолодження: 20-25 секунд
- Відкриття/закриття форми: 6-7 секунд
- Час викиду: 1-2 секунди
Стратегії оптимізації :
- Конформні канали охолодження: скорочення часу охолодження на 20-30%
- Послідовне герметизування клапанів: усунення зварних ліній у критичних зонах
- Контроль температури форми: точність ±1°C для забезпечення стабільності розмірів
- Швидке формування з термоциклом: для вимог до поверхні класу А
Заходи контролю якості
Перевірка в процесі виробництва :
- Перевірка розмірів: перевірка 5 зразків на виробничий цикл за допомогою КВМ
- Контроль ваги: допуск ±2 г для моніторингу стабільності процесу
- Візуальний огляд: 100% огляд за освітлення 1000 люкс
- Класифікація дефектів: Критичні (пов'язані з безпекою), Значні (функціональні), Незначні (естетичні)
Перевірка матеріалу :
- Швидкість плинності розплаву: перевіряти кожну виробничу партію (±10% від номінального значення)
- Густина: Перевірка методом Архімеда
- Властивості на розтяг: щомісячні випробування купонів (міцність на розтяг, видовження)
- Ударостійкість: Інструментальні випробування на удар при 23°C та -30°C
Складання та допоміжні операції
Міркування щодо вставки лиття
Дизайн металевої вставки :
- Рифлена поверхня з кроком 0.5 мм для механічного склеювання
- Попередній розігрів вставки: 150-200°C для запобігання утворенню холодних плям
- Допуск розміщення вставки: ±0.1 мм для правильного вирівнювання
- Сила утримання: мінімум 200 Н на вставку (згідно з ISO 10299)
Вставні матеріали :
- Вуглецева сталь: для стандартних навантажень (гальванічна для стійкості до корозії)
- Нержавіюча сталь: Для зовнішнього застосування або використання в умовах вологості
- Алюміній: Для зменшення ваги (з армуванням різьбою)
- Латунь: Для вимог до електропровідності
Методи з'єднання
Зварювальні процеси :
- Ультразвукове зварювання: частота 20-30 кГц, амплітуда 0.3-0.5 мм
- Вібраційне зварювання: частота 120-240 Гц, амплітуда 1.5 мм
- Зварювання гарячою пластиною: температура пластини 220-260°C, зусилля 300 Н
- Зварювання обертанням: 2000-3000 об/хв, час зварювання 2-5 секунд
Механічне кріплення :
- Різьбові кріплення: розмір M4-M6 з кроком 0.7 мм
- Конструкція із застібкою: інтерференція 1.5 мм, кут введення 45°
- Клепки: Напівтрубчасті заклепки з діапазоном захвату 1.5× діаметр
- Клейове склеювання: конструкційні клеї на акриловій основі (міцність на зсув ≥ 15 МПа)
Технічне обслуговування та усунення несправностей круглий стілець
Програма профілактичного обслуговування
Щоденне обслуговування :
- Візуальний огляд поверхонь форми на наявність зносу або пошкоджень
- Очищення охолоджувальних каналів для запобігання утворенню накипу
- Змащення напрямних стійок та механізмів ковзання (харчова мастильна речовина)
- Перевірка налаштувань контролю температури
Щотижневе технічне обслуговування :
- Вимірювання критичних розмірів (моніторинг зносу)
- Перевірка штифтів викидача на наявність вигину або зносу
- Перевірка витрат та тисків у контурі охолодження
- Перевірка системи гарячих канальних труб на наявність витоків або пошкоджень
Плановий капітальний ремонт (кожні 50 000 циклів) :
- Повне розбирання та очищення
- Заміна зношуваних компонентів (штифтів викидача, втулок)
- Повторне полірування поверхонь порожнини та керна
- Перевірка всіх розмірних параметрів
Безпека та відповідність нормам
Вимоги безпеки матеріалів
Відповідність вимогам щодо контакту з харчовими продуктами :
- FDA 21 CFR 177.1520 (для PP, PE, ABS)
- ЄС 10/2011 (пластикові матеріали та вироби)
- GB 4806.7 (національний стандарт для Китаю)
- Межі міграції: Загальна міграція ≤ 10 мг/дм² (імітатор A, B, C, D)
Вимоги до займистості :
- Мінімальний клас захисту UL 94 V-2 для застосування всередині приміщень
- Кисневий індекс ≥ 24% (ASTM D2863)
- Коефіцієнт тепловиділення ≤ 65 кВт/м² (ASTM E1354)
Стандарти механічної безпеки
Тестування навантаження :
- Статичне навантаження: 150 кг, що прикладається протягом 1 години (прогин ≤ 2 мм, остаточна деформація ≤ 0.5 мм)
- Динамічне навантаження: 75 кг, що застосовується при частоті 5 Гц протягом 100 000 циклів
- Ударостійкість: удар 10 Дж при 23°C (без розтріскування або залишкової деформації)
- Випробування на втому: 100 000 циклів при навантаженні 75 кг (без видимих пошкоджень)
Хімічна стійкість :
- Стійкість до звичайних мийних засобів (згідно з ISO 10243)
- УФ-стабільність: ≤ 20% втрата міцності на розтяг після 1000 годин впливу
- Водопоглинання: ≤ 0.5% після 24-годинного занурення (ASTM D570)
- Стійкість до плям: Відсутність видимих плям після 24-годинного контакту зі звичайними харчовими продуктами
Висновок
Конструкція форми для круглих стільців вимагає ретельного балансування структурних характеристик, ефективності виробництва та вибору матеріалів для задоволення високих вимог до комерційних та житлових меблів. Впроваджуючи рекомендації, викладені в цьому технічному посібнику, виробники можуть досягти оптимальної продуктивності форми, подовженого терміну служби та стабільної якості деталей.
Вибір відповідних матеріалів для прес-форм — 718H для загального застосування, 2316 для зношуваних компонентів, Nak80 для високих естетичних вимог та H13 для систем гарячого каналу — забезпечує комплексне рішення для різних виробничих сценаріїв. У поєднанні з належними принципами проектування, оптимізованими параметрами обробки та суворим контролем якості ці матеріали можуть забезпечити продуктивність прес-форми понад 500 000 циклів з мінімальними вимогами до обслуговування.
Найчастіші запитання щодо круглої форми для стільців
1. Які матеріали можна використовувати з формою для круглого стільця?
Форма для круглого стільця підтримує скловолокно, пластик, поліуретан та інші композитні матеріали.
2. Чи можна налаштувати розмір круглої форми для стільця?
Так, ми можемо налаштувати діаметр, висоту та товщину відповідно до ваших вимог до дизайну.
3. Скільки часу потрібно на виготовлення форми для круглого стільця?
Зазвичай 15–25 днів, залежно від складності форми та обробки поверхні.
4. Чи забезпечуєте ви виробництво зразків за допомогою круглої форми для стільців?
Так, ми можемо зробити зразок, щоб підтвердити форму та якість перед масовим виробництвом.
5. Який термін служби форми для круглого стільця?
За належного обслуговування він може витримати тисячі циклів формування.
6. Чи може кругла форма для стільця підтримувати різні текстури поверхні?
Так, доступні глянцеві, матові, шкіряні текстури та власні ефекти поверхні.