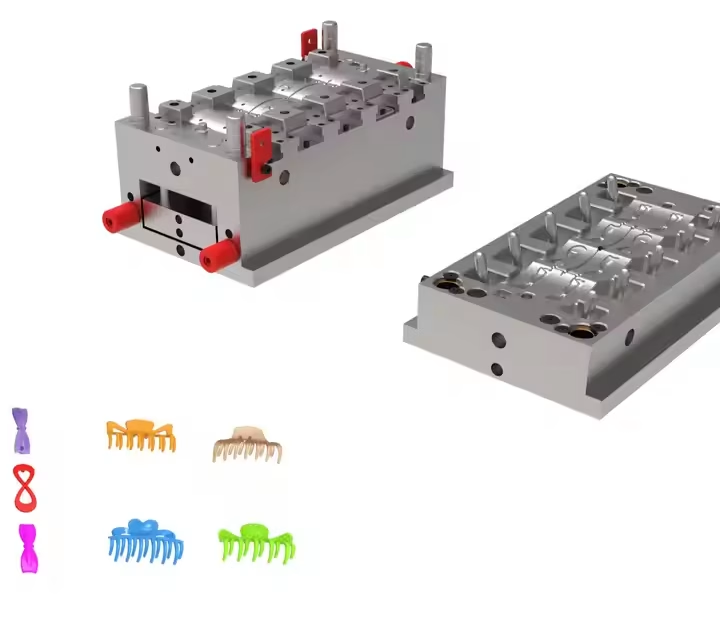
В епоху швидкої моди та персоналізованого споживання індустрія аксесуарів для волосся вимагає прискорення ітерації продукту та покращення якості. Будучи основним обладнанням для виробництва пластикових шпильок, інноваційна технологія форм безпосередньо визначає ефективність перетворення від концепцій дизайну до кінцевих продуктів. Ця стаття містить поглиблений аналіз систем виробництва пластикових форм для шпильок, виявляючи технологічні прориви та промислову цінність у цій спеціальній галузі.
Пластикові форми для шпильок: точний баланс мистецтва та інженерії
Зворотне проектування для дизайну стилю
Сучасна розробка пластикових форм для шпильок використовує 3D-сканування та зворотне моделювання CAD. Ескізи дизайну проходять параметричну обробку та перетворюються на 3D-моделі з точністю 0.02 мм за допомогою алгоритмів оптимізації топології. Для складних вигнутих поверхонь, характерних для шпильок, інженери використовують технологію Non-Uniform Rational B-Spline (NURBS) для реконструкції складних візерунків, таких як текстури пелюсток і краї хвилі.
Система моделювання будівельної механіки
Аналіз кінцевих елементів (FEA) імітує потік розплавленого матеріалу під час лиття під тиском, оптимізуючи положення воріт і схеми системи охолодження. Для корпусу шпильки у формі дуги моделювання Moldflow скоротило цикли вприскування на 18% і зменшило викривлення продукту нижче 0.15 мм.
Модульний комбінований дизайн
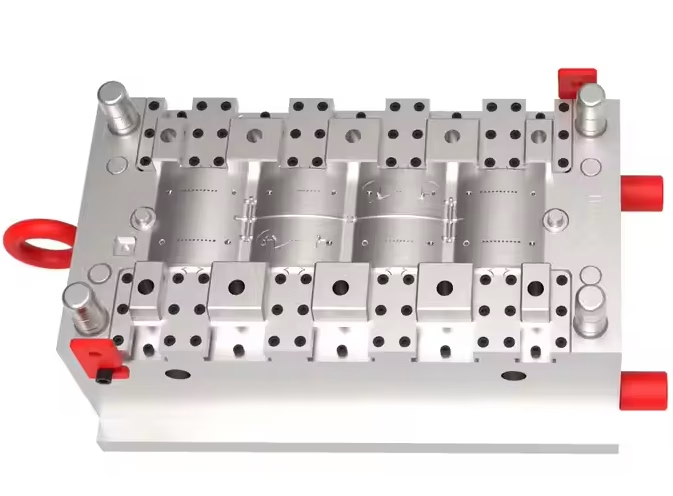
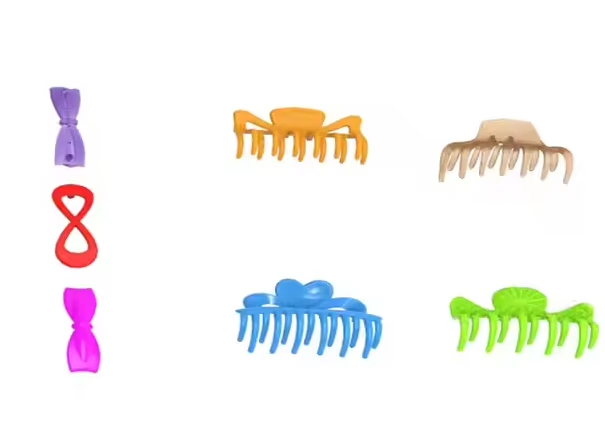
Лідери галузі застосовують модульні стратегії з 75% стандартизованими базовими рамами прес-форм, що дозволяє швидко змінювати порожнинні компоненти. Модульна система «1+5» дає змогу встановлювати 5 дизайнів шпильок на одній основі форми, скорочуючи час переналаштування до 45 хвилин.
Процес виготовлення пластикових форм для шпильок
Матриця технології точної обробки
- Обробка порожнин: 5-осьові центри з ЧПК досягають точності ±0.005 мм, використовуючи твердосплавні інструменти для фрезерування дзеркального покриття на прес-формі HRC62 S136
- Виробництво електродів: графітові електроди створюють деталізовані характеристики за допомогою EDM з розрядними проміжками 0.02-0.03 мм
- Обробка поверхні: покриття PVD подовжує термін служби форми понад 1.5 мільйона циклів, а твердість покриття TiN досягає HV2300
Інтелектуальний контроль температури
Конформні канали охолодження з датчиками IoT дозволяють динамічно регулювати температуру форми. Удосконалені системи підтримують коливання ±1.5 ℃, підвищуючи стабільність швидкості усадки на 40%.
Мікроін'єкційні інновації
Для мініатюрних аксесуарів (мінімальна товщина стінки 0.3 мм):
- Співвідношення L/D шнека зменшено до 16:1 зі швидкістю впорскування 500 мм/с
- Датчики тиску в формі забезпечують точність упаковки ±0.2 МПа
- Формування з використанням газу підвищує вихід порожнистої структури до 99.6%
Матеріальна революція: екологічні та функціональні прориви
Адаптація біоматеріалу
Модифікації форми для біорозкладних матеріалів PLA/PHA:
- Розмір воріт збільшено на 30% порівняно зі звичайними матеріалами
- Температура прес-форми підвищена до 75-85 ℃ для кращого потоку
- Спеціальні системи вентиляції запобігають карбонізації
Багатофункціональний композитний молдинг
Рішення для металевого порошку/PETG композитів:
- Тверде хромування (товщина 0.015 мм)
- Зносостійкі вставки (вольфрамова сталь HRA90)
- Точний контроль температури форми при 110±2℃
Інноваційний процес без фарби
Передача текстури цвілі дозволяє:
- Райдужні ефекти (стандарт VDI3400 A3)
- Металеві малюнки (глибина травлення 0.08 мм)
- 3D рельєфні малюнки (точність текстури 0.02 мм)
Загальні виклики та рішення
Труднощі деформування
- Проєкти: Недостатні кути тяги (<1°), погане розташування виштовхувального штиря.
- Рішення: Кутові підйомники, повзуни або засоби для звільнення від форми. Вакуумне видалення з форми усуває проблему злипання тонких стінок.
Поверхневі сліди раковини або лінії потоку
- Оптимізація: Відрегулюйте тиск/час упаковки, додайте вентиляційні отвори або перейдіть на матеріали з високою текучістю (наприклад, PP+30% скловолокно). Лиття під тиском із застосуванням газу (GAIM) усуває усадку товстих секцій.
Короткий термін служби цвілі
- Регулярне технічне обслуговування (чистка каналів, ремонт зносу) і обробка поверхні (хромування, азотування). Лазерне покриття додає зносостійкі шари товщиною 0.1–0.3 мм, що втричі збільшує термін служби.
Невідповідність кольорів і варіація партії
- Дисперсія маткової суміші: Шнеки для змішування з високим зусиллям у поєднанні з вбудованими колориметрами забезпечують рівномірний розподіл пігменту.
- Екологічний контроль: Підтримуйте умови майстерні при 23±2°C і ≤50% вологості, щоб запобігти поглинанню вологи смолою.
Висновок
Створення пластикової шпильки для волосся відображає еволюцію китайського виробництва від досконалості, що керується масштабом, до досконалості, керованої технікою. На стику точного машинобудування, штучного інтелекту та матеріалознавства традиційне виготовлення прес-форм перетворюється на візитну ознаку передового виробництва. У міру поглиблення розподіленого виробництва та глобального співробітництва Plastic Hairpin Molds більше не обмежуватиметься фабриками, а стане вузлом, що поєднує дизайн, споживання та циклічну економіку. Ця подорож — це не лише технічна майстерність — це переосмислення індустріального мислення, яке доводить, що навіть найменші інструменти можуть розкрити безмежний потенціал.