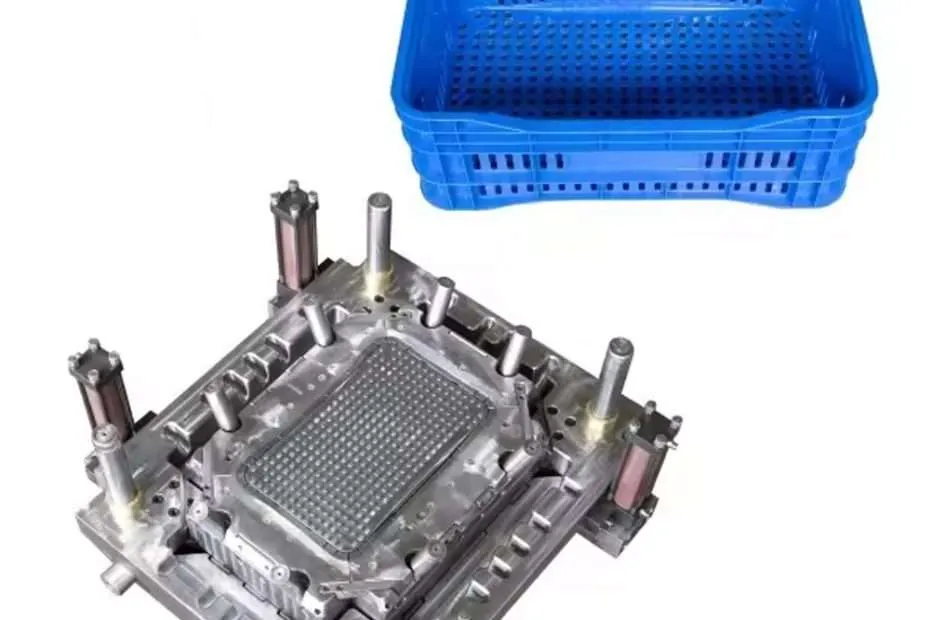
Затвор – це найменший поперечний переріз у системі подачі прес-форми, а також найважливіший. Неправильно розташований або недостатньо великий затвор призводить до появи ліній зварювання, струменів, слідів западання та слідів пригоряння, які неможливо виправити жодним налаштуванням процесу. Правильно спроектований затвор, навпаки, рівномірно заповнює порожнину, рівномірно упаковує деталь і залишає настільки малі сліди, що замовник цього навіть не помічає. У цій статті розглядаються шість найпоширеніших типів затворів, фізика, що керує визначенням розмірів затворів, та покрокова схема вибору, яка працює для термопластичних, термореактивних та еластомерних форм.
Основи роботи з затворами: перепад тиску, швидкість зсуву та замерзання
На роботу затвора впливають три фізичні явища. По-перше, перепад тиску на затворі — менші затвори створюють вищі швидкості зсуву, що сприяє заповненню тонких стінок, але збільшує необхідний тиск впорскування. По-друге, нагрівання від зсуву — полімер, що протікає через обмежений затвор, зазнає підвищення температури на 10-30°C через розсіювання в'язкості, що тимчасово знижує в'язкість і покращує плинність. По-третє, замерзання затвора — затвор повинен залишатися розплавленим достатньо довго, щоб передати тиск утримання для ущільнення, а потім замерзнути, перш ніж шнек втягнеться, щоб запобігти зворотному потоку.
Час заморожування затвора для круглого затвора можна приблизно визначити за формулою: t_заморожування ≈ (d² / (π² × α)) × ln[(4/π) × (T_розплаву – T_форми) / (T_викиду – T_форми)], де d – діаметр затвора, α – коефіцієнт температуропровідності (~0.08 мм²/с для більшості термопластів), T_розплаву – температура розплаву, T_форми – температура стінки форми, а T_викиду – температура непотоку. Для затвора діаметром 1.5 мм, що обробляє ABS, при температурі розплаву 230°C та температурі форми 50°C, час заморожування становить приблизно 2-3 секунди.
| Тип воріт | Типовий діапазон розмірів | Перепад тиску | Якість залишків | Best For |
|---|---|---|---|---|
| Крайовий/літниковий затвор | Діаметр 0.8-3.0 мм | низький | Погано (ручне обрізання) | Великі деталі, товсті стінки |
| Штифтові/підводні ворота | Діаметр 0.5-1.5 мм | Помірна | Добре (автоматичне зсувне зсуво) | Багатопорожнинний, автоматизований |
| Вентиляторні ворота | товщиною 0.5-2.0 мм | низький | Справедливий | Плоскі деталі, оптичні |
| Ворота діафрагми | товщиною 0.5-1.5 мм | низький | Помірна | Циліндричні, концентричні |
| Гарячий наконечник (клапан) | Діаметр 0.8-3.0 мм | Дуже низький | відмінно | Висококосметичний, високооб'ємний |
| Кешью/Бананова брама | Діаметр 0.5-1.5 мм | Помірна | Відмінно (приховано) | Косметичні поверхні |
Edge Gate: Робоча конячка для великих деталей
Крайові литники живлять порожнину від лінії розриву, входячи в деталь по її периметру. Вони є найпростішими литниками для обробки та найбільш щадними до ширини технологічного вікна. Зона контакту литника — коротка паралельна ділянка перед порожниною — повинна мати довжину 0.5-1.0 мм, щоб запобігти почервонінню литника, забезпечуючи при цьому чисту точку зламу.
Розмір крайових затворів визначається за простим правилом: глибина затвора = 0.5-0.8 × товщина стінки деталі в місці розташування затвора. Для товщини стінки 3 мм почніть з затвора глибиною 1.5-2.0 мм. Ширина затвора повинна бути в 1.5-3.0 рази більшою за глибину для належного потоку. Основним обмеженням крайових затворів є етап ручного видалення литника — ливарне напруження навколо залишків затвора може спричинити розтріскування, якщо оператор крутить, а не зрізає ливник. Автоматизоване видалення литника гарячим ножем покращує стабільність, але додає час циклу.
Штифтові та підводні ворота: автоматизоване видалення воріт
Штифтові затвори (також звані тунельними або підводними затворами) входять у порожнину через кутовий канал, виточений в одній половині форми. Коли форма відкривається або деталь викидається, затвор автоматично зрізає стінку порожнини, залишаючи невеликий слід. Кут затвора є критично важливим: 30-45° від площини розділу для стандартних підводних затворів та 40-60° для бананових/кеш'ю затворів, які входять з невидимого боку.
Діаметр штифтового затвора для поширених термопластів розраховується за формулою: d = C × (W_fill)^(1/3), де W_fill – вага порції в грамах, а C – константа матеріалу (0.6 для PE/PP, 0.7 для ABS/PS, 0.8 для PC, 0.9 для POM, 1.0 для PA). Для порції ABS масою 50 г: d ≈ 0.7 × (50)^(1/3) ≈ 2.6 мм. Ця емпірична формула забезпечує безпечну відправну точку, яка врівноважує падіння тиску та час замерзання.
Розміщення воріт: п'ять правил
Розташування затвора визначає схему потоку, а схема потоку визначає якість деталі. П'ять правил регулюють розміщення:
1. Вставляйте затвор у найтовстішу ділянку. Полімер тече від товстого шару до тонкого, а не навпаки. Вставляння затвора у тонку ділянку змушує розплав намагатися заповнити товстішу ділянку нижче за течією, створюючи сліди затримки та погану упаковку. Завжди розміщуйте затвор на найтовстішій ділянці стінки та дозволяйте фронту потоку просуватися у все тонші області.
2. Уникайте формування литника безпосередньо навпроти сердечників або штифтів. Потік розплаву, що розділяється навколо сердечника, створює лінію зварювання на стороні нижче за течією. Якщо цього не уникнути, розташуйте литник так, щоб лінія зварювання утворювалася в зоні з низьким напруженням та без видимих дефектів, і використовуйте ширший литник, щоб зменшити перепад температури поперек розділового потоку.
3. Співвідношення довжини затвора до довжини потоку (правило L/t). Для більшості ненаповнених термопластиків максимальна довжина потоку від затвора до найдальшого краю порожнини не повинна перевищувати 150-200 товщини стінки. Деталь з АБС-пластику зі стінкою 2 мм має практичну межу заповнення 300-400 мм з одного затвора. Склонаповнені марки зменшують це співвідношення до 80-120:1 через вищу в'язкість розплаву.
4. Враховуйте розташування залишків затвора на готовій деталі. Для поверхонь, що звернені до споживача (клас А), вкажіть підводний затвор, що входить з боку B, або гарячеканальний трубопровід із клапанним затвором. Збільшення вартості гарячого наконечника — приблизно 1,500-3,000 доларів США за сопло — часто виправдовується уникненням вторинних операцій з видалення опалювального блиску на великосерійних косметичних деталях.
5. Збалансуйте заповнення багатопорожнинних форм. У багатопорожнинному інструменті всі порожнини повинні заповнюватися одночасно. Система жолобів повинна бути спроектована з однаковою довжиною потоку (природно збалансоване розташування), а не покладатися на штучно збалансовані жолоби, які працюють лише за одного набору технологічних умов. Для інструментів з 4+ порожнинами радіальне або H-подібне розташування жолобів забезпечує рівномірне заповнення від порожнини до порожнини.
Таблиця розмірів воріт за матеріалом
| Матеріальна | Глибина крайової хвіртки (мм) | Діаметр штифтового затвора (мм) | Макс. співвідношення L/t | Межа швидкості зсуву (1/с) |
|---|---|---|---|---|
| ПП (ненаповнений) | 0.8-2.5 | 0.6-2.0 | 250:1 | 100,000 |
| ABS | 1.0-2.5 | 0.8-2.0 | 200:1 | 50,000 |
| PC | 1.5-3.0 | 0.8-2.5 | 100:1 | 40,000 |
| PA66 (незаповнений) | 1.0-2.5 | 0.5-1.8 | 200:1 | 60,000 |
| POM | 1.0-2.5 | 0.8-2.0 | 150:1 | 40,000 |
| ПП+30% без глютену | 1.5-3.0 | 1.0-2.5 | 100:1 | 30,000 |
| PA66+30% без глютену | 1.5-3.0 | 1.0-2.5 | 80:1 | 25,000 |
| Суміш ПК/АБС | 1.2-2.5 | 0.8-2.0 | 150:1 | 40,000 |
Поширені запитання
Як вибрати між системою холодноканальних та гарячоканальних затворів?
Аналіз точки беззбитковості простий: гарячі канальні системи виключають необхідність перешліфування канавки та скорочують час циклу (відсутність охолодження канавки), але додають 1,500-3,000 доларів США на кожне сопло у вартості оснащення. Для великосерійного виробництва (>100 000 пострілів/рік) з дорогими інженерними смолами гарячі канальні системи окуповуються за 6-12 місяців. Для коротких серій або товарних смол (ПП, ПЕ) холодні канальні системи з крайовими або підводними затворами є більш економічно ефективними. Гарячі наконечники з клапанним затвором додають приблизно 500-800 доларів США на затвор порівняно з відкритими гарячими наконечниками, але усувають залишки затворів та натягування на поверхні деталі.
Чому на моїх деталях є сліди від форсунок від затвора?
Струменеве утворення виникає, коли потік розплаву проходить через затвор як високошвидкісний струмінь, а не плавно розширюється в порожнину. Три причини: (1) затвор занадто малий для швидкості заповнення, що створює надмірну швидкість зсуву; (2) занадто коротка контактна площадка затвора, що перешкоджає утворенню фронту фонтанного потоку розплаву; (3) затвор потрапляє на стінку порожнини занадто близько до виходу затвора. Збільште розмір затвора, подовжте контактну площадку затвора до 1.0-1.5 мм або розмістіть стрижень безпосередньо навпроти затвора, щоб розбити струмінь.
Який найменший практичний діаметр воріт?
Для ненаповнених термопластів практичним мінімумом для штифтового затвора є 0.5 мм — нижче цього значення нагрівання при зсуві руйнує полімер до завершення заповнення. Для LSR (рідкої силіконової гуми) можливі затвори розміром від 0.1 до 0.2 мм через низьку в'язкість матеріалу. Компромісом із дуже малими затворами є вищий тиск впорскування та вужче технологічне вікно для часу заморожування.
Чи можна змінити розмір воріт без модифікації форми?
Тільки для систем гарячого каналу зі змінними вставками затвора. У формах для холодного каналу розміри затвора виточуються безпосередньо в сталі — збільшення розміру затвора вимагає додаткової обробки, тоді як його зменшення зазвичай вимагає зварювання та повторної обробки або вставки. Ось чому консервативний вибір розміру затвора з можливістю подальшого відкриття є стандартною практикою проектування форм: починайте з розміру на 10-15% меншого та відкривайте, якщо виникають проблеми із заповненням або ущільненням.
Для більш детального ознайомлення з вибором ливарної сталі для систем воріт та рейок дивіться наш посібник з вибору ливарної сталі.
Щоб отримати рекомендації щодо проектування воріт, що відповідають галузевим стандартам, та специфікації щодо виготовлення прес-форм, зверніться до відділу технологій прес-форм Товариства інженерів-пластмаси (SPE).
Стандарти та посилання
У цій статті згадуються такі галузеві стандарти: