1. Введення
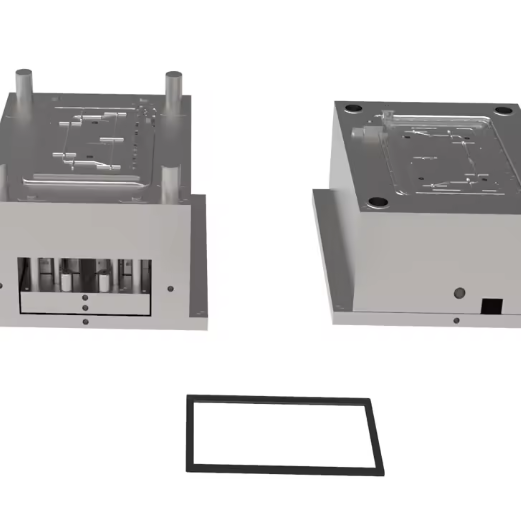
Форма для рамки дисплея є критично важливим компонентом у виробництві електронних візуальних пристроїв, що вимагає точного вибору матеріалів та інженерних рішень для забезпечення точності розмірів, якості поверхні та ефективності виробництва. Форми для рамки дисплея повинні враховувати тонкостінні конструкції, підтримувати жорсткі допуски для вирівнювання екрана та забезпечувати чудову якість обробки поверхні, витримуючи цикли великого виробництва. У цьому посібнику викладено критерії вибору матеріалів, конструктивні особливості та виробничі процеси, характерні для застосування форм для рамки дисплея, зосереджуючись на відповідності стандарту ISO 13406-2 та принципах легкої конструкції.
2. Вибір матеріалу для форм для рамок дисплеїв
2.1 Попередньо загартована сталь 718H
Сталь 718H є кращим матеріалом для виготовлення форм для рамок дисплеїв середньої та високої точності завдяки своїм чудовим механічним властивостям та економічній ефективності. Цей збагачений нікелем сплав (1.0-1.5% Ni) пропонує діапазон твердості 33-38 HRC та чудову поліруваність, що робить його придатним для виробництва рамок дисплеїв з поверхневим покриттям класу А. Форма для рамки дисплея, виготовлена зі сталі 718H, демонструє чудову розмірну стабільність (±0.02 мм/м) та витримує понад 500 000 циклів, що ідеально підходить для масового виробництва компонентів дисплеїв. Її теплопровідність (45 Вт/(м·K)) забезпечує ефективне охолодження, скорочуючи час циклу на 15-20% порівняно зі звичайною сталлю P20 у формах для рамок дисплеїв.
2.2 Корозійностійка нержавіюча сталь S136
Для прес-форм для рамок дисплеїв, що потребують підвищеної міцності та стійкості до корозії, нержавіюча сталь S136 забезпечує виняткові характеристики завдяки високому вмісту хрому (13-14%). Ця мартенситна нержавіюча сталь досягає твердості 48-52 HRC після термічної обробки та демонструє чудову стійкість до корозії (500-годинна стійкість до сольового туману згідно з ASTM B117), що робить її незамінною для компонентів прес-форм для рамок дисплеїв, що піддаються впливу вологого середовища або хімічних мийних засобів. Здатність матеріалу до дзеркального полірування (Ra ≤0.012 мкм) забезпечує стійкість до подряпин на поверхнях видимих рамок дисплеїв. Хоча S136 приблизно на 40% дорожча за 718H, вона продовжує термін служби прес-форм для рамок дисплеїв до 800 000+ циклів в агресивних умовах, забезпечуючи довгострокові економічні переваги для преміальних моделей дисплеїв.
2.3 Дзеркальна сталь NAK80
Попередньо загартована сталь NAK80 стала революційним рішенням для форм для рамок дисплеїв, що вимагають виняткової якості поверхні без вторинної термічної обробки. Завдяки твердості при доставці 38-42 HRC та однорідній мікроструктурі, цей матеріал усуває необхідність подальшої термічної обробки, скорочуючи терміни виробництва на 25%. Його чудова полірувальність дозволяє формам для рамок дисплеїв досягати поверхневої обробки Ra ≤0.02 мкм, що є критично важливим для високоякісних дисплеїв, де оптична чіткість має першорядне значення. Форма для рамок дисплеїв, виготовлена з NAK80, демонструє мінімальні розмірні спотворення під час обробки, що забезпечує точну посадку, необхідну для безшовної інтеграції з екраном.
3. Конструктивні міркування щодо форм для рамок дисплеїв
3.1 Точний контроль розмірів
Форми для рам дисплея повинні підтримувати виняткову точність розмірів, щоб забезпечити належне вирівнювання екрана:
- Контроль допуску: ±0.05 мм для критично важливих монтажних елементів
- Вимога площинності: ≤0.02 мм/м по всій поверхні форми
- Паралельність: ≤0.01 мм між сполучними поверхнями
- Рівномірність товщини стінки: варіація ±5% для тонкостінних профілів
Для перевірки прогину форми рамки дисплея під дією сили затиску рекомендується використовувати розширений метод скінченних елементів (МСЕ), гарантуючи, що максимальна деформація не перевищує 0.1 мм при повному тиску затиску. Конструкція форми рамки дисплея повинна включати прецизійні фіксуючі штифти з зазором 0.005 мм для забезпечення стабільного позиціонування деталі.
3.2 Оптимізація системи охолодження
Ефективне управління температурою у формах для рамок дисплеїв скорочує час циклу та забезпечує стабільність розмірів:
- Конформні охолоджувальні канали: діаметр 6-8 мм з відстанню між ними 25-35 мм
- Вставки з берилієвої міді: вбудовані в товстостінні секції для пришвидшення теплопередачі
- Рівномірність температури: ±2°C по всій поверхні порожнини
- Швидкість потоку: 2-3 м/с для досягнення турбулентного потоку
Для великих форм для рам дисплеїв (довжиною понад 500 мм) час охолодження зазвичай становить 60-70% від загального часу циклу (30-45 секунд), що вимагає оптимізованого розташування каналів. Для перевірки ефективності охолодження та запобігання деформації тонкостінних компонентів дисплеїв слід використовувати моделювання потоку у формі.
3.3 Стратегії легкого проектування
Сучасний дизайн форми для рам дисплея включає кілька стратегій для зменшення ваги при збереженні продуктивності:
- Оптимізація топології: інструменти автоматизованого проектування для видалення зайвих матеріалів з основ форм
- Високоміцні алюмінієві сплави: для некритичних компонентів, зменшення ваги на 30-40%
- Модульна конструкція: Змінні вставки для порожнин для розміщення дисплеїв різних розмірів
- Тонкостінна конструкція сердечника: мінімальна товщина сердечника 12 мм зі стратегічним ребристим посиленням
Ці методи полегшення не тільки знижують витрати на матеріали, але й знижують споживання енергії машиною на 15-20% під час роботи форми для виготовлення рам для дисплеїв, підтримуючи екологічно чисті виробничі практики.
4. Виробничі процеси для прес-форм для рамок дисплеїв
4.1 Вимоги до прецизійної обробки
Виробництво форм для рамок дисплеїв вимагає передових методів обробки:
- 5-осьовий фрезерний верстат з ЧПК: для складних геометрій з точністю позиціонування ±0.005 мм
- Дротова електроерозійна обробка: для складних деталей та вузьких пазів з допуском ±0.002 мм
- Шліфування поверхні: площинність у межах 0.005 мм/м для критично важливих поверхонь, що сполучаються
- Ультразвукове полірування: для досягнення поверхні Ra ≤0.02 мкм на видимих ділянках
Компоненти форми для рам дисплея розміром понад 600 мм потребують сегментної обробки з подальшим складанням, що забезпечує точність позиціонування кожного сегмента в межах 0.01 мм. Критичні поверхні повинні бути оброблені до Ra ≤0.4 мкм, щоб запобігти проблемам відбиття світла в кінцевих дисплеях.
4.2 Технології обробки поверхонь
Поверхні форми для рам дисплея потребують спеціальної обробки для забезпечення оптимальної продуктивності:
- PVD-покриття: покриття з нітриду титану (TiN) або нітриду хрому (CrN) (товщиною 3-5 мкм) для підвищеної зносостійкості
- Електролітичне полірування: для дзеркального блиску та зменшення тертя
- Азотування: глибина шару 0.1-0.3 мм для твердості поверхні 800-1000 HV
- Лазерне текстурування: для контрольованого розсіювання світла на невидимих поверхнях
Процес обробки поверхні має бути перевірений шляхом ретельних випробувань, включаючи міцність адгезії (≥50 Н/см) та зносостійкість (втрата ≤0.1 мг після 100 000 циклів), щоб забезпечити довгострокову експлуатацію форми рамки дисплея.
4.3 Збірка та перевірка
Точне складання має вирішальне значення для продуктивності форми рамки дисплея:
- Паралельність напрямної стійки: ≤0.01 мм протягом повного ходу
- Розподіл сили затиску: Рівномірний у межах 5% по всій поверхні форми
- Цілісність гідравлічного контуру: випробування робочим тиском 1.5× протягом 30 хвилин
- Пробне формування: виробнича партія з 50 штук з контролем розмірів відповідно до стандартів ISO 286
Форми для великих рамок дисплеїв повинні мати регульовані опори для компенсації теплового розширення. Процес складання повинен включати лазерну перевірку вирівнювання на кожному етапі, щоб гарантувати, що кінцева форма для рамки дисплея відповідає всім вимогам щодо розмірів для сумісності з екраном.
5. Контроль якості та галузеві стандарти
5.1 Відповідність стандарту ISO 13406-2
Форми для рамок дисплеїв повинні відповідати стандартам ISO 13406-2 Класу II для обладнання для візуального відображення:
- Допуск дефектів пікселів: максимум 2 дефекти типу 1/2 на мільйон пікселів
- Площинність поверхні: ≤0.1 мм/м для поверхонь для кріплення РК-дисплеїв
- Рівномірність кольору: ΔE ≤3.0 по всій площі перегляду дисплея
- Ударостійкість: 15 Дж при 23°C згідно зі стандартом IEC 62262
Конструкція форми для рами дисплея повинна включати елементи, що сприяють проведенню випробувань на відповідність, включаючи стандартизовані вимірювальні опорні точки та цілі вирівнювання. Документація повинна містити детальні записи про розміри та сертифікати матеріалів для підтвердження схвалення регуляторними органами.
5.2 Протокол перевірки розмірів
Комплексна перевірка забезпечує точність форми рамки дисплея:
- Перевірка координатно-вимірювальною машиною (КВМ): 3D-сканування з роздільною здатністю 0.001 мм
- Оптичний компаратор: Для перевірки профілю складних кривих
- Аналіз обробки поверхні: значення Ra та Rz перевірені за допомогою конфокальної мікроскопії
- Валідація моделювання потоку у формі: аналіз часу заповнення та розподілу тиску
Статистичний контроль процесу (СКП) слід впроваджувати для всіх критичних параметрів форми для рамок дисплея з межами контролю, встановленими на рівні ±3σ від технологічної можливості. Будь-який стан, що не відповідає специфікації, вимагає аналізу першопричини та документування коригувальних дій.
6. Стратегії технічного обслуговування та довговічності
6.1 Програма профілактичного обслуговування
Структурований режим профілактичного обслуговування подовжує термін служби форми для рами дисплея:
- Щоденно: Очищайте поверхні порожнин та перевіряйте наявність сміття
- Щотижня: Перевіряйте канали охолодження на наявність засмічень
- Щомісяця: Перевірка вирівнювання та паралельності напрямних стійок
- Щоквартально: Вимірювання зносу критично важливих компонентів та повторне полірування за потреби
- Щорічно: Повне розбирання та заміна зношених компонентів
Записи про технічне обслуговування повинні документувати всі дії з обслуговування форми для рам дисплея, надаючи цінні дані для оптимізації інтервалів технічного обслуговування та прогнозування терміну служби форми.
6.2 Методи ремонту та реконструкції
Коли компоненти форми рамки дисплея потребують ремонту, спеціалізовані методи забезпечують мінімальний вплив:
- Лазерне зварювання: для локального ремонту пошкоджених поверхонь порожнин
- Гальваніка: Відновлення зношених поверхонь до початкових розмірів
- Полірування та омолодження: Відновлення поверхні після тривалого використання
- Повторне нанесення покриття: оновлення PVD- або нітридних шарів
Післяремонтна перевірка вимагає випробування 10-деталейної форми та порівняння з оригінальними даними CAD, щоб переконатися, що відремонтована форма для рами дисплея відповідає всім експлуатаційним характеристикам.
7. Передові технології у виробництві прес-форм для рам дисплеїв
7.1 Адитивне виробництво
Технології 3D-друку трансформують виробництво прес-форм для рамок дисплеїв:
- Конформні охолоджувальні вставки: оптимізовані охолоджувальні канали, що відповідають складній геометрії
- Струменеве нанесення сполучних речовин: для виготовлення складних стрижнів форм з внутрішніми елементами
- Гібридне виробництво: поєднання адитивних та субтрактивних процесів для складних компонентів
Адитивне виробництво скорочує час виготовлення прес-форм для рам дисплеїв на 30-50% для складних геометрій та дозволяє скоротити час охолодження на 25-40% порівняно з традиційною обробкою.
7.2 Технологія цифрових двійників
Технології Індустрії 4.0 покращують розробку прес-форм для рам дисплеїв:
- Віртуальне випробування прес-форми: використання передового програмного забезпечення CAE для моделювання процесу лиття під тиском
- Моніторинг у режимі реального часу: інтеграція датчиків для відстеження температури та тиску
- Прогнозне обслуговування: алгоритми машинного навчання для оптимізації інтервалів обслуговування
Ці цифрові технології підвищують надійність форми для рам дисплеїв, скорочуючи час незапланованих простоїв на 30-40% та підвищуючи загальну ефективність обладнання (OEE) на 15-20%.
7.3 Полегшення та інновації в матеріалах
Передові матеріали відкривають нові можливості в дизайні форм для рам дисплеїв:
- Високоміцні низьколеговані (HSLA) сталі: зменшення товщини профілю без шкоди для міцності
- Металоматричні композити: для покращеної теплопровідності та зменшення ваги
- Керамічні покриття: покращення зносостійкості при збереженні якості поверхні
Ці інновації дозволяють виробляти легші та ефективніші форми для рамок дисплеїв, що підтримують тенденцію до тонших та легших дисплеїв.
8. Висновок
Проектування та виробництво прес-форм для рамок дисплеїв вимагає спеціалізованого підходу, який поєднує точність, якість поверхні та ефективність виробництва. Вибираючи відповідні матеріали (718H для загального застосування, S136 для стійкості до корозії, NAK80 для дзеркальної обробки) та впроваджуючи надійні заходи контролю якості, виробники можуть створювати прес-форми для рамок дисплеїв, здатні відповідати суворим вимогам сучасного виробництва дисплеїв.
Індустрія прес-форм для рам дисплеїв продовжує розвиватися завдяки інтеграції адитивного виробництва, технології цифрових двійників та передових матеріалів. Ці інновації дозволяють виробляти складніші, довговічніші та економічно ефективніші компоненти дисплеїв, одночасно підтримуючи тенденцію до тонших, легших та продуктивніших візуальних пристроїв.
Дотримуючись рекомендацій, представлених у цьому важливому посібнику, інженери та виробники можуть розробляти рішення для виготовлення форм для рамок дисплеїв, які забезпечують стабільну якість, максимізують ефективність виробництва та підтримують постійний розвиток технологій дисплеїв. Майбутнє технології виготовлення форм для рамок дисплеїв, безсумнівно, принесе подальший прогрес у матеріалах, процесах та цифровізації, забезпечуючи, щоб галузь залишалася на передовій інновацій у виробництві.
>> Вам також може сподобатися
Стандарти та посилання
У цій статті згадуються такі галузеві стандарти: