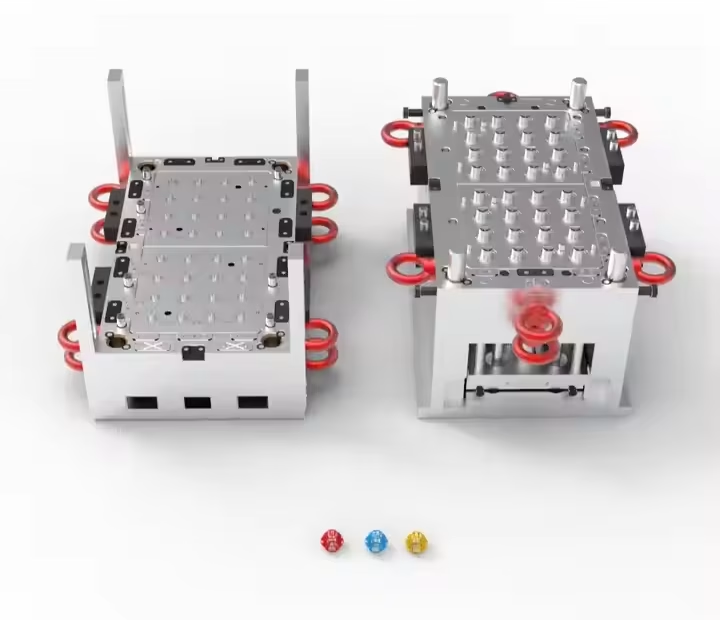
Походження та розвиток форм для біобісеру
Концепція Біо-бісерних форм сягає початку 20 століття. У той час, щоб краще вивчити тривимірну структуру і функції клітин, вчені почали створювати різні моделі, що імітували біологічні тканини. Ці ранні моделі в основному виготовлялися з простих матеріалів, таких як віск або гіпс, яким надавали форму ручним різьбленням або литтям. Однак точність і реалістичність цих моделей були далекі від задоволення вимог наукових досліджень.
Зі стрімким розвитком матеріалознавства та технології виробництва форми для біонамистин поступово перетворилися на високотехнологічні продукти. У середині 20-го століття, з широким застосуванням полімерних матеріалів, вчені почали використовувати високомолекулярні матеріали, такі як полістирол і поліетилен, для створення сферічних форм для біореакторів.
Ці матеріали не тільки мають хорошу біосумісність, але також можуть формуватися у високоточні моделі за допомогою лиття під тиском та інших процесів. У 21 столітті поява технології 3D-друку принесла революційні зміни в розробку форм для біобісеру. Завдяки технології 3D-друку вчені можуть швидко створювати дуже реалістичні форми для біобісерів на основі точних структурних даних біологічних клітин, з точністю до мікронного рівня.
Структурні інновації в дизайні форм для біобісеру
- Структури оптимізації площі поверхні
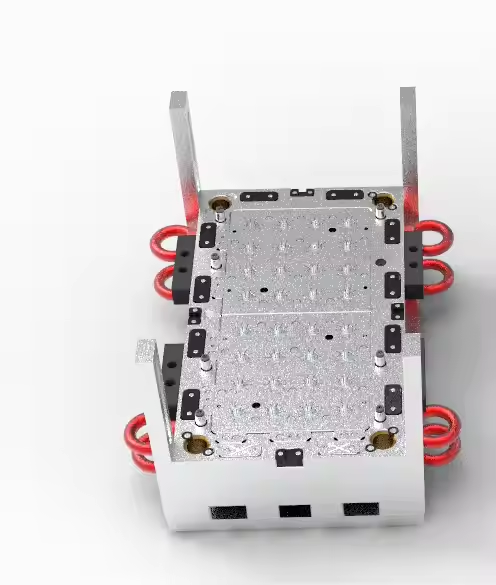
Сучасні конструкції віддають перевагу максимальному збільшенню площі поверхні носія. Наприклад, циліндричні прес-форми з 25 периферичними стрижневими виступами (патент CN210030151U) збільшують питому поверхню більш ніж на 30%. Інтегрована конструкція серцевини-стрижня та опорної пластини підвищує структурну стабільність, створюючи багатоступеневі канали масообміну, підвищуючи ефективність адгезії мікробної біоплівки на 45%. Такі конфігурації особливо ефективні для очищення стічних вод з високою концентрацією органіки. - Динамічна функціоналізація
Віялоподібна біо-кулькова форма, запропонована в патенті CN219429808U, має структуру з’єднання центральної осі, що обертається, колони. Форма має вбудовані 6 наборів поворотних біологічних носіїв, які обертаються на 360° під впливом потоку води, скорочуючи цикл оновлення біоплівки до 1/3 традиційної структури. Дані випробувань показують, що ця конструкція збільшує швидкість видалення COD до 92%, а її ефективність проти засмічення значно краща, ніж у статичних носіїв. - Модульні збірні системи
У порожнистих керамічних біосферних формах використовуються розділені структури з переплетеними верхньою/нижньою оболонками та центральними каналами. Ця модульність забезпечує швидку заміну компонентів під час масового виробництва, враховуючи діаметри біосфер від 3–20 мм і покращуючи використання обладнання на 60%.
Переваги матеріалів і стратегії вибору
- Типи сталі та відповідність характеристик
- Штампована сталь для холодної обробки (наприклад, Cr12MoV): Твердість 60–62 HRC, ідеально підходить для точного різання.
- Штампована сталь для гарячої обробки (наприклад, H13): Витримує 600°C, підходить для лиття під високим тиском.
- Нержавіюча сталь (наприклад, 316L): Біосумісний і стійкий до корозії для стерильного фармацевтичного виробництва.
- Оптимізація термічної обробки
Вакуумний гарт і низькотемпературний відпуск врівноважують ударну в'язкість і твердість. Наприклад, сталь D2 після термічної обробки досягає міцності на вигин 1,200 МПа. Азотування поверхні (процес TD) підвищує твердість до 2,000 HV, подовжуючи термін служби на 30%.
Передові технології виробництва
- Ліття під тиском (μIM)
Такі системи, як ліофілізовані форми для мікросфер Suzhou LabioTech, використовують PID-контроль температури (±0.5°C) і прецизійні клапани об’ємом 0.5 мкл, що дозволяє досягти варіацій ваги партії <1.5%. Ця технологія лежить в основі промислового виробництва ліофілізованих мікросфер мРНК-вакцини. - Багатоступеневе спікання
Форми Si₃N1,650 піддаються градієнтному спіканню: ущільнення в атмосфері азоту при 200 °C з наступним тиском HIP 1,200 МПа для усунення дефектів. Отримана міцність на вигин 40 МПа (покращення +XNUMX%) підтримує виготовлення аерокосмічних керамічних підшипників. - Інтелектуальне управління процесом
Системи, що інтегрують ближню інфрачервону спектроскопію (NIRS) і цифрові двійники, такі як розумні форми Haoying Bio, оптимізують швидкість кристалізації перед заморожуванням до 5°C/хв, скорочуючи цикли сушіння на 30% і знижуючи споживання енергії на 25%.
Міждисциплінарне застосування форм для біобісеру
Біомедична інженерія
- 3D культура клітин: Желатино-альгінатні мікросфери (150–300 мкм) з форм із 85% пористістю підтримують ріст органоїдів.
- Цільова доставка ліків: Мікросфери PLGA з поверхневим малюнком із регульованим дзета-потенціалом (±35 мВ).
- Тканинні каркаси: Колагенові мікросфери з градієнтними порами покращують міграцію ендотеліальних клітин (у 2.3 рази швидше).
Оздоровлення навколишнього середовища
- Мікробна іммобілізація: Біокерамічні носії зі стільниковою структурою (1,200 м²/г площі поверхні) чотириразове завантаження нітрифікуючих бактерій.
- Адсорбція забруднюючих речовин: Мікросфери з графену та гідрогелю досягають адсорбційної здатності 380 мг/г Pb²+.
Промислова біотехнологія
- Іммобілізація ферментів: Магнітні мікросфери на основі діатоміту зберігають 92% активності ферментів після 20 циклів.
- Біокаталітичні системи: Прес-форми із серцевиною та оболонкою дозволяють інтегрувати мікрореактори для каталізу та розділення.
Висновок
Еволюція форм для біобісеру є втіленням поглиблення синергії між точним виробництвом і біотехнологіями. Оскільки матеріалознавство, мікрофлюїдика та штучний інтелект продовжують розвиватися, ці інструменти вийдуть за межі масштабних обмежень — від інкапсуляції однієї клітини (<10 мкм) до екологічної інженерії (>1 м) — для вирішення глобальних проблем охорони здоров’я та навколишнього середовища. Майбутні форми для виробництва біобісеру стануть не просто інструментами виробництва, а інтелектуальними платформами біофабрикації, що відчувають себе та адаптуються.
>> Вам також може сподобатися
Стандарти та посилання
У цій статті згадуються такі галузеві стандарти: