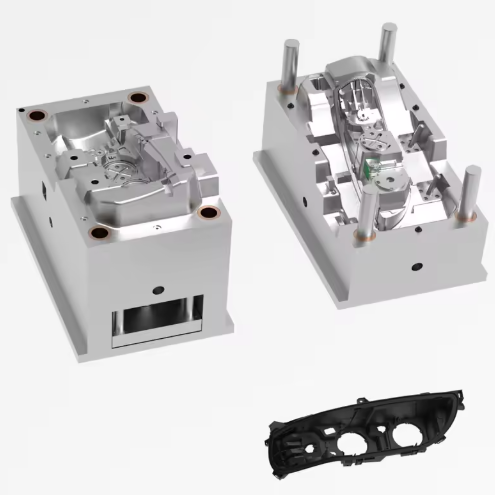
Ang hulmahan ng takip ng headlight ay kumakatawan sa isang kritikal na bahagi sa mga sistema ng pag-iilaw ng sasakyan, na nangangailangan ng pambihirang katumpakan upang matiyak ang pinakamainam na transmisyon ng liwanag, resistensya sa impact, at pangmatagalang tibay. Ang mga modernong hulmahan ng takip ng headlight ay dapat makamit ang optical clarity (transmittance ≥90%), dimensional accuracy (±0.03mm para sa mga kritikal na tampok), at surface finish (Ra ≤0.025μm) habang nakakayanan ang mga temperatura ng pagpapatakbo mula -40°C hanggang 120°C. Sinusuri ng komprehensibong gabay na ito ang pagpili ng materyal, mga konsiderasyon sa disenyo, mga proseso ng pagmamanupaktura, at mga pamantayan sa pagkontrol ng kalidad na partikular sa mga aplikasyon ng hulmahan ng takip ng headlight, na nagbibigay sa mga inhinyero ng teknikal na balangkas para sa paggawa ng mga high-performance na bahagi ng pag-iilaw ng sasakyan.
2. Pagpili ng Materyal para sa mga Molde ng Takip ng Headlight
2.1 Paunang-pinatigas na Bakal na Salamin 718H
Ang 718H ay nagsisilbing pamantayang materyal para sa mga hulmahan ng takip ng headlight na nangangailangan ng mataas na katumpakan at pinahabang produksyon. Ang pre-hardened steel na ito (35-40 HRC) ay nag-aalok ng pambihirang kakayahang makintab, na umaabot sa SPI A-2 surface finish (Ra 0.025-0.05μm) nang may kaunting pagsisikap. Ang nickel-enriched composition ng materyal (1.0-1.5% Ni) ay nagpapahusay sa dimensional stability, na nagpapanatili ng mahigpit na tolerances sa panahon ng mahahabang cycle ng produksyon. Ang mga hulmahan ng takip ng headlight na gawa mula sa 718H ay karaniwang nakakamit ng 500,000-800,000 cycle bago mangailangan ng maintenance, kaya mainam ito para sa katamtaman hanggang mataas na volume ng produksyon ng mga kumplikadong geometry ng headlight.
2.2 Hindi Kinakalawang na Bakal na Lumalaban sa Kaagnasan S136
Para sa mga hulmahan ng takip ng headlight na nagpoproseso ng polycarbonate (PC) na may mga UV stabilizer o iba pang mga corrosive additives, ang S136 stainless steel ay nagbibigay ng superior na pagganap. Ang materyal na ito ay nag-aalok ng pambihirang resistensya sa kalawang (500-oras na resistensya sa salt spray ayon sa ASTM B117) at nagpapanatili ng mirror polish (Ra ≤0.012μm) kahit na pagkatapos ng 1 milyong cycle. Ang mababang carbon content ng S136 (0.38%) ay nagpapaliit sa carbide precipitation sa panahon ng heat treatment, na tinitiyak ang pare-parehong distribusyon ng katigasan (48-52 HRC) sa buong lukab ng hulmahan ng takip ng headlight. Ang thermal conductivity ng materyal (16 W/(m·K)) ay nangangailangan ng espesyal na disenyo ng cooling system, ngunit ang limitasyong ito ay nababalanse ng kakayahan nitong mapanatili ang optical clarity sa mga kapaligirang agresibo sa kemikal.
2.3 NAK80 na Bakal na Pang-salamin na Pangpatigas ng Panahon
Ang NAK80 ay umusbong bilang materyal na pinipili para sa mga hulmahan ng takip ng headlight na nangangailangan ng Class A na mga ibabaw na walang pangalawang pagpapakintab. Ang pre-hardened steel na ito (37-43 HRC) ay nagtatampok ng karagdagang aluminyo (0.7-1.0%) na bumubuo ng mga pinong precipitate habang tumatanda, na nagbibigay-daan sa direktang pagputol ng diyamante sa SPI A-1 finish (Ra 0.012-0.025μm). Ang pambihirang kakayahang makinahin ng materyal ay binabawasan ang oras ng paggawa ng hulmahan ng takip ng headlight ng 20-30% kumpara sa mga kumbensyonal na bakal. Ang dimensional stability ng NAK80 (±0.02mm/m) ay partikular na mahalaga para sa mga hulmahan ng takip ng headlight na may mga kumplikadong optical feature, na tinitiyak ang pare-parehong light refraction characteristics sa iba't ibang production batch.
2.4 Bakal na Lumalaban sa Mataas na Temperatura CH302
Para sa mga hulmahan ng takip ng headlight na nagpoproseso ng mga materyales na BMC (Bulk Molding Compound), ang CH302 ay nag-aalok ng superior thermal stability sa mga temperaturang tumatakbo hanggang 160°C. Ang chromium-molybdenum alloy steel na ito (52-55 HRC) ay nagpapanatili ng katigasan at resistensya sa pagkasira sa ilalim ng matagal na thermal cycling, na nagpapahaba sa buhay ng hulmahan ng takip ng headlight nang lampas sa 1 milyong cycle. Ang mataas na thermal conductivity ng materyal (35 W/(m·K)) ay nagpapadali sa pantay na distribusyon ng init, na mahalaga para maiwasan ang napaaga na pagtigas ng mga materyales na BMC habang ini-injection molding. Ang resistensya ng CH302 sa thermal fatigue ay ginagawa itong mainam para sa mga hulmahan ng takip ng headlight na nagsasama ng mga masalimuot na cooling channel para sa mga kumplikadong geometry ng lens.
3. Mga Pagsasaalang-alang sa Disenyo para sa mga Molde ng Takip ng Headlight
3.1 Mga Kinakailangan sa Optical Surface
Ang hulmahan ng takip ng headlight ay dapat makamit ang tumpak na mga katangian ng ibabaw upang matiyak ang pinakamainam na transmisyon ng liwanag:
- Tapos na ibabaw: Pamantayan ng SPI A-1 (Ra 0.012-0.025μm) sa lahat ng optical surface
- Katumpakan ng anyo: ±0.005mm para sa kritikal na kurbada ng lente
- Pagkakapareho ng tekstura: Pinakamataas na pagkakaiba-iba na 5% sa mga sukat ng pagkamagaspang sa ibabaw
- Kahulugan ng gilid: Radius ≤0.05mm para sa mga tampok ng gabay sa liwanag
Ang mga kinakailangang ito ay nangangailangan ng mga espesyal na pamamaraan sa pagpapakintab, kabilang ang pagtatapos ng diamond paste (3-6μm grit) na sinusundan ng electrolytic polishing upang maalis ang pinsala sa ilalim ng lupa. Ang optical performance ng headlight cover mold ay direktang nakakaapekto sa kaligtasan ng sasakyan, dahil kahit ang maliliit na iregularidad sa ibabaw ay maaaring magdulot ng pagkalat ng liwanag at pagbawas ng liwanag sa kalsada.
3.2 Disenyo ng Sistema ng Hot Runner
Ang mga advanced na molde ng takip ng headlight ay gumagamit ng mga sopistikadong sistema ng hot runner upang matiyak ang pantay na pagpuno at mabawasan ang mga depekto sa optika:
- Konpigurasyon ng nozzle: 5-point sequential valve gate system (teknolohiyang Flexflow)
- Kontrol ng temperatura: ±1°C na katumpakan na may indibidwal na pagsubaybay sa sona
- Disenyo ng gate: Mga gate na hugis-pamaypay (1.2mm×8mm) para maalis ang mga linya ng hinang
- Kontrol ng presyon: 104-143 MPa na presyon ng iniksyon na may 3-yugtong pag-profile
Ang sequential valve gating ay nagbibigay-daan sa tumpak na pagkontrol sa melt flow front advancement, na mahalaga para sa pagpapanatili ng optical integrity ng mga bahagi ng headlight cover mold. Binabawasan ng sistemang ito ang pressure drop ng 30% kumpara sa mga conventional hot runner, na nagpapaliit sa shear-induced molecular orientation sa mga materyales ng PC.
3.3 Pag-optimize ng Sistema ng Pagpapalamig
Ang mahusay na pamamahala ng init ay mahalaga para sa pagganap ng hulmahan ng takip ng headlight:
- Layout ng Channel: Conformal cooling na may 15-20mm na pagitan mula sa ibabaw ng cavity
- Detalye ng diyametro: 8mm pangunahing mga channel na may 6mm na mga linya ng sanga
- Pagkakaiba ng temperatura: ≤5°C sa pagitan ng pasukan at labasan
- Kapasidad sa pagkuha ng init: ≥1500 kJ bawat siklo ng paghubog
Para sa mga kumplikadong heometriya ng hulmahan ng takip ng headlight, ang mga 3D-printed na conformal cooling insert ay maaaring magpababa ng cycle time ng 25-35% habang pinapabuti ang consistency ng bahagi. Dapat mapanatili ng cooling system ang temperatura ng hulmahan sa loob ng ±2°C sa lahat ng optical surface upang maiwasan ang residual stress-induced birefringence sa huling takip ng headlight.
3.4 Disenyo ng Sistema ng Pagbubuga
Ang sistema ng pagbuga ng hulmahan ng takip ng headlight ay nangangailangan ng maingat na pag-inhinyero upang maiwasan ang pinsala sa ibabaw:
- Paraan ng pagbuga: Mga hydraulic lifter na may sunud-sunod na paggana
- Lugar ng pakikipag-ugnayan: ≥15% ng bahagi ng ibabaw upang pantay na maipamahagi ang mga puwersa
- Bilis ng pagbuga: 50-80mm/s na may velocity profiling
- Katumpakan ng pagbabalik: ±0.01mm upang matiyak ang wastong pagsasara ng lukab
Ang mga pamamaraan ng non-contact ejection, tulad ng mga air blast, ay kadalasang ginagamit para sa mga kritikal na optical surface. Ang pagkakasunod-sunod ng ejection ng headlight cover mold ay dapat na kasabay ng paglamig upang maiwasan ang napaaga na deformation ng PC component habang nagde-demolding.
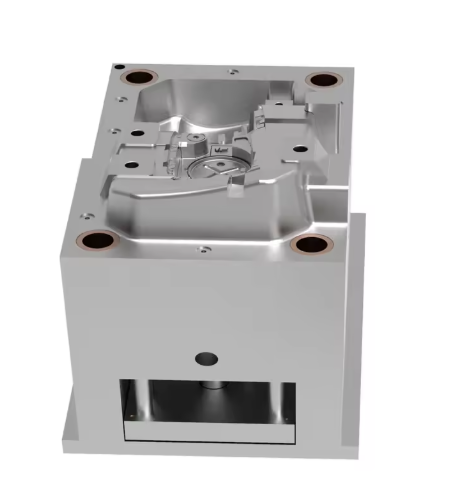
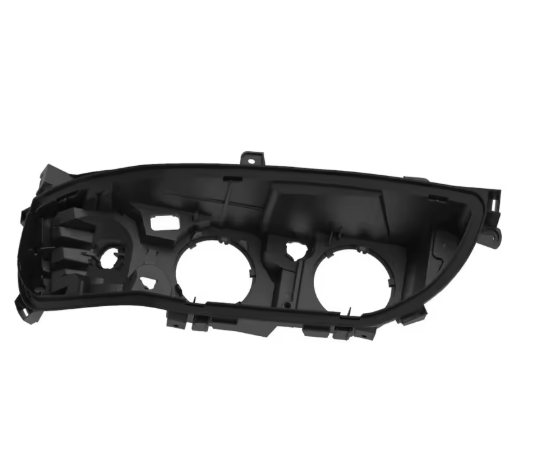
4. Mga Proseso ng Paggawa para sa mga Molde ng Takip ng Headlight
4.1 Precision Machining
Ang paggawa ng molde ng takip ng headlight ay nangangailangan ng makabagong kakayahan sa pagma-machining:
- 5-axis milling: ±0.002mm katumpakan sa pagpoposisyon para sa mga kumplikadong optical surface
- Pagputol ng alambreng EDM: 0.001mm na resolusyon para sa masalimuot na mga channel ng paglamig
- Micro-machining: 10μm na katumpakan para sa mga tampok ng gabay sa liwanag
- Laser texturing: 5-50μm depth control para sa mga anti-glare na ibabaw
Ang proseso ng pagma-machining para sa mga molde ng takip ng headlight ay karaniwang kinabibilangan ng maraming hakbang, simula sa mga operasyon ng roughing gamit ang carbide end mill, na sinusundan ng semi-finishing gamit ang mga ceramic tool, at nagtatapos sa high-speed finishing gamit ang mga diamond-coated cutter. Ang bawat operasyon ng pagma-machining ay dapat sundan ng mahigpit na inspeksyon upang matiyak na ang molde ng takip ng headlight ay nakakatugon sa mahigpit na mga kinakailangan sa optika.
4.2 Paggamot sa Ibabaw
Ang mga ibabaw ng molde ng takip ng headlight ay nangangailangan ng mga espesyal na paggamot upang makamit ang optical performance:
- Pagpapakintab ng diyamante: 3μm hanggang 0.5μm na pagkakasunod-sunod ng grit para sa SPI A-1 finish
- Electrolytic polishing: 10-15V DC sa loob ng 20-30 segundo para matanggal ang maliliit na gasgas
- Nitriding: 0.1-0.2mm lalim ng kaso na may 800-1000 HV katigasan ng ibabaw
- Chrome plating: 5-10μm kapal para sa resistensya sa kalawang (opsyonal)
Ang proseso ng pagpapakintab para sa mga hulmahan ng takip ng headlight ay partikular na kritikal, dahil ang anumang iregularidad sa ibabaw ay maaaring magpababa sa pagganap ng optika. Ang mga awtomatikong sistema ng pagpapakintab na may feedback ng puwersa ay lalong ginagamit upang matiyak ang pagkakapare-pareho sa malalaking ibabaw ng hulmahan ng takip ng headlight.
4.3 Pag-assemble at Pag-align
Ang pag-assemble ng molde ng takip ng headlight ay nangangailangan ng sub-micron na katumpakan upang mapanatili ang integridad ng optika:
- Pag-align ng haligi ng gabay: ±0.005mm paralelismo sa buong stroke
- Paralelismo ng plato: ≤0.01mm/m sa mga ibabaw na naghihiwalay
- Konsentrisidad ng hot runner: ±0.01mm sa pagitan ng nozzle at gate
- Pagsasama ng sensor: Pagsubaybay sa temperatura sa 12 kritikal na lokasyon
Ang proseso ng pag-assemble para sa mga molde ng takip ng headlight ay karaniwang kinabibilangan ng laser alignment at pag-verify ng coordinate measuring machine (CMM) sa bawat yugto. Tinitiyak nito na ang pangwakas na molde ng takip ng headlight ay nagpapanatili ng katumpakan nito sa ilalim ng mga kondisyon ng produksyon, kabilang ang thermal expansion at mga puwersa ng pag-clamp.
5. Mga Parameter ng Proseso para sa mga Molde ng Takip ng Headlight
5.1 Pagproseso ng Polycarbonate (PC)
Ang mga pinakamainam na parametro para sa paghubog ng takip ng headlight ng PC ay kinabibilangan ng:
- Temperatura ng pagkatunaw: 280-300°C (pag-profile ng temperatura ng sona)
- Temperatura ng amag: 120-140°C (gamit ang mataas na temperaturang pagpapainit ng langis)
- Presyon ng iniksyon: 90-110 MPa (na may 3-stage na profile ng presyon)
- Oras ng paglamig: 35-45 segundo (depende sa kapal ng pader)
- Pag-init pagkatapos ng paghubog: 120°C sa loob ng 2 oras upang maibsan ang stress
Binabalanse ng mga parametrong ito ang kahusayan ng produksyon at ang kalidad ng piyesa, tinitiyak na ang hulmahan ng takip ng headlight ay nakakagawa ng mga piyesa na may kaunting natitirang stress at pinakamainam na transmisyon ng liwanag. Ang profile ng bilis ng iniksyon ay partikular na kritikal, na may karaniwang mga bilis na mula 50-100mm/s upang mabawasan ang shear stress sa materyal ng PC.
5.2 Pagproseso ng Materyal ng BMC
Kapag hinuhubog ang mga bahagi ng headlight ng BMC:
- Temperatura ng amag: 150-160°C (mga pampainit ng de-kuryenteng kartutso)
- Presyon ng iniksyon: 70-90 MPa
- Oras ng pagpapatigas: 60-90 segundo (depende sa kapal ng bahagi)
- Pagkatapos ng pagpapatigas: 150°C sa loob ng 2 oras upang makumpleto ang polimerisasyon
Ang hulmahan ng takip ng headlight ay dapat magpanatili ng tumpak na kontrol sa temperatura para sa pagproseso ng BMC, dahil ang hindi sapat na init ay maaaring magresulta sa hindi kumpletong pagpapatigas habang ang labis na temperatura ay maaaring magdulot ng pagkasira ng materyal. Ang sistema ng pag-init ng hulmahan ay dapat magbigay ng pantay na distribusyon ng temperatura (±2°C) sa lahat ng ibabaw ng lukab.
5.3 Pagsubaybay at Pagkontrol sa Proseso
Ang mga advanced na sistema ng hulmahan para sa takip ng headlight ay may kasamang komprehensibong pagsubaybay:
- Mga sensor ng presyon sa loob ng lukab (6 na puntos bawat lukab)
- Pagsubaybay sa temperatura (12 sona bawat kalahati ng molde)
- Kontrol ng bigat ng bahagi (katumpakan ng ±0.1g)
- Inspeksyon sa optika (awtomatikong sistema ng paningin)
Mahalaga ang statistical process control (SPC) para sa produksyon ng headlight cover mold, na may mga limitasyon sa kontrol na karaniwang nakatakda sa ±3σ para sa mga kritikal na dimensyon. Tinitiyak nito na ang headlight cover mold ay nagpapanatili ng pare-parehong pagganap sa buong buhay ng produksyon nito, na naghahatid ng mga bahaging nakakatugon sa mga pamantayan sa kaligtasan ng sasakyan.
6. Mga Pamantayan sa Quality Control
6.1 Dimensional na Inspeksyon
Ang kontrol sa kalidad ng molde ng takip ng headlight ay sumusunod sa mahigpit na pamantayan:
- Inspeksyon ng CMM: 3D scanning na may 5μm point density
- Optical comparator: Para sa mga kritikal na profile ng gilid at radii
- Profilometrya sa ibabaw: Mga sukat ng Ra at Rz sa 20 karaniwang lokasyon
- Pag-align ng sistema ng koordinasyon: Istruktura ng datos kada T/ZMIA 003-2023
Ang proseso ng inspeksyon para sa mga hulmahan ng takip ng headlight ay karaniwang kinabibilangan ng inspeksyon sa unang bahagi na may kumpletong dokumentasyon, na sinusundan ng pana-panahong pagkuha ng sample upang matiyak ang patuloy na pagsunod. Ang mga kritikal na katangiang optikal ay nangangailangan ng espesyal na pagsukat ng interferometric upang mapatunayan ang patag at kurbada ng ibabaw.
6.2 Pagsubok sa Pagganap
Kasama sa pagpapatunay ng molde ng takip ng headlight ang:
- Thermal cycling: -40°C hanggang 120°C para sa 1000 cycle
- Pagsubok sa presyon: 1.5× presyon ng pagpapatakbo sa loob ng 1 oras
- Pagsubok sa pagkasuot: Pagsubok sa pinabilis na siklo (100,000 siklo)
- Pagganap na optikal: Paghahatid ng liwanag ayon sa ISO 13468-2
Tinitiyak ng mga pagsubok na ito na napapanatili ng molde ng takip ng headlight ang mga katangian ng pagganap nito sa buong nilalayong buhay ng serbisyo nito. Ang optical testing ay partikular na mahalaga, dahil pinatutunayan nito na ang molde ng takip ng headlight ay gumagawa ng mga bahaging nakakatugon sa mahigpit na mga kinakailangan ng mga regulasyon sa pag-iilaw ng sasakyan.
7. Pagpapanatili at Pag-troubleshoot
7.1 Preventive Maintenance Schedule
Para mapakinabangan ang pagganap ng molde ng takip ng headlight:
- Araw-araw: Linisin ang mga bahagi ng paghihiwalay at suriin kung may mga kalat
- Lingguhan: Suriin ang mga daluyan ng pagpapalamig para sa mga bara
- Buwanang: I-verify ang katumpakan ng pagkontrol ng temperatura
- Kada Quarterly: Sukatin ang mga kritikal na dimensyon at pagtatapos ng ibabaw
- Taunan: Kumpletong pagtanggal-tanggal at inspeksyon ng mga bahagi
Ang preventive maintenance para sa mga headlight cover mold ay dapat kabilang ang pagpapakintab ng mga optical surface upang mapanatili ang mga Ra value sa ibaba ng 0.025μm. Ang iskedyul ng maintenance ay dapat isaayos batay sa dami ng produksyon, kung saan ang mga high-volume headlight cover mold ay nangangailangan ng mas madalas na atensyon.
7.2 Mga Karaniwang Isyu at Solusyon
Ang mga karaniwang problema sa amag ng takip ng headlight ay kinabibilangan ng:
- Optical distortion: Dulot ng hindi pantay na paglamig; ang solusyon ay kinabibilangan ng pag-optimize sa layout ng cooling channel
- Mga depekto sa ibabaw: Resulta ng mahinang pagpapakintab; naitama sa pamamagitan ng muling pagpapakintab ayon sa pamantayan ng SPI A-1
- Pagkakaiba-iba ng dimensyon: Dahil sa thermal expansion; natugunan sa pamamagitan ng pinahusay na kontrol sa temperatura
- Mga marka ng gate: Nakikita sa mga optical surface; nababawasan sa pamamagitan ng pag-optimize sa disenyo at lokasyon ng gate
Ang pag-troubleshoot ng mga isyu sa molde ng takip ng headlight ay kadalasang nangangailangan ng sistematikong pamamaraan, na pinagsasama ang pagsusuri ng datos ng proseso at ang praktikal na inspeksyon. Sa maraming pagkakataon, ang espesyalisadong software ng simulation ay makakatulong na matukoy ang ugat ng mga depekto bago ang mga pisikal na pagbabago sa molde ng takip ng headlight.
8. Mga Pamantayan at Pagsunod sa Industriya
8.1 Mga Pangunahing Regulatoryo na Kinakailangan
Ang paggawa ng molde para sa takip ng headlight ay dapat sumunod sa:
- ISO 9001:2015 (Mga sistema ng pamamahala ng kalidad)
- IATF 16949:2016 (Pamantayan ng kalidad na partikular sa sasakyan)
- T/ZMIA 003-2023 (pamantayan ng hulmahan ng headlight na Tsino)
- ECE R112 (regulasyon ng UN sa pag-iilaw ng sasakyan)
Tinitiyak ng mga pamantayang ito na ang hulmahan ng takip ng headlight ay nakakagawa ng mga bahaging nakakatugon sa mga pandaigdigang kinakailangan sa kaligtasan at pagganap. Karaniwang kinabibilangan ng pagsunod sa mga kinakailangan ang dokumentasyon ng buong proseso ng produksyon, mula sa disenyo ng hulmahan ng takip ng headlight hanggang sa paggawa at pagsubok.
8.2 Mga Pagsasaalang-alang sa Kapaligiran
Ang modernong produksyon ng molde ng takip ng headlight ay nagsasama ng pagpapanatili:
- Pagpili ng materyal: Mga grado ng bakal na maaaring i-recycle at kaunting basura
- Kahusayan sa enerhiya: Mga ilaw na LED at mga variable-speed drive
- Pag-optimize ng proseso: Nabawasang paggamit ng tubig at pag-aaksaya ng kemikal
- Katapusan ng buhay: Pag-recycle ng amag sa takip ng headlight at muling paggamit ng mga bahagi
Ang mga sistema ng pamamahala sa kapaligiran, tulad ng ISO 14001, ay nagbibigay ng balangkas para mabawasan ang epekto sa kapaligiran ng produksyon ng hulmahan ng takip ng headlight. Kabilang dito ang responsableng pagkuha ng mga materyales at mahusay na paggamit ng mga mapagkukunan sa buong siklo ng buhay ng hulmahan ng takip ng headlight.
9. Konklusyon
Ang hulmahan ng takip ng headlight ay kumakatawan sa isang tugatog ng katumpakan ng pagmamanupaktura, na nangangailangan ng mga advanced na materyales, sopistikadong disenyo, at masusing pagkontrol sa proseso. Habang patuloy na umuunlad ang teknolohiya ng pag-iilaw ng sasakyan, kasabay ng mga uso patungo sa adaptive lighting at integrated sensors, ang mga pangangailangan sa teknolohiya ng hulmahan ng takip ng headlight ay lalo pang tataas. Sa pamamagitan ng pagsunod sa mga prinsipyong nakabalangkas sa gabay na ito, ang mga tagagawa ay makakagawa ng mga hulmahan ng takip ng headlight na nakakatugon sa mahigpit na mga kinakailangan ng mga modernong sistema ng pag-iilaw ng sasakyan, na tinitiyak ang kaligtasan, pagganap, at tibay.
Ang patuloy na inobasyon sa teknolohiya ng hulmahan ng takip ng headlight—kabilang ang mga bagong materyales, mga advanced na pamamaraan sa machining, at matalinong pagkontrol ng proseso—ay magtutulak sa mga pagsulong sa hinaharap sa pag-iilaw ng sasakyan. Ang pagsasama ng mga teknolohiya ng Industry 4.0, tulad ng digital twins at predictive maintenance, ay nangangako na higit pang mapapahusay ang pagganap at pagiging maaasahan ng mga hulmahan ng takip ng headlight, na sumusuporta sa susunod na henerasyon ng mga sistema ng pag-iilaw ng sasakyan.
>>Maaari mo ring magustuhan
Mga Pamantayan at Sanggunian
Ang mga sumusunod na pamantayan sa industriya ay tinutukoy sa artikulong ito: