1. pagpapakilala
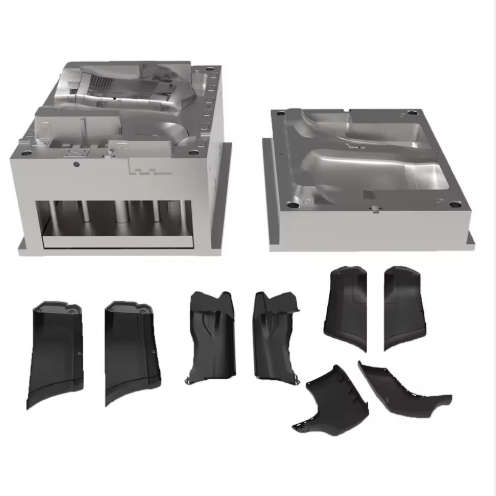
Ang bumper guard mold ay isang kritikal na bahagi sa pagmamanupaktura ng sasakyan, na nangangailangan ng tumpak na pagpili ng materyal at inhinyeriya upang matiyak ang resistensya sa impact, katatagan ng dimensyon, at kahusayan sa produksyon. Ang mga bumper guard mold ay dapat tumanggap ng malalaki at kumplikadong geometry habang nakakayanan ang mga high-volume na cycle ng produksyon at nakakatugon sa mahigpit na pamantayan sa kaligtasan. Binabalangkas ng gabay na ito ang mga pamantayan sa pagpili ng materyal, mga konsiderasyon sa disenyo, at mga proseso ng pagmamanupaktura na partikular sa mga aplikasyon ng bumper guard mold, na nakatuon sa pagsunod sa ISO 10296 at mga kinakailangan sa disenyo ng magaan.
2. Pagpili ng Materyal para sa mga Molde ng Bumper Guard
2.1 Paunang-pinatigas na Bakal 718H
Ang 718H ay malawakang kinikilala bilang ang pinakamabisang materyal para sa mga medium-volume na bumper guard mold, na nag-aalok ng pinakamainam na balanse ng machinability at tibay. Ang nickel-enriched alloy na ito (1.0-1.5% Ni) ay naghahatid ng hanay ng tigas na 33-38 HRC at mahusay na polishability, na ginagawa itong angkop para sa paggawa ng mga bumper guard mold na may Class A surface finishes. Ang bumper guard mold na gawa mula sa 718H ay nagpapakita ng pambihirang dimensional stability (±0.02mm/m) at kayang tumagal ng mahigit 500,000 cycles, na mainam para sa mainstream automotive production. Ang thermal conductivity nito (45 W/(m·K)) ay nagbibigay-daan sa mahusay na paglamig, na binabawasan ang cycle times ng 15-20% kumpara sa conventional P20 steel sa mga aplikasyon ng bumper guard mold.
2.2 Bakal na Pangkasangkapang Pang-mainit na Gawain H13
Para sa mga high-impact na bumper guard mold na nangangailangan ng pinahusay na thermal fatigue resistance, ang H13 (4Cr5MoSiV1) ay nagbibigay ng superior na performance sa mga mahirap na kapaligiran ng produksyon. Ang chromium-molybdenum-vanadium alloy na ito ay nakakamit ng 48-52 HRC pagkatapos ng heat treatment at nagpapakita ng mahusay na resistensya sa thermal cycling, kaya kailangan ito para sa mga bahagi ng bumper guard mold na nakalantad sa paulit-ulit na heating at cooling cycles. Tinitiyak ng mataas na tibay ng materyal (15-20 J/cm² impact energy) ang resistensya sa pagbibitak habang ini-iniksyon ang high-pressure, habang ang wear resistance nito ay sumusuporta sa mga volume ng produksyon na higit sa 800,000 units. Ang kakayahan ng H13 na mapanatili ang katigasan sa mataas na temperatura (hanggang 600°C) ay ginagawa itong partikular na angkop para sa pagproseso ng glass-fiber reinforced plastics (GFRP) na karaniwang ginagamit sa mga magaan na bumper system.
2.3 Hindi Kinakalawang na Bakal na Lumalaban sa Kaagnasan S136
Sa mga aplikasyon na nangangailangan ng higit na resistensya sa kalawang at pagtatapos ng ibabaw, ang S136 stainless steel ay nag-aalok ng pambihirang pagganap para sa mga hulmahan ng bumper guard. Dahil sa 13-14% na nilalaman ng chromium, ang martensitic stainless steel na ito ay bumubuo ng isang passive oxide layer na nagbibigay ng 500-oras na resistensya sa pag-spray ng asin ayon sa pagsubok ng ASTM B117. Ang hulmahan ng bumper guard na gawa mula sa S136 ay nakakamit ng kakayahang makintab sa salamin (Ra ≤0.012μm) na kritikal para sa mga nakikitang bahagi ng sasakyan, habang ang 48-52 HRC na katigasan nito ay nagsisiguro ng mas mahabang buhay ng tool. Bagama't 40% na mas mahal kaysa sa mga kumbensyonal na bakal, ang S136 ay makabuluhang binabawasan ang mga gastos sa pagpapanatili para sa mga hulmahan ng bumper guard na gumagawa ng mga bahagi na may mga corrosive additives o nangangailangan ng madalas na paglilinis.
3. Mga Pagsasaalang-alang sa Disenyo para sa mga Molde ng Bumper Guard
3.1 Integridad ng Istruktura at Pagsipsip ng Epekto
Dapat unahin ng disenyo ng molde ng bumper guard ang pagsipsip ng enerhiya at pagpapatibay ng istruktura:
- Pattern ng pagpapatibay ng tadyang: 3-5mm ang kapal na radial ribs na may pagitan na 30-40mm ang pagitan upang ipamahagi ang mga puwersa ng impact
- Disenyo ng guwang na seksyon: Mga integral na lukab na nagbabawas ng timbang nang 25% habang pinapanatili ang lakas ng pagbaluktot na ≥200 MPa
- Pagsasama ng crash boxMga istrukturang hinulma sa loob na sumisipsip ng enerhiya na may 1.5mm na kapal ng dingding na bumababa hanggang 0.8mm
- Pagpapatibay ng punto ng pag-mountMga istrukturang boss na may minimum na 8mm na diyametro at 2° na anggulo ng draft
Inirerekomenda ang finite element analysis (FEA) upang mapatunayan ang pagganap ng bumper guard mold sa ilalim ng mga impact load, na tinitiyak ang pagsunod sa mga pamantayan sa kaligtasan ng FMVSS 581 at ECE R42. Ang bumper guard mold ay dapat magsama ng mga draft angle na 1.5-2° bawat panig upang mapadali ang demolding habang pinapanatili ang integridad ng istruktura.
3.2 Pag-optimize ng Sistema ng Pagpapalamig
Ang mahusay na pamamahala ng init sa mga molde ng bumper guard ay mahalaga para sa pagbabawas ng oras ng pag-ikot at pagtiyak ng pagkakapare-pareho ng dimensyon:
- Mga conformal cooling channel: Mga channel na may diyametrong 8-10mm na sumusunod sa hugis ng bahagi sa pagitan ng 30mm
- Mga insert na tansong berylliumNaka-embed sa mga seksyong may makakapal na dingding upang mabawasan ang oras ng paglamig ng 30%
- Pagkakapareho ng temperatura: ±2°C na pagkakaiba-iba sa ibabaw ng hulmahan upang maiwasan ang magkakaibang pag-urong
- Pag-optimize ng rate ng daloy: 2-3 m/s upang makamit ang magulong daloy at pinakamataas na paglipat ng init
Para sa isang karaniwang bumper guard mold (1800×500×120mm), ang mga na-optimize na cooling system ay nakakabawas sa cycle time mula 60 hanggang 45 segundo, na lubos na nagpapabuti sa kahusayan ng produksyon. Dapat gamitin ang moldflow simulation upang mapatunayan ang kahusayan ng paglamig at maiwasan ang warpage sa mga manipis na dingding na seksyon.
3.3 Pagsasama ng Magaan na Disenyo
Dapat balansehin ng modernong disenyo ng molde ng bumper guard ang lakas at pagbawas ng timbang:
- Pagpapalit ng materyal: LFT-G PP LGF40 composite (54 kJ/m² impact strength) na nagbabawas ng timbang nang 40% kumpara sa bakal
- Pag-optimize ng topologyDisenyong tinutulungan ng computer na nagbabawas ng materyal sa mga hindi kritikal na lugar
- Microcellular foaming: Ang paghubog na tinutulungan ng nitroheno ay nagbabawas ng densidad ng 15-20%
- Pag-optimize ng kapal: Mga pabagu-bagong seksyon ng dingding (2.5-4.0mm) batay sa pagsusuri ng stress
Ang mga tampok na ito para sa pagpapagaan, kapag isinama sa disenyo ng molde ng bumper guard, ay nakakatulong sa mga tagagawa ng sasakyan na matugunan ang mga pamantayan ng CAFE at mapabuti ang kahusayan sa gasolina ng sasakyan nang 5-8% sa pamamagitan ng nabawasang unsprung weight.
4. Mga Proseso ng Paggawa para sa mga Molde ng Bumper Guard
4.1 Mga Kinakailangan sa Precision Machining
Ang paggawa ng mga hulmahan ng bumper guard ay nangangailangan ng mga advanced na pamamaraan sa pagma-machining:
- 5-axis CNC millingPara sa mga kumplikadong heometriya na may katumpakan sa posisyon na ±0.005mm
- Wire EDMPara sa masalimuot na mga tampok ng undercut na may ±0.002mm na tolerance
- Paggiling sa ibabaw: Kapatagan sa loob ng 0.005mm/m para sa mga kritikal na ibabaw na nakakabit
- Laser texturingPara sa mga functional surface pattern na may Ra 1.6-3.2μm roughness
Ang mga bahagi ng molde ng bumper guard na mas malaki sa 1500mm ay nangangailangan ng segmented machining na may kasunod na pag-assemble, na tinitiyak na ang bawat segment ay nagpapanatili ng katumpakan sa posisyon sa loob ng 0.01mm. Ang mga kritikal na ibabaw ay dapat tapusin sa Ra ≤0.8μm upang maiwasan ang mga stress concentration point at matiyak ang wastong pagdikit ng pintura.
4.2 Mga Teknolohiya sa Paggamot sa Ibabaw
Ang mga ibabaw ng molde ng bumper guard ay nangangailangan ng espesyal na paggamot upang matiyak ang pinakamahusay na pagganap:
- PVD coatingMga patong na Titanium nitride (TiN) o chromium nitride (CrN) (3-5μm ang kapal) para sa pinahusay na resistensya sa pagkasira
- Nitriding: 0.1-0.3mm lalim ng kaso na may katigasan ng ibabaw na 800-1000 HV
- Plating ng nikelado: 20-25μm kapal para sa proteksyon laban sa kalawang sa mga channel ng paglamig
- Semi-matte na pagtatapos: Pagkamit ng pamantayan ng resistensya sa gasgas na PV 3952 (≥3H tigas ng lapis)
Ang proseso ng paggamot sa ibabaw para sa hulmahan ng bumper guard ay dapat sumailalim sa mahigpit na pagsubok, kabilang ang lakas ng pagdikit (≥50 N/cm) at resistensya sa abrasion (≤5mg na pagbaba ng timbang bawat 1000 cycle).
4.3 Pag-assemble at Pagpapatunay
Ang tumpak na pag-assemble ay mahalaga para sa pagganap ng bumper guard mold:
- Paralelismo ng haligi ng gabay: ≤0.01mm sa buong stroke
- Pamamahagi ng puwersa ng pag-clamping: Pare-pareho sa loob ng 5% sa ibabaw ng amag
- Integridad ng haydroliko na sirkito: 1.5× pagsubok sa presyon ng pagtatrabaho sa loob ng 30 minuto
- Pagsubok sa paghubog: 50-piraso na produksyon na may inspeksyon sa dimensyon ayon sa mga pamantayan ng ISO 286
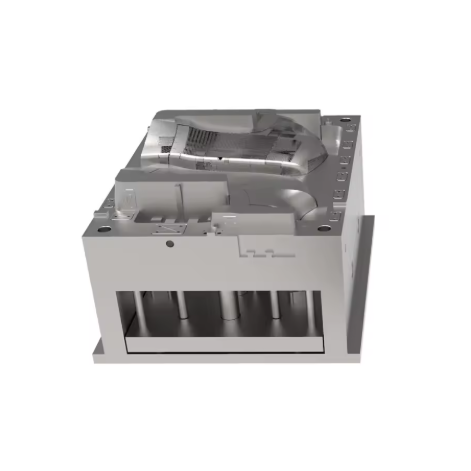
Ang malalaking molde ng bumper guard ay dapat may kasamang adjustable tie-bar supports upang mabawi ang thermal expansion. Ang proseso ng pag-assemble ay dapat may kasamang laser alignment verification sa bawat yugto upang matiyak na ang pangwakas na molde ng bumper guard ay nakakatugon sa lahat ng mga kinakailangan sa dimensional para sa pag-assemble ng sasakyan.
5. Kontrol sa Kalidad at mga Pamantayan sa Industriya
5.1 Pagsunod sa ISO 10296
Ang mga hulmahan ng bumper guard ay dapat sumunod sa mga pamantayan ng ISO 10296 para sa mga plastik na bahagi ng sasakyan, kabilang ang:
- Epekto pagtutol: ≥54 kJ/m² Lakas ng epekto ng Charpy sa -40°C
- Dimensional katatagan: ±0.5mm/m sa ilalim ng thermal cycling (-40°C hanggang 80°C)
- Panlaban sa kapaligiran: 500-oras na pagsubok sa pag-spray ng asin ayon sa ASTM B117 (walang nakikitang kalawang)
- Surface kalidad: Klase A na tapusin na walang mga linya ng daloy, marka ng hinang, o marka ng lababo
Ang mga kinakailangang ito ay nangangailangan ng mahigpit na kontrol sa proseso sa paggawa ng molde ng bumper guard, kabilang ang sertipikasyon ng materyal at inspeksyon sa proseso sa bawat yugto ng produksyon.
5.2 Protokol ng Pagsubok sa Pagganap
Tinitiyak ng komprehensibong pagsusuri ang pagiging maaasahan ng mga molde ng bumper guard:
- Pagpapatunay ng buhay ng ikot: Pagsubok sa tibay ng 100,000-shot na may dimensional monitoring
- Pagsubok sa pagkapagod sa init: 10,000 thermal cycle (60-80°C) na may mga pagsusuri sa integridad ng ibabaw
- Simulasyon ng epektoPagsubok sa bigat ng pagkahulog (500g mula sa taas na 1m) sa mga hinulma na bahagi
- Paglaban sa weathering: 1000-oras na pagkakalantad sa QUV na may pagbabago ng kulay na ΔE <2.0
Dapat ipatupad ang statistical process control (SPC) para sa lahat ng kritikal na parametro ng bumper guard mold, na may mga limitasyon sa kontrol na nakatakda sa ±3σ ng kakayahan sa proseso.
6. Mga Istratehiya sa Pagpapanatili at Pangmatagalang Buhay
6.1 Preventive Maintenance Program
Ang isang nakabalangkas na regimen sa preventive maintenance ay nagpapahaba sa buhay ng serbisyo ng mga bumper guard molde:
- Araw-arawLinisin ang mga ibabaw ng butas at suriin kung may naipon na dagta
- LingguhanSuriin ang mga cooling channel para sa mga deposito ng calcium at banlawan gamit ang descaling solution
- Buwanan: Tiyakin ang pagkakahanay ng mga haliging gabay at suriin ang mga senyales ng pagkasira
- minsan sa tatlong buwan: Muling pakintabin ang mga ibabaw ng butas upang mapanatili ang Ra ≤0.8μm na pagtatapos
Dapat idokumento ng mga talaan ng pagpapanatili para sa bumper guard mold ang lahat ng aktibidad sa serbisyo, kabilang ang mga ginamit na cleaning agent at mga sukat ng dimensyon, upang ma-optimize ang mga agwat ng pagpapanatili.
6.2 Mga Teknik sa Pagkukumpuni at Pagsasaayos
Kapag ang mga bahagi ng molde ng bumper guard ay nangangailangan ng pagkukumpuni, tinitiyak ng mga espesyal na pamamaraan ang minimal na epekto:
- Laser hinangPara sa lokal na pagkukumpuni ng mga nasirang ibabaw ng lukab na may sonang apektado ng init na <0.1mm
- Plating ng Chrome: 5-10μm kapal para sa muling pagtatayo ng mga sira-sirang ibabaw ng pagbubuklod
- Paglubog ng EDMPara sa pagpapanumbalik ng masalimuot na mga undercut geometry
- Pagpapakinis ng pagpapabata: Progresibong pagkakasunod-sunod ng diamond paste upang maibalik ang orihinal na anyo ng ibabaw
Ang pagpapatunay pagkatapos ng pagkukumpuni ay nangangailangan ng 10-piraso na pagsubok sa paghubog at paghahambing sa orihinal na datos ng CAD upang matiyak na ang naayos na molde ng bumper guard ay nakakatugon sa lahat ng mga detalye ng pagganap.
7. Mga Makabagong Teknolohiya sa Paggawa ng Molde ng Bumper Guard
7.1 Additive na Paggawa
Binabago ng mga teknolohiya ng 3D printing ang produksyon ng bumper guard mold:
- Mga conformal cooling insert: Direktang metal laser sintering (DMLS) na lumilikha ng mga kumplikadong channel ng paglamig
- Mga core na na-optimize para sa topolohiyaPagbabawas ng timbang ng 30-40% habang pinapanatili ang integridad ng istruktura
- Konstruksyong bimetalliko: Pagsasama ng mga haluang metal na tanso para sa paglilipat ng init at bakal na pangkasangkapan para sa resistensya sa pagkasira
Binabawasan ng mga teknolohiyang ito ang lead time ng bumper guard mold nang 25-40% at pinapabuti ang kalidad ng bahagi sa pamamagitan ng mas pantay na paglamig.
7.2 Digital Twin Technology
Pinahuhusay ng mga inobasyon sa Industry 4.0 ang pagbuo ng molde ng bumper guard:
- Virtual na pagsubokPaggamit ng Moldflow at katulad na software upang gayahin ang pagpuno at pagpapalamig
- Pagmamanman ng real-timeMga sensor na naka-embed sa molde ng bumper guard upang subaybayan ang temperatura at presyon
- Prediktibong pagpapanatili: Mga algorithm ng AI na nagsusuri ng datos ng produksyon upang mahulaan ang mga pangangailangan sa pagpapanatili
Ang teknolohiyang digital twin para sa bumper guard mold ay nakakabawas ng oras ng pagbuo ng 30% at nagpapabuti sa ani ng produksyon sa pamamagitan ng pagtukoy sa mga potensyal na isyu bago pa man ito magdulot ng mga depekto.
7.3 Pagsasama ng Magaan na Materyal
Ang mga makabagong materyales ay nagbibigay-daan sa mga bagong posibilidad sa disenyo ng molde ng bumper guard:
- Mahabang termoplastika na pinatibay ng hibla (LFT) : 40% na nilalaman ng hibla ng salamin na nagbibigay ng ratio ng lakas-sa-timbang na higit pa sa bakal
- Mga pinaghalong carbon fiber: Tiyak na modulus 3-5 beses na mas mataas kaysa sa aluminyo
- Microcellular foamingPagbabawas ng densidad ng 15-20% nang hindi isinasakripisyo ang pagganap ng istruktura
Ang mga materyales na ito, kapag ipinares sa pinahusay na disenyo ng molde ng bumper guard, ay nakakatulong sa paggaan ng sasakyan at pinahusay na kahusayan sa enerhiya.
8. Konklusyon
Ang disenyo at paggawa ng mga hulmahan ng bumper guard ay nangangailangan ng isang espesyal na pamamaraan na nagbabalanse sa pagganap ng impact, kahusayan sa produksyon, at magaan na disenyo. Sa pamamagitan ng pagpili ng mga angkop na materyales (718H para sa mga pangkalahatang aplikasyon, H13 para sa mga sitwasyong may mataas na impact, S136 para sa resistensya sa kalawang) at pagpapatupad ng matibay na mga hakbang sa pagkontrol sa kalidad, makakalikha ang mga prodyuser ng mga hulmahan ng bumper guard na may kakayahang matugunan ang mahigpit na mga kinakailangan ng modernong pagmamanupaktura ng sasakyan.
Ang industriya ng bumper guard mold ay patuloy na umuunlad sa pamamagitan ng pagsasama ng additive manufacturing, digital twin technology, at mga advanced composite materials. Ang mga inobasyong ito ay nagbibigay-daan sa produksyon ng mas kumplikado, matibay, at magaan na bumper system habang sinusuportahan ang pagpapanatili sa pamamagitan ng pinababang paggamit ng materyal at pagkonsumo ng enerhiya.
Sa pamamagitan ng pagsunod sa mga alituntuning inilahad sa mahalagang gabay na ito, ang mga inhinyero at tagagawa ay maaaring bumuo ng mga solusyon sa hulmahan ng bumper guard na naghahatid ng pare-parehong kalidad, nagpapakinabang sa kahusayan sa produksyon, at sumusuporta sa patuloy na ebolusyon ng mga pamantayan sa kaligtasan at pagganap ng sasakyan. Ang hinaharap ng teknolohiya ng hulmahan ng bumper guard ay walang alinlangang magdadala ng karagdagang mga pagsulong sa mga materyales, proseso, at digitalisasyon, na tinitiyak na ang industriya ay mananatili sa unahan ng inobasyon sa pagmamanupaktura ng sasakyan.
>>Maaari mo ring magustuhan
Mga Pamantayan at Sanggunian
Ang mga sumusunod na pamantayan sa industriya ay tinutukoy sa artikulong ito: