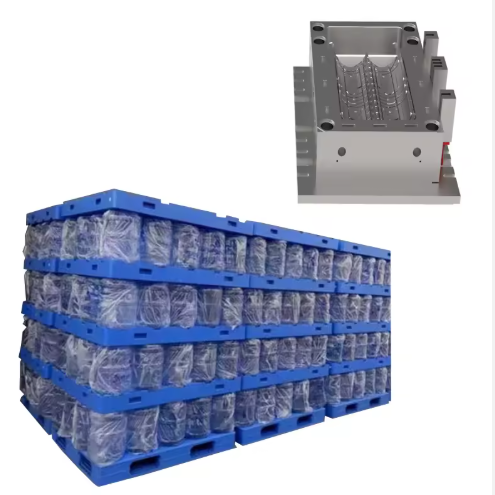
Разумевање захтева за калуп за водене сталаке
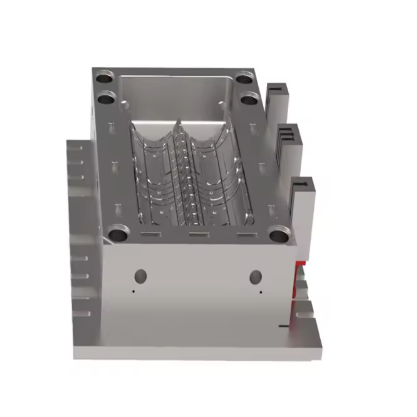
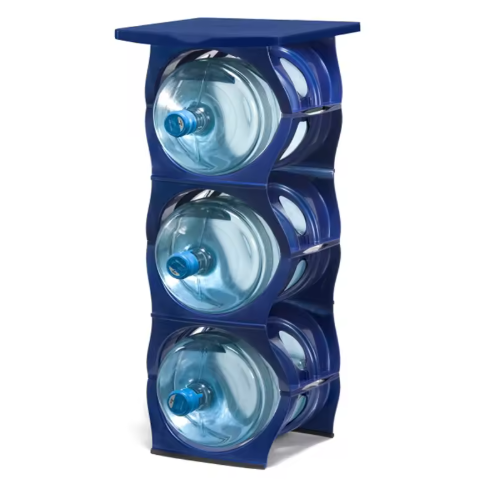
Калупи за водене сталаке играју кључну улогу у производњи решења за складиштење за различите индустрије, од организације домаћинстава до индустријских објеката. Ови калупи морају да издрже циклусе велике количине производње, уз одржавање димензионалне тачности и квалитета површине. Јединствени изазови калупа за водене сталаке укључују стварање уједначених дебљина зидова, обезбеђивање правилног хлађења за ефикасну производњу и пројектовање за издржљивост како би се поднела тежина посуда напуњених водом.
Материјал изабран за калупе за водене носаче мора да уравнотежи неколико кључних својстава: довољну тврдоћу да се одупре хабању током поновљених циклуса убризгавања, добру топлотну проводљивост за равномерно хлађење и одговарајућу жилавост да се спречи пуцање под напоном стезања и избацивања калупа. Поред тога, материјал мора бити компатибилан са уобичајеним пластикама за бризгање које се користе за водене носаче, обично полипропиленом (ПП) или полиетиленом (ПЕ), којима је потребна специфична завршна обрада површине калупа да би се постигла жељена текстура производа и карактеристике ослобађања.
Избор материјала за калупе за водене сталаке
Оптимални материјал за калупе за водене носаче комбинује издржљивост, обрадивост и исплативост. За ову примену користи се средње угљенични челик, који пружа одличан баланс механичких својстава погодних за захтеве производње водених носача. Овај материјал нуди неопходну тврдоћу за одржавање димензионалне стабилности током хиљада циклуса калупа, а истовремено се лако обрађује у сложене геометрије калупа.
Одабрани челик пролази кроз пажљиво контролисан процес термичке обраде како би се оптимизовале његове перформансе. Материјал се загрева на 820-840°C ради равномерне аустенитизације, након чега следи каљење у уљу како би се постигла тврдоћа од 42-45 HRC у шупљини калупа и основним компонентама. Накнадни процес отпуштања на 550-580°C током 2-3 сата смањује унутрашња напрезања уз одржавање потребне тврдоће, што резултира материјалом калупа са одличном отпорношћу на хабање и жилавошћу. Овај режим термичке обраде осигурава да калуп може да издржи термичке циклусе и механичка напрезања код операција бризгања великих количина.
Параметри бризгања за носаче воде
Успешна производња водених калупа захтева прецизну контролу параметара бризгања како би се осигурао квалитет делова и дуготрајност калупа. Процес обликовања почиње сушењем материјала ради уклањања влаге, обично на 80-90°C током 2-3 сата, што спречава површинске дефекте у финалном производу. Температурни профил јединице за бризгање треба подесити са постепеним повећањем од задњег дела (200-210°C) ка предњем делу (220-230°C) како би се осигурала правилна пластификација без деградације материјала.
Притисак убризгавања је кључан за потпуно попуњавање шупљине калупа, уз избегавање прекомерног напрезања компоненти калупа. Препоручује се притисак у првој фази од 60-80 MPa, а затим притисак задржавања од 40-60 MPa, са укупним временом убризгавања од 20-30 секунди, у зависности од сложености дела. Температура калупа треба да се одржава на 40-60°C коришћењем система хлађења затвореног круга како би се осигурало константно хлађење дела и смањило време циклуса.
Оптимизација времена циклуса је неопходна за ефикасну производњу водених сталака. Типичан циклус се креће од 45-60 секунди, при чему време хлађења чини 50-60% укупног циклуса. Избацивање треба да буде синхронизовано како би се спречила деформација дела, са спором почетном брзином избацивања од 2-3 мм/с која се повећава на 5-8 мм/с када се део ослободи из шупљине. Ови параметри обезбеђују минимално напрезање и на калуп и на обликовани део, смањујући стопу отпада и продужавајући век трајања калупа.
Разматрања дизајна структуре калупа
Дизајн калупа са воденим сталаком мора да узме у обзир неколико критичних фактора како би се осигурала ефикасност производње и квалитет делова. Основа калупа треба да буде конструисана са довољном чврстином да би се спречило савијање током стезања, користећи стандардизоване компоненте калупа где год је то могуће како би се смањили трошкови производње. Распоред шупљине треба да оптимизује проток материјала и хлађење, са дизајном са више шупљина који укључује уравнотежене системе млазница како би се осигурало равномерно пуњење.
Дизајн система за хлађење је посебно важан за калупе са воденим сталацима, јер равномерно хлађење спречава савијање и смањује време циклуса. Калуп треба да садржи мрежу канала за хлађење пречника 8-12 mm, постављених 15-20 mm од површине шупљине. За сложене геометрије, могу се користити конформни канали за хлађење како би се пратила контура дела, обезбеђујући конзистентну расподелу температуре. Систем за хлађење треба да одржава температурну разлику од највише 5°C на површини калупа.
Дизајн система за избацивање мора да прихвати типично велику површину делова са водоводним сталаком. Препоручује се комбинација иглица за избацивање и плоча за скидање, са иглицама постављеним тако да се избегну видљиви трагови на готовом производу. Ход избацивања треба да буде довољан да очисти део од свих подреза, са фактором сигурности од 10-15% додатим израчунатом потребном ходу.
Индустријски стандарди и контрола квалитета
Калупи за водене сталаке морају се придржавати строгих индустријских стандарда како би се осигурала конзистентна производња и перформансе производа. Калуп треба да буде пројектован и произведен у складу са принципима управљања квалитетом ISO 9001, са критичним димензијама контролисаним на ±0.02 мм. Захтеви за завршну обраду површине обично наводе вредност Ra од 0.8-1.6 μм за површине шупљина како би се постигла жељена текстура дела и карактеристике отпуштања.
Тестирање и валидација калупа су неопходни пре пуне производње. Свеобухватно испробавање калупа требало би да потврди: димензионалну тачност обликованих делова, одсуство површинских дефеката, одговарајућу ефикасност хлађења и перформансе избацивања. Калуп треба да производи делове који испуњавају све наведене захтеве током најмање 500 узастопних циклуса пре него што буде одобрен за производњу.
Редовно одржавање је потребно како би се осигурала дуготрајност калупа и конзистентан квалитет делова. Распоред превентивног одржавања треба да укључује: чишћење канала за хлађење сваких 5000 циклуса, преглед вођица и чаура на хабање и проверу димензија шупљине. Све поправке или модификације треба документовати и пратити како би се водила евиденција контроле квалитета.
Напредне технике за оптимизацију калупа за водене сталаке
Укључивање напредних техника производње може значајно побољшати перформансе и дуготрајност калупа за водоводне системе. Алати за рачунарски потпомогнуто инжењерство (CAE) треба да се користе током фазе пројектовања како би се симулирало пуњење, хлађење и савијање калупа, што омогућава оптимизацију пре израде калупа. Ово смањује потребу за скупим модификацијама и скраћује циклус развоја.
За производњу великих количина, системи врућих канала нуде значајне предности у односу на хладне канале, смањујући отпад материјала до 30% и побољшавајући конзистентност делова. Врући канал треба да буде пројектован са уравнотеженим каналима протока и млазницама одговарајуће величине како би се уклопио пластични материјал и геометрија дела.
Површинска обрада може додатно побољшати перформансе калупа. Нитридни премаз дебљине 5-10 μм може повећати тврдоћу површине на 65-70 HRC, значајно побољшавајући отпорност на хабање. За калупе који производе делове са критичним естетским захтевима, може се захтевати полирани огледалски финиш (Ra 0.025-0.05 μм), што захтева специјализоване технике полирања и опрему.
Решавање уобичајених проблема са буђи у сталаку за воду
Чак и уз пажљиво пројектовање и производњу, калупи за водене носаче могу се суочити са проблемима у производњи који захтевају решавање проблема. Искривљавање је чест проблем, обично узрокован неравномерним хлађењем или прекомерним заосталим напоном. Ово се може решити подешавањем распореда канала за хлађење, модификовањем профила притиска паковања или оптимизацијом температуре калупа.
Формирање треска на линији раздвајања указује на прекомерну силу стезања, истрошене компоненте калупа или неусклађеност. Редовна контрола толеранција затварања калупа и одржавање вођица и чаура могу спречити овај проблем. Ако дође до треска, може бити потребно проверити да ли су уметци шупљине истрошени или подесити силу стезања.
Лоша површинска обрада на ливеним деловима може бити резултат неколико фактора, укључујући неадекватну температуру калупа, контаминацију материјала или деградацију површине шупљине калупа. Одржавање правилног хлађења калупа, коришћење филтрираних и осушених сировина и спровођење редовних процедура чишћења калупа помоћи ће у обезбеђивању конзистентног квалитета делова.
Закључак
Успешан дизајн и производња калупа за водене сталаке захтева свеобухватан приступ који уравнотежује избор материјала, термичку обраду, параметре бризгања и структурни дизајн. Пратећи смернице наведене у овом водичу, произвођачи могу да производе калупе који пружају конзистентан квалитет делова, максимизирају ефикасност производње и постижу продужени век трајања.
Континуирано побољшање кроз праћење и оптимизацију је неопходно за одржавање конкурентности на тржишту калупа за водене носаче. Спровођење програма превентивног одржавања, праћење индустријских стандарда и коришћење напредних производних технологија осигураће да калупи за водене носаче задовољавају стално растуће захтеве обима производње, сложености делова и захтева за квалитет.
Интеграцијом ових принципа у процесе пројектовања и производње калупа, произвођачи могу постићи поуздану и исплативу производњу водоводних сталака која задовољава потребе и произвођача и крајњих корисника, уз истовремено обезбеђивање дугорочних перформанси калупа и повраћаја инвестиције.
Калуп за сталак за воду – Честа питања
1. За шта се користи калуп за сталак за воду?
Калуп за водене носаче се користи за производњу водених носача за системе за одводњавање, складиштење или управљање водом.
2. Које материјале може да подржи калуп за сталак за воду?
Погодан је за FRP, SMC, BMC, пластику и друге композитне или полимерне материјале.
3. Да ли се калуп за сталак за воду може прилагодити?
Да, калуп за водени сталак може се прилагодити по величини, структури, броју шупљина и завршној обради површине.
4. Који су поступци обликовања доступни?
Уобичајени процеси укључују компресијско ливење, бризгање и ливење смолом путем преноса смоле.
5. Који је материјал калупа?
Калуп за водени сталак је обично направљен од висококвалитетног челика или алуминијума ради издржљивости и прецизности.
6. Колики је век трајања калупа?
Уз правилно одржавање, калуп за водене носаче може да подржи дугорочну производњу великих количина.
7. Да ли пружате тестирање узорака пре испоруке?
Да, пробно обликовање и преглед узорака су доступни пре коначне испоруке.