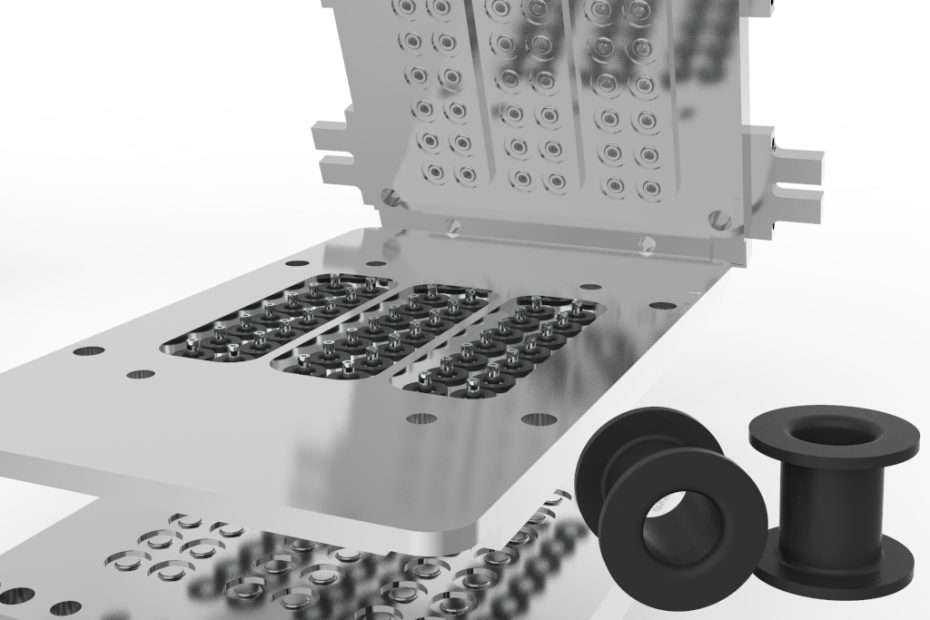
SMC компресиони калуп кошта од 50,000 до 150,000 долара. Разлика између калупа који производи делове који испуњавају спецификације током 50,000 циклуса и оног који производи делове који испуњавају спецификације током 150,000 циклуса готово никада није у квалитету челика или термичкој обради. То је оно што се дешава са калупом између производних серија. Програм одржавања који кошта 5,000-10,000 долара годишње у времену техничара и потрошном материјалу враћа десет пута више у продуженом веку трајања алата, избегнутим хитним поправкама и деловима који остају унутар толеранције уместо да се постепено истроше како се површина шупљине троши. Па ипак, већина програма одржавања SMC калупа никада се не записује - они живе у глави једног старијег техничара који одлази у пензију или се премешта у другу радионицу, а квалитет одржавања калупа опада преко ноћи. Овај чланак је писана верзија знања тог техничара: шта радити дневно, недељно, месечно и у заказаним интервалима бројања циклуса на SMC компресионом калупу како би се из алата извукао пун пројектовани век трајања.
| Ниво одржавања | Фреквенција | Trajanje | Кључне активности |
|---|---|---|---|
| Дневно (по смени) | Свака смена | КСНУМКС мин | Визуелни преглед шупљине, провера бљеска на линији раздвајања, рад избацивача, верификација температуре |
| Недељни преглед | На сваких око 40 сати рада | КСНУМКС ХР | Потпуно чишћење шупљине, преглед избацивачке игле, мерење хабања ивица смицања, провера обртног момента вијака |
| Планирани ремонт | На сваких 10,000–15,000 циклуса | 1-2 дана | Потпуна демонтажа, мерење шупљине CMM-а, поновно полирање до SPI A2/A3, замена истрошених компоненти |
| Велики ремонт | На сваких 50,000–75,000 циклуса | КСНУМКС-КСНУМКС недеље | Шупљинаста ЦММ машина у односу на ЦАД, заваривање + поновна обрада подручја хабања, комплетна замена система избацивања, замена термопара |
Дневно одржавање: Петоминутна провера која спречава већину проблема
Дневна рутина одржавања производног SMC калупа траје пет минута по смени и открива 80% проблема који би иначе ескалирали у оштећење алата или отпадне делове. Контролна листа: (1) Визуелни преглед површине шупљине под косим светлом - потражите огреботине, нагризања или накупљање смоле у угловима. Огреботина коју можете осетити ноктом је довољно дубока да се пренесе на сваки део који калуп произведе. (2) Проверите линију раздвајања да ли има накупљања млазева. SMC смола цури из линије раздвајања током калупа и стврдњава се у танак слој који се акумулира током циклуса. Ако се дозволи да се млаз накупља без уклањања, може удубити површину линије раздвајања када се калуп затвори на њој или се одломити и пасти у шупљину. (3) Проверите да ли систем избацивања ради глатко током пуног хода - свако заглављивање, неравномерно кретање или неуобичајена бука значи да је потребна пажња на клинове или чауре избацивача пре него што се заглаве. (4) Проверите очитавање температуре калупа у односу на подешену вредност. Калуп који ради 5°C испод задате вредности због отказа грејног елемента или померања термопара произвешће недовољно очврснуле делове који изгледају добро, али не пролазе механичка испитивања. (5) Проверите да ли вакуумски систем (ако калуп користи вакуумску помоћ за евакуацију ваздуха) постиже задати вакуум. Цурење вакуума смањује помоћ и повећава порозност дела. Свака од ових провера траје мање од једног минута. Заједно трају пет минута. Прескакање ових провера ради уштеде времена је лажна економија – пет минута које уштедите данас постају пет сати поправке калупа следећег месеца.
Недељни преглед: Једносатни дубински преглед
Недељна инспекција иде даље од онога што оператер може да види са калупом у преси. Калуп излази (или се барем инспекција врши са отвореном пресом и приступачним калупом уз добро осветљење). Недељна контролна листа: (1) Темељно очистите шупљину меком месинганом четком и средством за чишћење калупа компатибилним са челиком калупа. Уклоните све остатке смоле, посебно из углова, ребара и подручја око иглица избацивача. Остаци у овим областима се карбонизују током поновљених циклуса и постају све тежи за уклањање. (2) Прегледајте иглице избацивача појединачно - ротирајте сваку иглу за 90 степени и проверите да ли има огреботине на површини иглице или у чаури. Оштећена иглица избацивача ће се на крају заглавити, а заглављена иглица у затвореном калупу може напуцати уложак шупљине. Одмах замените оштећене иглице; коштају 20-50 долара по комаду, а напукли уложак шупљине кошта 2,000-5,000 долара за поправку. (3) Проверите ивицу смицања или откидање на хабање. SMC једињење је абразивно - стаклена влакна у материјалу еродирају ивицу смицања током хиљада циклуса, постепено повећавајући дебљину прелома. Измерите дебљину прелома на деловима из последњег серијања. Ако се повећа за више од 0.1 мм од основне вредности измерене приликом испробавања, ивица смицања се троши и потребно је да се процени за поновну машинску обраду. (4) Проверите да ли су сви вијци - стезни вијци, вијци за држање уметка, вијци разводника - затегнути на прописани обртни момент. Термичко циклирање временом олабавља вијке, а лабави уметак се помера под притиском калупа, мењајући димензије дела и потенцијално оштећујући и уметак и џеп шупљине. (5) Проверите поравнање калупа: са затвореним калупом, али не под пуним оптерећењем, проверите зазор линије раздвајања помоћу мерног инструмента на сва четири угла. Неуједначен зазор значи да су калуп или плоче пресе непаралелне, што ће узроковати прелом на једној страни и недовољно пуњење/порозност на другој.
Планирано одржавање: Полирање, складиштење и већи ремонти
Планирани интервали одржавања су одређени бројем циклуса, а не календарским временом. На 10,000-15,000 циклуса: уклоните калуп из пресе, потпуно раставите уметке шупљине, очистите све површине, прегледајте све компоненте (игле избацивача, чауре, ивице смицања, грејне елементе), замените све истрошене компоненте и поново полирајте површину шупљине до оригиналне спецификације завршне обраде (обично SPI A2 или A3 за SMC калупе, постигнуто дијамантским пастом почевши од 3 микрона и завршавајући на 1 микрону). Калуп који ради 1,000 циклуса недељно достиже овај интервал свака три до четири месеца. На 50,000-75,000 циклуса: калуп иде у алатницу на велики ремонт. Шупљина се мери у односу на оригиналне CAD димензије помоћу CMM-а. Подручја хабања (ивица смицања, подручја велике брзине протока SMC-а где је концентрисана ерозија стаклених влакана) упоређују се са димензионалном основом. Ако хабање прелази 20-30% толеранције дела, погођена подручја се заварују и поново обрађују. Систем избацивања се потпуно замењује – клинови, чауре, повратне опруге – без обзира на визуелно стање, јер је квар избацивања најчешћи узрок катастрофалног оштећења калупа. Систем грејања се поново калибрише: сви термоелементи се замењују, а регулатор температуре се поново подешава на стварни термички одзив калупа. Калуп који је прошао ремонт од 50,000 циклуса требало би да производи делове унутар оригиналног опсега толеранције током наредних 50,000 циклуса. Поступак складиштења између циклуса: калуп се мора складиштити чист, сув и заштићен. Након последњег производног циклуса, шупљина се чисти од свих остатака смоле. Површина шупљине се прска заштитним средством за калупе (лако уље или посебан спреј за складиштење калупа). Калуп је затворен, али није стегнут – површине линије раздвајања треба да буду у лаганом контакту, не под притиском, како би се спречио продор влаге без деформације линије раздвајања. За складиштење дуже од једног месеца, пакети са средством за сушење се стављају унутар омотача калупа, а калуп се умотава или пакује у вреће како би се искључила влажност околине. Калуп који се правилно складишти може да стоји годину дана и да се врати у производњу уз само једно брисање и циклус загревања. Калуп који се складишти влажан са остацима смоле у угловима ће имати тачкасту корозију на местима остатака у року од месец дана, посебно у влажним климатским условима.
Економија одржавања буђи
Калуп који ради 150,000 циклуса са програмом одржавања од 10,000 долара годишње кошта 0.07 долара по циклусу одржавања. Калуп који ради 50,000 циклуса без одржавања пре него што му је потребна реконструкција од 40,000 долара кошта 0.80 долара по циклусу — а затим откаже на 50,000 уместо да настави до 150,000. Разлика је фактор десет. Програм одржавања се исплати само због избегнутих реконструкција, чак и пре него што се урачунају трошкови отпадних делова произведених због дотрајалог калупа, трошкови застоја пресе због непланираних поправки и трошкови кашњења у испорукама купцима којима су обећани делови из калупа који је ван употребе. Радионице које добију преко 150,000 циклуса из SMC калупа не раде ништа егзотично. Они раде дневну проверу од пет минута, недељну инспекцију од једног сата и заказане ремонте у интервалима бројања циклуса — сваки пут, без прескакања јер је распоред производње згуснут. Дисциплина је тежи део, а не техничка сложеност самих задатака одржавања. Технички део је једноставан: одржавати калуп чистим, одржавати избациваче у раду, одржавати шупљину полираном и чувати калуп сувим. Радите ове четири ствари доследно и калуп ће радити дуже од 100,000 циклуса. Прескочите их и неће.