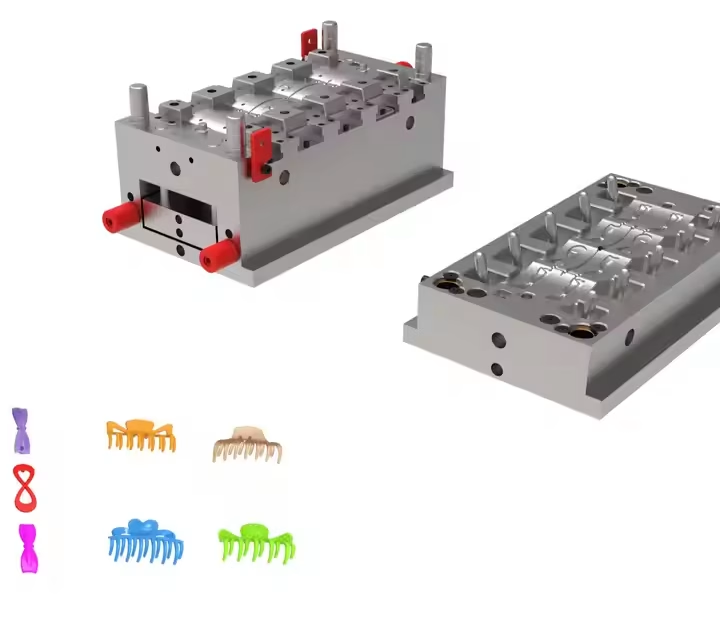
У ери брзе моде и персонализоване потрошње, индустрија додатака за косу захтева убрзање итерације производа и побољшање квалитета. Као основна опрема за производњу пластичних укосница, иновације у технологији калупа директно одређују ефикасност конверзије од концепта дизајна до крајњих производа. Овај чланак пружа детаљну анализу система производње пластичних калупа за укоснице, откривајући технолошка открића и индустријску вредност у овој специјализованој области.
Пластични калупи за укоснице: прецизан баланс уметности и инжењерства
Обрнути инжењеринг за дизајн стилова
Развој модерних пластичних калупа за укоснице користи 3Д скенирање и ЦАД обрнуто моделирање. Скице дизајна пролазе кроз параметарску обраду и конвертују се у 3Д моделе са прецизношћу од 0.02 мм помоћу алгоритама за оптимизацију топологије. За сложене закривљене површине карактеристичне за укоснице, инжењери користе технологију неуниформног рационалног Б-сплине (НУРБС) како би реконструисали замршене шаре као што су текстуре латица и ивице таласа.
Систем за симулацију механике конструкција
Анализа коначних елемената (ФЕА) симулира проток растопљеног материјала током бризгања, оптимизујући положај капије и распоред система за хлађење. За кућиште укоснице у облику лука, симулација Молдфлов је смањила циклусе убризгавања за 18% и смањила савијање производа испод 0.15 мм.
Модуларни комбиновани дизајн
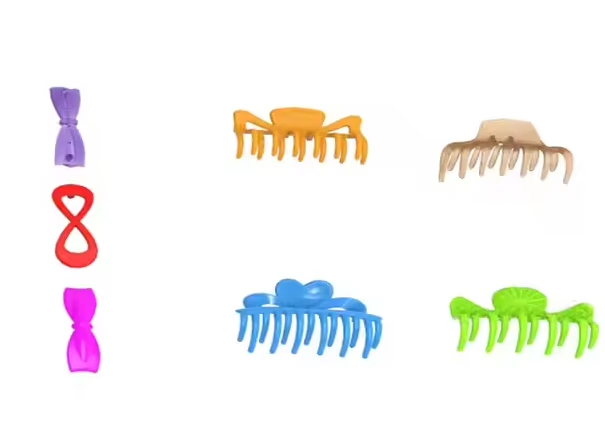
Лидери у индустрији усвајају модуларне стратегије са 75% стандардизованих основних оквира калупа, омогућавајући брзе промене компоненти шупљине. Модуларни систем „1+5“ омогућава једноструке базе калупа за смештај 5 дизајна укосница, смањујући време промене на 45 минута.
Процес производње пластичних калупа за укоснице
Матрица технологије прецизне обраде
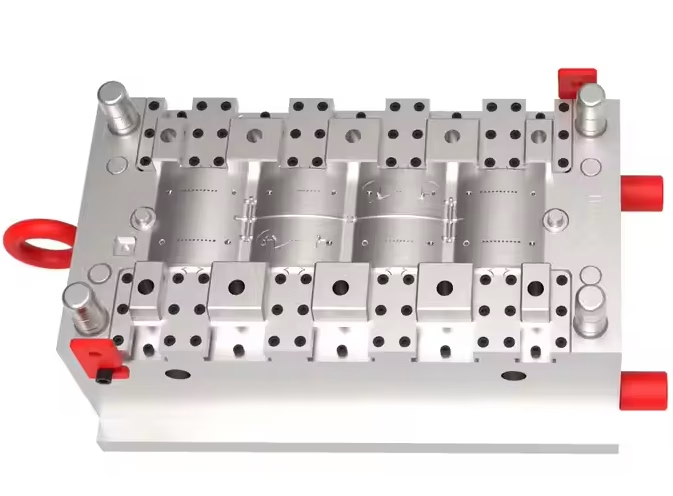
- Машинска обрада шупљина: 5-осни ЦНЦ центри постижу тачност ±0.005 мм, користећи карбидне алате за глодање завршне обраде огледала на челику за калупе ХРЦ62 С136
- Производња електрода: графитне електроде стварају детаљне карактеристике преко ЕДМ-а са празнинама од 0.02-0.03 мм
- Површинска обрада: ПВД премаз продужава век калупа преко 1.5 милиона циклуса, а тврдоћа ТиН премаза достиже ХВ2300
Интелигентна контрола температуре
Конформни канали за хлађење са ИоТ сензорима омогућавају динамичку регулацију температуре калупа. Напредни системи одржавају флуктуације од ±1.5℃, побољшавајући стабилност стопе скупљања за 40%.
Иновације за микро-ињектирање
За минијатуризовану додатну опрему (минимална дебљина зида 0.3 мм):
- Однос Л/Д завртња смањен на 16:1 са брзином убризгавања од 500 мм/с
- Сензори притиска у калупу обезбеђују тачност паковања од ±0.2 МПа
- Калуповање помоћу гаса повећава принос шупље структуре на 99.6%
Револуција материјала: еколошки и функционални пробоји
Адаптација материјала на бази биологије
Модификације калупа за ПЛА/ПХА биоразградиве материјале:
- Величина капије је повећана за 30% у односу на конвенционалне материјале
- Температура калупа је подигнута на 75-85℃ ради бољег протока
- Наменски системи за вентилацију спречавају карбонизацију
Мултифункционални композитни калуп
Решења за метални прах/ПЕТГ композите:
- Тврда хромирана (дебљина 0.015 мм)
- Уметци отпорни на хабање (волфрам челик ХРА90)
- Прецизна контрола температуре калупа на 110±2℃
Иновација процеса без боје
Пренос текстуре калупа омогућава:
- Иридесцентни ефекти (стандард ВДИ3400 А3)
- Метални узорци четкања (дубина гравирања 0.08 мм)
- 3Д рељефни дизајн (прецизност текстуре 0.02 мм)
Уобичајени изазови и решења
Потешкоће при демолдингу
- Узроци: Недовољни углови промаја (<1°), лош распоред клинова за избацивање.
- Решења: Угаони подизачи, клизачи или средства за отпуштање калупа. Вакуум-потпомогнуто уклањање калупа решава лепљење танких зидова.
Површински трагови судопере или линије тока
- Оптимизација: Подесите притисак/време паковања, додајте вентилационе отворе или пређите на материјале високог протока (нпр. ПП+30% стаклених влакана). Гас-потпомогнуто бризгање (ГАИМ) елиминише скупљање у дебелим деловима.
Кратак животни век калупа
- Редовно одржавање (чишћење канала, поправка хабања) и површински третмани (хромирање, нитрирање). Ласерска облога додаје слојеве отпорне на хабање од 0.1–0.3 мм, што утростручује радни век.
Недоследност боја и варијације серије
- Мастербатцх Дисперсион: Вијци за мешање са високим смицањем упарени са инлине колориметрима обезбеђују уједначену дистрибуцију пигмента.
- Контрола заштите животне средине: Одржавајте услове у радионици на 23±2°Ц и ≤50% влажности како бисте спречили апсорпцију влаге смоле.
Закључак
Стварање пластичне копче за косу одражава еволуцију кинеске производње од „покренуте скалом“ до „технолошке“ изврсности. На раскрсници прецизног инжењерства, вештачке интелигенције и науке о материјалима, традиционална израда калупа се претвара у обележје напредне производње. Како се дистрибуирана производња и глобална сарадња продубљују, пластични калупи за укоснице више неће бити ограничени на фабрике, већ ће постати чворови који повезују дизајн, потрошњу и циркуларну економију. Ово путовање није само техничко мајсторство – то је поновно замишљање индустријског размишљања, доказујући да чак и најмањи алати могу откључати безгранични потенцијал.
>>Можда ће вам се такође свидети
Стандарди и референце
У овом чланку се помињу следећи индустријски стандарди: