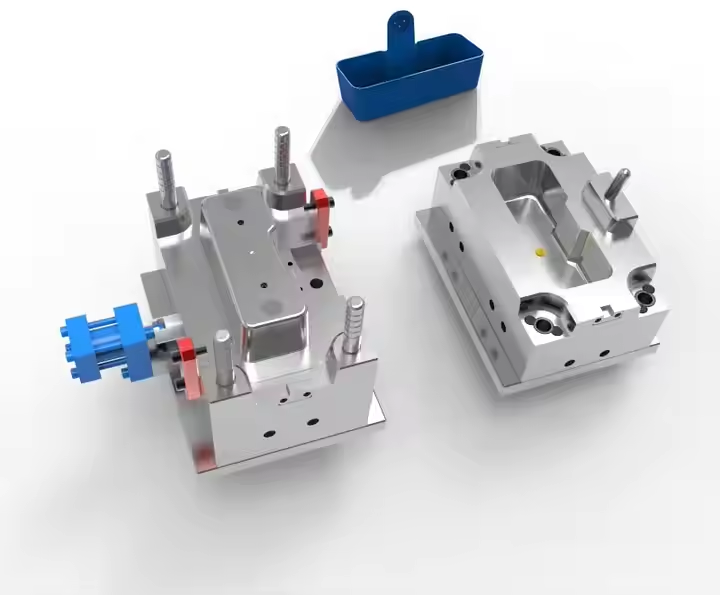
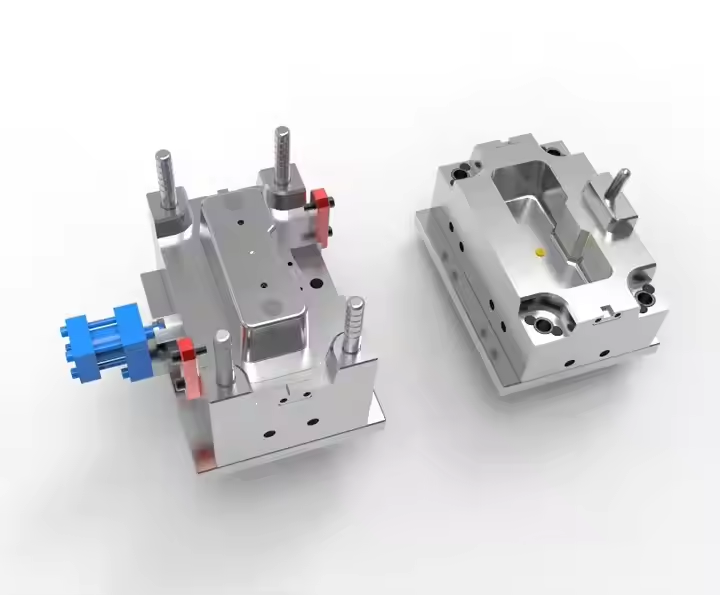
У данашњој ери свеприсутних паметних уређаја, пластични држачи за телефоне постали су неопходни додаци за аутомобилска, канцеларијска и кућна окружења. Њихова масовна производња ослања се на технологију високопрецизних калупа, где квалитет дизајна и производње директно одређује функционалност производа, исплативост и конкурентност на тржишту. Овај чланак систематски анализира основне техничке аспекте калупа за пластичне држаче за телефоне из четири димензије: структурног дизајна, науке о материјалима, производних процеса и интелигентног развоја.
Дизајн структуре калупа за држаче телефона
1. Научна логика дизајна раздвојних површина
Избор површине за раздвајање критично утиче на естетику производа, ефикасност вађења из калупа и дуговечност калупа. Кључни принципи укључују:
- Геометријско избегавањеПоставите линије раздвајања на површине које нису у контакту (нпр. задња страна држача). За држаче са увлачивим копчама, усвојите „степенасте + закривљене“ композитне површине раздвајања (слика 1).
- Механичка оптимизацијаВалидирати носивост методом коначних елемената (FEA), осигуравајући деформацију <0.02 мм под притиском убризгавања.
- Интегрисани дизајн издувних гасоваУградите микро-жлебове за вентилацију ширине 0.04 мм × дубине 0.15 мм дуж ивица раздвајања са вакуумским вентилима (праг од 0.5 MPa), смањујући време пуњења за 15%.
2. Иновативна решења за системе капија
За танкозидне, вишеребарне структуре (типична дебљина зида: 1.5 мм; ребра: 0.8 мм):
- Хибридни систем топлог/хладног каналаКомбинујте вруће канале са вентилским затварањем (контрола ±1°C) за главне шупљине са хладним каналима за помоћне шупљине, смањујући потрошњу енергије за 20%.
- Вишестепена оптимизација капијаКористите примарне вентиле Φ1.2 мм (контролисане притиском) са четири помоћна вентила Φ0.8 мм да бисте елиминисали линије завара (слика 2).
- Симулација тока растопљеног материјалаКористите Moldflow® за праћење расподеле брзине смицања, одржавајући вршне вредности испод безбедносних прагова (нпр. <50,000 s⁻¹ за ABS).
3. Распоред високоефикасног система хлађења
Перформансе хлађења диктира време циклуса (циљ ≤20s). Кључне технологије:
- 3Д конформни каналиСпирални канали (закривљеност R5 mm) произведени методом ласерске фузије прашкастог слоја (LPBF) побољшавају уједначеност температуре до ±3°C.
- Дисипација топлоте побољшана графеномГрафенски премази дебљине 20 μм повећавају топлотну проводљивост за 40%.
- Зонска динамичка контролаИнтегришите ПИД модуле (±0.5°C) у подручја шарки како бисте спречили димензионална одступања услед локализованог прегревања.
Наука о материјалима и синергија процеса
Прецизне контроле бризгања
- Вишестепено убризгавање:
- Фаза 1 (Пуњење): брзина од 80 мм/с при 80 МПа за брзо пуњење калупа.
- Фаза 2 (паковање): 60 MPa @ 4s за компензацију скупљања.
- Фаза 3 (хлађење): 60°C (ABS)/100°C (PC) са хлађењем уз помоћ вакуума (-0.3 MPa), смањујући време циклуса за 18%.
- Праћење напрезања у калупуУграђени сензори са влакнастом Браговом решетком одржавају заостали напон <15MPa путем адаптивне контроле паковања.
Прецизна производња калупа за држаче телефона
1. Напредни избор челика за калупе
- Дуга дуговечностЧелик прашкасте металургије ASP-23 (HRC 62-64) троструко је отпорнији на хабање у односу на конвенционални H13.
- Отпорност на корозијуДуплекс нерђајући челик 1.4462 (PREN ≥35) за полимере пуњене стаклом.
2. Ултрапрецизна обрада
- 5-осовино микроглодањеПостићи толеранцију од ±0.005 мм на жлебовима за клипове користећи карбидне алате пречника Φ0.1 мм.
- Поправка ласерских облогаНаношење праха стелита 6 враћа 98% тврдоће на истрошене површине.
- Верификација дигиталног склопаСкенирање плавим светлом осигурава одступање <0.02 мм од CAD модела.
3. Функционални третмани површина
- ДЛЦ премазиСлојеви угљеника сличних дијаманту дебљине 2-4 μм смањују коефицијент трења на 0.1, смањујући силу избацивања за 30%.
- Микротекстурно нагризањеФотохемијско нагризање ствара противклизне шаре (Ra 3.2-6.3μm), елиминишући секундарни премаз.

Системи контроле квалитета
- Праћење у току
Калупи за држаче телефона интегрисани са MES системима имају 16-каналне сензоре притиска за праћење притиска у шупљини у реалном времену. SPC (Статистичка контрола процеса) ограничава неравнотежу избацивања на ≤5%. - Аутоматизована корекција буђи
Системи визуелне интелигенције детектују хабање површине раздвајања и покрећу ЕДМ (електроерозијску обраду) за аутоматску димензионалну компензацију (тачност: 0.002 мм). - Предвиђање животног века
Модел заснован на Арчардовој теорији хабања предвиђа преостали век трајања калупа (грешка ≤3%) анализирајући 12 параметара, укључујући циклусе избацивања и варијације силе стезања.
Паметна производња и одржива трансформација
1. Интеграција индустрије 4.0
- Паметни системи калупаСензори (притисак/температура/померање) са омогућеним OPC UA стандардом омогућавају оптимизацију процеса у реалном времену путем MES повезивања.
- Дигиталне апликације за близанцеМодели животног циклуса предвиђају потребе за одржавањем (тачност >85%), минимизирајући време застоја.
2. Еколошка решења
- Адаптација материјала на бази биологијеПодесиви системи термичке компензације за PHA (скупљање 1.8-2.5%).
- Рециклирање затвореног кругаМешање од 15% регрутованих материјала смањује трошкове материјала за 12%.
3. Револуција модуларног дизајна
- Системи брзе променеHASCO-стандардни модули омогућавају пребацивање функција у року од 30 минута.
- Адитивни конформни уметциSLM-штампани 18Ni300 улошци побољшавају ефикасност хлађења за 50%.
Закључак
Развој калупа за пластичне држаче за телефоне еволуирао је од самосталних алата до системских решења која интегришу науку о материјалима, прецизно инжењерство и дигиталне технологије. Како биоразградиви полимери, уграђена електроника и нанопроизводња редефинишу захтеве индустрије, континуиране иновације у симулацији на више нивоа и паметним процесним ланцима биће кључне за одржавање глобалног лидерства на тржишту интелигентне додатне опреме.
>>Можда ће вам се такође свидети
Стандарди и референце
У овом чланку се помињу следећи индустријски стандарди: