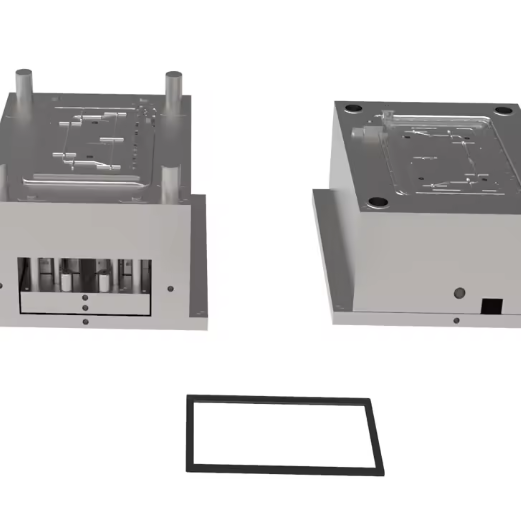
КСНУМКС. увод
Калуп за оквир дисплеја је кључна компонента у производњи електронских визуелних уређаја, што захтева прецизан избор материјала и инжењеринг како би се осигурала димензионална тачност, квалитет површине и ефикасност производње. Калупи за оквир дисплеја морају да се прилагоде структурама са танким зидовима, да одржавају мале толеранције за поравнање екрана и да обезбеде врхунску завршну обраду површине, а да притом издрже циклусе производње великих количина. Овај водич описује критеријуме за избор материјала, разматрања дизајна и производне процесе специфичне за примене калупа за оквир дисплеја, фокусирајући се на усклађеност са стандардом ISO 13406-2 и принципе лагане конструкције.
2. Избор материјала за калупе за оквире за приказивање
2.1 Претходно каљени челик 718H
718H је преферирани материјал за калупе за оквире дисплеја средње до високе прецизности због својих одличних механичких својстава и исплативости. Ова легура обогаћена никлом (1.0-1.5% Ni) нуди опсег тврдоће од 33-38 HRC и врхунску могућност полирања, што је чини погодном за производњу оквира дисплеја са површинском завршном обрадом класе А. Калуп за оквир дисплеја направљен од 718H показује одличну димензионалну стабилност (±0.02 мм/м) и може да издржи преко 500,000 циклуса, што је идеално за масовну производњу компоненти дисплеја. Његова топлотна проводљивост (45 W/(м·K)) омогућава ефикасно хлађење, смањујући време циклуса за 15-20% у поређењу са конвенционалним P20 челиком у применама калупа за оквире дисплеја.
2.2 Нерђајући челик отпоран на корозију S136
За калупе за оквире дисплеја којима је потребна повећана издржљивост и отпорност на корозију, нерђајући челик S136 пружа изузетне перформансе захваљујући високом садржају хрома (13-14%). Овај мартензитни нерђајући челик постиже тврдоћу од 48-52 HRC након термичке обраде и показује супериорну отпорност на корозију (отпорност на слани спреј од 500 сати према ASTM B117), што га чини неопходним за компоненте калупа за оквире дисплеја изложене влажним срединама или хемијским средствима за чишћење. Способност полирања материјала као огледало (Ra ≤0.012μm) обезбеђује површине отпорне на гребање за видљиве оквире дисплеја. Иако је приближно 40% скупљи од 718H, S136 продужава век трајања калупа за оквир дисплеја на преко 800,000 циклуса у агресивним условима, пружајући дугорочне економске користи за премијум моделе дисплеја.
2.3 Челик са сјајним завршним слојем NAK80
Претходно каљени челик NAK80 се појавио као револуционар за калупе за оквире за дисплеје који захтевају изузетан квалитет површине без секундарне термичке обраде. Са тврдоћом при испоруци од 38-42 HRC и уједначеном микроструктуром, овај материјал елиминише потребу за термичком обрадом након машинске обраде, смањујући време производње за 25%. Његова супериорна полирање омогућава калупима за оквире за дисплеје да постигну завршну обраду површине Ra ≤0.02μm, што је кључно за висококвалитетне примене у дисплејима где је оптичка јасноћа најважнија. Калуп за оквир за дисплеје направљен од NAK80 показује минимална димензионална изобличења током обраде, осигуравајући прецизно приањање потребно за беспрекорну интеграцију са екраном.
3. Разматрања дизајна за калупе за оквире за приказивање
3.1 Прецизна димензионална контрола
Калупи за оквире екрана морају одржавати изузетну димензионалну тачност како би се осигурало правилно поравнање екрана:
- Контрола толеранције: ±0.05 мм за критичне карактеристике монтаже
- Захтев за равност: ≤0.02 мм/м преко површине калупа
- Паралелност: ≤0.01 мм између површина за спајање
- Уједначеност дебљине зида: ±5% варијације за танкозидне профиле
Препоручује се напредна анализа коначних елемената (FEA) за валидацију отклона калупа оквира дисплеја под силом стезања, осигуравајући да максимална деформација не прелази 0.1 мм при пуном притиску стезања. Дизајн калупа оквира дисплеја треба да садржи прецизне клинове за лоцирање са размаком од 0.005 мм како би се одржало доследно позиционирање дела.
3.2 Оптимизација система хлађења
Ефикасно управљање температуром у калупима за оквире за излоге смањује време циклуса и обезбеђује димензионалну конзистентност:
- Конформни канали за хлађење: пречник 6-8 мм са размаком од 25-35 мм
- Уметци од берилијумског бакра: Уграђени у дебелозидне делове ради убрзавања преноса топлоте
- Уједначеност температуре: ±2°C по површини шупљине
- Брзина протока: 2-3 м/с за постизање турбулентног протока
За велике калупе за оквире дисплеја (преко 500 мм дужине), време хлађења обично чини 60-70% укупног времена циклуса (30-45 секунди), што захтева оптимизован распоред канала. Симулација протока калупа треба да се користи за валидацију ефикасности хлађења и спречавање савијања код танкозидних компоненти дисплеја.
3.3 Стратегије лаганог дизајна
Модерни дизајн калупа за оквир дисплеја укључује неколико стратегија за смањење тежине уз одржавање перформанси:
- Оптимизација топологије: Алати за рачунарски потпомогнуто пројектовање за уклањање небитног материјала из основа калупа
- Алуминијумске легуре високе чврстоће: За некритичне компоненте, смањење тежине за 30-40%
- Модуларна конструкција: Заменљиви улошци за шупљине за смештај више величина дисплеја
- Дизајн танкозидног језгра: Минимална дебљина језгра од 12 мм са стратешким ојачањем ребара
Ове технике олакшавања не само да смањују трошкове материјала већ и смањују потрошњу енергије машине за 15-20% током рада калупа за оквир дисплеја, подржавајући одрживе производне праксе.
4. Процеси производње калупа за оквире за излоге
4.1 Захтеви за прецизну обраду
Производња калупа за оквире за излоге захтева напредне технике обраде:
- 5-осовинска CNC глодалица: За сложене геометрије са тачношћу позиционирања од ±0.005 мм
- Жична ерозивна обрада: За сложене облике и уске прорезе са толеранцијом од ±0.002 мм
- Површинско брушење: Равност унутар 0.005 мм/м за критичне површине за спајање
- Ултразвучно полирање: Да би се постигла површинска завршна обрада Ra ≤0.02μm на видљивим деловима
Компоненте калупа за оквир дисплеја веће од 600 мм захтевају сегментну обраду са накнадним склапањем, осигуравајући да сваки сегмент одржава тачност позиционирања унутар 0.01 мм. Критичне површине морају бити обрађене до Ra ≤0.4μm како би се спречили проблеми са рефлексијом светлости у финалним производима за излагање.
4.2 Технологије површинске обраде
Површине калупа оквира за приказ захтевају специјализован третман како би се осигурале оптималне перформансе:
- PVD премаз: премази од титанијум нитрида (TiN) или хром нитрида (CrN) (дебљине 3-5 μm) за побољшану отпорност на хабање
- Електролитичко полирање: За огледалски сјај и смањено трење
- Нитрирање: дубина кућишта 0.1-0.3 мм за површинску тврдоћу од 800-1000 HV
- Ласерско текстурирање: За контролисану дифузију светлости на невидљивим површинама
Процес површинске обраде мора бити валидиран кроз ригорозно тестирање, укључујући чврстоћу адхезије (≥50 N/cm) и отпорност на хабање (губитак ≤0.1 mg након 100,000 циклуса) како би се осигурале дугорочне перформансе калупа за оквир дисплеја.
4.3 Склапање и валидација
Прецизна монтажа је кључна за перформансе калупа за оквир дисплеја:
- Паралелност стубова водилице: ≤0.01 мм током пуног хода
- Расподела силе стезања: Равномерна унутар 5% по површини калупа
- Интегритет хидрауличног кола: 1.5× тест радног притиска током 30 минута
- Пробно калуповање: Производна серија од 50 комада са димензионалном контролом према стандардима ISO 286
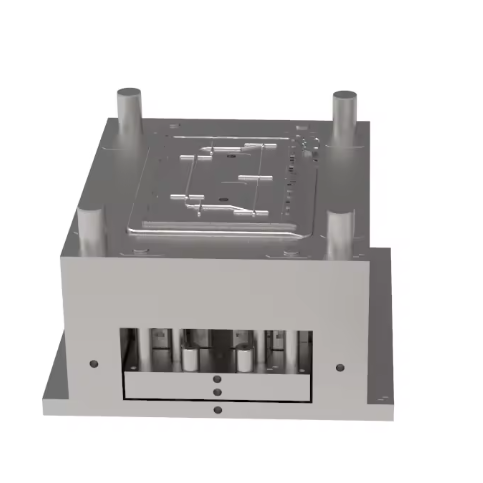
Калупи за велике оквире за дисплеје треба да имају подесиве носаче за спојнице како би се компензовало термичко ширење. Процес монтаже мора да укључује ласерску верификацију поравнања у свакој фази како би се осигурало да коначни калуп за оквир дисплеја испуњава све димензионалне захтеве за компатибилност са екраном.
5. Контрола квалитета и индустријски стандарди
5.1 Усклађеност са ISO 13406-2
Калупи за оквире за приказивање морају бити у складу са стандардима ISO 13406-2 класе II за опрему за визуелно приказивање:
- Толеранција на дефекте пиксела: Максимално 2 дефекта типа 1/2 на милион пиксела
- Равност површине: ≤0.1 мм/м за површине за монтажу ЛЦД-а
- Уједначеност боје: ΔE ≤3.0 преко површине гледања екрана
- Отпорност на удар: 15 J на 23°C према стандарду IEC 62262
Дизајн калупа за оквир дисплеја мора да садржи карактеристике које олакшавају испитивање усаглашености, укључујући стандардизоване референтне мере и циљеве поравнања. Документација треба да садржи детаљне димензионалне записе и сертификате материјала како би се подржало регулаторно одобрење.
5.2 Протокол о димензионалној инспекцији
Свеобухватна инспекција осигурава тачност калупа оквира дисплеја:
- Инспекција координатном мерном машином (CMM): 3D скенирање са резолуцијом од 0.001 mm
- Оптички компаратор: За верификацију профила сложених кривих
- Анализа површинске обраде: вредности Ra и Rz верификоване помоћу конфокалне микроскопије
- Валидација симулације тока калупа: Анализа времена пуњења и расподеле притиска
Статистичка контрола процеса (СКП) треба да се примени за све критичне параметре калупа за оквир за приказивање, са контролним границама постављеним на ±3σ капацитета процеса. Свако стање ван спецификације захтева анализу узрока и документовање корективних мера.
6. Стратегије одржавања и дуговечности
6.1 Програм превентивног одржавања
Структурирани режим превентивног одржавања продужава век трајања калупа за оквир дисплеја:
- Свакодневно: Очистите површине шупљина и проверите да ли има остатака
- Недељно: Проверите канале за хлађење да ли има зачепљења
- Месечно: Проверити поравнање и паралелност вођица
- Квартално: Мерење хабања критичних компоненти и по потреби поновно полирање
- Годишње: Комплетна демонтажа и замена истрошених компоненти
Евиденције о одржавању треба да документују све активности сервисирања калупа за оквире за излагање, пружајући вредне податке за оптимизацију интервала одржавања и предвиђање очекиваног века трајања калупа.
6.2 Технике поправке и реновирања
Када је потребна поправка компоненти калупа оквира за приказ, специјализоване технике обезбеђују минималан утицај:
- Ласерско заваривање: За локализовану поправку оштећених површина шупљина
- Галванизација: Реконструкција истрошених површина до оригиналних димензија
- Полирање и подмлађивање: Обнављање површинске завршне обраде након дуже употребе
- Поновно наношење премаза: Обнављање PVD или нитридних слојева
Валидација након поправке захтева пробно калупе од 10 делова и поређење са оригиналним CAD подацима како би се осигурало да поправљени калуп оквира дисплеја испуњава све спецификације перформанси.
7. Напредне технологије у производњи калупа за оквире за излоге
7.1 Адитивна производња
Технологије 3Д штампања трансформишу производњу калупа за оквире за дисплеје:
- Конформни улошци за хлађење: Оптимизовани канали за хлађење прате сложене геометрије
- Млазно наношење везива: За производњу сложених језгара калупа са унутрашњим карактеристикама
- Хибридна производња: Комбиновање адитивних и субтрактивних процеса за сложене компоненте
Адитивна производња смањује време израде калупа за оквире дисплеја за 30-50% за сложене геометрије и омогућава смањење времена хлађења за 25-40% у поређењу са конвенционалном машинском обрадом.
7.2 Технологија дигиталних близанаца
Технологије Индустрије 4.0 унапређују развој калупа за оквире за излоге:
- Виртуелно испробавање калупа: Коришћење напредног CAE софтвера за симулацију процеса бризгања
- Праћење у реалном времену: Интеграција сензора за праћење температуре и притиска
- Предиктивно одржавање: Алгоритми машинског учења за оптимизацију сервисних интервала
Ове дигиталне технологије побољшавају поузданост калупа за оквире дисплеја, смањујући непланирано време застоја за 30-40% и побољшавајући укупну ефикасност опреме (OEE) за 15-20%.
7.3 Лагана тежина и иновације материјала
Напредни материјали омогућавају нове могућности у дизајну калупа за оквире за излоге:
- Високочврсти нисколегирани (HSLA) челици: Смањење дебљине профила без угрожавања чврстоће
- Метални матрични композити: За побољшану топлотну проводљивост и смањену тежину
- Керамички премази: Побољшање отпорности на хабање уз очување завршне обраде површине
Ове иновације омогућавају производњу лакших, ефикаснијих калупа за оквире дисплеја који подржавају тренд ка тањим, лакшим уређајима за приказивање.
КСНУМКС. закључак
Дизајн и производња калупа за оквире за излоге захтевају специјализован приступ који уравнотежује прецизност, квалитет површине и ефикасност производње. Одабиром одговарајућих материјала (718H за општу примену, S136 за отпорност на корозију, NAK80 за завршну обраду огледала) и применом робусних мера контроле квалитета, произвођачи могу да креирају калупе за оквире за излоге који могу да испуне строге захтеве модерне производње излога.
Индустрија калупа за оквире за дисплеје наставља да се развија кроз интеграцију адитивне производње, технологије дигиталних близанаца и напредних материјала. Ове иновације омогућавају производњу сложенијих, издржљивијих и исплативијих компоненти дисплеја, истовремено подржавајући тренд ка тањим, лакшим и визуелним уређајима бољих перформанси.
Пратећи смернице представљене у овом неопходном водичу, инжењери и произвођачи могу развити решења за калупе за оквире за дисплеје која пружају конзистентан квалитет, максимизирају ефикасност производње и подржавају континуирани развој технологије дисплеја. Будућност технологије калупа за оквире за дисплеје несумњиво ће донети даљи напредак у материјалима, процесима и дигитализацији, осигуравајући да индустрија остане у првим редовима иновација у производњи.
>>Можда ће вам се такође свидети
Стандарди и референце
У овом чланку се помињу следећи индустријски стандарди: