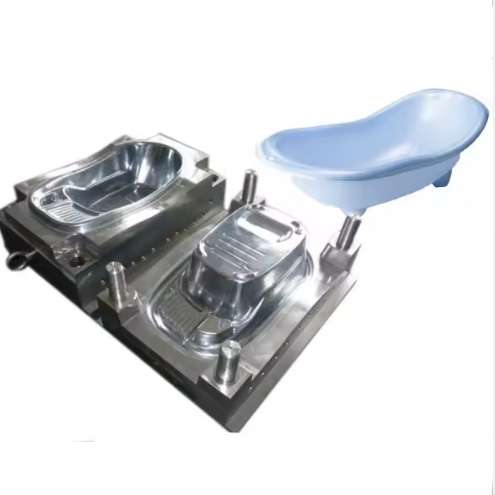
Бризгање остаје један од најчешће коришћених производних процеса за производњу пластичних компоненти у различитим индустријама, од аутомобилске и робе широке потрошње до медицинских уређаја и електронике. Квалитет, ефикасност и исплативост било које операције бризгања у основи зависе од квалитета дизајна калупа. Добро дизајниран калуп обезбеђује конзистентан квалитет делова, оптимално време циклуса и продужени век трајања алата, док лоше дизајниран калуп доводи до дефеката, застоја и прекомерних трошкова одржавања.
Овај свеобухватни водич покрива основне аспекте пројектовања калупа за бризгање, пружајући инжењерима производње, дизајнерима калупа и стручњацима за набавку техничко знање потребно за спецификацију, процену и одржавање високоперформансних калупа за бризгање. За преглед наших комплетних могућности производње калупа за бризгање, посетите нашу почетну страницу.
Основе дизајна калупа за бризгање
Пројектовање калупа за бризгање обухвата широк спектар инжењерских дисциплина, укључујући науку о материјалима, термичку динамику, механику флуида и машински дизајн. Примарна функција калупа за бризгање је да прими растопљену пластику из машине за бризгање, дистрибуира је кроз систем млазница, попуни шупљину, охлади део до очвршћавања и избаци готову компоненту. Свака од ових функција захтева пажљиво разматрање дизајна како би се постигли оптимални резултати.
Процес пројектовања почиње темељном анализом геометрије дела, избора материјала, обима производње и захтева за квалитетом. Ови фактори одређују конфигурацију калупа, број шупљина, тип и локацију капије, дизајн система за хлађење и механизам за избацивање. Систематски приступ пројектовању калупа смањује покушаје и грешке током пуштања калупа у рад и обезбеђује конзистентне производне перформансе.
Кључне компоненте калупа за ињектирање
Разумевање функције сваке компоненте калупа је неопходно за ефикасан дизајн. Следећа табела сумира главне компоненте и њихове функције:
| Саставни | функција | Дизајн Разматрања |
|---|---|---|
| Моулд Басе | Пружа структурну подршку и поравнање | Величина, материјал, стандардно наспрам прилагођеног |
| Шупљина и језгро | Формира облик дела (шупљина = спољашњост, језгро = унутрашњост) | Врста челика, површинска обрада, вентилација |
| Руннер Систем | Дистрибуира растопљену пластику у шупљине | Хладни наспрам врућег канала, тип капије, баланс протока |
| капија | Контролише проток пластике у шупљину | Положај, величина, тип (ивица, игла, тунел, лепеза) |
| Систем за хлађење | Уклања топлоту из обликованог дела | Распоред, пречник, проток канала за хлађење |
| Систем за избацивање | Уклања готови део из језгра | Избацивачи, чауре, плоче за скидање, избацивање ваздуха |
| Систем за одзрачивање | Омогућава излазак заробљеног ваздуха и гасова | Дубина, локација, чистоћа вентилационог отвора |
Критични параметри дизајна
1. Дизајн шупљина и језгра
Шупљина и језгро су срце калупа за бризгање. Шупљина формира спољашњу површину дела, док језгро формира унутрашње карактеристике. Избор одговарајућих врста челика је кључан за дуготрајност калупа и квалитет дела. За производњу великих количина, каљени алатни челици као што су нерђајући челик P20, H13 или 420 пружају отпорност на хабање и тврдоћу потребну да издрже милионе циклуса. За прототипове или производњу малих количина, мекши челици или алуминијум могу бити прихватљиви.
Захтеви за завршну обраду површине директно утичу на сложеност производње калупа. Полирани огледалски сјај захтева врхунске врсте челика и опсежан ручни рад полирања, док се текстурирани завршни слој може постићи електроерозионом машинском обрадом (EDM) или хемијским нагризањем. Спецификација за завршну обраду површине треба да одговара функционалним и естетским захтевима дела без претераног нагризања.
2. Дизајн система трчања
Систем канала доводи растопљену пластику од млазнице машине до капија шупљине. Постоје два основна типа канала: хладни канали и топли канали. Хладни канали су једноставнији и јефтинији, али стварају отпадни материјал (регенерисани материјал). Топли канали одржавају пластику у растопљеном стању унутар разводника, елиминишући отпад из канала и смањујући време циклуса. Попречни пресек канала треба да буде пројектован тако да минимизира пад притиска уз одржавање одговарајуће запремине протока. Трапезоидни или кружни попречни пресеци пружају оптималне карактеристике протока.
За калупе са више шупљина, баланс протока је неопходан како би се осигурало да се све шупљине истовремено пуне и да се производе конзистентни делови. Пожељно је природно балансирање протока кроз геометријску симетрију, али је вештачко балансирање коришћењем подешавања величине капије понекад неопходно за неправилне распореде.
3. Дизајн система за хлађење
Хлађење обично чини приближно 60-80% укупног времена циклуса код бризгања. Ефикасан систем хлађења директно побољшава продуктивност и квалитет делова. Канали за хлађење треба да буду постављени што ближе површини шупљине (обично 2-3 пута веће од пречника канала од површине) и да прате контуру дела ради равномерног одвођења топлоте.
Кључни параметри за дизајн система хлађења укључују:
- Пречник канала за хлађење обично 8-14 мм
- Растојање између канала: 3-5 пута пречник канала
- Удаљеност од површине шупљине: 2-3 пута пречник канала
- Турбулентни ток (Рејнолдсов број > 4000) за максималан пренос топлоте
- Преграде и термални пинови за дубинско хлађење језгра
- Конформни канали за хлађење за сложене геометрије (адитивна производња)
4. Дизајн система за избацивање
Правилан дизајн система за избацивање осигурава да се готови део уклања из калупа без оштећења или деформације. Стандардне методе избацивања укључују игле за избацивање (округле или лопатице), чауре за избацивање, плоче за скидање материјала и избацивање ваздухом. Систем за избацивање мора да обезбеди довољну силу избацивања и дужину хода, док истовремено равномерно распоређује силу по површини дела како би се спречило обележавање или деформација.
Постављање игле за избацивање треба да буде концентрисано у областима где део тежи да се залепи за језгро, као што су дубока ребра, избочине и области са значајним подрезивањем. Угао нагиба дела такође значајно утиче на силу избацивања; препоручује се минимални угао нагиба од 1-2 степена по страни за делове опште намене.
Избор материјала за компоненте калупа
Избор праве врсте челика за сваку компоненту калупа је кључна одлука која утиче на трошкове калупа, време израде и век трајања. Следећа табела пружа смернице за избор материјала на основу захтева примене:
| челика | Тврдоћа (ХРЦ) | Примене | Кључне особине |
|---|---|---|---|
| ПКСНУМКС | 28-32 | Шупљине и језгра за калуповање опште намене | Добра полирање, обрадивост |
| ХКСНУМКС | 46-50 | Примене са високим хабањем, клизна језгра | Одлична отпорност на хабање, жилавост |
| КСНУМКС СС | 48-52 | Корозивне пластике (ПВЦ, отпорне на пламен) | Отпорност на корозију, могућност полирања |
| СКСНУМКС | 48-52 | Оптичке и медицинске компоненте | Врхунски огледалски финиш, отпорност на корозију |
| НАККСНУМКС | 37-43 | Текстуриране површине, панели за приказивање | Претходно очврснуто, одлично задржавање текстуре |
| 718 | 30-34 | Велике шупљине, калупи са високом производњом | Висока жилавост, добра обрадивост |
Уобичајени недостаци у дизајну калупа и решења
Чак и искусни конструктори калупа наилазе на уобичајене недостатке везане за дизајн током пуштања калупа у рад. Следећи водич за решавање проблема бави се најчешћим проблемима:
| Дефект | Корен | Дизајн решење |
|---|---|---|
| Кратак ударац | Недовољан проток, заробљени ваздух | Повећајте величину капије, додајте отворе за вентилацију, измените баланс клизача |
| Блиц | Недовољна сила стезања, истрошене површине калупа | Повећајте тврдоћу челика, побољшајте поравнање калупа, уравнотежите притисак |
| Синк Маркс | Недовољно паковање у дебелим деловима | Додајте хлађење у близини дебелих подручја, повећајте величину капије, смањите дебљину |
| Линије за заваривање | Фронтови тока се сусрећу на ниској температури | Преместите капије, додајте вође тока, повећајте температуру топљења |
| Варпаге | Неравномерно хлађење или скупљање | Уравнотежите канале за хлађење, оптимизујте геометрију делова, користите пунила |
| Бурн Маркс | Заробљени ваздух се компресује и пали | Побољшајте вентилацију, смањите брзину убризгавања, додајте вакуумску вентилацију |
Системи врућег канала у односу на системе хладног канала
Избор између система топлог и хладног канала има значајне импликације на дизајн калупа, трошкове и ефикасност производње. Ево кључних компромиса:
- Хот Руннер Системс — Елиминишу отпад од канала, смањују време циклуса (није потребно хлађење канала), омогућавају брже отварање калупа и пружају бољу контролу остатака на капији. Међутим, они су 30-50% скупљи од еквивалентних калупа за хладно калуповање, захтевају више одржавања и представљају проблеме са променом боје. Идеални су за производњу великих количина робне масе.
- Цолд Руннер Системс — Нижи почетни трошкови, једноставнија конструкција, лакша промена боје и мањи захтеви за одржавање. Главни недостатак је расипање материјала (рециклирани материјал), дуже време циклуса и већи захтеви за величином машине због запремине канала. Погодно за производњу средњих количина, честе промене материјала и примене где је употреба рециклираног материјала прихватљива.
Индустријски стандарди за пројектовање система врућих канала и контролу температуре прате установљене смернице компаније PLASTICS (Удружење индустрије пластике) за захтеве компатибилности машина и калупа.
Анализа и симулација тока калупа
Модерно пројектовање калупа се у великој мери ослања на алате за симулацију помоћу рачунара (CAE) како би се предвидео проток материјала, понашање хлађења и квалитет делова пре почетка сечења челика. Анализа протока калупа пружа кључне увиде у:
- Узорак испуњења и потенцијалне локације линија завара
- Локације ваздушних заробљеника које захтевају вентилацију
- Расподела притиска и потребна сила стезања
- Ефикасност расхладног канала и расподела температуре
- Предвиђање скупљања и савијања
- Анализа времена замрзавања капије и паковања
Симулација смањује време пуштања калупа у рад за 30-50% и значајно смањује ризик од скупих грешака у пројектовању. За високопрецизне компоненте као што су аутомобилски и медицински делови, анализа тока калупа се сматра суштинским кораком у процесу пројектовања. Базе података о својствима материјала, као што су оне које пружа база података о својствима материјала MatWeb, пружају улазне податке потребне за тачне резултате симулације.

/фигура>
Контрола квалитета у производњи калупа
Ригорозна контрола квалитета током целог процеса производње калупа осигурава да готови калуп испуњава спецификације дизајна и поуздано функционише у производњи. Кључне тачке контроле квалитета укључују:
- Десигн Ревиев — DFM (Пројектовање за производњу) анализа, оптимизација положаја капије, анализа хлађења и анализа избацивања пре почетка обраде
- Верификација челика — Сертификација материјала, испитивање тврдоће и откривање недостатака за све компоненте калупа
- Инспекција машинске обраде — CMM (координатна мерна машина) верификација критичних димензија, мерење површинске обраде и провера поклапања покретних компоненти
- Монтажа и тестирање на лабораторији — Склоп основе калупа, функција клизача и подизача, испитивање притиска у колу за хлађење и верификација хода система за избацивање
- Пробно обликовање — Развој параметара процеса, димензионална валидација првих артикала, козметички преглед и процена перформанси калупа. За детаље о стандардима квалитета наше фабрике калупа, посетите нашу о нама страна.
Закључак
Пројектовање калупа за бризгање је сложена инжењерска дисциплина која захтева дубинско познавање науке о материјалима, управљања топлотом, динамике флуида и производних процеса. Успешан дизајн калупа уравнотежује конкурентске захтеве за квалитет дела, време циклуса, век трајања алата и трошкове производње. Разумевањем основа дизајна шупљина и језгара, система канала, оптимизације хлађења, механизама избацивања и избора материјала, инжењери могу развити калупе који раде поуздано и ефикасно.
At Tstar Калуп, специјализовани смо за пројектовање и производњу високопрецизних калупа за бризгање за аутомобилску, медицинску, индустрију кућних апарата и робе широке потрошње. Наш инжењерски тим комбинује напредну технологију симулације са деценијама практичног искуства како би испоручио калупе који задовољавају најзахтевније производне захтеве. Контактирајте наш тим да разговарамо о вашем пројекту дизајна калупа.
Често постављана питања (ФАК)
Које је типично време испоруке за калуп за бризгање? Стандардно време испоруке креће се од 4 до 12 недеља, у зависности од сложености калупа, броја шупљина и доступности челика. Једноставни калупи са две плоче и једном шупљином могу се завршити за 4-6 недеља, док сложени калупи са више шупљина са системима врућих канала и клизачима захтевају 8-12 недеља.
Колико дуго траје калуп за бризгање? Век трајања калупа зависи од неколико фактора, укључујући квалитет челика, материјал производње, квалитет одржавања и услове рада. Калупи од челика P20 обично производе од 500,000 до 1 милион циклуса. Калупи H13 и S136 могу да пређу 2 милиона циклуса уз правилно одржавање. За прототипове и производњу малих количина, алуминијумски калупи су погодни за 10,000 до 100,000 циклуса.
Која је разлика између калупа са 2 и 3 плоче? Калуп са 2 плоче има једну линију раздвајања и најједноставнија је и најчешћа конфигурација. Калуп са 3 плоче има две линије раздвајања, што омогућава аутоматско одвајање система клизна од дела. Калупи са 3 плоче су пожељнији када је потребно централно убацивање или када систем клизна мора бити механички одвојен од обликованог дела пре избацивања.
Како да изаберем између хладног и топлог канала? Изаберите топли канал када: производња великих количина (преко 100,000 делова годишње), аутоматизовано калуповање, строги захтеви за остатке капија или обрада скупих инжењерских пластика. Изаберите хладни канал када: нижи почетни трошкови калупа су критични, очекују се честе промене материјала или боје или обим производње не оправдава улагање у топли канал.
Који угао нагиба се препоручује за бризгање? За делове опште намене препоручује се минимални угао нагиба од 1-2 степена по страни. Плитко текстуриране површине захтевају 3-5 степени, док дубока ребра и избочине могу захтевати 0.5-1 степен по страни. Недовољан угао нагиба повећава силу избацивања и може проузроковати лепљење дела или оштећење површине.
Можете ли накнадно опремити постојећи калуп системом врућих канала? У многим случајевима, да. Накнадно опремање подразумева замену хладног канала са врућим полусклопом. Међутим, изводљивост зависи од постојеће величине основе калупа, распореда шупљине и расположивог простора на машинској плочи. Студија изводљивости треба да се спроведе пре него што се настави са накнадно опремањем. Контактирајте наш инжењерски тим да бисте проценили вашу специфичну конфигурацију калупа.
Стандарди и референце
У овом чланку се помињу следећи индустријски стандарди: