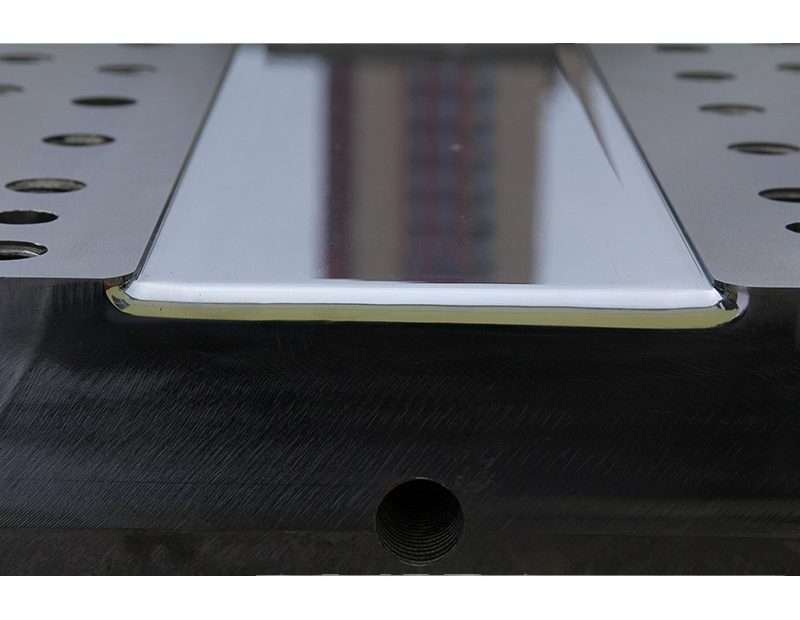
Пултрузионная матрица — это сердце процесса пултрузии: высокоточный инструмент, который одновременно формирует, уплотняет и отверждает профили из армированного волокном полимера, непрерывно протягивая их через нагретую полость. Хорошо спроектированная пултрузионная матрица позволяет получать профили с допуском по размерам ±0.1 мм, объемной долей волокна более 60% и чистотой поверхности менее 0.8 мкм Ra, работая круглосуточно в течение нескольких месяцев между ремонтами. Плохо спроектированная матрица приводит к браку, расслоению и катастрофическим поломкам при протягивании, что останавливает производство.
В данном инженерном руководстве рассматриваются важнейшие параметры проектирования, выбор материалов, управление тепловыми процессами и методы технического обслуживания, которые отличают качественные пултрузионные матрицы от прототипов, способных выйти из строя.
Параметры проектирования и требования к производительности
Геометрия полости матрицы для пултрузии должна учитывать три различных явления: термическое расширение стали матрицы (полость увеличивается на 0.1-0.3 мм при рабочей температуре), усадку смолы во время отверждения (обычно 5-8% по объему для ненасыщенного полиэстера, 2-4% для эпоксидной смолы) и эффект Пуассона (профиль расширяется в поперечном направлении под действием осевого натяжения). Размеры полости при комнатной температуре рассчитываются обратным методом, исходя из желаемых размеров готового профиля при комнатной температуре, с добавлением поправок на каждый из этих эффектов.
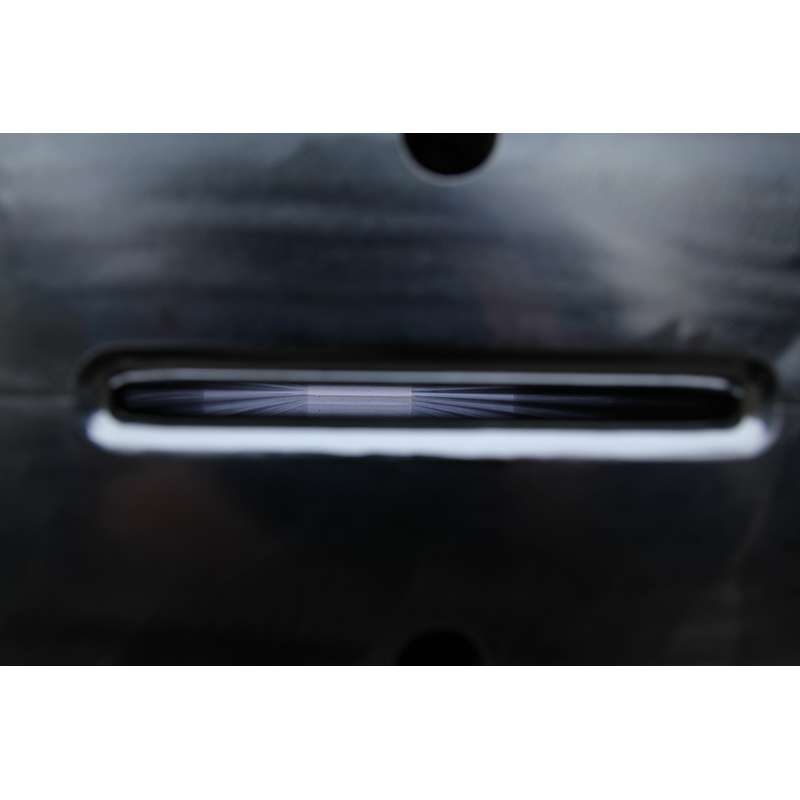
Стандартная конструкция фильеры включает три зоны: входная зона (5-15% от общей длины фильеры) имеет конусообразный вход с углом 2-5° для постепенного уплотнения поступающих влажных волокон и выдавливания излишков смолы; переходная зона (10-20% длины) уменьшает конусность до 0.5-1° для постепенного уплотнения; и прямая зона (65-85% длины) поддерживает конечное поперечное сечение профиля во время отверждения смолы. Общая длина фильеры обычно составляет от 600 мм для простых небольших профилей (поперечное сечение менее 100 мм²) до 1,500 мм для больших сложных профилей (более 10 000 мм²).
Необходимое усилие вытягивания зависит от длины матрицы, периметра профиля и коэффициента трения между отверждаемым композитом и стенкой матрицы. Хорошо спроектированная матрица с надлежащим хромированием и геометрией конуса работает с усилием вытягивания 2-5 кН для профилей средней толщины; усилия выше 10 кН указывают на чрезмерное трение, которое может привести к обрыву волокон или дефектам поверхности. Точка гелеобразования — момент перехода смолы из жидкого состояния в твердое — должна находиться на 40-55% от общей длины матрицы. Преждевременное гелеобразование (слишком раннее в матрице) приводит к высокому усилию вытягивания и разрыву поверхности; замедленное гелеобразование (слишком позднее) приводит к недоотвержденным профилям при выходе из матрицы.
Выбор стали: сравнительная матрица свойств
При производстве штамповочной стали для пултрузии необходимо соблюдать баланс между износостойкостью, теплопроводностью, обрабатываемостью и стоимостью инструмента, который в течение всего срока службы будет обрабатывать тысячи километров абразивного стекла и углеродного волокна.
| Марка стали | Твердость (HRC) | Теплопроводность (Вт/м·К) | Типичный срок службы штампа (км профиля) | Относительная стоимость |
|---|---|---|---|---|
| P20 (1.2311) | 28-32 | 34-38 | 50-150 (стекловолокно) | 1.0x |
| H13 (1.2344) | 48-52 | 24-28 | 150-400 (стекловолокно) | 2.0x |
| D2 (1.2379) | 58-62 | 20-24 | 300-800 (стекло+углерод) | 3.0x |
| Нержавеющая сталь 420 | 50-54 | 24-28 | 200-500 (коррозионностойкий) | 2.5x |
| Карбид (WC-Co) | 88-92 HRA | 60-80 | Более 2,000 (все виды волокон) | 10-15x |
Сталь P20 — это основная рабочая сталь для профилей из стекловолокна в умеренных объемах. Сталь H13 обеспечивает дополнительную твердость при высоких температурах и предпочтительна при обработке высокотемпературных смол (эпоксидных, винилэфирных) при температурах фильеры выше 180 °C. Сталь D2 обеспечивает наивысшую износостойкость среди инструментальных сталей и используется для пултрузии углеродного волокна, где абразивный характер углеродного волокна приводит к износу фильеров из стали P20 менее чем за 50 км. Использование твердосплавных (композит карбида вольфрама и кобальта) фильеров оправдано только при очень больших объемах производства углеродного волокна (более 500 км/год), где десятикратная стоимость инструмента амортизируется на миллионы метров профиля.
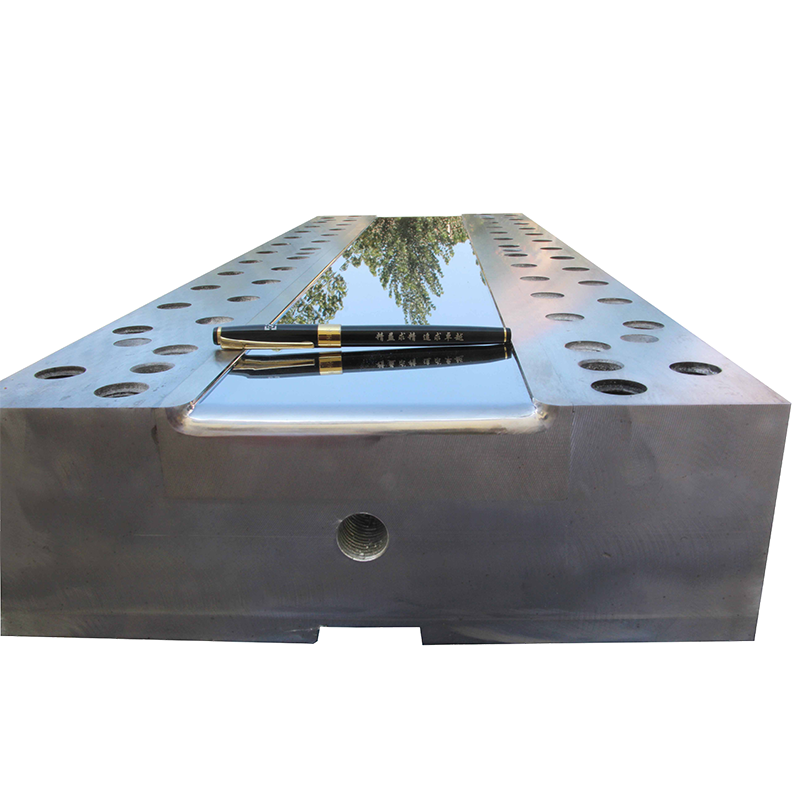
Хромирование является практически повсеместной процедурой при изготовлении пултрузионных матриц. Твердый слой хрома толщиной 25-50 мкм (микротрещиноватый, твердость 900-1,000 HV) снижает коэффициент трения с 0.3-0.5 (сталь по композиту) до 0.1-0.15 (хром по композиту), уменьшая усилие вытягивания на 40-60% и увеличивая срок службы матрицы в 2-3 раза. Хром необходимо удалять и наносить заново после 200-500 км пробега, в зависимости от типа волокна и содержания наполнителя.
Допуски на размеры и ограничения при изготовлении
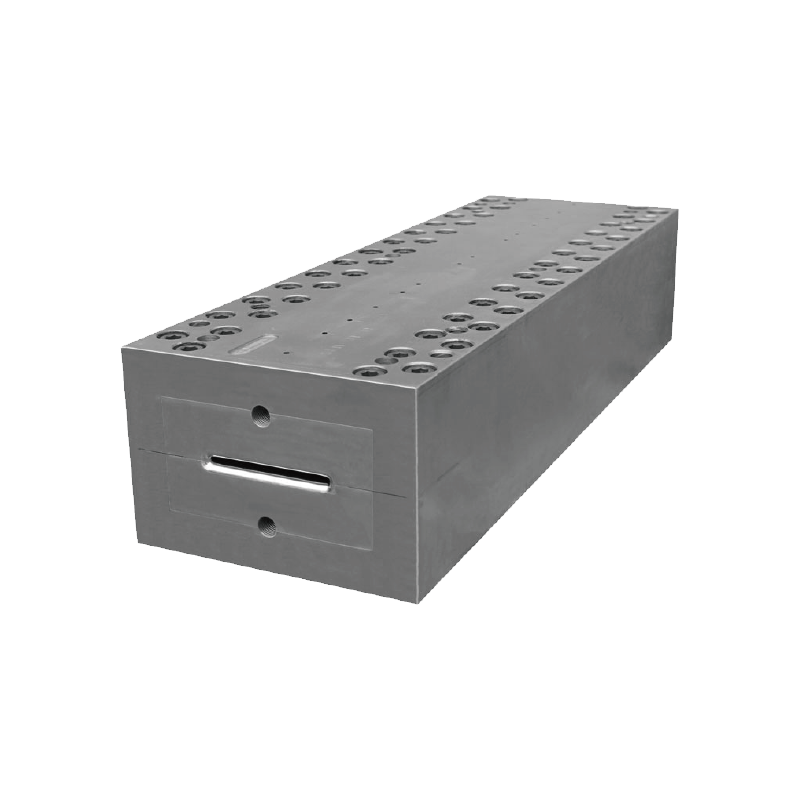
Полость матрицы обычно изготавливается на станке с ЧПУ из двух половин (верхней и нижней), которые скрепляются болтами, образуя полное поперечное сечение профиля. Расположение линии разделения имеет решающее значение: она должна располагаться в углу или на кромке элемента, где допустима контрольная линия, но никогда не на декоративной поверхности. Две половины матрицы выравниваются с помощью прецизионных штифтов (посадка H7/g6) и зажимаются высокопрочными болтами, затянутыми с моментом 50-70% от предела текучести.
Качество обработки поверхности полости напрямую переносится на поверхность профиля, полученного методом пултрузии. Для архитектурных и автомобильных профилей, требующих обработки поверхности класса А, полость матрицы полируется до шероховатости 0.2-0.4 мкм Ra с использованием алмазной пасты, при этом направление полировки совпадает с направлением вытягивания (осевое, никогда не окружное). Полировка в виде перекрестных линий создает микробороздки, которые увеличивают трение и вызывают появление полос на готовом профиле.
В зоне входа особое внимание следует уделить радиусам: все внутренние углы в полости должны иметь радиус не менее 0.5 мм — острые углы создают зоны с избытком смолы, концентрацию напряжений и повреждение волокон при проталкивании пучка волокон в полость. Внешние углы (профильные кромки) должны иметь минимальный радиус 0.3 мм, чтобы предотвратить сколы хромового покрытия на острых кромках.
Проектирование системы отопления
Нагрев пултрузионных фильер осуществляется электрическим способом с помощью картриджных или ленточных нагревателей, вставляемых в точно просверленные отверстия в корпусе фильеры. Система нагрева должна обеспечивать точный температурный профиль по всей длине фильеры: обычно 100-120°C на входе (для снижения вязкости смолы без начала отверждения), повышение температуры до 140-180°C в зоне отверждения (в зависимости от типа смолы) и поддержание температуры на уровне 160-200°C на протяжении последних 20-30% длины фильеры для обеспечения полного отверждения.
Каждая зона нагрева управляется независимо ПИД-регуляторами с термопарами, встроенными на расстоянии 3-5 мм от стенки полости. Типичная матрица имеет 3-6 зон нагрева по всей своей длине, каждая с 2-4 картриджными нагревателями. Целью проектирования является равномерность температуры ±2°C по всему поперечному сечению полости в любой точке вдоль длины матрицы. Зоны, где температура отклоняется более чем на ±3°C, приводят к неравномерному отверждению — более горячая сторона отверждается первой, вызывая асимметричную усадку и деформацию профиля.
Для сложных профилей стандартной практикой является тепловой анализ матрицы с использованием метода конечных элементов (МКЭ). Моделирование учитывает теплопередачу от картриджных нагревателей через корпус матрицы в композитный материал, принимая во внимание экзотермическую реакцию отверждения смолы (обычно 200-400 Дж/г для ненасыщенного полиэстера). Этот анализ выявляет холодные зоны — как правило, во внутренних углах и вдали от мест расположения нагревателей — которые требуют дополнительного размещения нагревателей или корректировки распределения мощности.
Контрольный список для проектирования: 10 пунктов перед окончательным утверждением.
1. Убедитесь, что размеры полости учитывают усадку композитного материала (0.2-0.5% линейной для стекловолокна/полиэстера; 0.05-0.2% для углеродного волокна/эпоксидной смолы) и термическое расширение матрицы.
2. Убедитесь, что угол конусности входного отверстия (половинный угол 2-5°) и длина обеспечивают коэффициент уплотнения 1.3-1.8:1 (объем входящего влажного волокна к конечному объему полости).
3. Убедитесь, что прогнозируемая точка гелеобразования (на основе кинетики ДСК смолы и тепловой модели фильеры) находится на уровне 40-55% от общей длины фильеры.
4. Проверить спецификацию хромирования: твердое хромовое покрытие с микротрещинами 25-50 мкм, твердость 900-1,000 HV, полировка до Ra ≤0.4 мкм в осевом направлении.
5. Убедитесь, что радиус всех внутренних углов составляет ≥0.5 мм; радиус всех внешних углов составляет ≥0.3 мм.
6. Убедитесь, что линия расслоения расположена на некосметической поверхности и загерметизирована высокотемпературным силиконом или механическим фиксатором.
7. Проверка компоновки зон нагрева: 3-6 зон, термопары на расстоянии не более 5 мм от стенки полости, целевой показатель равномерности ±2 °C.
8. Убедитесь, что удельная мощность нагревателя не превышает 6 Вт/см² для картриджных нагревателей из стали P20 (более высокая плотность приводит к локальному перегреву и сокращению срока службы нагревателя).
9. Предусмотреть порты доступа для термопар в 3-5 точках вдоль длины кристалла для контроля технологического процесса.
10. Спроектируйте систему крепления матрицы с учетом теплового расширения: один конец должен быть закреплен, другой — свободно перемещаться на линейных подшипниках с осевым зазором 2-3 мм.
Что такое пултрузионная матрица?
Пултрузионная матрица — это высокоточный нагреваемый инструмент, предназначенный для придания формы, уплотнения и отверждения профилей из непрерывных волокон, армированных полимерами. Она состоит из конической входной зоны, переходной зоны и прямой зоны нагрева и отверждения, обычно изготовленных из закаленной инструментальной стали с хромированной полостью, отполированной до субмикронной чистоты поверхности.
Как долго сохраняется целостность матрицы для пултрузии?
Штамп из стали P20, используемый для обработки профилей из стекловолокна, обычно служит 50-150 км профиля до необходимости повторного хромирования и 300-500 км до того, как размеры полости превысят допуск. Штампы из стали D2 для углеродного волокна служат 300-800 км. Штампы из карбида могут прослужить более 2,000 км. Срок службы штампа зависит в первую очередь от типа волокна (углеродное волокно в 3-5 раз абразивнее стекловолокна), содержания наполнителя и скорости вытягивания.
Зачем нужно хромировать пултрузионную матрицу?
Твердое хромовое покрытие (25-50 мкм, 900-1,000 HV) снижает коэффициент трения между отверждаемым композитом и стенкой матрицы с 0.3-0.5 до 0.1-0.15, уменьшая усилие вытягивания на 40-60%. Оно также защищает стальную подложку от химического воздействия кислотных компонентов смолы и от абразивного износа частицами волокон и наполнителя, продлевая срок службы матрицы в 2-3 раза.
Какова стоимость штампа для пултрузии?
Простая пултрузионная матрица из стали P20 для небольшого профиля (сечение менее 500 мм², длина 600 мм) стоит 15 000–30 000 долларов. Большая, сложная матрица из стали D2 для профиля из углеродного волокна (сечение более 10 000 мм², длина 1,200 мм, с 6 зонами нагрева) стоит 80 000–150 000 долларов. Твердосплавные матрицы увеличивают стоимость в 10 раз. Хромирование добавляет 2,000–5,000 долларов к стоимости матрицы. Стоимость матрицы амортизируется в зависимости от объема производства — при 100 км/год матрица стоимостью 50 000 долларов вносит вклад в себестоимость продукции в размере 0.50 доллара за метр.