
Поддоны, как основные носители в глобальной обработке и хранении материалов, полагаются для своего стабильного и эффективного производства на определенный тип промышленного оборудования: формы для поддонов. Формы для поддонов представляют собой специализированный набор производственных систем, разработанных для пластиковых поддонов. Их структура, материалы и эксплуатационные характеристики напрямую определяют точность, прочность и эффективность производства конечных продуктов поддонов. Без поддержки этих основных систем инструментов крупномасштабное стандартизированное производство пластиковых поддонов в современной промышленности становится непрактичным.
Характеристики материала: основа производительности
Выбор материала основы пресс-формы является основополагающим элементом, определяющим срок ее службы и эксплуатационную надежность. В отрасли производства пластиковых поддонов сталь остается абсолютным доминирующим материалом. Различные марки стали демонстрируют совершенно разные физические свойства после обработки:
- Предварительно закаленные стали для формования пластмасс (например, P20/718): После выплавки они достигают рабочей твердости (обычно в диапазоне HRC 28-42) непосредственно путем термической обработки. Они обладают превосходной обрабатываемостью и сбалансированным сочетанием износостойкости и прочности. Эти стали доминируют в формах для поддонов среднего/малого размера или умеренной сложности.
- Высокотвердые горячедеформируемые инструментальные стали (например, тип H13): Эти стали демонстрируют исключительную стойкость к размягчению при повышенных температурах, стойкость к термическому усталостному растрескиванию и высокие характеристики износа в условиях эксплуатации при высоких температурах. Для достижения более высокой твердости требуется закалка с последующим многократным высокотемпературным отпуском, стабилизирующим окончательную твердость, как правило, в пределах HRC 45-52. Эти материалы часто используются для производства больших поддонов, со сложными вставками, подвергающихся высокому давлению зажима или сложным термическим циклическим средам.
- Специальные процессы обработки поверхности: Эти процессы формируют высокотвердые слои соединений (например, TiN, TiAlN, DLC) на определенных стальных подложках с использованием таких методов, как азотирование, PVD или CVD. Они обеспечивают превосходную износостойкость поверхности, коррозионную стойкость и низкие коэффициенты трения, сохраняя при этом высокую прочность материала подложки.
Выбор материала зависит от конструкции поддона, целевого объема производства, силы зажима литьевой машины и стратегии контроля затрат. В частности, прецизионное производство пластиковых поддонов требует предотвращения чрезмерной деформации или повреждения поверхности при длительном воздействии давления с высокой цикличностью.
Процесс изготовления форм для поддонов
Создание качественных форм для поддонов объединяет проектирование, высокоточную механическую обработку и специализированную постобработку:
- Цифровой дизайн: Проектирование структуры пресс-формы опирается на инженерные программные системы, основанные на САПР. Фаза проектирования должна всесторонне моделировать процесс литья под давлением (анализ Moldflow), чтобы гарантировать эффективный контроль потока, заполнения, охлаждения и окончательной усадки расплавленного пластика в полости. Анализ деформации силы на зажимном механизме пресс-формы является еще одним критическим моментом, влияющим на точность размеров, срок службы и безопасность эксплуатации оборудования.
- Точная обработка: Ключевой этап преобразования чертежей проекта в физические детали. Основные этапы процесса включают обрабатывающие центры с ЧПУ для скрупулезной обработки поверхностей разъема стержней и полостей (окончательная шероховатость поверхности Ra ≤0.8 мкм), оборудование для глубокого сверления для создания высокоточных каналов охлаждения (допуск диаметра отверстия в пределах ±0.05 мм), прецизионный электроэрозионный станок для формирования сложных ребер и углов, недоступных для фрезерования, и электроэрозионный станок для обеспечения точных размеров ключевых вставок (точность, достигаемая в пределах ±0.005 мм).
- Термическая обработка и улучшение поверхности: Для достижения заданных характеристик основания пресс-форм или критические компоненты подвергаются определенным последовательностям термообработки (закалка + отпуск, поверхностное азотирование и т. д.) до или после обработки, что определяется свойствами материала и требованиями к конструкции. Последующая термообработка, высокоточное шлифование устраняет искажения и достигает окончательных геометрических характеристик.
- Точная сборка и подгонка: Все критически важные компоненты тщательно выровнены и собраны, что обеспечивает плавную работу и надежное управление направляющими механизмами (направляющие штифты, втулки).
- Динамическая проверка и отладка: Форма должна пройти непрерывное тестирование на реальном оборудовании для литья под давлением. На основе образцов, полученных во время испытаний, параметры процесса (распределение температуры, профили давления, эффективность охлаждения, время выталкивания и т. д.) точно настраиваются для устранения распространенных дефектов, таких как локализованное изменение усадки, коробление, линии сварки или недостаточные выстрелы, пока не будет достигнуто стабильное производство поддонов, соответствующих спецификациям чертежа.
Изготовление форм для поддонов по своей сути является систематической инженерной практикой, интегрирующей знания из области материаловедения, механики, термодинамики и гидродинамики.
Качество и точность: факторы, определяющие стабильность производства
Основные показатели контроля качества пресс-форм связаны с геометрическими размерными допусками, физической функцией продукта и долговечностью пресс-формы:
- Проверка геометрических размеров: Как критические компоненты пресс-формы, так и конечные продукты поддонов требуют точного контроля с использованием координатно-измерительных машин (КИМ). Это гарантирует, что все заданные размеры (включая позиционные допуски, плоскостность, толщину ребер и стенок и т. д.) попадают в диапазон, определенный чертежами (обычные диапазоны допусков составляют от ±0.05 мм до ±0.2 мм).
- Функциональное тестирование: Готовые поддоны должны пройти испытания на физические характеристики, включая статические испытания на штабелирование (например, EN 1554), испытания на изгиб (ISO 8611), испытания на ударопрочность и, при необходимости, испытания на химическую стойкость.
- Тестирование на долговечность эксплуатации: Непрерывное производственное тестирование отслеживает и записывает эксплуатационные данные пресс-формы (количество циклов, тенденции брака, измерения износа критических подвижных частей, изменения эффективности охлаждения и т. д.) для количественной оценки ее практической долговечности. Хорошо спроектированная и изготовленная пресс-форма для пластиковых поддонов может надежно производить более 500,000 XNUMX циклов.
Постоянный мониторинг отклонений в производстве деталей имеет решающее значение для раннего обнаружения незначительного износа пресс-формы или потенциальных недостатков конструкции.
Особые применения форм для поддонов
Основная продукция, производимая на заводе по производству пластиковых поддонов – стандартизированные поддоны – в первую очередь включает:
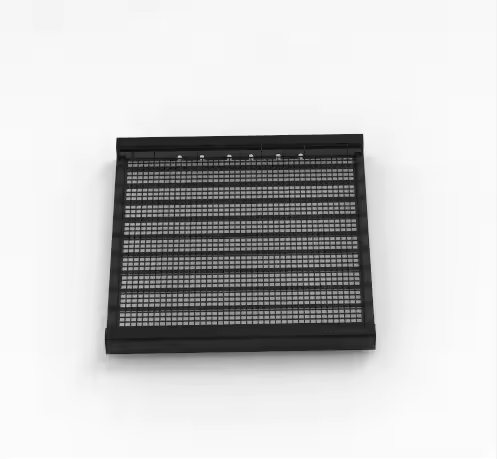
- Формы для поддонов с девятью ножками: Имеют нижнюю опорную конструкцию с несколькими точками «девяти ног» в сочетании с сетчатой поверхностью груза. Эта конструкция является эффективной с точки зрения материалов, легкой, облегчает использование ручного домкрата и вентиляцию днища груза и является распространенным выбором для обработки легких грузов.
- Плоские формы для поддонов с продольными ребрами: Характеризуются непрерывными продольными ребрами (образующими форму «H» или «川») на нижней стороне и полностью плоской поверхностью груза. Они обеспечивают равномерное распределение нагрузки, высокую общую прочность и хорошо подходят для тяжелого автоматизированного погрузочно-разгрузочного оборудования (например, высокоподъемных вилочных погрузчиков).
- Двухсторонние плоские формы для поддонов: Имеют плоские поверхности загрузки как сверху, так и снизу, что позволяет штабелировать с любой стороны. Внутренняя компоновка ребер требует специального усиления для двухсторонней жесткости, что приводит к относительно большему весу, но они идеально подходят для грузов, требующих очень стабильного штабелирования.
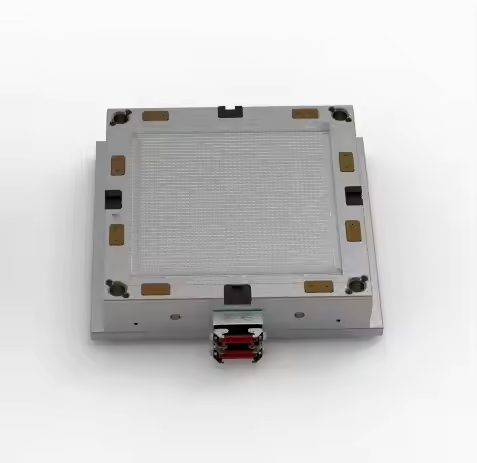
Конструкции пресс-форм должны соответствовать требованиям дизайна изделия; например, для пресс-форм с сетчатыми поддонами часто требуются сложные механизмы ползуна и выталкивания.
Эволюция технологий
Технология производства форм для поддонов развивается в сторону большей эффективности и интеллекта:
- Мониторинг состояния в процессе формования: Встраивание датчиков давления и температуры в критических точках внутри пресс-формы позволяет получать потоки данных в реальном времени о физическом состоянии зоны сердцевины. Анализ этих высокочастотных потоков данных позволяет проводить динамическую оптимизацию параметров процесса (например, компенсацию давления уплотнения по времени), значительно улучшая однородность продукции и снижая процент брака.
- Повышение эффективности охлаждения: Технология конформного охлаждения, использующая аддитивное производство (AM), создает сложные трехмерные каналы охлаждения непосредственно внутри сердечника и полости формы, точно соответствующие геометрии детали. По сравнению с традиционными просверленными каналами эта система радикально сокращает время цикла охлаждения, снижает потребление энергии и минимизирует внутренние напряжения детали и риски коробления.
- Проверка цифрового двойника: Возможности оптимизации проектирования пресс-форм с использованием программного обеспечения CAE постоянно расширяются. Благодаря объединению анализа структуры пресс-формы с моделированием процесса литья под давлением, проектные решения могут пройти комплексную цифровую проверку, оптимизацию и выявление потенциальных дефектов до начала физического производства.
- Интеграция аддитивного производства: Такие технологии, как селективная лазерная плавка (SLM), позволяют изготавливать сложные компоненты пресс-форм, которые невозможно изготовить с помощью традиционных методов (например, оптимизированные по топологии внутренние структуры, каналы охлаждения свободной формы, интегрированные системы конформного нагрева), а также предлагают новые решения на основе композитов с металлической матрицей.
Технический прогресс позволяет добиться более высокой общей эффективности пресс-форм, более точного определения состояния и улучшенной интеграции управления.
Эксплуатационные процедуры и предотвращение отказов
Для обеспечения безопасного использования форм для поддонов и максимального увеличения срока их службы необходимы стандартизированные рабочие процедуры и протоколы профилактического обслуживания:
- Предэксплуатационные проверки: Перед запуском несколько раз убедитесь, что форма правильно установлена и закреплена, линии охлаждения не засорены, системы выброса движутся свободно без помех, и все движущиеся части достаточно смазаны. Тщательно очистите плиты формы и рабочую зону от всего мусора или посторонних предметов.
- Стандартизированная операция: Строго придерживайтесь ограничений руководства по эксплуатации для усилия зажима, давления впрыска, хода открытия формы и хода выталкивания. Избегайте использования острых металлических инструментов непосредственно на поверхностях полости или стержня.
- Протокол систематического обслуживания:
- Регулярная очистка: очищайте вентиляционные щели и направляющие не реже одного раза в смену. При длительном хранении обязательна профессиональная профилактика ржавчины (нанесение ингибиторов паровой коррозии, сухое хранение).
- Управление смазкой: Тщательно смажьте все скользящие и вращающиеся детали (направляющие штифты, втулки, выталкивающие пластины, ползунковые механизмы) в соответствии с предписанными графиками и указанными типами смазочных материалов.
- Проверка критических компонентов: Периодически проверяйте посадку и износ установочных колец, направляющих штифтов и т. д. с помощью циферблатных индикаторов. Незамедлительно заменяйте компоненты, износ которых превышает допустимые пределы.
Во время фактической эксплуатации будьте бдительны в отношении следующих распространенных производственных аномалий, потенциально связанных с состоянием плесени:
- Застревание детали/чрезмерная деформация во время выброса: Проверьте конструкцию компоновки выталкивателя, правильность выполнения хода, отсутствие смазки, плохую полировку формы (шероховатая поверхность приводит к прилипанию) или неравномерное охлаждение, приводящее к заклиниванию из-за усадки.
- Неровности на поверхности детали (серебристые полосы) / Следы ожогов: Проверьте соответствие конструкции (расположение, глубина обычно 0.015–0.03 мм) и зазоры вентиляционных щелей/кромок; проверьте, не заблокированы ли вентиляционные отверстия; выявите любые локализованные области чрезмерного трения, вызывающие накопление тепла.
- Выраженные линии пробора/Сильная вспышка: Проверьте, соответствует ли точность поверхности разъема стандартам, не установлено ли слишком низкое усилие зажима или оно неравномерно распределено, и не снизилась ли жесткость формы со временем из-за длительного использования.
Систематическое ежедневное обслуживание и точный контроль параметров являются основой обеспечения долгосрочной и стабильной работы пресс-формы.
заключение
В тихом ритме повторяющегося открытия и закрытия пластиковые формы для поддонов поддерживают стандарты качества продукции благодаря своей строгой геометрической точности и структурной целостности. Каждое точное приложение силы зажима повышает эффективность производства. Они не просто формируют форму контейнера; они являются основополагающим ядром, гарантирующим стабильность необходимого логистического оборудования по всей цепочке поставок. От выбора стали до интеграции интеллектуального управления, постоянное совершенствование технологий непрерывно оптимизирует эту систему, тем самым постоянно повышая стандарты производства стандартизированных логистических перевозчиков.
FAQ
Почему вакуумная термообработка необходима для форм для поддонов?
Закалка 1020°C + двойной отпуск 580°C обеспечивает равномерность твердости ±1HRC, оксидный слой <0.01 мм.
Какие преимущества дает 3D-печатное конформное охлаждение формам для поддонов?
Снижает ΔT формы с ±8°C до ±2°C, сокращает время охлаждения на 40%, уменьшает коробление на 60%.
Как предотвратить образование дефектов в формах для поддонов?
Если линия разъема не превышает 0.03 мм, увеличьте усилие зажима на 10%, уменьшите температуру расплава на 5–8 °C.
Какие меры уменьшают образование утяжин в формах для поддонов?
Толщина ребра ≤60% основной стенки, увеличьте давление уплотнения на 15%, ΔT формы ≤3°C.
>> Вам также может понравиться
Стандарты и ссылки
В данной статье приводятся ссылки на следующие отраслевые стандарты: