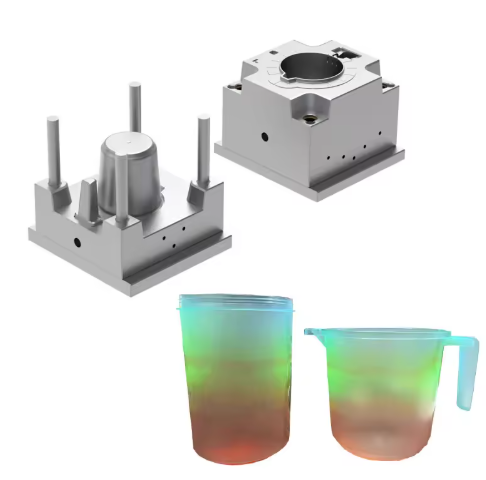
Чаши для смешивания — важнейшие компоненты в пищевой промышленности и бытовой технике, требующие строгого соответствия стандартам безопасности пищевых продуктов и превосходных механических характеристик. Данное руководство посвящено выбору стали для пресс-форм, конструктивным особенностям, производственным процессам и контролю качества пресс-форм для чаш для смешивания, а также предоставляет техническую информацию для производства высококачественных компонентов для чаш.
Выбор материала и эксплуатационные параметры
Нержавеющая сталь S136
Сфера применения : Внутренняя полость и поверхности, контактирующие с пищевыми продуктами.
Параметры производительности :
- Твердость: 48-50 HRC
- Шероховатость поверхности: Ra ≤ 0.4 мкм после зеркальной полировки
- Коррозионная стойкость: соответствует стандартам FDA 21 CFR 177.2600
- Срок службы пресс-формы: 500 000 циклов для материалов ПП/ПЭ
Преимущества :
- Отличная полируемость для гладких внутренних поверхностей, что сводит к минимуму накопление остатков
- Превосходная коррозионная стойкость, пригодная для контакта с кислыми пищевыми продуктами
- Низкие требования к техническому обслуживанию для непрерывного производства
Предварительно закаленная сталь 718H (P20+Ni)
Сценарий применения : Конструкционные элементы, крышки и ручки.
Параметры производительности :
- Твердость: 28-34 HRC
- Шероховатость поверхности: Ra ≤ 0.8 мкм
- Стабильность размеров: ±0.002 мм/м
- Срок службы пресс-формы: 300 000 циклов
Преимущества :
- Не требуется последующая термическая обработка, что сокращает время производства
- Отличная обрабатываемость для сложных геометрических форм
- Экономически эффективное решение для компонентов, не контактирующих с пищевыми продуктами
Нержавеющая сталь 316L
Сценарий применения : Особые требования к пищевым продуктам.
Параметры производительности :
- Твердость: 20-25 HRC (отожжённая)
- Коррозионная стойкость: устойчивость к хлоридам в 5 раз выше, чем у углеродистой стали
- Чистота поверхности: Ra ≤ 0.8 мкм
Преимущества :
- Соответствует строгим требованиям FDA к контакту с пищевыми продуктами
- Идеально подходит для смешивания в чашках, используемых для соленых или кислых продуктов.
- Отличная свариваемость для сложных конструкций пресс-форм
Особенности проектирования и изготовления формы для смешивания
Требования к точности
Допуски на размеры :
- Критические размеры: IT7级 (±0.015 мм)
- Равномерность толщины стенки: ±0.1 мм
- Погрешность концентричности вращающихся деталей: ≤ 0.03 мм
Требования к поверхности :
- Внутренняя полость: обработка SPI №3 (Ra ≤ 0.4 мкм)
- Внешние поверхности: обработка SPI №4 (Ra ≤ 0.8 мкм)
- Уплотнительные поверхности: Ra ≤ 0.2 мкм для обеспечения герметичности
Конструкция формы для смешивания
Система охлаждения :
- Конформные охлаждающие каналы диаметром 8 мм
- Расстояние между каналами: 5x диаметр (40 мм)
- Расстояние от поверхности полости: 8 мм
- Точность регулирования температуры: ±1°C
Система управления доступом :
- Для равномерного заполнения рекомендуется конструкция горячеканальной системы
- Расположение затвора: держитесь подальше от функциональных зон, чтобы избежать следов течи
- Размер литника: 1.2-2.0 мм в зависимости от толщины детали
Система выброса :
- Сбалансированное расположение выталкивающего штифта (минимальный диаметр 2 мм)
- Ход выталкивания: 1.5x высота детали
- Угол уклона: 1.5° для материалов ПП, 2° для материалов ПЭ
Процессы изготовления форм для смешивания чашек
Последовательность обработки :
- Черновое фрезерование: удаление излишков материала (Ra 6.3 мкм)
- Получистовая обработка: фрезерование с ЧПУ (Ra 1.6 мкм)
- Термическая обработка: Для S136 – закалка 1050°C + тройной отпуск
- Финишная шлифовка: достижение точности размеров (Ra 0.8 мкм)
- Полировка: Прогрессивная полировка алмазной пастой до 0.4 мкм
Специальные процессы :
- Химическое травление для создания текстурных узоров (при необходимости)
- Лазерная сварка для ремонта сложных деталей
- Электрополировка критически важных поверхностей, контактирующих с пищевыми продуктами
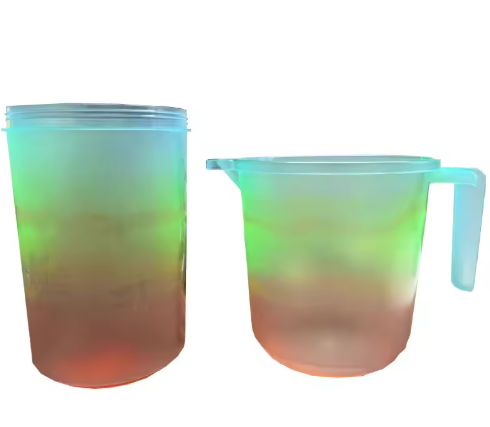
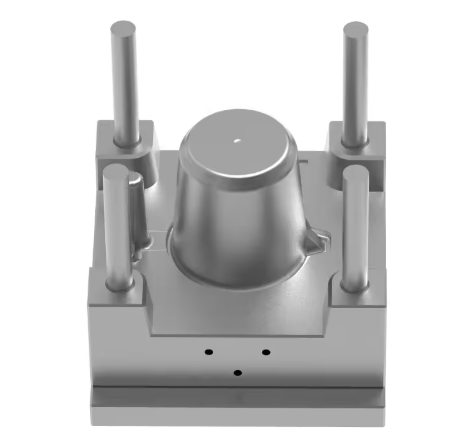
Стандарты контроля качества
Осмотр материалов
- Анализ химического состава (спектроскопия)
- Испытание на твердость (каждые 50 мм на поверхности формы)
- Ультразвуковая дефектоскопия (100% охват критических зон)
- Металлографическое исследование для проверки микроструктуры
размерная инспекция
- Координатно-измерительная машина (КИМ) для критических размеров
- Оптический компаратор для измерения профиля
- Проверка шероховатости поверхности (в 5 местах на полость)
- Проверка моделирования течения литья перед производством
Тестирование производительности
- Проверка производственного цикла в 500 выстрелов
- Проверка размерной стабильности после 10 000 циклов
- Испытание на коррозионную стойкость (испытание в соляном тумане: 500 часов)
- Испытание на соответствие требованиям к контакту с пищевыми продуктами (испытание на миграцию согласно FDA 21 CFR 177)
Руководство по применению и обслуживанию формы для смешивания
Рекомендуемые параметры обработки
Параметры литья под давлением полипропилена :
- Температура ствола: 200-230°C (сопло: 210°C)
- температура формы для смешивания: 60-80°C
- Давление впрыска: 70-90 МПа
- Давление удержания: 50-70 МПа (50% от давления впрыска)
- Время охлаждения: 20-30 секунд (в зависимости от толщины стенки)
График технического обслуживания
Профилактическое техническое обслуживание :
- Ежедневно: очищайте поверхности формы для смешивания и проверяйте на наличие мусора.
- Еженедельно: смазывайте направляющие штифты и направляющие.
- Ежемесячно: проверяйте скорость потока в охлаждающем канале.
- Каждые 50 000 циклов:
- Ультразвуковая очистка охлаждающих каналов
- Полировка поверхностей полостей
- Проверка критических размеров
| Вопрос | Вызывать | Решение |
| Облой | Недостаточное усилие зажима | Увеличьте силу зажима на 10% |
| Отметки раковины | Ненадлежащая упаковка | Увеличить время удержания на 2 секунды |
| Следы от ожогов | Плохая вентиляция | Добавить вентиляционные отверстия глубиной 0.015 мм |
| Поверхностные дефекты | Загрязнение плесенью | Внедрить ультразвуковую очистку |
форма для смешивания
- Хранить в условиях контролируемого климата (влажность 40–60 %).
- Нанесите ингибитор ржавчины на все стальные поверхности.
- Поддерживайте форму в закрытом положении с помощью защитных приспособлений для полостей.
- История технического обслуживания и количество циклов документирования
Часто задаваемые вопросы
В1: Какой оптимальный выбор стали для формы для смесительного стакана, рассчитанной на производство 1 миллиона деталей?
A1: Для крупносерийного производства (1 млн циклов и более) рассмотрите нержавеющую сталь S136 с покрытием PVD (TiN) для продления срока службы формы и сохранения чистоты поверхности.
В2: Как можно сократить время цикла производства стаканчиков для смешивания?
A2: Оптимизируйте охлаждение с помощью конформных каналов охлаждения и увеличьте температуру смесительной чаши до 80 °C, сохраняя при этом необходимое время охлаждения для предотвращения коробления.
В3: Какая отделка поверхности требуется для смесительных чашек, используемых с вязкими материалами?
A3: Для вязких материалов рекомендуется зеркальная полировка (Ra ≤ 0.2 мкм), чтобы минимизировать адгезию материала и облегчить очистку.
В4: Как решить проблемы коррозии при контакте с кислотными пищевыми продуктами?
A4: Используйте нержавеющую сталь 316L с электрополировкой и обеспечьте надлежащую пассивацию после обработки для повышения коррозионной стойкости.
Заключение
При выборе стали для форм для смесительных чаш необходимо учитывать требования безопасности пищевых продуктов, механические характеристики и экономичность производства. Нержавеющая сталь S136 обеспечивает наилучшие общие характеристики для изделий, контактирующих с пищевыми продуктами, а сталь 718H — экономичное решение для конструктивных элементов. Следуя рекомендациям по проектированию, производственным процессам и процедурам обслуживания, изложенным в настоящем руководстве, производители могут производить высококачественные смесительные чаши со стабильно высокими эксплуатационными характеристиками и длительным сроком службы форм.
Ключевые моменты включают строгий контроль размеров, внедрение надлежащих систем охлаждения и соблюдение стандартов безопасности пищевых продуктов на протяжении всего производственного процесса. Регулярное техническое обслуживание и проактивный контроль качества имеют решающее значение для обеспечения долгосрочной работоспособности пресс-форм и качества продукции.
>> Вам также может понравиться
Стандарты и ссылки
В данной статье приводятся ссылки на следующие отраслевые стандарты: