
Un producător de matrițe din Huangyan a petrecut trei săptămâni modificând o matriță de suport auto SMC, deoarece piesele se blocau în cavitate. A încercat să mărească unghiul de deformare. A încercat detașarea matriței. A încercat să încetinească presa. Nimic nu a funcționat până când nu a extras desenul ejectorului și și-a dat seama că problema nu era detașarea - ci faptul că patru știfturi ale ejectorului împingeau pe secțiuni subțiri nesusținute, flexând piesa în loc să o împingă în afara miezului.
Proiectarea ejectorului pentru matrițele SMC nu primește atenția pe care o primește proiectarea încălzirii sau a muchiilor de forfecare. Ar trebui. O configurație defectuoasă a ejectorului transformă o matriță care ar trebui să ruleze 300,000 de cicluri într-una care necesită refacere la 5,000. Iată cum să o faci corect de prima dată.
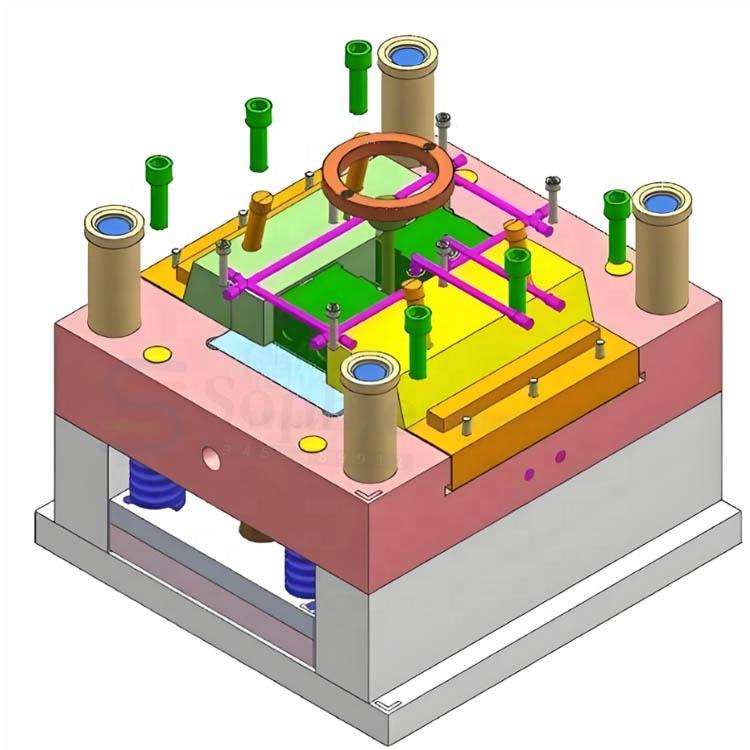
Ce este diferit între ejecția SMC și turnarea prin injecție
Dacă ați proiectat sisteme de ejecție pentru matrițe de injecție termoplastice, uitați de majoritatea celor pe care le știți. Ejecția SMC este o cu totul altă problemă.
Piesele SMC sunt mai rigide la temperatura de demulare. Piesele termoplastice ies fierbinți și oarecum flexibile - le puteți îndoi într-o oarecare măsură de pe miez. Piesele SMC se întăresc în matriță la 140-160°C și sunt deja complet reticulate la demulare. Sunt rigide. Dacă un ejector apasă într-un loc greșit, piesa nu se flexează - se fisurează sau bosajul se forfecează.
SMC-ul se contractă mai puțin și diferit. Piesele termoplastice se contractă cu 0.5–2.0% pe măsură ce se răcesc, ceea ce le trage în mod natural departe de cavitate și le fixează pe miez - de aceea se montează ejectoare pe partea miezului. Contracția SMC este de 0.05–0.3% și este în mare parte contracție chimică în timpul întăririi, nu termică. Piesa nu „prinde” miezul în același mod. Uneori, se lipește de cavitate, ceea ce înseamnă că aveți nevoie de ejectoare pe ambele părți.
Nu există mentalitatea de tipul „marcajul de pe știftul ejectorului este în regulă”. Piesele SMC sunt utilizate în aplicații auto și electrice vizibile. Marcajele de pe o suprafață de Clasa A sunt respinse. Turnarea prin injecție poate ascunde marcajele de pe partea B. Piesele SMC sunt adesea mai subțiri (2-4 mm), iar partea B ar putea fi încă vizibilă în produsul asamblat. Amplasarea știfturilor contează mai mult.
Pasul 1: Calculați forța de ejecție
Trebuie să știi câtă forță este necesară pentru a împinge piesa înainte de a putea dimensiona știfturile. Formula de bază:
F = μ × A × P
Unde:
– F = forța de ejecție (N)
– μ = coeficientul de frecare dintre piesă și oțelul matriței (de obicei 0.15–0.35 pentru SMC pe oțel P20)
– A = aria de contact dintre piesă și suprafața matriței (mm²)
– P = presiunea de contact din contracție (de obicei 0.5–2.0 MPa pentru SMC)
O piesă SMC de dimensiunile unei hote, cu o suprafață de contact a miezului de 0.3 m² și μ=0.25, necesită o forță de ejecție de aproximativ 37.5–150 kN, în funcție de presiunea de contracție. Asta înseamnă 8–30 de știfturi de ejecție la 5 kN per știft. Nu ghiciți - faceți calculele.
Coeficientul de frecare nu este constant. Acesta se modifică pe durata de viață a matriței pe măsură ce suprafața sculei se uzează și pe măsură ce se acumulează desprinderea matriței. Sculele noi sunt ejectate mai ușor (μ≈0.15). Sculele utilizate în mod corespunzător, cu micro-zgârieturi, sunt ejectate mai greu (μ≈0.30+). Proiectați pentru gama superioară, altfel veți regreta la 50,000 de cicluri.
Pasul 2: Alegeți tipul de ejector
Patru tipuri de ejectoare acoperă majoritatea aplicațiilor SMC:
Știfturi ejectoare rotunde — implicit. Diametre de la 4 mm la 25 mm. Pentru SMC, mențineți diametrul peste 8 mm. Orice element mai mic se îndoaie sub sarcina de ejecție sau străpunge piesa. Oțel H13 călit, suprafață nitrurată. Jocul dintre știft și alezaj ar trebui să fie de 0.01–0.02 mm — orice slăbire și bavura SMC vor umple golul și vor bloca știftul.
Ejectoare de lame — pentru nervuri și pereți subțiri. Secțiune transversală dreptunghiulară, utilizată atunci când un știft rotund nu se potrivește. Secțiunile nervurilor SMC au adesea o lățime de 2-3 mm. Un ejector de lame de 1.5 mm poate funcționa, dar este fragil. Folosiți oțel de scule D2 la HRC 58-60 pentru lame sub 2 mm. Orice grosime sub 1.2 mm este o soluție dificilă.
Plăci de dezizolare — pentru suprafețe plate mari. O placă de dezizolare apasă pe întregul perimetru al piesei. Aceasta distribuie uniform forța de ejecție și elimină complet urmele de știft. Compromisul: plăcile de dezizolare adaugă 3,000–8,000 USD la costul sculelor și necesită bucșe de ghidare și întrerupătoare de limită. Pentru piesele SMC cosmetice unde urmele de știft sunt inacceptabile, este soluția potrivită.
Știfturi de ridicare cu asistență hidraulică — pentru degajări. Piesele SMC cu caracteristici de fixare prin clic sau degajări necesită dispozitive de ridicare care se mișcă lateral în timpul ejecției. Diferența față de turnarea prin injecție: SMC are o elasticitate aproape zero după întărire, așa că dispozitivul de ridicare trebuie să depășească complet degajarea, nu doar să flexeze piesa dincolo de ea.
Pasul 3: Plasați ejectoarele acolo unde sunt de ajutor
Plasarea pinilor contează mai mult decât numărul de pin. O matriță SMC cu 20 de ejectoare plasate prost are performanțe mai slabe decât una cu 12 ejectoare plasate corect.
Apăsați pe nervuri și bosaje, nu pe suprafețe plane. Cele mai rigide caracteristici ale unei piese SMC sunt nervurile, bosajele și intersecțiile pereților. Acolo se transferă cel mai bine forța de ejecție. Un știft care apasă pe un panou plat de 2.5 mm va flexa panoul. Același știft care apasă pe o nervură de 3 mm la baza acelui panou va împinge întreaga piesă.
Echilibrați forța de ejecție în jurul centrului de greutate al piesei. Dacă toți ejectoarele sunt pe o singură parte, piesa se contracarează în timpul ejecției și se blochează pe miez. Rezultatul: un colț se eliberează, în timp ce colțul opus rămâne blocat. Distribuiți ejectoarele astfel încât forța de ejecție rezultată să treacă la 20 mm de centrul suprafeței piesei.
Dublați distanța în apropierea pereților verticali. Cea mai mare forță de aderență este întotdeauna în apropierea pereților verticali și a nervurilor adânci - acestea au cea mai mare suprafață de contact pe unitatea de suprafață proiectată. Plasați ejectoarele la o distanță de 10-15 mm de pereții verticali. Nu le plasați chiar la baza peretelui (secțiunea de oțel devine prea subțire), ci apropiați-le.
Evitați împingerea pe secțiuni subțiri. Dacă grosimea piesei la locația ejectorului este sub 2 mm, știftul va perfora sau va lăsa o urmă vizibilă pe suprafața opusă. Adăugați o garnitură locală - o zonă cu 1 mm mai groasă la locația ejectorului - pentru a distribui sarcina. Aceasta adaugă foarte puțin material și previne acumularea unei cantități mari de resturi.
Pasul 4: Setați lungimea și temporizarea mișcării
Cursa ejectorului trebuie să treacă de cea mai înaltă caracteristică a miezului. Pentru matrițele SMC, aceasta este de obicei 10–25 mm pentru piesele plate și 30–60 mm pentru piesele cu nervuri adânci. Adăugați o marjă de siguranță de 5 mm.
Și momentul contează. Dacă presa se deschide și ejectoarele se declanșează în timp ce piesa este încă fierbinte (peste 80°C), piesa este puțin mai flexibilă și se ejectează mai ușor. Dacă presa așteaptă și piesa se răcește, este mai rigidă și mai greu de ejectat. Majoritatea liniilor SMC ejectează piesa la o temperatură de 80–100°C - suficient de fierbinte pentru a ajuta ejectarea, suficient de rece încât piesa să nu se deformeze sub propria greutate.
Probleme și remedieri comune ale ejectoarelor
| Problemă | Cauza probabilă | Repara |
|---|---|---|
| Piesa se lipește de cavitate (nu de miez) | Tiraj insuficient pe partea cavității; suprafața cavității prea lustruită | Adăugați o înclinare de 1–2° la verticalele cavității; reduceți lustruirea suprafeței cavității la SPI B-2 pentru a crește aderența pe partea miezului |
| Un știft perforează piesa | Știft prea mic pentru sarcină; piesă prea subțire la locația știftului | Măriți diametrul știftului la minimum 8 mm; adăugați o amortizare locală până la o grosime de 3 mm la locația știftului |
| Îndoituri ale știftului după 5,000–10,000 de cicluri | Știft subdimensionat; placă de ejecție nealiniată | Treceți la un diametru mai mare sau H13 cu nitrurare; verificați paralelismul plăcii ejectorului |
| Alezajul știftului ejectorului pachetelor flash | Joc excesiv între știft și alezaj; SMC cu vâscozitate redusă | Strângeți jocul la 0.01–0.02 mm; adăugați o canelură de filtrare în jurul știftului |
| Piesa se blochează și se blochează în timpul ejectării | Dispunerea ejectorului neechilibrat | Redistribuiți pinii pentru a echilibra forțele în jurul centrului unei părți a zonei |
| Urme de ac vizibile pe suprafața A | Știftul este prea aproape de suprafața A; grosime insuficientă a plăcuței | Mutați știftul la elementul de suprafață B (nervură/boșă); adăugați o placă locală de 1 mm dacă relocarea nu este posibilă |
FAQ
Câți pini de ejecție are nevoie o matriță SMC tipică?
O matriță de dimensiuni reduse, cu o suprafață proiectată de 0.3–0.5 m², folosește de obicei 12–20 de pini de ejecție. O matriță pentru o cutie electrică mai mică folosește 6–12. Mai mulți pini nu sunt mai buni - fiecare pintă reprezintă o potențială cale de aprindere și un punct de întreținere. Calculați forța, apoi utilizați numărul minim de pini de dimensiuni corecte pentru a o aplica.
Ar trebui să folosesc manșoane de ejecție pe miezurile de matriță SMC?
Manșoanele de ejecție din jurul pinilor centrali funcționează - sunt standard pe bosaje și găuri de montare. Dar peretele manșonului trebuie să aibă o grosime de cel puțin 1.5 mm pentru forțele de ejecție SMC. Manșoanele mai subțiri vor crăpa la umăr. Dacă bosajul este prea mic pentru un perete de manșon de 1.5 mm, utilizați o placă de dezizolare sau reproiectați bosajul.
Am nevoie de ejectoare pe ambele jumătăți de matriță?
Pentru geometrii simple cu deformare de peste 3° pe toate suprafețele — probabil că nu. Pentru piese complexe cu adâncituri, suprafețe fără deformare sau texturi pe ambele părți — da. Contracția redusă a SMC înseamnă că nu vă puteți baza pe faptul că piesa va rămâne în mod natural pe o parte. Dacă nu sunteți sigur, puneți două ejectoare mici pe partea cavității ca asigurare. Adăugarea lor la o matriță existentă costă de 10 ori mai mult decât ar costa montarea lor în designul original.
Dar ejecția asistată de vid?
Unele matrițe SMC folosesc ventuze cu vid pe sculele de la capătul brațului, în loc de ejectoare mecanice în matriță. Această metodă funcționează pentru piesele mari și plate, unde robotul poate obține o prindere bună. Elimină complet urmele de știft. Dezavantajul: este mai lentă (robotul trebuie să intre în presă, să prindă și să se retragă) și nu funcționează pentru piesele cu suprafețe neregulate în formă de A, unde plasarea cupelor este limitată.