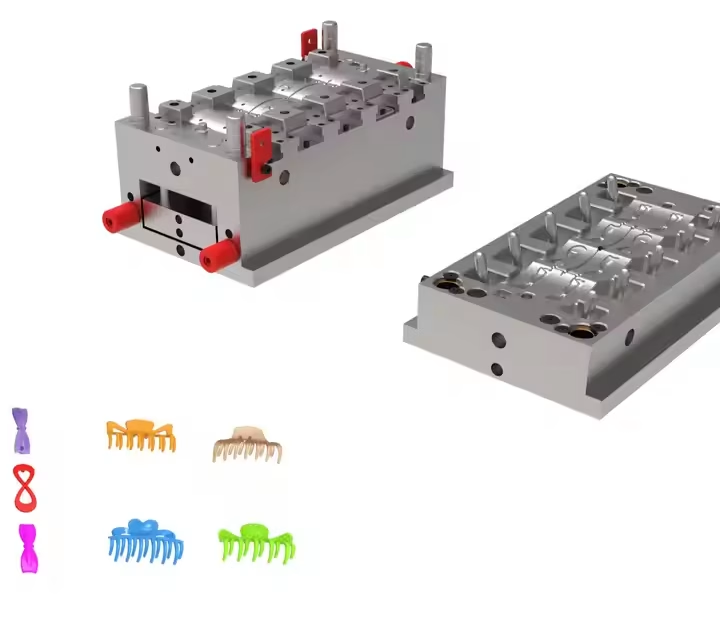
În epoca modei rapide și a consumului personalizat, industria accesoriilor de păr cere accelerarea iterării produselor și îmbunătățirea calității. Fiind echipament de bază pentru producția de ac de păr din plastic, inovația în tehnologia matrițelor determină în mod direct eficiența conversiei de la conceptele de design la produsele finale. Acest articol oferă o analiză aprofundată a sistemelor de fabricare a matrițelor din plastic pentru ac de păr, dezvăluind progrese tehnologice și valoarea industrială în acest domeniu specializat.
Matrite din plastic pentru ac de păr: echilibrul precis al artei și ingineriei
Inginerie inversă pentru design de stil
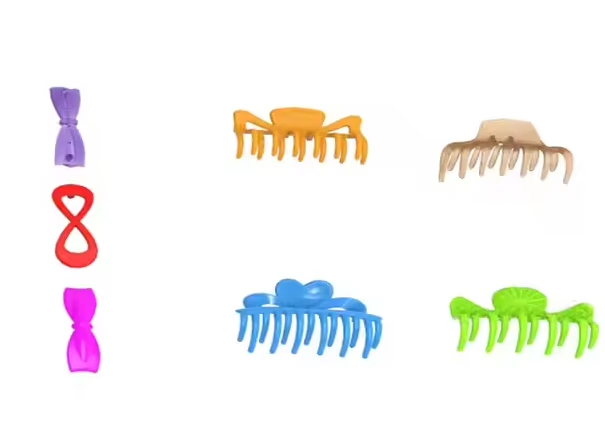
Dezvoltarea modernă a matrițelor pentru ac de păr din plastic utilizează scanarea 3D și modelarea inversă CAD. Schițele de proiectare sunt supuse procesării parametrice și sunt convertite în modele 3D cu o precizie de 0.02 mm prin algoritmi de optimizare a topologiei. Pentru suprafețele curbe complexe, caracteristice acelor de păr, inginerii folosesc tehnologia NURBS (Non-Uniform Rational B-Spline) pentru a reconstrui modele complicate, cum ar fi texturile petale și marginile ondulate.
Sistem de simulare a mecanicii structurale
Analiza cu elemente finite (FEA) simulează fluxul de material topit în timpul turnării prin injecție, optimizând pozițiile porților și dispozițiile sistemului de răcire. Pentru o carcasă de ac de păr în formă de arc, simularea Moldflow a redus ciclurile de injecție cu 18% și a redus deformarea produsului sub 0.15 mm.
Design combinat modular
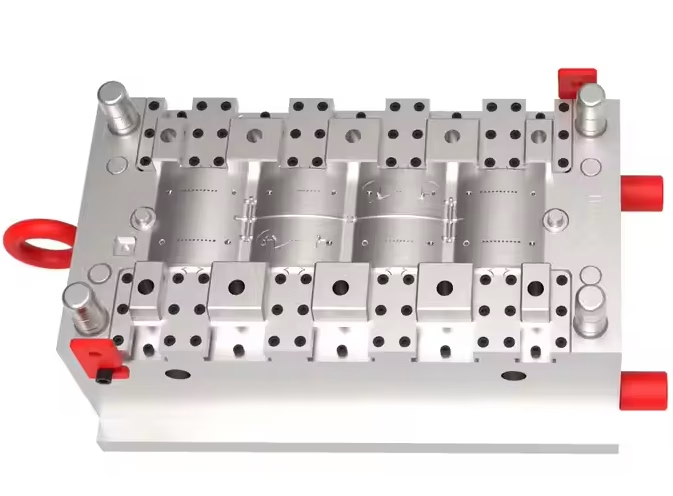
Liderii din industrie adoptă strategii modulare cu cadre de matriță de bază standardizate în proporție de 75%, permițând schimbări rapide ale componentelor cavității. Un sistem modular „1+5” permite ca bazele cu o singură matriță să găzduiască 5 modele de ac de păr, reducând timpul de schimbare la 45 de minute.
Procesul de fabricație a matrițelor din plastic pentru ac de păr
Matricea tehnologiei de prelucrare de precizie
- Prelucrare cavitate: centrele CNC cu 5 axe ating o precizie de ± 0.005 mm, folosind scule din carbură pentru a freza finisajele în oglindă pe oțel matriță HRC62 S136
- Fabricarea electrozilor: electrozii de grafit creează caracteristici detaliate prin EDM cu goluri de descărcare de 0.02-0.03 mm
- Tratamentul suprafeței: Acoperirea PVD prelungește durata de viață a matriței peste 1.5 milioane de cicluri, duritatea acoperirii TiN atingând HV2300
Control inteligent al temperaturii
Canalele de răcire conforme cu senzori IoT permit reglarea dinamică a temperaturii matriței. Sistemele avansate mențin fluctuații de ±1.5℃, îmbunătățind stabilitatea ratei de contracție cu 40%.
Inovații în micro-injecție
Pentru accesorii miniaturizate (grosime minimă a peretelui 0.3 mm):
- Raport L/D șurub redus la 16:1 cu o viteză de injecție de 500 mm/s
- Senzorii de presiune în matriță asigură o precizie de ambalare de ± 0.2 MPa
- Turnarea asistată cu gaz mărește randamentul structurii goale la 99.6%
Revoluție materială: descoperiri ecologice și funcționale
Adaptarea materialelor pe bază de bio
Modificări ale matriței pentru materialele biodegradabile PLA/PHA:
- Dimensiunea porții a crescut cu 30% față de materialele convenționale
- Temperatura matriței este ridicată la 75-85℃ pentru o curgere mai bună
- Sistemele de aerisire dedicate previn carbonizarea
Turnare compozită multifuncțională
Soluții pentru compozite cu pulbere metalică/PETG:
- Placare cu crom dur (0.015 mm grosime)
- Inserții rezistente la uzură (oțel tungsten HRA90)
- Control precis al temperaturii matriței la 110±2℃
Inovație de proces fără vopsea
Transferul texturii mucegaiului permite:
- Efecte iridescente (standard VDI3400 A3)
- Modele de periere metalice (adâncime de gravare de 0.08 mm)
- Modele în relief 3D (precizie a texturii 0.02 mm)
Provocări și soluții comune
Dificultăți de demolare
- Cauze: Unghiuri de aspirare insuficiente (<1°), dispoziție slabă a știftului ejectorului.
- Soluții: dispozitive de ridicare în unghi, glisoare sau agenți de dezlipire a mucegaiului. Demularea asistată cu vid abordează lipirea pereților subțiri.
Urme de suprafață sau linii de curgere
- Optimizare: Reglați presiunea/timpul de ambalare, adăugați orificii de aerisire sau treceți la materiale cu debit mare (de exemplu, PP+30% fibră de sticlă). Turnarea prin injecție asistată de gaz (GAIM) elimină contracția în secțiunile groase.
Durată de viață scurtă a mucegaiului
- Întreținere regulată (curățarea canalelor, repararea uzurii) și tratamente de suprafață (cromare, nitrurare). Placarea cu laser adaugă straturi rezistente la uzură de 0.1–0.3 mm, triplând durata de viață.
Incoerența culorii și variația lotului
- Dispersie Masterbatch: Șuruburile de amestecare cu forfecare mare asociate cu colorimetrele în linie asigură o distribuție uniformă a pigmentului.
- Controlul asupra mediului: Mențineți condițiile de atelier la 23±2°C și umiditate ≤50% pentru a preveni absorbția umidității rășinii.
Concluzie
Crearea unei cleme de păr din plastic reflectă evoluția de producție a Chinei de la excelență „condusă pe scară” la excelență „concentrată pe tehnologie”. La intersecția ingineriei de precizie, AI și știința materialelor, fabricarea tradițională a matrițelor se transformă într-un semn distinctiv al producției avansate. Pe măsură ce producția distribuită și colaborarea globală se adâncesc, matrițele din plastic pentru ac de păr nu vor mai fi limitate la fabrici, ci vor deveni noduri care conectează designul, consumul și economiile circulare. Această călătorie nu este doar despre măiestria tehnică, ci este o reimaginare a gândirii industriale, care demonstrează că chiar și cele mai mici instrumente pot debloca un potențial nelimitat.
>> De asemenea, s-ar putea să vă placă
Standarde și referințe
Următoarele standarde industriale sunt menționate în acest articol: