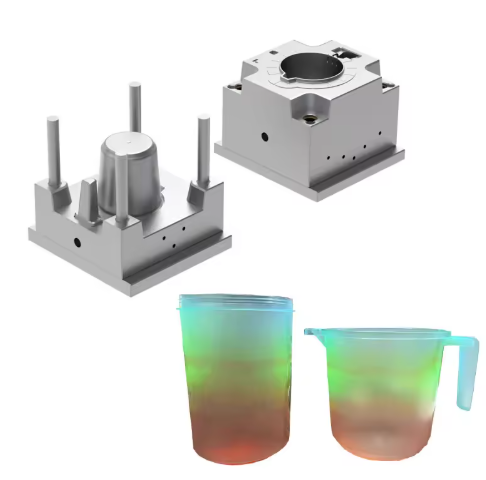
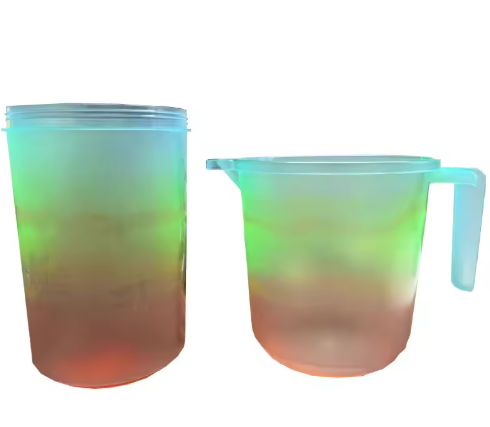
Ceștile de amestecare sunt componente esențiale în procesarea alimentelor și în electrocasnice, necesitând respectarea strictă a standardelor de siguranță alimentară și performanțe mecanice excelente. Acest ghid se concentrează pe selecția oțelului pentru matrițe, considerații de proiectare, procese de fabricație și controlul calității matrițelor pentru cupe de amestecare, oferind informații tehnice pentru producerea de componente de înaltă calitate pentru cupe de amestecare.
Selecția materialelor și parametrii de performanță
Oțel inoxidabil S136
Scenariu de aplicare : Cavitatea interioară și suprafețele de contact cu alimentele
Parametri de performanță :
- Duritate: 48-50 HRC
- Rugozitatea suprafeței: Ra ≤ 0.4 μm după lustruirea oglinzii
- Rezistență la coroziune: Respectă standardele FDA 21 CFR 177.2600
- Durata de viață a matriței: 500,000 de cicluri pentru materiale PP/PE
Avantaje :
- Lustruire excelentă pentru suprafețe interioare netede care minimizează acumularea de reziduuri
- Rezistență superioară la coroziune, potrivită pentru contactul cu alimentele acide
- Necesități reduse de întreținere pentru cicluri de producție continue
Oțel pre-călit 718H (P20+Ni)
Scenariu de aplicare : Componente structurale, capace și mânere
Parametri de performanță :
- Duritate: 28-34 HRC
- Rugozitatea suprafeței: Ra ≤ 0.8 μm
- Stabilitate dimensională: ±0.002 mm/m
- Durata de viață a mucegaiului: 300,000 de cicluri
Avantaje :
- Nu este necesar tratament termic post-tratament, reducând timpul de producție
- Prelucrabilitate excelentă pentru geometrii complexe
- Soluție rentabilă pentru componente care nu intră în contact cu alimentele
Oțel inoxidabil 316L
Scenariu de aplicare : Cerințe speciale pentru uz alimentar
Parametri de performanță :
- Duritate: 20-25 HRC (recopt)
- Rezistență la coroziune: Rezistență la clorură de 5 ori mai mare decât oțelul carbon
- Finisaj suprafață: Ra ≤ 0.8 μm
Avantaje :
- Îndeplinește cerințele stricte ale FDA pentru contactul cu alimentele
- Ideal pentru amestecarea cupelor folosite cu alimente care conțin sare sau acide
- Sudabilitate excelentă pentru structuri complexe de matrițe
Considerații privind proiectarea și fabricarea matriței pentru cupe de amestecare
Cerințe de precizie
Toleranțe dimensionale :
- Dimensiuni critice: IT7 (±0.015 mm)
- Uniformitatea grosimii peretelui: ±0.1 mm
- Eroare de concentricitate pentru piesele rotative: ≤ 0.03 mm
Cerințe privind suprafața :
- Cavitatea interioară: finisaj SPI #3 (Ra ≤ 0.4 μm)
- Suprafețe exterioare: finisaj SPI #4 (Ra ≤ 0.8 μm)
- Suprafețe de etanșare: Ra ≤ 0.2 μm pentru a asigura performanța de etanșare
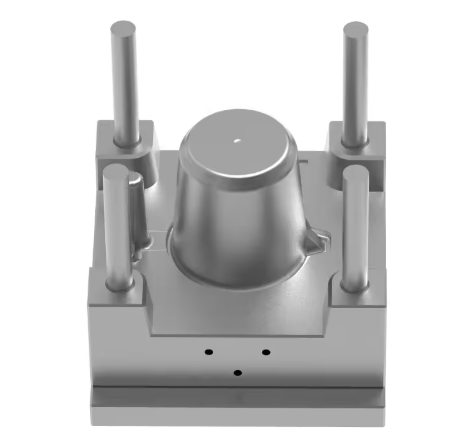
Design structural al matriței pentru cupe de amestecare
Sistem de răcire :
- Canale de răcire conforme cu diametrul de 8 mm
- Distanța dintre canale: 5x diametru (40 mm)
- Distanța de la suprafața cavității: 8 mm
- Precizie a controlului temperaturii: ±1°C
Sistem de porți :
- Designul canalului cald este recomandat pentru umplere uniformă
- Amplasarea porții: țineți departe zonele funcționale pentru a evita urmele de curgere
- Dimensiunea porții: 1.2-2.0 mm în funcție de grosimea piesei
Sistem de ejecție :
- Dispunerea echilibrată a pinului ejectorului (diametru minim 2 mm)
- Cursă de ejecție: 1.5x înălțimea piesei
- Unghi de tiraj: 1.5° pentru materiale PP, 2° pentru materiale PE
Procese de fabricație a matriței pentru cupe de amestecare
Secvența de prelucrare :
- Frezare brută: Îndepărtarea excesului de material (Ra 6.3 μm)
- Semifinisare: Frezare CNC (Ra 1.6 μm)
- Tratament termic: Pentru S136 – călire la 1050°C + revenire triplă
- Rectificare finală: Obțineți o precizie dimensională (Ra 0.8 μm)
- Lustruire: Lustruire progresivă cu pastă de diamant până la 0.4 μm
Procese speciale :
- Gravare chimică pentru modele de textură (dacă este necesar)
- Sudare cu laser pentru repararea elementelor complexe
- Electrolustruirea suprafețelor critice de contact cu alimentele
Standarde de control al calității
Inspecția materialelor
- Analiza compoziției chimice (spectroscopie)
- Testarea durității (la fiecare 50 mm pe suprafața matriței)
- Detectarea defectelor cu ultrasunete (acoperire 100% pentru zonele critice)
- Examinare metalografică pentru verificarea microstructurii
Inspecție dimensională
- Mașină de măsurat în coordonate (CMM) pentru dimensiuni critice
- Comparator optic pentru măsurători de profil
- Testarea rugozității suprafeței (în 5 locații per cavitate)
- Validarea simulării fluxului de matriță înainte de producție
Test de performanta
- Validarea producției de 500 de cadre
- Verificarea stabilității dimensionale după 10,000 de cicluri
- Testarea rezistenței la coroziune (test cu pulverizare salină: 500 ore)
- Testarea conformității cu contactul cu alimentele (test de migrare conform FDA 21 CFR 177)
Instrucțiuni de aplicare și întreținere a matriței pentru cupe de amestecare
Parametri de procesare recomandați
Parametrii de turnare prin injecție pentru PP :
- Temperatura butoiului: 200-230°C (duză: 210°C)
- temperatura matriței cupei de amestecare: 60-80°C
- Presiune de injecție: 70-90 MPa
- Presiune de menținere: 50-70 MPa (50% din presiunea de injecție)
- Timp de răcire: 20-30 secunde (în funcție de grosimea peretelui)
Program de întreținere
Întreținere preventivă :
- Zilnic: Curățați suprafețele formelor cupelor de amestecare și verificați dacă există reziduuri.
- Săptămânal: Lubrifiați știfturile de ghidare și glisierele
- Lunar: Verificați debitele canalelor de răcire
- La fiecare 50,000 de cicluri:
- Curățarea cu ultrasunete a canalelor de răcire
- Lustruirea suprafețelor cavităților
- Verificarea dimensiunilor critice
| Emisiune | Provoca | Soluţie |
| Bavura | Forță de strângere insuficientă | Măriți forța de prindere cu 10% |
| Semne de scufundare | Ambalare inadecvată | Prelungește timpul de menținere cu 2 secunde |
| Semne de arsură | Ventilație slabă | Adăugați o aerisire cu o adâncime de 0.015 mm |
| Defecte de suprafață | Contaminare cu mucegai | Implementați curățarea cu ultrasunete |
Depozitare matriță pentru cupe de amestecare
- A se păstra într-un mediu cu temperatură controlată (umiditate 40-60%).
- Aplicați inhibitor de rugină pe toate suprafețele de oțel
- Mențineți matrița în poziție închisă cu protecții pentru cavitate
- Istoricul întreținerii documentelor și numărul de cicluri
Întrebări frecvente
Î1: Care este oțelul optim pentru o matriță cu cupe de amestecare care produce 1 milion de piese?
R1: Pentru producția de volum mare (1 milion+ cicluri), luați în considerare oțelul inoxidabil S136 cu acoperire PVD (TiN) pentru a prelungi durata de viață a matriței și a menține finisajul suprafeței.
Î2: Cum pot reduce timpul de ciclu pentru producția de cupe de amestecare?
A2: Optimizați răcirea cu canale de răcire conformale și creșteți temperatura matriței cu cupe de amestecare la 80°C, menținând în același timp un timp de răcire adecvat pentru a preveni deformarea.
Î3: Ce finisaj de suprafață este necesar pentru cupele de amestecare utilizate cu materiale vâscoase?
A3: Pentru materialele vâscoase, se recomandă un finisaj oglindă (Ra ≤ 0.2 μm) pentru a minimiza aderența materialului și a facilita curățarea.
Î4: Cum se pot aborda problemele de coroziune în cazul contactului cu alimentele acide?
A4: Folosiți oțel inoxidabil 316L cu electrolustruire și asigurați o pasivizare corespunzătoare după prelucrare pentru a îmbunătăți rezistența la coroziune.
Concluzie
Selecția oțelului de turnare pentru cupele de amestecare trebuie să echilibreze cerințele de siguranță alimentară, performanța mecanică și economia producției. Oțelul inoxidabil S136 oferă cea mai bună performanță generală pentru aplicațiile de contact cu alimentele, în timp ce 718H oferă o soluție rentabilă pentru componentele structurale. Respectând instrucțiunile de proiectare, procesele de fabricație și procedurile de întreținere descrise în acest ghid, producătorii pot produce cupe de amestecare de înaltă calitate, cu performanțe constante și o durată de viață extinsă a matriței.
Printre aspectele cheie se numără menținerea unui control dimensional strict, implementarea unor sisteme de răcire adecvate și respectarea standardelor de siguranță alimentară pe tot parcursul procesului de producție. Întreținerea regulată și controlul proactiv al calității sunt esențiale pentru asigurarea performanței pe termen lung a matriței și a calității produsului.
>> De asemenea, s-ar putea să vă placă
Standarde și referințe
Următoarele standarde industriale sunt menționate în acest articol: