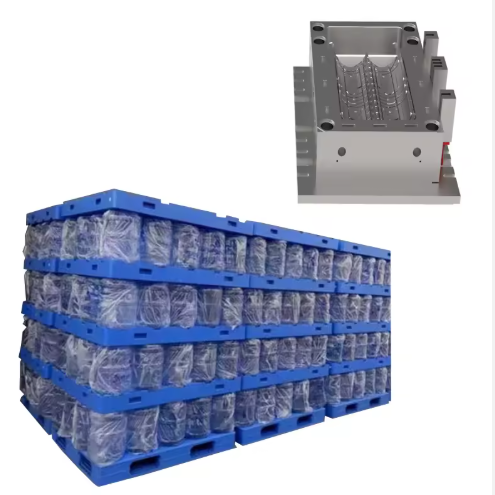
Entendendo os requisitos do molde para prateleira de água
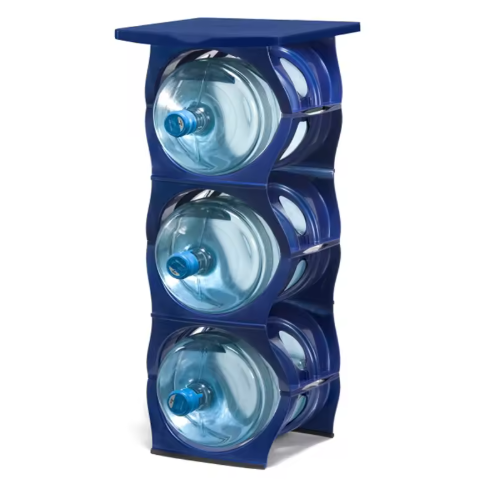
Os moldes para prateleiras de água desempenham um papel fundamental na fabricação de soluções de armazenamento para diversos setores, desde a organização doméstica até instalações industriais. Esses moldes devem suportar ciclos de produção em larga escala, mantendo a precisão dimensional e a qualidade da superfície. Os desafios específicos da moldagem de prateleiras de água incluem a criação de espessuras de parede uniformes, a garantia de resfriamento adequado para uma produção eficiente e o projeto com durabilidade para suportar o peso dos recipientes cheios de água.
O material selecionado para moldes de bebedouros deve equilibrar diversas propriedades essenciais: dureza suficiente para resistir ao desgaste durante ciclos repetidos de injeção, boa condutividade térmica para resfriamento uniforme e tenacidade adequada para evitar rachaduras sob a tensão de fechamento e ejeção do molde. Além disso, o material deve ser compatível com os plásticos comumente usados na moldagem por injeção para bebedouros, geralmente polipropileno (PP) ou polietileno (PE), que exigem acabamentos superficiais específicos no molde para atingir a textura e as características de desmoldagem desejadas do produto.
Seleção de materiais para moldes de suporte para água
O material ideal para moldes de grelhas de água combina durabilidade, usinabilidade e custo-benefício. Para esta aplicação, utiliza-se um aço de médio carbono, que oferece um excelente equilíbrio de propriedades mecânicas adequadas às exigências da produção de grelhas de água. Este material oferece a dureza necessária para manter a estabilidade dimensional ao longo de milhares de ciclos de moldagem, ao mesmo tempo que permanece fácil de usinar em geometrias de moldes complexas.
O aço selecionado passa por um processo de tratamento térmico cuidadosamente controlado para otimizar seu desempenho. O material é aquecido a 820-840 °C para austenitização uniforme, seguido de têmpera em óleo para atingir uma dureza de 42-45 HRC na cavidade do molde e nos componentes do núcleo. Um processo subsequente de revenimento a 550-580 °C por 2-3 horas reduz as tensões internas, mantendo a dureza necessária, resultando em um material para moldes com excelente resistência ao desgaste e tenacidade. Esse regime de tratamento térmico garante que o molde suporte os ciclos térmicos e as tensões mecânicas das operações de moldagem por injeção de alto volume.
Parâmetros de moldagem por injeção para suportes de água
A produção bem-sucedida de suportes para água exige um controle preciso dos parâmetros de moldagem por injeção para garantir a qualidade da peça e a longevidade do molde. O processo de moldagem começa com a secagem do material para remover a umidade, geralmente a 80-90°C por 2-3 horas, o que evita defeitos superficiais no produto final. O perfil de temperatura da unidade de injeção deve ser configurado com um aumento gradual da parte traseira (200-210°C) para a parte frontal (220-230°C) para garantir a plastificação adequada sem degradação do material.
A pressão de injeção é crucial para preencher completamente a cavidade do molde, evitando tensões excessivas nos componentes. Recomenda-se uma pressão inicial de 60-80 MPa, seguida de uma pressão de manutenção de 40-60 MPa, com um tempo total de injeção de 20-30 segundos, dependendo da complexidade da peça. A temperatura do molde deve ser mantida entre 40-60 °C utilizando um sistema de refrigeração de circuito fechado para garantir o resfriamento uniforme da peça e reduzir o tempo de ciclo.
A otimização do tempo de ciclo é essencial para a produção eficiente de moldes para refrigeração a água. Um ciclo típico varia de 45 a 60 segundos, sendo que o tempo de resfriamento representa de 50 a 60% do ciclo total. A ejeção deve ser sincronizada para evitar deformações da peça, com uma velocidade inicial de ejeção lenta de 2 a 3 mm/s, aumentando para 5 a 8 mm/s assim que a peça estiver livre da cavidade. Esses parâmetros garantem o mínimo de estresse tanto no molde quanto na peça moldada, reduzindo as taxas de refugo e prolongando a vida útil do molde.
Considerações sobre o projeto da estrutura do molde
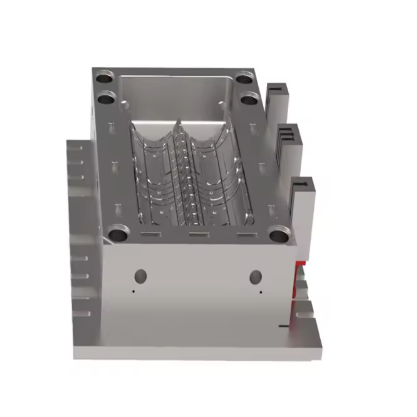
O projeto de moldes para refrigeração a água deve levar em consideração diversos fatores críticos para garantir a eficiência da produção e a qualidade das peças. A base do molde deve ser construída com rigidez suficiente para evitar deformações durante o fechamento, utilizando componentes padronizados sempre que possível para reduzir os custos de fabricação. O layout das cavidades deve otimizar o fluxo de material e o resfriamento, com projetos de múltiplas cavidades incorporando sistemas de canais balanceados para garantir um preenchimento uniforme.
O projeto do sistema de refrigeração é particularmente importante para moldes de refrigeração a água, pois a refrigeração uniforme evita deformações e reduz o tempo de ciclo. O molde deve incorporar uma rede de canais de refrigeração com 8 a 12 mm de diâmetro, posicionados a 15 a 20 mm da superfície da cavidade. Para geometrias complexas, podem ser utilizados canais de refrigeração conformes para acompanhar o contorno da peça, garantindo uma distribuição de temperatura consistente. O sistema de refrigeração deve manter um diferencial de temperatura de no máximo 5 °C em toda a superfície do molde.
O projeto do sistema de ejeção deve levar em consideração a área de superfície tipicamente grande das peças do sistema de refrigeração a água. Recomenda-se uma combinação de pinos ejetores e placas extratoras, com os pinos posicionados de forma a evitar marcas visíveis no produto final. O curso de ejeção deve ser suficiente para remover a peça de todas as reentrâncias, com um fator de segurança de 10 a 15% adicionado ao curso necessário calculado.
Padrões da Indústria e Controle de Qualidade
Os moldes para sistemas de refrigeração a água devem seguir rigorosos padrões da indústria para garantir produção consistente e desempenho adequado do produto. O molde deve ser projetado e fabricado de acordo com os princípios de gestão da qualidade da norma ISO 9001, com dimensões críticas controladas com precisão de ±0.02 mm. Os requisitos de acabamento superficial normalmente especificam um valor Ra de 0.8 a 1.6 μm para as superfícies das cavidades, a fim de obter a textura e as características de desmoldagem desejadas.
Os testes e a validação do molde são essenciais antes da produção em larga escala. Um teste completo do molde deve verificar: a precisão dimensional das peças moldadas, a ausência de defeitos superficiais, a eficiência de resfriamento adequada e o desempenho de ejeção. O molde deve produzir peças que atendam a todos os requisitos especificados por pelo menos 500 ciclos consecutivos antes de ser aprovado para produção.
A manutenção regular é essencial para garantir a longevidade do molde e a consistência na qualidade das peças. Um plano de manutenção preventiva deve incluir: limpeza dos canais de refrigeração a cada 5000 ciclos, inspeção dos pinos-guia e buchas quanto ao desgaste e verificação das dimensões da cavidade. Quaisquer reparos ou modificações devem ser documentados e registrados para manter o controle de qualidade.
Técnicas avançadas para otimização de moldes de suporte de água
A incorporação de técnicas avançadas de fabricação pode melhorar significativamente o desempenho e a vida útil dos moldes de refrigeração a água. Ferramentas de engenharia assistida por computador (CAE) devem ser utilizadas durante a fase de projeto para simular o preenchimento, o resfriamento e a deformação do molde, permitindo a otimização antes da fabricação. Isso reduz a necessidade de modificações dispendiosas e encurta o ciclo de desenvolvimento.
Para produção em larga escala, os sistemas de canais quentes oferecem vantagens significativas em relação aos sistemas de canais frios, reduzindo o desperdício de material em até 30% e melhorando a consistência das peças. O sistema de canais quentes deve ser projetado com canais de fluxo balanceados e bicos dimensionados adequadamente para o material plástico e a geometria da peça.
Os tratamentos de superfície podem aprimorar ainda mais o desempenho do molde. Um revestimento de nitreto com espessura de 5 a 10 μm pode aumentar a dureza superficial para 65 a 70 HRC, melhorando significativamente a resistência ao desgaste. Para moldes que produzem peças com requisitos estéticos críticos, pode-se especificar um acabamento espelhado polido (Ra 0.025 a 0.05 μm), o que requer técnicas e equipamentos de polimento especializados.
Solução de problemas comuns de mofo em grelhas de refrigeração
Mesmo com projeto e fabricação cuidadosos, os moldes para sistemas de refrigeração a água podem apresentar problemas de produção que exigem solução. A deformação é um problema comum, geralmente causada por resfriamento irregular ou tensão residual excessiva. Isso pode ser resolvido ajustando o layout dos canais de resfriamento, modificando os perfis de pressão de compactação ou otimizando a temperatura do molde.
A formação de rebarbas na linha de partição indica força de fechamento excessiva, componentes do molde desgastados ou desalinhamento. A inspeção regular das tolerâncias de fechamento do molde e a manutenção dos pinos-guia e buchas podem prevenir esse problema. Caso ocorram rebarbas, pode ser necessário verificar se há desgaste nos insertos da cavidade ou ajustar a força de fechamento.
O acabamento superficial deficiente em peças moldadas pode resultar de diversos fatores, incluindo temperatura inadequada do molde, contaminação do material ou degradação da superfície da cavidade do molde. Manter o resfriamento adequado do molde, utilizar matérias-primas filtradas e secas e implementar procedimentos regulares de limpeza do molde ajudarão a garantir a qualidade consistente das peças.
Conclusão
O projeto e a fabricação bem-sucedidos de moldes para suportes de água exigem uma abordagem abrangente que equilibre a seleção de materiais, o tratamento térmico, os parâmetros de moldagem por injeção e o projeto estrutural. Seguindo as diretrizes descritas neste guia, os fabricantes podem produzir moldes que ofereçam qualidade consistente das peças, maximizem a eficiência da produção e alcancem uma vida útil prolongada.
A melhoria contínua por meio do monitoramento e da otimização é essencial para manter a competitividade no mercado de moldes para reservatórios de água. A implementação de programas de manutenção preventiva, a atualização constante em relação aos padrões da indústria e o aproveitamento de tecnologias avançadas de fabricação garantirão que os moldes para reservatórios de água atendam às demandas crescentes de volume de produção, complexidade das peças e requisitos de qualidade.
Ao integrar esses princípios nos processos de projeto e fabricação de moldes, os produtores podem alcançar uma produção confiável e econômica de suportes para água que atenda às necessidades tanto dos fabricantes quanto dos usuários finais, garantindo, ao mesmo tempo, o desempenho do molde a longo prazo e o retorno do investimento.
Molde para suporte de água – Perguntas frequentes
1. Para que serve um molde para grelhar em água?
Um molde para suporte de água é usado para produzir suportes para sistemas de drenagem, armazenamento ou gestão de água.
2. Quais materiais o molde para suporte de água pode suportar?
É adequado para FRP, SMC, BMC, plástico e outros materiais compósitos ou poliméricos.
3. O molde para suporte de água pode ser personalizado?
Sim, o molde para suporte de água pode ser personalizado em tamanho, estrutura, número de cavidades e acabamento superficial.
4. Quais processos de moldagem estão disponíveis?
Os processos comuns incluem moldagem por compressão, moldagem por injeção e moldagem por transferência de resina.
5. Qual é o material do molde?
O molde para suporte de água é normalmente feito de aço ou alumínio de alta qualidade para garantir durabilidade e precisão.
6. Qual é a vida útil do molde?
Com a devida manutenção, o molde Water Rack pode suportar produção em grande volume a longo prazo.
7. Vocês fornecem amostras para teste antes da entrega?
Sim, a moldagem de teste e a inspeção de amostras estão disponíveis antes do envio final.