
Um fabricante de moldes em Huangyan passou três semanas ajustando um molde de suporte automotivo em SMC porque as peças continuavam presas na cavidade. Ele tentou aumentar o ângulo de saída. Tentou usar desmoldante. Tentou diminuir a velocidade da prensa. Nada funcionou até que ele consultou o desenho do extrator e percebeu que o problema não era o desmoldante — era que quatro pinos extratores estavam pressionando seções finas sem suporte, flexionando a peça em vez de empurrá-la para fora do núcleo.
O projeto de extratores para moldes de SMC não recebe a mesma atenção que o projeto de aquecimento ou de bordas de corte. Deveria. Um projeto de extrator inadequado transforma um molde que deveria suportar 300,000 ciclos em um que precisa de retrabalho com 5,000 ciclos. Veja como fazer certo da primeira vez.
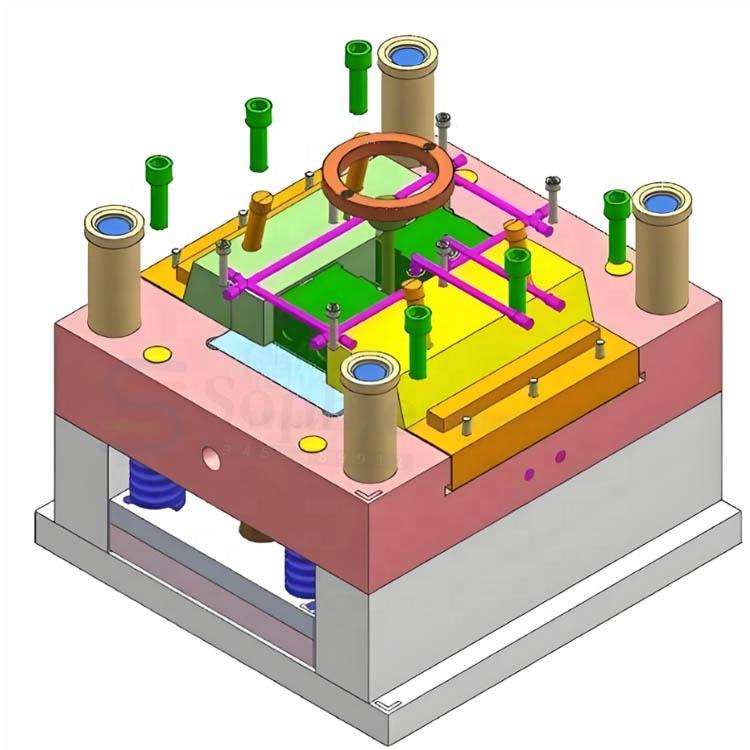
Qual a diferença entre a moldagem por ejeção e a moldagem por injeção de SMC?
Se você já projetou sistemas de ejeção para moldes de injeção de termoplásticos, esqueça a maior parte do que sabe. A ejeção de SMC é algo completamente diferente.
As peças de SMC são mais rígidas na temperatura de desmoldagem. As peças termoplásticas saem quentes e um tanto flexíveis — você pode dobrá-las para fora do núcleo até certo ponto. As peças de SMC curam no molde a 140–160 °C e já estão totalmente reticuladas na desmoldagem. Elas são rígidas. Se um extrator pressionar o ponto errado, a peça não flexiona — ela trinca ou o ressalto se rompe.
O SMC encolhe menos e de forma diferente. As peças termoplásticas encolhem de 0.5% a 2.0% ao esfriarem, o que naturalmente as afasta da cavidade e as adere ao núcleo — por isso se colocam extratores no lado do núcleo. O encolhimento do SMC é de 0.05% a 0.3% e é principalmente contração química durante a cura, não térmica. A peça não "agarra" o núcleo da mesma maneira. Às vezes, ela adere à cavidade, o que significa que você precisa de extratores em ambos os lados.
Não existe a mentalidade de que "marcas de pinos de ejeção são aceitáveis". Peças de SMC são utilizadas em aplicações automotivas e elétricas visíveis. Marcas de pinos em uma superfície Classe A são motivo de rejeição. A moldagem por injeção pode ocultar as marcas de pinos no lado B. Peças de SMC costumam ser mais finas (2–4 mm) e o lado B ainda pode ficar visível no produto montado. O posicionamento dos pinos é mais importante.
Passo 1: Calcular a força de ejeção
É preciso saber quanta força é necessária para remover a peça antes de poder dimensionar os pinos. A fórmula básica é:
F = μ × A × P
Onde:
– F = força de ejeção (N)
– μ = coeficiente de atrito entre a peça e o aço do molde (tipicamente 0.15–0.35 para SMC em aço P20)
– A = área de contato entre a peça e a superfície do molde (mm²)
– P = pressão de contato devido à contração (tipicamente 0.5–2.0 MPa para SMC)
Uma peça SMC do tamanho de um capô, com 0.3 m² de área de contato do núcleo e μ=0.25, precisa de aproximadamente 37.5 a 150 kN de força de ejeção, dependendo da pressão de contração. Isso equivale a 8 a 30 pinos extratores com 5 kN cada. Não chute — faça as contas.
O coeficiente de atrito não é constante. Ele muda ao longo da vida útil do molde conforme a superfície da ferramenta se desgasta e o material desmoldante se acumula. Ferramentas novas ejetam com mais facilidade (μ≈0.15). Ferramentas bem usadas, com microarranhões, ejetam com mais dificuldade (μ≈0.30+). Projete pensando no desempenho máximo ou você se arrependerá após 50,000 ciclos.
Passo 2: Selecione o tipo de ejetor
Quatro tipos de ejetores abrangem a maioria das aplicações SMC:
Pinos extratores redondos — o padrão. Diâmetros de 4 mm a 25 mm. Para SMC, mantenha o diâmetro acima de 8 mm. Qualquer diâmetro menor entorta sob a carga de ejeção ou perfura a peça. Aço H13 temperado, superfície nitretada. A folga entre o pino e o furo deve ser de 0.01 a 0.02 mm — qualquer folga menor fará com que o excesso de material do SMC preencha a folga e trave o pino.
Extratores de lâminas — para nervuras e paredes finas. Seção transversal retangular, usada quando um pino redondo não se encaixa. As seções de nervuras em SMC geralmente têm 2 a 3 mm de largura. Um extrator de lâminas de 1.5 mm pode funcionar, mas é frágil. Use aço ferramenta D2 com dureza HRC 58-60 para lâminas com menos de 2 mm. Qualquer espessura inferior a 1.2 mm é arriscada.
Placas extratoras — para grandes áreas planas. Uma placa extratora exerce pressão em todo o perímetro da peça. Isso distribui a força de ejeção uniformemente e elimina completamente as marcas dos pinos. A desvantagem: as placas extratoras aumentam o custo das ferramentas em US$ 3,000 a US$ 8,000 e exigem buchas guia e interruptores de limite. Para peças de SMC com acabamento estético, onde as marcas dos pinos são inaceitáveis, é a solução ideal.
Pinos extratores com assistência hidráulica — para rebaixos. Peças de SMC com encaixes por pressão ou rebaixos precisam de extratores que se movam lateralmente durante a ejeção. A diferença em relação à moldagem por injeção: o SMC tem elasticidade quase nula após a cura, portanto, o extrator precisa ultrapassar completamente o rebaixo, e não apenas flexionar a peça além dele.
Passo 3: Posicione os ejetores onde eles realmente ajudam.
O posicionamento dos pinos é mais importante do que a quantidade deles. Um molde de SMC com 20 extratores mal posicionados tem um desempenho pior do que um com 12 bem posicionados.
Pressione as nervuras e saliências, não as superfícies planas. Os elementos mais rígidos de uma peça SMC são as nervuras, saliências e interseções com as paredes. É nesses pontos que a força de ejeção é melhor transferida. Um pino pressionando um painel plano de 2.5 mm fará com que o painel se flexione. O mesmo pino pressionando uma nervura de 3 mm na base desse painel fará com que a peça inteira se flexione.
Equilibre a força de ejeção em torno do centro de gravidade da peça. Se todos os extratores estiverem de um lado, a peça se inclina durante a ejeção e fica presa no núcleo. O resultado: um canto se solta enquanto o canto oposto permanece preso. Distribua os extratores de forma que a força de ejeção resultante passe a 20 mm do centro de área da peça.
Reforce a fixação perto de paredes verticais. A maior força de adesão ocorre sempre perto de paredes verticais e nervuras profundas — estas possuem a maior área de contato por unidade de área projetada. Posicione os ejetores a 10–15 mm das paredes verticais. Não os coloque exatamente na base da parede (a seção de aço fica muito fina), mas aproxime-os.
Evite pressionar peças finas. Se a espessura da peça no ponto de extração for inferior a 2 mm, o pino irá perfurá-la ou deixar uma marca visível na superfície oposta. Adicione uma área de reforço local — uma zona 1 mm mais espessa no ponto de extração — para distribuir a carga. Isso adiciona pouco material e evita muito desperdício.
Passo 4: Defina o comprimento e a duração da pedalada
O curso do extrator precisa ultrapassar a parte mais alta do núcleo. Para moldes de SMC, isso geralmente corresponde a 10–25 mm para peças planas e 30–60 mm para peças com nervuras profundas. Adicione 5 mm de margem de segurança.
O momento da operação também é importante. Se a prensa abrir e os extratores dispararem enquanto a peça ainda estiver quente (acima de 80 °C), a peça fica um pouco mais flexível e é ejetada com mais facilidade. Se a prensa esperar e a peça esfriar, ela ficará mais rígida e mais difícil de ejetar. A maioria das linhas de produção de SMC ejeta a peça a uma temperatura entre 80 e 100 °C — quente o suficiente para facilitar a ejeção, mas fria o suficiente para que a peça não se deforme sob o próprio peso.
Problemas comuns com o ejetor e suas soluções
| Problema | Causa provável | Fixar |
|---|---|---|
| A peça adere à cavidade (não ao núcleo). | Tiragem insuficiente no lado da cavidade; superfície da cavidade excessivamente polida. | Adicione um ângulo de inclinação de 1 a 2° às verticais da cavidade; reduza o polimento da superfície da cavidade para SPI B-2 para aumentar a aderência na lateral do núcleo. |
| O pino perfura a peça | Pino muito pequeno para a carga; peça muito fina na localização do pino. | Aumente o diâmetro do pino para no mínimo 8 mm; adicione um reforço local de até 3 mm de espessura na localização do pino. |
| O pino entorta após 5,000 a 10,000 ciclos. | Pino subdimensionado; placa ejetora desalinhada | Atualize para um diâmetro maior ou H13 com nitretação; verifique o paralelismo da placa ejetora. |
| furo do pino ejetor dos flash packs | Folga excessiva entre o pino e o furo; SMC de baixa viscosidade | Reduza a folga para 0.01–0.02 mm; adicione um sulco de retenção de faíscas ao redor do pino. |
| Parte trava e prende durante a ejeção | Layout de ejetor desequilibrado | Redistribua os pinos para equilibrar as forças em torno do centro da área da peça. |
| Marcas de pinos visíveis na superfície A | Pino muito próximo da superfície A; espessura da almofada insuficiente | Mova o pino para a saliência da superfície B (nervura/relevo); adicione um pad local de 1 mm se a realocação não for possível. |
Perguntas frequentes
Quantos pinos extratores um molde SMC típico precisa?
Um molde do tamanho de um capô (área projetada de 0.3 a 0.5 m²) normalmente utiliza de 12 a 20 pinos extratores. Um molde menor para uma caixa elétrica utiliza de 6 a 12. Mais pinos não significa melhor desempenho — cada pino representa um potencial caminho para rebarbas e um ponto de necessidade de manutenção. Calcule a força necessária e, em seguida, utilize o número mínimo de pinos com o tamanho adequado para aplicá-la.
Devo usar buchas extratoras em núcleos de moldes SMC?
Buchas extratoras ao redor dos pinos do núcleo funcionam — elas são padrão em suportes e furos de montagem. Mas a parede da bucha precisa ter pelo menos 1.5 mm de espessura para suportar as forças de ejeção do SMC. Buchas mais finas podem rachar na junção. Se o seu suporte for pequeno demais para uma bucha de 1.5 mm de espessura, use uma placa extratora ou redesenhe o suporte.
Preciso de extratores em ambas as metades do molde?
Para geometrias simples com ângulo de saída de 3° ou mais em todas as superfícies, provavelmente não. Para peças complexas com rebaixos, superfícies sem ângulo de saída ou texturas em ambos os lados, sim. A baixa contração do SMC significa que você não pode contar com a peça permanecendo naturalmente em um dos lados. Se você não tiver certeza, coloque dois pequenos extratores no lado da cavidade como garantia. Adicioná-los a um molde existente custa 10 vezes mais do que adicioná-los ao projeto original.
E quanto à ejeção assistida por vácuo?
Alguns moldes de SMC utilizam ventosas a vácuo nas ferramentas de extremidade do braço em vez de extratores mecânicos no molde. Isso funciona bem para peças planas grandes, onde o robô consegue uma boa aderência. Elimina completamente as marcas de pinos. A desvantagem: é mais lento (o robô precisa entrar na prensa, agarrar e retrair) e não funciona para peças com superfícies A irregulares, onde o posicionamento das ventosas é limitado.