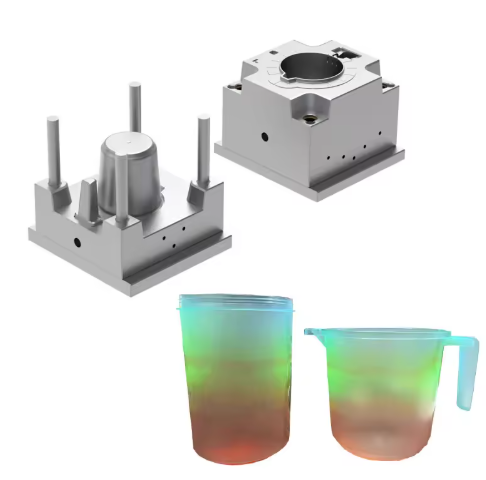
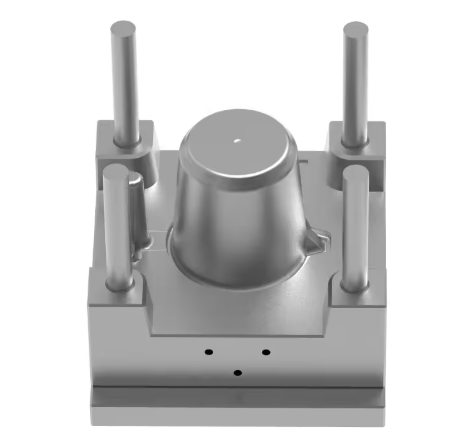
Os copos misturadores são componentes essenciais no processamento de alimentos e em eletrodomésticos, exigindo o cumprimento rigoroso das normas de segurança alimentar e um excelente desempenho mecânico. Este guia aborda a seleção do aço para moldes, considerações de projeto, processos de fabricação e controle de qualidade para moldes de copos misturadores, fornecendo informações técnicas para a produção de componentes de alta qualidade.
Seleção de Materiais e Parâmetros de Desempenho
Aço inoxidável S136
Cenário de aplicação : Cavidade interna e superfícies em contato com alimentos
Parâmetros de desempenho :
- Dureza: 48-50 HRC
- Rugosidade da superfície: Ra ≤ 0.4 μm após polimento espelhado
- Resistência à corrosão: Atende aos padrões da FDA 21 CFR 177.2600
- Vida útil do molde: 500,000 ciclos para materiais PP/PE
Vantagens :
- Excelente capacidade de polimento para superfícies internas lisas que minimizam o acúmulo de resíduos.
- Resistência superior à corrosão, adequada para contato com alimentos ácidos.
- Requisitos de baixa manutenção para produção contínua.
Aço pré-endurecido 718H (P20+Ni)
Cenário de aplicação : Componentes estruturais, tampas e alças
Parâmetros de desempenho :
- Dureza: 28-34 HRC
- Rugosidade da superfície: Ra ≤ 0.8 μm
- Estabilidade dimensional: ±0.002 mm/m
- Vida útil do molde: 300,000 ciclos
Vantagens :
- Não requer tratamento térmico posterior, reduzindo o tempo de produção.
- Excelente usinabilidade para geometrias complexas
- Solução econômica para componentes que não entram em contato com alimentos.
Aço inoxidável 316L
Cenário de aplicação : Requisitos especiais para contato com alimentos
Parâmetros de desempenho :
- Dureza: 20-25 HRC (recocido)
- Resistência à corrosão: 5 vezes maior resistência a cloretos do que o aço carbono.
- Acabamento de superfície: Ra ≤ 0.8 μm
Vantagens :
- Atende aos rigorosos requisitos da FDA para contato com alimentos.
- Ideal para misturar ingredientes em copos com alimentos salgados ou ácidos.
- Excelente soldabilidade para estruturas de moldes complexas.
Considerações sobre o projeto e a fabricação de moldes para copos de mistura.
Requisitos de precisão
Tolerâncias dimensionais :
- Dimensões críticas: IT7 (±0.015 mm)
- Uniformidade da espessura da parede: ±0.1 mm
- Erro de concentricidade para peças rotativas: ≤ 0.03 mm
Requisitos de superfície :
- Cavidade interna: acabamento SPI nº 3 (Ra ≤ 0.4 μm)
- Superfícies externas: acabamento SPI nº 4 (Ra ≤ 0.8 μm)
- Superfícies de vedação: Ra ≤ 0.2 μm para garantir desempenho à prova de vazamentos.
Design da estrutura do molde do copo de mistura
Sistema de refrigeração :
- Canais de resfriamento conformais com 8 mm de diâmetro
- Espaçamento entre canais: 5 vezes o diâmetro (40 mm)
- Distância da superfície da cavidade: 8 mm
- Precisão do controle de temperatura: ±1°C
Sistema de controle de acesso :
- Recomenda-se o sistema de canais quentes para um enchimento uniforme.
- Localização do portão: mantenha-o afastado de áreas funcionais para evitar marcas de fluxo.
- Diâmetro do ponto de injeção: 1.2-2.0 mm, dependendo da espessura da peça.
Sistema de ejeção :
- Disposição equilibrada dos pinos extratores (diâmetro mínimo de 2 mm)
- Curso de ejeção: 1.5 vezes a altura da peça
- Ângulo de inclinação: 1.5° para materiais PP, 2° para materiais PE
Processos de fabricação de moldes para copos de mistura
Sequência de usinagem :
- Desbaste: Remover o excesso de material (Ra 6.3 μm)
- Semiacabamento: Fresagem CNC (Ra 1.6 μm)
- Tratamento térmico: Para S136 – têmpera a 1050°C + revenimento triplo
- Retificação de acabamento: Obter precisão dimensional (Ra 0.8 μm)
- Polimento: Polimento progressivo com pasta de diamante até 0.4 μm
Processos Especiais :
- Gravação química para padrões de textura (se necessário)
- Soldagem a laser para reparo de estruturas complexas
- Eletropolimento para superfícies críticas em contato com alimentos
Padrões de controle de qualidade
Inspeção de Materiais
- Análise da composição química (espectroscopia)
- Teste de dureza (a cada 50 mm na superfície do molde)
- Detecção de falhas por ultrassom (cobertura de 100% para áreas críticas)
- Exame metalográfico para verificação da microestrutura
Inspeção dimensional
- Máquina de medição por coordenadas (MMC) para dimensões críticas
- Comparador óptico para medições de perfil
- Teste de rugosidade superficial (em 5 locais por cavidade)
- Validação da simulação de fluxo de moldagem antes da produção
Teste de Desempenho
- Validação de um lote de produção de 500 disparos
- Verificação da estabilidade dimensional após 10,000 ciclos.
- Teste de resistência à corrosão (teste de névoa salina: 500 horas)
- Teste de conformidade para contato com alimentos (teste de migração conforme FDA 21 CFR 177)
Instruções de aplicação e manutenção do molde do copo de mistura
Parâmetros de processamento recomendados
Parâmetros de moldagem por injeção para PP :
- Temperatura do cilindro: 200-230°C (bocal: 210°C)
- Temperatura do molde do copo de mistura: 60-80°C
- Pressão de injeção: 70-90 MPa
- Pressão de retenção: 50-70 MPa (50% da pressão de injeção)
- Tempo de resfriamento: 20-30 segundos (dependendo da espessura da parede)
Cronograma de manutenção
Manutenção preventiva :
- Diariamente: Limpe as superfícies do molde do copo de mistura e verifique se há resíduos.
- Semanalmente: Lubrifique os pinos-guia e os deslizadores.
- Mensalmente: Verificar as taxas de fluxo do canal de resfriamento
- A cada 50,000 ciclos:
- Limpeza ultrassônica de canais de refrigeração
- Polimento de superfícies de cavidades
- Verificação das dimensões críticas
| Questão | Causar | Solução |
| Rebarba (Flash) | Força de aperto insuficiente | Aumentar a força de fixação em 10%. |
| Marcas de pia | Embalagem inadequada | Aumente o tempo de espera em 2 segundos. |
| Marcas de queimadura | Má ventilação | Adicionar ventilação com 0.015 mm de profundidade |
| Defeitos superficiais | Contaminação por mofo | Implementar limpeza ultrassônica |
molde de copo de mistura Armazenamento
- Armazenar em ambiente com temperatura controlada (40-60% de umidade).
- Aplique inibidor de ferrugem em todas as superfícies de aço.
- Mantenha o molde na posição fechada com protetores de cavidade.
- Documente o histórico de manutenção e as contagens cíclicas.
Perguntas frequentes
Q1: Qual é a melhor opção de aço para um molde de copo misturador que produz 1 milhão de peças?
A1: Para produção em grande volume (mais de 1 milhão de ciclos), considere o aço inoxidável S136 com revestimento PVD (TiN) para prolongar a vida útil do molde e manter o acabamento da superfície.
P2: Como posso reduzir o tempo de ciclo na produção de copos misturadores?
A2: Otimize o resfriamento com canais de resfriamento conformes e aumente a temperatura do molde do copo de mistura para 80°C, mantendo o tempo de resfriamento adequado para evitar deformações.
Q3: Qual o acabamento superficial necessário para copos de mistura utilizados com materiais viscosos?
A3: Para materiais viscosos, recomenda-se um acabamento espelhado (Ra ≤ 0.2 μm) para minimizar a adesão do material e facilitar a limpeza.
Q4: Como solucionar problemas de corrosão em contato com alimentos ácidos?
A4: Utilize aço inoxidável 316L com eletropolimento e assegure a passivação adequada após a usinagem para aumentar a resistência à corrosão.
Conclusão
A seleção do aço para moldes de copos misturadores deve equilibrar os requisitos de segurança alimentar, o desempenho mecânico e a viabilidade econômica da produção. O aço inoxidável S136 oferece o melhor desempenho geral para aplicações em contato com alimentos, enquanto o 718H proporciona uma solução com boa relação custo-benefício para componentes estruturais. Seguindo as diretrizes de projeto, os processos de fabricação e os procedimentos de manutenção descritos neste guia, os fabricantes podem produzir copos misturadores de alta qualidade, com desempenho consistente e vida útil prolongada do molde.
Entre as principais considerações, incluem-se o controle dimensional rigoroso, a implementação de sistemas de refrigeração adequados e a adesão aos padrões de segurança alimentar em todo o processo de produção. A manutenção regular e o controle de qualidade proativo são essenciais para garantir o desempenho do molde a longo prazo e a qualidade do produto.
>> Você também pode gostar
Normas e Referências
As seguintes normas do setor são mencionadas neste artigo: