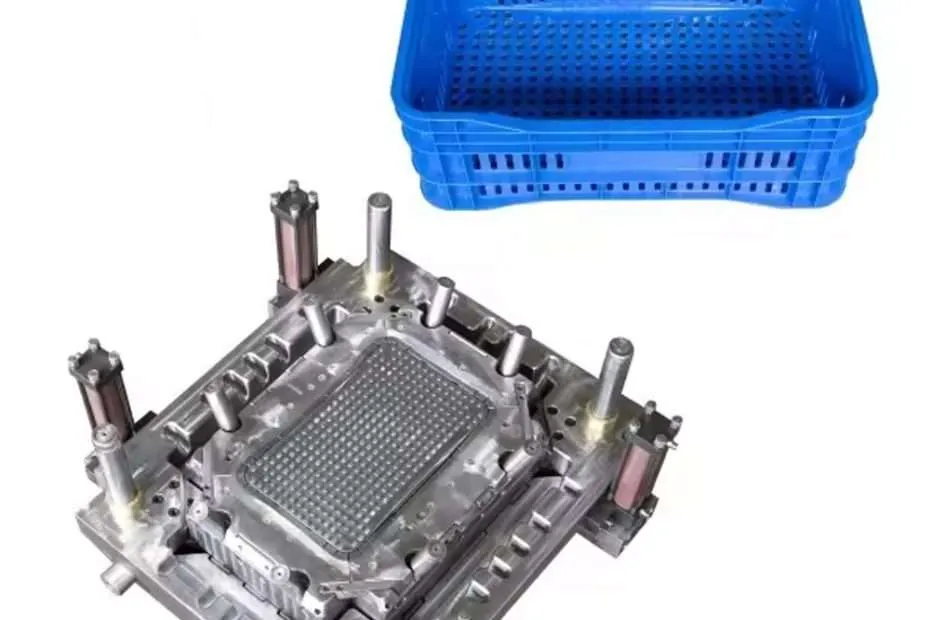
O ponto de injeção é a menor seção transversal no sistema de alimentação de um molde de injeção — e também a mais importante. Um ponto de injeção mal posicionado ou subdimensionado produz linhas de solda, jatos, marcas de afundamento e marcas de queimadura que nenhum ajuste de processo consegue corrigir. Um ponto de injeção corretamente projetado, por outro lado, preenche a cavidade uniformemente, compacta a peça de maneira homogênea e deixa um vestígio tão pequeno que o cliente jamais percebe. Este artigo aborda os seis tipos de pontos de injeção mais comuns, a física que rege o dimensionamento do ponto de injeção e uma estrutura de seleção passo a passo que funciona para moldagem de termoplásticos, termofixos e elastômeros.
Fundamentos de comportas: queda de pressão, taxa de cisalhamento e congelamento.
Três fenômenos físicos regem o desempenho do canal de injeção. Primeiro, a queda de pressão no canal — canais menores geram taxas de cisalhamento mais altas, o que auxilia no preenchimento de paredes finas, mas aumenta a pressão de injeção necessária. Segundo, o aquecimento por cisalhamento — o polímero que flui através de um canal restrito experimenta um aumento de temperatura de 10 a 30 °C devido à dissipação viscosa, o que reduz temporariamente a viscosidade e melhora o fluxo. Terceiro, o congelamento do canal — o canal deve permanecer fundido por tempo suficiente para transmitir a pressão de retenção para o enchimento e, em seguida, congelar antes que a rosca se retraia para evitar o refluxo.
O tempo de congelamento para um canal de injeção circular pode ser aproximado por: t_congelamento ≈ (d² / (π² × α)) × ln[(4/π) × (T_fusão – T_molde) / (T_ejeção – T_molde)], onde d é o diâmetro do canal, α é a difusividade térmica (~0.08 mm²/s para a maioria dos termoplásticos), T_fusão é a temperatura de fusão, T_molde é a temperatura da parede do molde e T_ejeção é a temperatura de não escoamento. Para um canal de injeção com 1.5 mm de diâmetro processando ABS a 230 °C de fusão e 50 °C de temperatura do molde, o tempo de congelamento é de aproximadamente 2 a 3 segundos.
| Tipo de portão | Faixa de tamanho típica | Queda de pressão | Qualidade Vestígio | Mais Adequada Para |
|---|---|---|---|---|
| Portão de injeção/canal de alimentação | 0.8-3.0 mm de diâmetro | Baixo | Ruim (aparar manualmente) | Grandes partes, paredes espessas |
| Portão de pino/submarino | 0.5-1.5 mm de diâmetro | Moderado | Bom (corte automático) | Multicavidades, automatizado |
| Porta do ventilador | 0.5-2.0 mm de espessura | Baixo | Feira | Partes planas, ópticas |
| Portão de Diafragma | 0.5-1.5 mm de espessura | Baixo | Moderado | Cilíndrico, concêntrico |
| Dica quente (válvula) | 0.8-3.0 mm de diâmetro | Muito baixo | Excelente | Alto poder cosmético, alto volume |
| Portão do Caju/Banana | 0.5-1.5 mm de diâmetro | Moderado | Excelente (escondido) | Superfícies cosméticas |
Edge Gate: A solução ideal para peças grandes
Os canais de alimentação laterais alimentam a cavidade a partir da linha de partição, entrando na peça pelo seu perímetro. São os canais de alimentação mais simples de usinar e os mais tolerantes em relação à largura da janela de processo. A área de contato do canal — a pequena seção paralela antes da cavidade — deve ter de 0.5 a 1.0 mm de comprimento para evitar o excesso de material no canal de alimentação, ao mesmo tempo que proporciona um ponto de corte limpo.
O dimensionamento de canais de injeção laterais segue uma regra simples: profundidade do canal = 0.5 a 0.8 vezes a espessura da parede da peça no ponto de injeção. Para uma espessura de parede de 3 mm, comece com um canal de injeção de 1.5 a 2.0 mm de profundidade. A largura do canal deve ser de 1.5 a 3.0 vezes a profundidade para um fluxo adequado. A principal limitação dos canais de injeção laterais é a etapa manual de remoção do canal — a tensão residual ao redor do vestígio do canal pode causar rachaduras se o operador torcer o canal em vez de cortá-lo. A remoção automatizada do canal com faca quente melhora a consistência, mas aumenta o tempo de ciclo.
Portões de pino e submarinos: desbloqueio automatizado
Os canais de injeção (também chamados de canais de túnel ou submarinos) entram na cavidade através de um canal angulado usinado em uma das metades do molde. Quando o molde se abre ou a peça é ejetada, o canal de injeção se rompe automaticamente na parede da cavidade, deixando uma pequena marca. O ângulo do canal de injeção é crucial: 30-45° em relação ao plano de partição para canais submarinos padrão e 40-60° para canais de injeção tipo banana/caju que entram pelo lado oposto ao da peça.
O diâmetro do pino de injeção para termoplásticos comuns segue a fórmula: d = C × (W_fill)^(1/3), onde W_fill é o peso da injeção em gramas e C é uma constante do material (0.6 para PE/PP, 0.7 para ABS/PS, 0.8 para PC, 0.9 para POM, 1.0 para PA). Para uma injeção de 50 g de ABS: d ≈ 0.7 × (50)^(1/3) ≈ 2.6 mm. Esta fórmula empírica fornece um ponto de partida seguro que equilibra a queda de pressão com o tempo de congelamento.
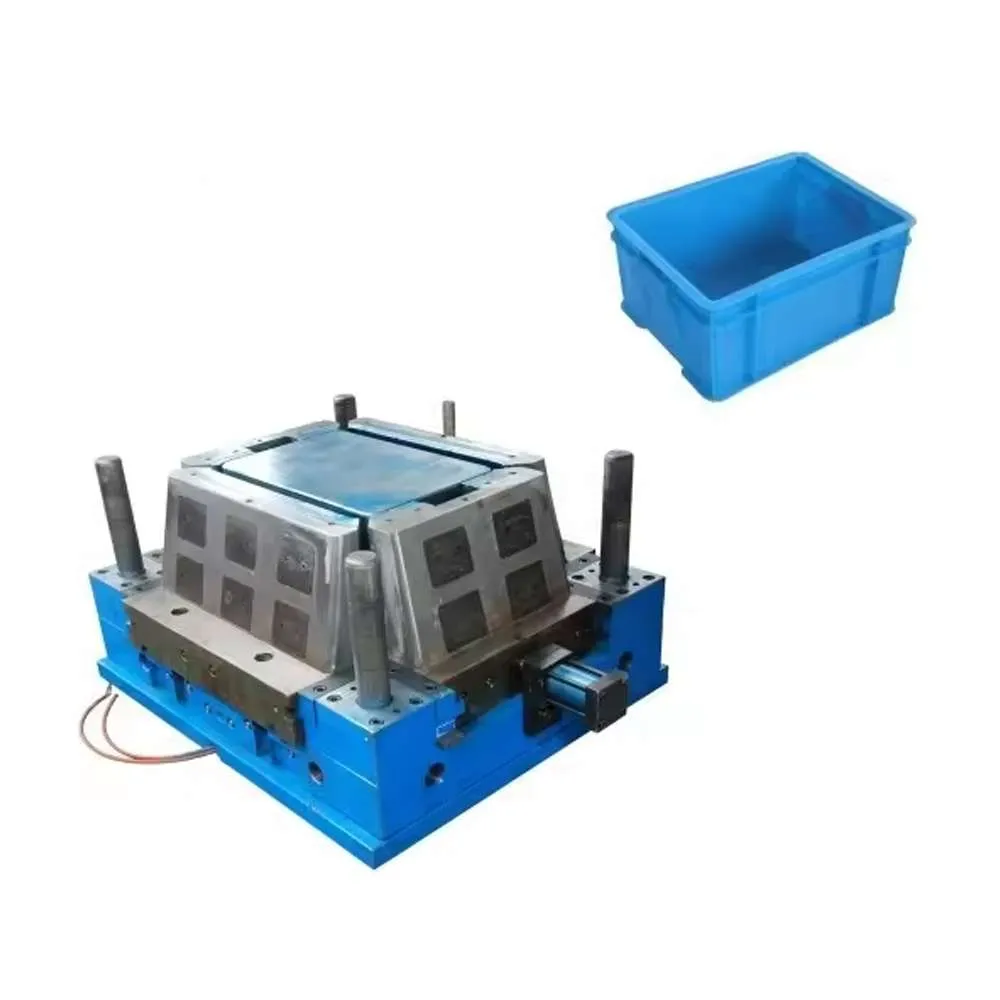
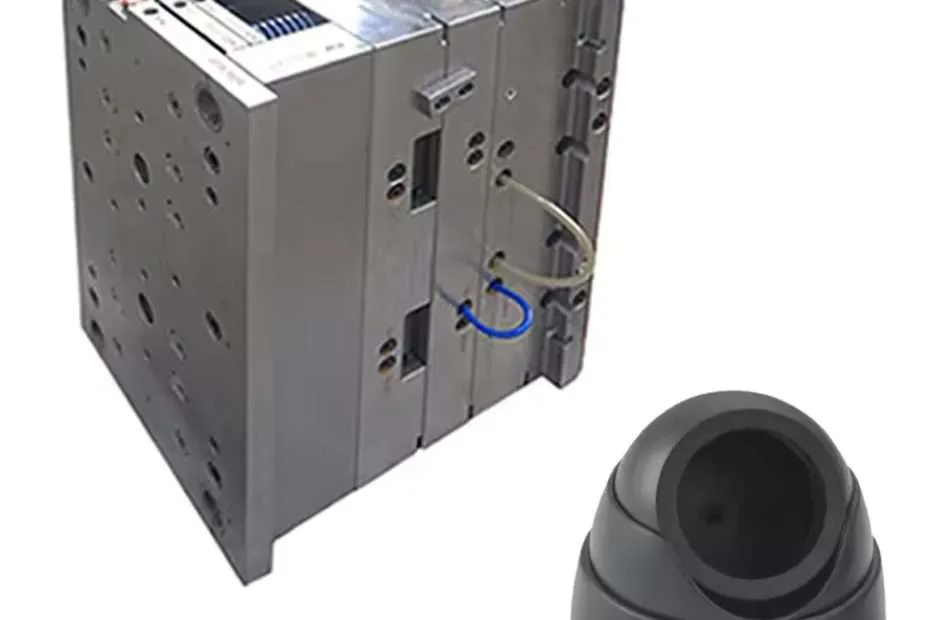
Posicionamento dos Portões: As Cinco Regras
A localização do ponto de injeção determina o padrão de fluxo, e o padrão de fluxo determina a qualidade da peça. Cinco regras regem o posicionamento:
1. Posicione o ponto de injeção na seção mais espessa. O polímero flui de regiões espessas para finas, e não o contrário. Inserir o ponto de injeção em uma seção fina força o polímero fundido a tentar preencher uma seção mais espessa a jusante, criando marcas de hesitação e compactação inadequada. Sempre posicione o ponto de injeção na seção da parede mais espessa e deixe a frente de fluxo avançar para regiões progressivamente mais finas.
2. Evite posicionar o ponto de injeção diretamente oposto a núcleos ou pinos. A divisão do fluxo de metal fundido ao redor de um núcleo cria uma linha de solda no lado a jusante. Se inevitável, posicione o ponto de injeção de forma que a linha de solda se forme em uma área de baixa tensão e sem impacto estético — e utilize um ponto de injeção mais largo para reduzir a queda de temperatura ao longo do fluxo de separação.
3. Relação entre o comprimento do ponto de injeção e o comprimento de fluxo (regra L/t). Para a maioria dos termoplásticos sem carga, o comprimento máximo de fluxo, do ponto de injeção até a extremidade mais distante da cavidade, não deve exceder 150 a 200 vezes a espessura da parede. Uma peça de ABS com parede de 2 mm tem um limite prático de preenchimento de 300 a 400 mm a partir de um único ponto de injeção. Os graus com carga de vidro reduzem essa relação para 80 a 120:1 devido à maior viscosidade do material fundido.
4. Considere a localização do vestígio do ponto de injeção na peça acabada. Para superfícies voltadas para o consumidor (Classe A), especifique um ponto de injeção submarino entrando pelo lado B ou um sistema de canais quentes com válvula. O aumento de custo para um bico de injeção — aproximadamente US$ 1,500 a US$ 3,000 por bico — geralmente se justifica pela eliminação de operações secundárias de rebarbação em peças cosméticas de alto volume.
5. Equilibre o preenchimento em moldes com múltiplas cavidades. Em um molde com múltiplas cavidades, todas as cavidades devem ser preenchidas simultaneamente. O sistema de canais de injeção deve ser projetado com comprimentos de fluxo iguais (layout naturalmente balanceado), em vez de depender de canais artificialmente balanceados que funcionam apenas em um conjunto específico de condições de processo. Para moldes com 4 ou mais cavidades, um layout de canais radial ou em formato de H garante um preenchimento uniforme entre as cavidades.
Tabela de referência de dimensionamento de portões por material
| Material | Profundidade da porta de borda (mm) | Diâmetro do pino de controle (mm) | Relação L/t máxima | Limite da taxa de cisalhamento (1/s) |
|---|---|---|---|---|
| PP (não preenchido) | 0.8-2.5 | 0.6-2.0 | 250:1 | 100,000 |
| ABS | 1.0-2.5 | 0.8-2.0 | 200:1 | 50,000 |
| PC | 1.5-3.0 | 0.8-2.5 | 100:1 | 40,000 |
| PA66 (não preenchido) | 1.0-2.5 | 0.5-1.8 | 200:1 | 60,000 |
| POM | 1.0-2.5 | 0.8-2.0 | 150:1 | 40,000 |
| PP+30% GF | 1.5-3.0 | 1.0-2.5 | 100:1 | 30,000 |
| PA66+30% GF | 1.5-3.0 | 1.0-2.5 | 80:1 | 25,000 |
| Mistura de PC/ABS | 1.2-2.5 | 0.8-2.0 | 150:1 | 40,000 |
Perguntas frequentes
Como escolher entre um sistema de comportas com canal frio e um sistema com canal quente?
A análise do ponto de equilíbrio é simples: os canais quentes eliminam a necessidade de retificação dos canais e reduzem o tempo de ciclo (sem resfriamento dos canais), mas adicionam de US$ 1,500 a US$ 3,000 por bico em custos de ferramental. Para produção em alto volume (mais de 100,000 injeções/ano) com resinas de engenharia caras, os canais quentes se pagam em 6 a 12 meses. Para lotes pequenos ou resinas comuns (PP, PE), os canais frios com entradas laterais ou submersas são mais econômicos. Bicos quentes com válvulas adicionam aproximadamente de US$ 500 a US$ 800 por entrada em comparação com bicos quentes abertos, mas eliminam vestígios de injeção e filamentos na superfície da peça.
Por que minhas peças têm marcas de injeção da válvula de alívio?
O fenômeno de "jato" ocorre quando o fluxo de material fundido atravessa o canal de alimentação como um jato de alta velocidade, em vez de se expandir suavemente na cavidade. Três causas podem ser identificadas: (1) canal de alimentação muito pequeno para a taxa de preenchimento, criando velocidade de cisalhamento excessiva; (2) área de contato do canal de alimentação muito curta, impedindo que o material fundido estabeleça uma frente de fluxo tipo fonte; (3) canal de alimentação incidindo sobre a parede da cavidade muito próximo à saída. Para solucionar esse problema, aumente o tamanho do canal de alimentação, alongue a área de contato do canal para 1.0-1.5 mm ou posicione um pino de núcleo diretamente oposto ao canal de alimentação.
Qual é o menor diâmetro de comporta que pode ser usado na prática?
Para termoplásticos sem carga, 0.5 mm é o mínimo prático para um ponto de injeção — abaixo disso, o aquecimento por cisalhamento degrada o polímero antes que o preenchimento seja concluído. Para LSR (borracha de silicone líquida), pontos de injeção tão pequenos quanto 0.1-0.2 mm são possíveis devido à baixa viscosidade do material. A desvantagem de pontos de injeção muito pequenos é a necessidade de maior pressão de injeção e uma janela de processo mais estreita para o tempo de congelamento.
Posso alterar o tamanho do ponto de injeção sem modificar o molde?
Somente com sistemas de canais quentes que possuem insertos de injeção intercambiáveis. Em moldes de canais frios, as dimensões da injeção são usinadas diretamente no aço — aumentar o tamanho da injeção requer usinagem adicional, enquanto reduzi-la geralmente requer soldagem e reusinagem ou o uso de um inserto. É por isso que o dimensionamento conservador da injeção, com a opção de aumentá-la posteriormente, é uma prática padrão no projeto de moldes: comece com uma injeção 10-15% menor e aumente-a se surgirem problemas de enchimento ou compactação.
Para uma análise mais detalhada da seleção de aço para moldes em sistemas de canais de injeção e distribuição, consulte nosso guia de seleção de aço para moldes.
Para diretrizes de projeto de canais de injeção e especificações de fabricação de moldes padrão da indústria, consulte a Divisão de Tecnologias de Moldes da Sociedade de Engenheiros de Plásticos (SPE).
Normas e Referências
As seguintes normas do setor são mencionadas neste artigo: