
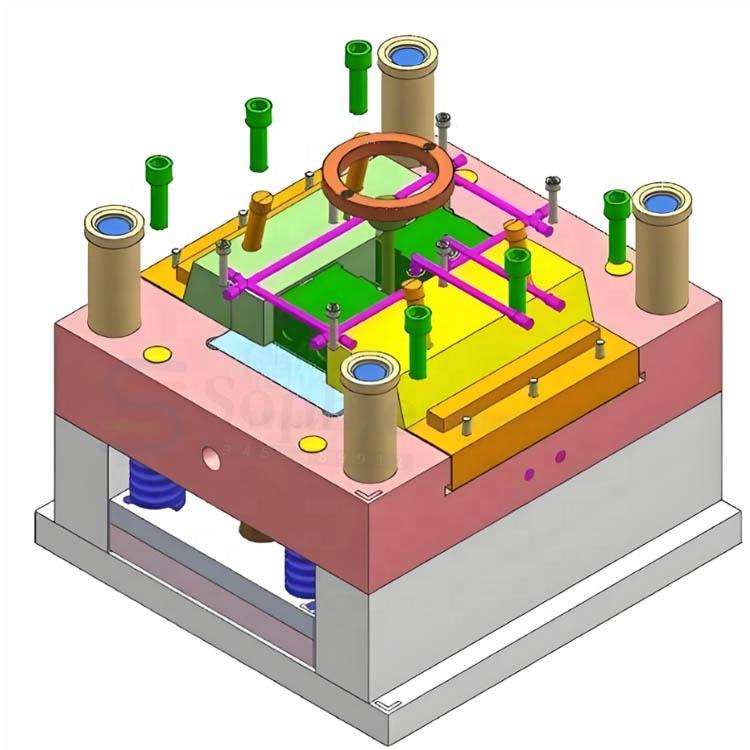
Producent form w Huangyan spędził trzy tygodnie na dopracowywaniu formy SMC do wsporników samochodowych, ponieważ elementy ciągle zacinały się w gnieździe. Próbował zwiększyć kąt pochylenia. Próbował też wysuwania formy. Próbował też zwolnić prasę. Nic nie działało, dopóki nie wyciągnął rysunku układu wypychaczy i nie zdał sobie sprawy, że problem nie tkwił w wysuwaniu – chodziło o to, że cztery wypychacze naciskały na niepodparte cienkie sekcje, uginając element zamiast odpychać go od rdzenia.
Projektowanie wypychaczy dla form SMC nie cieszy się takim zainteresowaniem jak projektowanie nagrzewania czy krawędzi ścinających. A powinno. Nieprawidłowy układ wypychaczy sprawia, że forma, która powinna wytrzymać 300 000 cykli, wymaga przeróbek co 5,000. Oto jak zrobić to dobrze za pierwszym razem.
Czym różni się formowanie wtryskowe SMC od formowania wtryskowego?
Jeśli projektowałeś systemy wyrzutników do form wtryskowych z tworzyw termoplastycznych, zapomnij o większości swojej wiedzy. Wypychanie SMC to zupełnie inna bajka.
Części SMC są sztywniejsze w temperaturze wyjmowania z formy. Części termoplastyczne wychodzą gorące i dość elastyczne – można je w pewnym stopniu odgiąć od rdzenia. Części SMC utwardzają się w formie w temperaturze 140–160°C i są już w pełni usieciowane po wyjęciu z formy. Są sztywne. Jeśli wypychacz naciska w niewłaściwym miejscu, część nie ugina się – pęka lub odrywa się od niej piasta.
SMC kurczy się mniej i inaczej. Elementy termoplastyczne kurczą się o 0.5–2.0% podczas stygnięcia, co naturalnie odciąga je od wnęki i w kierunku rdzenia – dlatego po stronie rdzenia umieszcza się eżektory. Skurcz SMC wynosi 0.05–0.3% i jest to głównie skurcz chemiczny podczas utwardzania, a nie termiczny. Element nie „chwyta” rdzenia w ten sam sposób. Czasami zamiast tego przykleja się do wnęki, co oznacza, że eżektory są potrzebne po obu stronach.
Nie ma tu mowy o „śladzie po wypychaczu”. Części SMC są wykorzystywane w widocznych zastosowaniach motoryzacyjnych i elektrycznych. Ślady po wypychaczach na powierzchni klasy A stanowią odrzut. Formowanie wtryskowe może ukryć ślady po wypychaczach na stronie B. Części SMC są często cieńsze (2–4 mm), a strona B może być nadal widoczna w zmontowanym produkcie. Umiejscowienie wypustów ma większe znaczenie.
Krok 1: Oblicz siłę wyrzutu
Aby móc dobrać rozmiar kołków, musisz wiedzieć, ile siły potrzeba, aby odepchnąć element. Podstawowy wzór:
F = μ × A × P
Gdzie:
– F = siła wyrzutu (N)
– μ = współczynnik tarcia między częścią a stalą formy (zwykle 0.15–0.35 dla SMC na stali P20)
– A = powierzchnia styku między częścią a powierzchnią formy (mm²)
– P = ciśnienie kontaktowe wynikające ze skurczu (zwykle 0.5–2.0 MPa dla SMC)
Element SMC wielkości kaptura, o powierzchni styku rdzenia 0.3 m² i μ=0.25, wymaga siły wypychania wynoszącej około 37.5–150 kN, w zależności od ciśnienia skurczu. To 8–30 wypychaczy po 5 kN na kołek. Nie zgaduj — policz.
Współczynnik tarcia nie jest stały. Zmienia się w trakcie eksploatacji formy wraz ze zużyciem powierzchni narzędzia i wzrostem ilości materiału uwalnianego z formy. Nowe narzędzia wypychają się łatwiej (μ≈0.15). Narzędzia używane z mikrorysami wypychają się mocniej (μ≈0.30+). Projektuj z myślą o najwyższej jakości, inaczej pożałujesz po 50 000 cykli.
Krok 2: Wybierz typ wyrzutnika
Cztery typy wyrzutników pokrywają większość zastosowań SMC:
Okrągłe kołki wypychacza — ustawienie domyślne. Średnice od 4 mm do 25 mm. W przypadku SMC należy zachować średnicę powyżej 8 mm. Wszystkie mniejsze elementy uginają się pod wpływem obciążenia wypychającego lub przebijają element. Hartowana stal H13, powierzchnia azotowana. Luz między kołkiem a otworem powinien wynosić 0.01–0.02 mm — luzy i wypływki SMC spowodują zagęszczenie szczeliny i zatarcie kołka.
Wyrzutniki ostrzy — do żeber i cienkich ścianek. Prostokątny przekrój, stosowany, gdy okrągły kołek nie pasuje. Żebra SMC mają często szerokość 2–3 mm. Wyrzutnik ostrzy o grubości 1.5 mm może działać, ale jest delikatny. Do ostrzy o grubości poniżej 2 mm należy używać stali narzędziowej D2 o twardości 58–60 HRC. Wszystkie ostrza cieńsze niż 1.2 mm to proszenie się o kłopoty.
Płyty ściągające — do dużych, płaskich powierzchni. Płyta ściągająca naciska na cały obwód elementu. Zapewnia to równomierny rozkład siły wypychania i całkowicie eliminuje ślady po kołkach. Wada: płyty ściągające zwiększają koszt oprzyrządowania o 3,000–8,000 dolarów i wymagają stosowania tulei prowadzących oraz wyłączników krańcowych. W przypadku kosmetycznych części SMC, gdzie ślady po kołkach są niedopuszczalne, jest to właściwe rozwiązanie.
Kołki podnoszące ze wspomaganiem hydraulicznym — do podcięć. Elementy SMC z zatrzaskiem lub podcięciami wymagają popychaczy, które poruszają się bocznie podczas wypychania. Różnica w porównaniu z formowaniem wtryskowym: SMC ma bliską zeru elastyczność po utwardzeniu, więc popychacz musi całkowicie usunąć podcięcie, a nie tylko wygiąć element poza nie.
Krok 3: Umieść eżektory tam, gdzie naprawdę pomagają
Rozmieszczenie pinów jest ważniejsze niż ich liczba. Forma SMC z 20 źle rozmieszczonymi wypychaczami działa gorzej niż forma z 12 dobrze rozmieszczonymi.
Naciskaj na żebra i występy, a nie na płaskie pola. Najsztywniejszymi elementami elementu SMC są żebra, występy i przecięcia ścianek. To właśnie tam siła wypychania przenosi się najlepiej. Trzpień naciskający na płaski panel o grubości 2.5 mm spowoduje jego wygięcie. Ten sam trzpień naciskający na żebro o grubości 3 mm u podstawy tego panelu spowoduje wypchnięcie całej części.
Zrównoważ siłę wyrzutu wokół środka ciężkości części. Jeśli wszystkie wyrzutniki znajdują się po jednej stronie, część wygina się podczas wyrzutu i blokuje się na rdzeniu. Rezultat: jeden róg się uwalnia, a przeciwległy pozostaje zablokowany. Rozmieść wyrzutniki tak, aby wypadkowa siła wyrzutu przechodziła w odległości 20 mm od środka powierzchni części.
Złóż podwójnie w pobliżu pionowych ścian. Największa siła przylegania występuje zawsze w pobliżu pionowych ścian i głębokich żeber – mają one największą powierzchnię styku na jednostkę rzutu. Umieść wypychacze w odległości 10–15 mm od pionowych ścian. Nie umieszczaj ich bezpośrednio u podstawy ściany (stalowy element staje się zbyt cienki), ale podejdź bliżej.
Unikaj wciskania cienkich elementów. Jeśli grubość elementu w miejscu wyrzutnika jest mniejsza niż 2 mm, sworzeń przebije się lub pozostawi widoczny ślad na przeciwległej powierzchni. Dodaj lokalną podkładkę – obszar o 1 mm grubszy w miejscu wyrzutnika – aby rozłożyć obciążenie. To minimalizuje zużycie materiału i zapobiega powstawaniu dużej ilości odpadów.
Krok 4: Ustaw długość i czas skoku
Skok wyrzutnika musi ominąć najwyższy element rdzenia. W przypadku form SMC wynosi on zazwyczaj 10–25 mm dla części płaskich i 30–60 mm dla części z głębokimi żebrami. Należy dodać 5 mm marginesu bezpieczeństwa.
Czas również ma znaczenie. Jeśli prasa otwiera się i wypychacze uruchamiają się, gdy element jest jeszcze gorący (powyżej 80°C), element jest nieco bardziej elastyczny i łatwiej go wysunąć. Jeśli prasa czeka, aż element ostygnie, staje się sztywniejszy i trudniej go wysunąć. Większość linii SMC wypycha element w temperaturze 80–100°C — wystarczająco wysokiej, aby ułatwić wypychanie, i wystarczająco niskiej, aby element nie odkształcił się pod własnym ciężarem.
Typowe problemy z wyrzutnikiem i ich rozwiązania
| Problem | Prawdopodobna przyczyna | Fix |
|---|---|---|
| Część przykleja się do wnęki (nie do rdzenia) | Niewystarczający ciąg po stronie wnęki; powierzchnia wnęki zbyt wypolerowana | Dodać pochylenie 1–2° do pionów wnęki; zmniejszyć polerowanie powierzchni wnęki do SPI B-2, aby zwiększyć przyczepność od strony rdzenia |
| Przebijaki przebijają część | Pin zbyt mały do obciążenia; część zbyt cienka w miejscu pinu | Zwiększ średnicę kołka do minimum 8 mm; dodaj miejscową warstwę podkładki o grubości 3 mm w miejscu kołka |
| Zgięcia kołków po 5,000–10 000 cykli | Zbyt mały sworzeń; nieprawidłowo ustawiona płyta wyrzutnika | Zmodernizuj do większej średnicy lub H13 z azotowaniem; sprawdź równoległość płyty wyrzutnika |
| Otwór wyrzutnika pakietów Flash | Nadmierny luz między sworzniem a otworem; SMC o niskiej lepkości | Dokręć luz do 0.01–0.02 mm; dodaj rowek na wyłapywanie płomienia wokół sworznia |
| Część napina się i blokuje podczas wyrzutu | Niezrównoważony układ wyrzutnika | Przeniesienie kołków w celu zrównoważenia sił wokół środka obszaru części |
| Widoczne ślady szpilek na powierzchni A | Szpilka zbyt blisko powierzchni A; niewystarczająca grubość podkładki | Przenieś sworzeń do elementu powierzchni B (żebro/wypustka); dodaj lokalną podkładkę o grubości 1 mm, jeśli przeniesienie nie jest możliwe |
FAQ
Ile wypychaczy jest potrzebnych w typowej formie SMC?
Forma wielkości kaptura (o powierzchni rzutu 0.3–0.5 m²) zazwyczaj wykorzystuje 12–20 wypychaczy. Mniejsza forma obudowy elektrycznej wykorzystuje 6–12 wypychaczy. Więcej wyprowadzeń nie znaczy lepiej — każdy wyprowadzenie to ścieżka potencjalnego przebicia i punkt konserwacji. Oblicz siłę, a następnie użyj minimalnej liczby wyprowadzeń o odpowiednim rozmiarze, aby ją dostarczyć.
Czy powinienem używać tulei wypychaczy w rdzeniach form SMC?
Tuleje wypychaczy wokół sworzni rdzenia działają – są standardem w piastach i otworach montażowych. Jednak ścianka tulei musi mieć co najmniej 1.5 mm grubości, aby zapewnić siłę wypychania SMC. Cieńsze tuleje będą pękać przy kołnierzu. Jeśli piasta jest zbyt mała dla ścianki tulei o grubości 1.5 mm, należy zastosować płytkę ściągającą lub przeprojektować piastę.
Czy muszę zamontować wyrzutniki na obu połówkach formy?
W przypadku prostych geometrii z pochyleniem 3°+ na wszystkich powierzchniach – prawdopodobnie nie. W przypadku skomplikowanych części z podcięciami, powierzchniami o zerowym pochyleniu lub teksturami po obu stronach – tak. Niski skurcz SMC oznacza, że nie można liczyć na naturalne utrzymanie części po jednej stronie. Jeśli nie masz pewności, zamontuj dwa małe wypychacze po stronie gniazda formy. Dodanie ich do istniejącej formy kosztuje 10 razy więcej niż umieszczenie ich w oryginalnym projekcie.
A co z wyrzutem wspomaganym próżniowo?
Niektóre formy SMC wykorzystują przyssawki próżniowe na końcu ramienia narzędzia zamiast mechanicznych wyrzutników w formie. Rozwiązanie to sprawdza się w przypadku dużych, płaskich detali, gdzie robot ma dobry chwyt. Eliminuje to całkowicie powstawanie śladów po bolcach. Wadą jest to, że jest wolniejsze (robot musi wejść do prasy, chwycić i wycofać) i nie sprawdza się w przypadku detali o nieregularnych powierzchniach A, gdzie umiejscowienie przyssawek jest ograniczone.