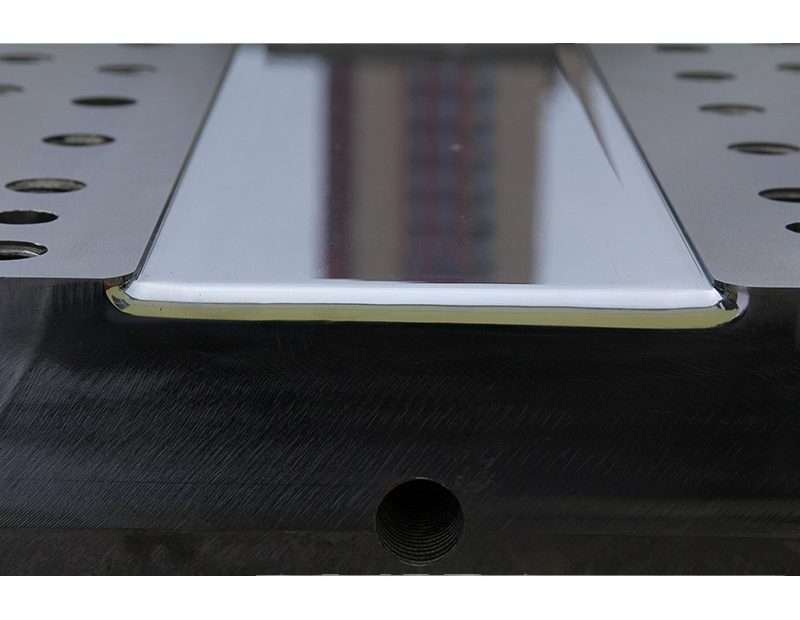
Głowica do pultruzji stanowi serce procesu pultruzji – precyzyjnie zaprojektowane narzędzie, które jednocześnie kształtuje, zagęszcza i utwardza profile polimerowe wzmocnione włóknami, przeciągając je w sposób ciągły przez ogrzewaną wnękę. Dobrze zaprojektowana głowica do pultruzji wytwarza profile o tolerancji wymiarowej ±0.1 mm, udziale objętościowym włókien powyżej 60% i wykończeniu powierzchni poniżej 0.8 μm Ra – pracując 24 godziny na dobę, 7 dni w tygodniu przez miesiące między remontami. Źle zaprojektowana głowica generuje odpady, rozwarstwienia i katastrofalne pęknięcia, które zatrzymują produkcję.
W tym poradniku inżynierskim omówiono najważniejsze parametry projektowe, dobór materiałów, zarządzanie ciepłem i praktyki konserwacyjne, które pozwalają odróżnić matryce do pultruzji klasy produkcyjnej od usterek prototypów.
Parametry projektowe i wymagania dotyczące wydajności
Geometria wnęki matrycy do pultruzji musi uwzględniać trzy odrębne zjawiska: rozszerzalność cieplną stali matrycy (wnęka powiększa się o 0.1-0.3 mm w temperaturze roboczej), skurcz żywicy podczas utwardzania (zwykle 5-8% objętościowo dla nienasyconego poliestru, 2-4% dla żywicy epoksydowej) oraz efekt Poissona (profil rozszerza się bocznie pod wpływem rozciągania osiowego). Wymiary wnęki w temperaturze pokojowej oblicza się poprzez odwrotne obliczenie żądanych wymiarów gotowego profilu w temperaturze otoczenia, z uwzględnieniem każdego efektu.
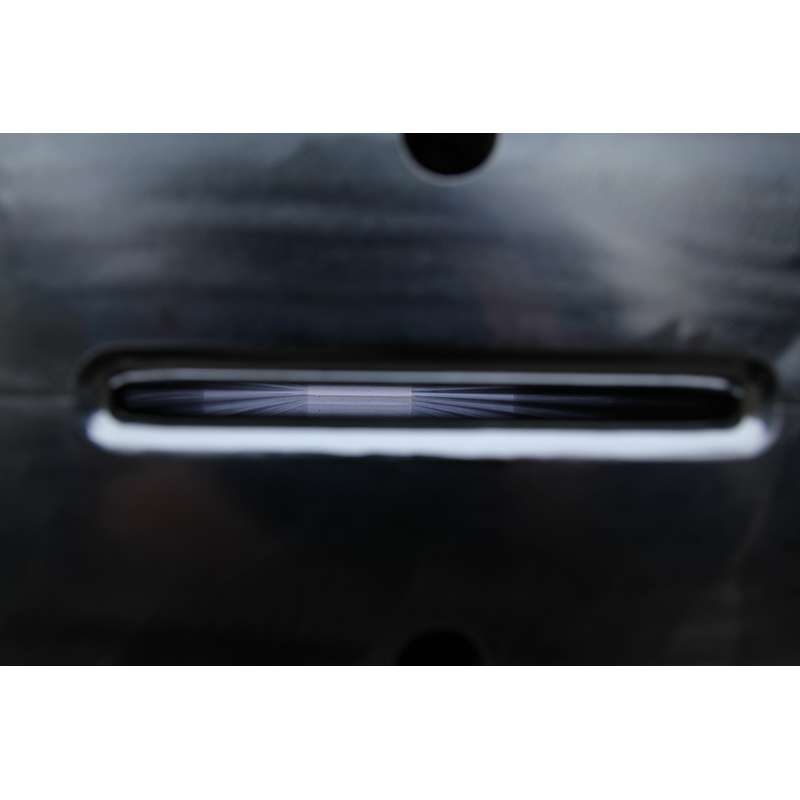
Standardowa konstrukcja wnęki matrycy wykorzystuje trzy strefy: strefa wejściowa (5-15% całkowitej długości matrycy) ma stożkowe nachylenie pod kątem 2-5°, co pozwala na stopniowe zagęszczanie napływających mokrych włókien i wyciskanie nadmiaru żywicy, strefa przejściowa (10-20% długości) zmniejsza stożek do 0.5-1°, umożliwiając stopniowe zagęszczanie, a strefa prosta (65-85% długości) utrzymuje ostateczny przekrój profilu podczas utwardzania żywicy. Całkowita długość matrycy zazwyczaj waha się od 600 mm dla prostych, małych profili (poniżej 100 mm² przekroju poprzecznego) do 1,500 mm dla dużych, złożonych profili (powyżej 10 000 mm²).
Wymagana siła rozciągająca jest funkcją długości matrycy, obwodu profilu oraz współczynnika tarcia między utwardzanym kompozytem a ścianką matrycy. Dobrze zaprojektowana matryca z odpowiednim chromowaniem i geometrią stożkową pracuje z siłą rozciągającą 2-5 kN dla profili średniej grubości; siły powyżej 10 kN wskazują na nadmierne tarcie, które może spowodować pękanie włókien lub defekty powierzchni. Punkt żelowania – w którym żywica przechodzi ze stanu ciekłego w stały – powinien występować na 40-55% całkowitej długości matrycy. Przedwczesne żelowanie (zbyt wczesne w matrycy) powoduje dużą siłę rozciągającą i rozrywanie powierzchni; opóźnione żelowanie (zbyt późne) powoduje, że profile opuszczają matrycę z niedotwardzonymi profilami.
Wybór stali: macierz porównania właściwości
Stal do matryc do pultruzji musi łączyć w sobie odporność na zużycie, przewodność cieplną, obrabialność i koszty narzędzia, które w ciągu całego okresu użytkowania będzie w stanie przetworzyć tysiące kilometrów ściernego szkła i włókna węglowego.
| Gatunek Stali | Twardość (HRC) | Przewodność cieplna (W/m·K) | Typowa żywotność matrycy (km profilu) | Względny koszt |
|---|---|---|---|---|
| P20 (1.2311) | 28-32 | 34-38 | 50-150 (włókno szklane) | 1.0x |
| H13 (1.2344) | 48-52 | 24-28 | 150-400 (włókno szklane) | 2.0x |
| D2 (1.2379) | 58-62 | 20-24 | 300-800 (szkło+węgiel) | 3.0x |
| Stal nierdzewna 420 | 50-54 | 24-28 | 200-500 (odporne na korozję) | 2.5x |
| Węglik spiekany (WC-Co) | 88-92 HRA | 60-80 | 2,000+ (wszystkie włókna) | 10-15x |
Stal P20 to stal robocza do profili z włókna szklanego w umiarkowanych ilościach. Stal H13 zwiększa twardość w wysokiej temperaturze i jest preferowana przy obróbce żywic wysokotemperaturowych (epoksydowych, winyloestrowych) w temperaturach matryc powyżej 180°C. Stal D2 zapewnia najwyższą odporność na zużycie wśród stali narzędziowych i jest przeznaczona do pultruzji włókien węglowych, gdzie z natury ścierne włókna węglowe zużywają matryce P20 w czasie krótszym niż 50 km. Matryce z węglika spiekanego (kompozytu węglika wolframu i kobaltu) są uzasadnione jedynie w przypadku bardzo dużej produkcji włókien węglowych (powyżej 500 km/rok), gdzie dziesięciokrotny koszt narzędzia amortyzuje się w milionach metrów profilu.
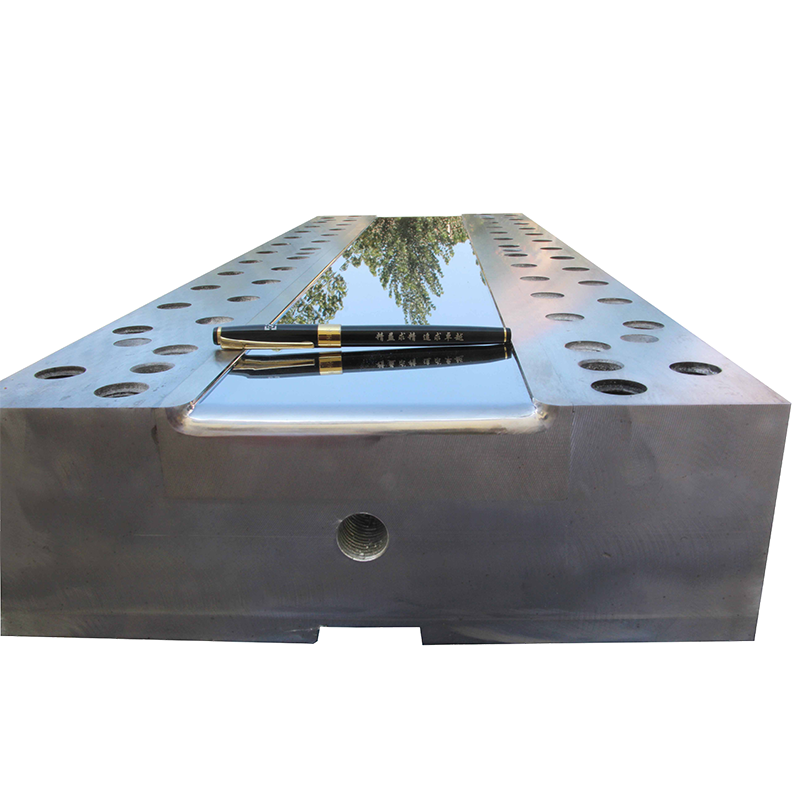
Chromowanie jest niemal powszechne w matrycach do pultruzji produkcyjnej. Twarda warstwa chromu o grubości 25–50 μm (mikropęknięcia, twardość 900–1,000 HV) zmniejsza współczynnik tarcia z 0.3–0.5 (stal na kompozycie) do 0.1–0.15 (chrom na kompozycie), zmniejszając siłę ciągnącą o 40–60% i wydłużając żywotność matrycy 2–3-krotnie. Chrom należy usunąć i ponownie nałożyć po 200–500 km produkcji, w zależności od rodzaju włókna i zawartości wypełniacza.
Tolerancje wymiarowe i ograniczenia produkcyjne
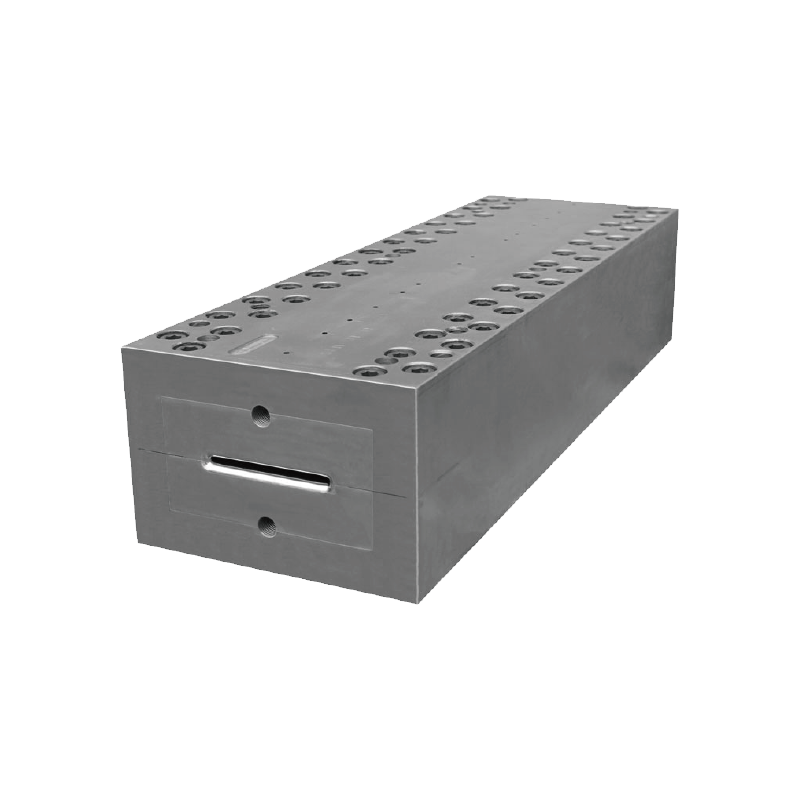
Komora matrycy jest zazwyczaj obrabiana CNC z dwóch połówek (górnej i dolnej), które są skręcane ze sobą, tworząc kompletny przekrój profilu. Umiejscowienie linii podziału jest kluczowe: powinna ona znajdować się w narożniku lub na krawędzi elementu, gdzie linia podziału jest dopuszczalna, nigdy na powierzchni kosmetycznej. Dwie połówki matrycy są wyrównywane za pomocą precyzyjnych kołków ustalających (pasowanie H7/g6) i mocowane śrubami o wysokiej wytrzymałości, dokręcanymi z momentem 50-70% granicy plastyczności.
Wykończenie powierzchni wnęki jest bezpośrednio przenoszone na powierzchnię profilu pultrudowanego. W przypadku profili architektonicznych i motoryzacyjnych wymagających wykończenia klasy A, wnęka matrycy jest polerowana do chropowatości 0.2-0.4 μm Ra za pomocą pasty diamentowej, z kierunkiem polerowania zgodnym z kierunkiem ciągnięcia (osiowym, nigdy obwodowym). Polerowanie w układzie krzyżowym tworzy mikrorowki, które zwiększają tarcie i powodują powstawanie smug na powierzchni gotowego profilu.
Strefa wejściowa wymaga szczególnej uwagi pod względem promieni: wszystkie wewnętrzne narożniki wnęki powinny mieć promień co najmniej 0.5 mm — ostre narożniki tworzą strefy bogate w żywicę, koncentracje naprężeń i uszkodzenia włókien podczas wtłaczania wiązki włókien do wnęki. Narożniki zewnętrzne (krawędzie profilu) powinny mieć minimalny promień 0.3 mm, aby zapobiec odpryskiwaniu chromu na ostrych krawędziach.
Projektowanie systemów grzewczych
Matryce do pultruzji są nagrzewane elektrycznie za pomocą grzałek wkładowych lub taśmowych, umieszczanych w precyzyjnie wywierconych otworach w korpusie matrycy. System nagrzewania musi zapewniać precyzyjny profil temperatury na całej długości matrycy: zazwyczaj 100-120°C na wejściu (aby zmniejszyć lepkość żywicy bez inicjowania utwardzania), narastając do 140-180°C w strefie utwardzania (w zależności od rodzaju żywicy) i utrzymując temperaturę 160-200°C na ostatnich 20-30% długości matrycy, aby zapewnić całkowite utwardzenie.
Każda strefa grzania jest niezależnie sterowana pętlami PID z termoparami osadzonymi w odległości 3-5 mm od ścianki matrycy. Typowa matryca ma 3-6 stref grzania wzdłuż swojej długości, każda z 2-4 grzałkami wkładowymi. Celem projektu jest równomierność temperatury ±2°C na całym przekroju matrycy w dowolnym punkcie wzdłuż jej długości. Strefy, w których temperatura różni się o więcej niż ±3°C, powodują nierównomierne utwardzanie — cieplejsza strona utwardza się jako pierwsza, co prowadzi do asymetrycznego skurczu i deformacji profili.
Analiza termiczna matrycy z wykorzystaniem MES (analizy elementów skończonych) jest standardową praktyką w przypadku złożonych profili. Symulacja modeluje przenoszenie ciepła z grzałek kartridżowych przez korpus matrycy do kompozytu, uwzględniając egzotermiczną reakcję utwardzania żywicy (zwykle 200–400 J/g dla poliestru nienasyconego). Analiza ta identyfikuje zimne punkty – zazwyczaj w narożnikach wewnętrznych i z dala od grzałek – które wymagają umieszczenia dodatkowych grzałek lub skorygowanego rozkładu mocy.
Lista kontrolna projektu: 10 punktów przed finalizacją
1. Sprawdź, czy wymiary wnęki uwzględniają skurcz liniowy kompozytu (0.2–0.5% dla szkła/poliestru; 0.05–0.2% dla węgla/epoksydu) oraz rozszerzalność cieplną matrycy.
2. Potwierdź, że kąt stożka wejściowego (półkąt 2–5°) i długość zapewniają współczynnik zagęszczenia wynoszący 1.3–1.8:1 (objętość wchodzących mokrych włókien do objętości końcowej wnęki).
3. Sprawdź, czy przewidywany punkt żelowania (na podstawie kinetyki DSC żywicy i modelu termicznego matrycy) przypada na 40–55% całkowitej długości matrycy.
4. Zweryfikuj specyfikację chromowania: twardy chrom z mikropęknięciami o grubości 25–50 μm, twardość 900–1,000 HV, polerowany do ≤0.4 μm Ra w kierunku osiowym.
5. Upewnij się, że wszystkie narożniki wewnętrzne mają promień ≥0.5 mm; wszystkie narożniki zewnętrzne mają promień ≥0.3 mm.
6. Upewnij się, że linia podziału znajduje się na powierzchni niebędącej przedmiotem kosmetyki i jest uszczelniona silikonem wysokotemperaturowym lub blokadą mechaniczną.
7. Sprawdź układ stref grzewczych: 3-6 stref, termopary w odległości 5 mm od ścianki komory, docelowa jednorodność ±2°C.
8. Sprawdź, czy gęstość mocy grzałki nie przekracza 6 W/cm² w przypadku grzałek wkładowych ze stali P20 (większa gęstość powoduje lokalne przegrzanie i skrócenie żywotności grzałki).
9. Na długości matrycy należy umieścić porty dostępu do termopar w 3–5 miejscach, aby umożliwić monitorowanie procesu.
10. Zaprojektuj system mocowania matrycy, który będzie uwzględniał rozszerzalność cieplną: jeden koniec nieruchomy, drugi koniec ruchomy na łożyskach liniowych z luzem osiowym wynoszącym 2–3 mm.
Czym jest matryca do pultruzji?
Matryca do pultruzji to precyzyjnie zaprojektowane, podgrzewane narzędzie, które kształtuje, zagęszcza i utwardza profile polimerowe wzmocnione włóknami ciągłymi. Składa się ze zwężającej się strefy wejściowej, strefy przejściowej oraz prostej, podgrzewanej strefy utwardzania, zazwyczaj wykonanej z hartowanej stali narzędziowej z chromowaną komorą polerowaną do poziomu submikronowego.
Jak długo trwa faza pultruzji?
Matryca stalowa P20 do obróbki profili z włókna szklanego zazwyczaj wytrzymuje 50-150 km profilu przed koniecznością chromowania oraz 300-500 km, zanim wymiary wnęki przekroczą dopuszczalną tolerancję. Matryce ze stali D2 do obróbki włókna węglowego wytrzymują 300-800 km. Matryce z węglików spiekanych mogą przekraczać 2,000 km. Żywotność matrycy zależy przede wszystkim od rodzaju włókna (węgiel jest 3-5 razy bardziej ścierny niż szkło), zawartości wypełniacza i prędkości wyciągania.
Dlaczego matryca do pultruzji wymaga chromowania?
Chromowanie twarde (25-50 μm, 900-1,000 HV) zmniejsza współczynnik tarcia między utwardzanym kompozytem a ścianką matrycy z 0.3-0.5 do 0.1-0.15, zmniejszając siłę ciągnącą o 40-60%. Chroni również stalowe podłoże przed działaniem czynników chemicznych, takich jak kwaśne składniki żywicy, oraz przed zużyciem ściernym powodowanym przez włókna i cząstki wypełniacza, wydłużając żywotność matrycy 2-3-krotnie.
Jaki jest koszt matrycy do pultruzji?
Prosta matryca ze stali P20 do pultruzji małego profilu (poniżej 500 mm² przekroju poprzecznego, 600 mm długości) kosztuje 15 000–30 000 USD. Duża, złożona matryca ze stali D2 do profilu z włókna węglowego (powyżej 10 000 mm² przekroju poprzecznego, 1,200 mm długości, z 6 strefami grzania) kosztuje 80 000–150 000 USD. Matryce węglikowe generują 10-krotny wzrost. Chromowanie zwiększa koszt o 2,000–5,000 USD na matrycę. Koszt matrycy jest amortyzowany w zależności od wielkości produkcji – przy 100 km/rok, matryca o wartości 50 000 USD przyczynia się do 0.50 USD/metr kosztu produktu.