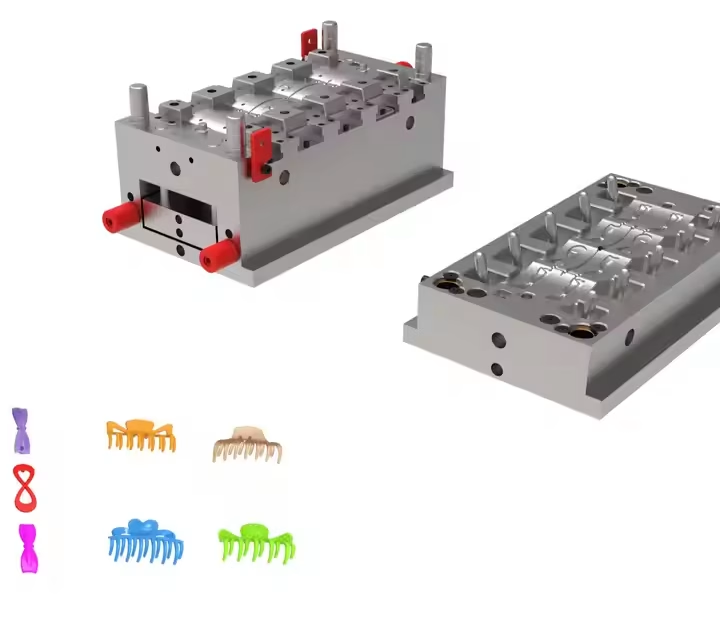
W erze szybkiej mody i spersonalizowanej konsumpcji przemysł akcesoriów do włosów wymaga przyspieszenia iteracji produktów i poprawy jakości. Jako podstawowy sprzęt do produkcji plastikowych spinek do włosów, innowacja w technologii formowania bezpośrednio determinuje wydajność konwersji od koncepcji projektowych do produktów końcowych. Niniejszy artykuł zawiera dogłębną analizę systemów produkcji plastikowych form do spinek do włosów, ujawniając przełomy technologiczne i wartość przemysłową w tej specjalistycznej dziedzinie.
Formy do spinek do włosów z tworzywa sztucznego: precyzyjna równowaga między sztuką a inżynierią
Inżynieria odwrotna w projektowaniu stylizacji
Rozwój nowoczesnych form do spinek do włosów z tworzyw sztucznych wykorzystuje skanowanie 3D i odwrotne modelowanie CAD. Szkice projektowe przechodzą przetwarzanie parametryczne i są konwertowane na modele 3D z dokładnością 0.02 mm za pomocą algorytmów optymalizacji topologii. W przypadku złożonych powierzchni zakrzywionych charakterystycznych dla spinek do włosów inżynierowie stosują technologię Non-Uniform Rational B-Spline (NURBS), aby odtworzyć skomplikowane wzory, takie jak tekstury płatków i krawędzie fal.
System symulacji mechaniki konstrukcyjnej
Analiza elementów skończonych (FEA) symuluje przepływ stopionego materiału podczas formowania wtryskowego, optymalizując pozycje wlewu i układy układu chłodzenia. W przypadku obudowy w kształcie spinki do włosów symulacja Moldflow skróciła cykle wtrysku o 18% i zmniejszyła odkształcenie produktu poniżej 0.15 mm.
Modułowa konstrukcja kombinowana
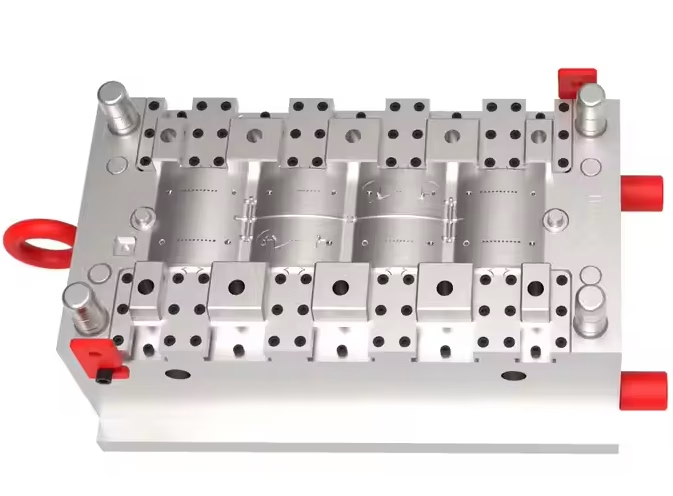
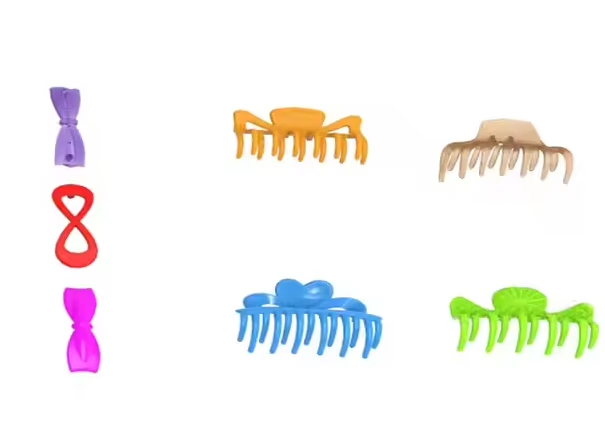
Liderzy branży przyjmują strategie modułowe z 75% standaryzowanymi ramami form bazowych, umożliwiając szybką wymianę komponentów wnęki. System modułowy „1+5” umożliwia pojedynczym podstawom form dostosowanie się do 5 projektów hairpin, skracając czas przezbrojenia do 45 minut.
Proces produkcji plastikowych form do spinek do włosów
Matryca technologii obróbki precyzyjnej
- Obróbka wnęk: 5-osiowe centra CNC osiągają dokładność ±0.005 mm, wykorzystując narzędzia z węglików spiekanych do frezowania wykończeń lustrzanych na stali formowej HRC62 S136
- Produkcja elektrod: Elektrody grafitowe tworzą szczegółowe elementy za pomocą obróbki elektroerozyjnej z odstępami wyładowczymi 0.02–0.03 mm
- Obróbka powierzchni: powłoka PVD wydłuża żywotność formy do ponad 1.5 miliona cykli, a twardość powłoki TiN osiąga poziom HV2300
Inteligentna kontrola temperatury
Konformalne kanały chłodzące z czujnikami IoT umożliwiają dynamiczną regulację temperatury formy. Zaawansowane systemy utrzymują wahania ±1.5℃, poprawiając stabilność szybkości skurczu o 40%.
Innowacje w mikroiniekcjach
W przypadku akcesoriów miniaturowych (minimalna grubość ścianki 0.3 mm):
- Zmniejszono stosunek L/D ślimaka do 16:1 przy prędkości wtrysku 500 mm/s
- Czujniki ciśnienia w formie zapewniają dokładność pakowania ±0.2 MPa
- Formowanie wspomagane gazem zwiększa wydajność struktury pustej do 99.6%
Rewolucja materiałowa: ekologiczne i funkcjonalne przełomy
Adaptacja materiałów biologicznych
Modyfikacje form dla materiałów biodegradowalnych PLA/PHA:
- Rozmiar bramy zwiększony o 30% w porównaniu z materiałami konwencjonalnymi
- Podniesienie temperatury formy do 75-85℃ w celu zapewnienia lepszego przepływu
- Specjalne systemy odpowietrzania zapobiegają karbonizacji
Wielofunkcyjne formowanie kompozytowe
Rozwiązania dla kompozytów metalowo-proszkowych/PETG:
- Chromowanie twarde (grubość 0.015 mm)
- Wkładki odporne na zużycie (stal wolframowa HRA90)
- Precyzyjna kontrola temperatury formy na poziomie 110±2℃
Innowacja w procesie bez użycia farby
Transfer tekstury formy umożliwia:
- Efekty opalizujące (norma VDI3400 A3)
- Wzory szczotkowania metalicznego (głębokość trawienia 0.08 mm)
- Projekty reliefowe 3D (dokładność tekstury 0.02 mm)
Typowe wyzwania i rozwiązania
Trudności z wyjmowaniem z formy
- Rozwiązania: Niewystarczające kąty pochylenia (<1°), złe rozmieszczenie sworznia wyrzutnika.
- Nasze rozwiązania: Podnośniki kątowe, suwaki lub środki ułatwiające wyjmowanie z formy. Wyjmowanie z formy wspomagane próżnią rozwiązuje problem przywierania cienkich ścianek.
Ślady zapadnięcia się powierzchni lub linie przepływu
- Optymalizacja: Dostosuj ciśnienie/czas pakowania, dodaj otwory wentylacyjne lub przejdź na materiały o wysokim przepływie (np. PP + 30% włókna szklanego). Formowanie wtryskowe wspomagane gazem (GAIM) eliminuje kurczenie się grubych przekrojów.
Krótki okres użytkowania formy
- Regularna konserwacja (czyszczenie kanałów, naprawa śladów zużycia) i obróbka powierzchni (chromowanie, azotowanie). Nakładanie laserowe powoduje dodanie 0.1–0.3 mm warstw odpornych na zużycie, co potraja żywotność.
Niespójność kolorów i zmienność partii
- Dyspersja Masterbatch:Śruby mieszające o dużej sile ścinającej w połączeniu z kolorymetrami liniowymi zapewniają równomierne rozprowadzanie pigmentu.
- Kontrola środowiska: Aby zapobiec absorpcji wilgoci przez żywicę, należy utrzymywać warunki w warsztacie na poziomie 23 ± 2°C i wilgotności ≤ 50%.
Wniosek
Stworzenie plastikowej spinki do włosów odzwierciedla ewolucję chińskiej produkcji od „skalowej” do „technologicznej” doskonałości. Na skrzyżowaniu precyzyjnej inżynierii, sztucznej inteligencji i nauki o materiałach, tradycyjne wytwarzanie form przekształca się w znak rozpoznawczy zaawansowanej produkcji. Wraz z pogłębianiem się rozproszonej produkcji i globalnej współpracy, plastikowe formy spinek do włosów nie będą już ograniczone do fabryk, ale staną się węzłami łączącymi projektowanie, konsumpcję i gospodarkę o obiegu zamkniętym. Ta podróż nie dotyczy tylko mistrzostwa technicznego — to ponowne wyobrażenie sobie myślenia przemysłowego, udowadniające, że nawet najmniejsze narzędzia mogą uwolnić nieograniczony potencjał.
>> Może ci się też spodobać
Normy i odniesienia
W tym artykule powołano się na następujące standardy branżowe: