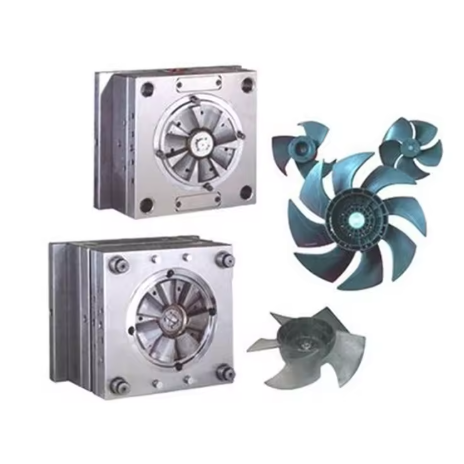
Produkcja łopatek wentylatorów dmuchaw stanowi kluczowy segment branży wentylacji przemysłowej i urządzeń HVAC, wymagając precyzyjnej inżynierii i skrupulatnej uwagi dotyczącej parametrów aerodynamicznych. Te elementy obrotowe, zaprojektowane z myślą o efektywnym przepływie powietrza przez różne systemy, wymagają form, które mogą wytwarzać łopatki o precyzyjnych parametrach, zapewniających optymalną dynamikę przepływu powietrza. Sukces produkcji łopatek wentylatorów dmuchaw zależy od jakości konstrukcji formy, która bezpośrednio wpływa na wydajność produktu, efektywność energetyczną i ogólną ekonomikę produkcji. Ten kompleksowy przewodnik omawia kluczowe aspekty doboru materiału formy, kwestie projektowe oraz najlepsze praktyki produkcyjne, dostosowane specjalnie do zastosowań w produkcji łopatek wentylatorów dmuchaw.
Specyficzne wymagania dotyczące łopatek wentylatorów dmuchaw stanowią zarówno wyzwanie, jak i szansę dla producentów form. Łopatki muszą osiągać precyzyjne profile aerodynamiczne, aby zmaksymalizować wydajność przepływu powietrza, zachowując jednocześnie integralność strukturalną pod wpływem naprężeń obrotowych. Forma musi wytwarzać komponenty, które spełniają te wymagania konsekwentnie w tysiącach cykli produkcyjnych, zachowując jednocześnie ścisłe tolerancje równowagi i jednorodności wymiarowej. Zrozumienie tych specyficznych potrzeb jest kluczowe dla opracowania efektywnych rozwiązań w zakresie form, które równoważą wymagania dotyczące wydajności z wydajnością produkcji.
Podstawy doboru materiałów
Wybierając materiały do form łopatek wentylatorów, producenci muszą wziąć pod uwagę wiele powiązanych ze sobą czynników, które łącznie decydują o sukcesie produkcji. Wybrany materiał musi charakteryzować się wyjątkową stabilnością wymiarową w cyklach termicznych, charakterystycznych dla procesów formowania wtryskowego. Odporność na zużycie staje się szczególnie istotna ze względu na ścierny charakter tworzyw sztucznych wzmacnianych włóknami, powszechnie stosowanych w łopatkach wentylatorów. Zdolność materiału do utrzymania jakości powierzchni w przypadku długich serii produkcyjnych ma bezpośredni wpływ na parametry aerodynamiczne i wyważenie gotowych łopatek.
Wymagania dotyczące wydajności aerodynamicznej łopatek wentylatorów dodatkowo komplikują dobór materiałów. Powierzchnie form, z których wykonany jest profil łopatki, muszą charakteryzować się wyjątkową gładkością, aby zapobiec nierównościom, które mogłyby zaburzyć przepływ powietrza. Polerowalność materiału staje się kluczowa dla uzyskania opływowych powierzchni niezbędnych do optymalnej pracy wentylatora. Ponadto materiał musi wytrzymać wielokrotne wtryskiwanie związków klasy inżynieryjnej bez pogorszenia jakości powierzchni i dokładności wymiarowej, szczególnie w przypadku łopatek pracujących w wymagających warunkach przemysłowych.
Specyfikacje i właściwości gatunków stali
Stal gatunku 45 stała się preferowanym materiałem do produkcji form łopatek wentylatorów dmuchaw, oferując optymalną równowagę między parametrami użytkowymi a względami ekonomicznymi. Ta stal średniowęglowa charakteryzuje się zawartością węgla na poziomie około 0.45%, co zapewnia wystarczającą twardość po odpowiedniej obróbce cieplnej, zachowując jednocześnie odpowiednią obrabialność skrawaniem podczas wstępnej produkcji formy. Właściwości mechaniczne materiału pozwalają mu wytrzymać wysokie ciśnienia i temperatury występujące podczas cykli formowania wtryskowego bez znacznych odkształceń lub zużycia.
Reakcja tego materiału stalowego na obróbkę cieplną pozwala producentom osiągnąć twardość powierzchni odpowiednią dla produkcji seryjnej, od prototypów po produkcję wielkoseryjną. Dzięki procesom hartowania i odpuszczania materiał można zoptymalizować, aby zapewnić wystarczającą odporność na zużycie, zachowując jednocześnie wytrzymałość niezbędną do zapobiegania pęknięciom podczas cykli termicznych. Stosunkowo stały skład chemiczny materiału zapewnia przewidywalne rezultaty obróbki cieplnej, umożliwiając producentom uzyskanie pożądanych właściwości materiału w wielu elementach formy, w tym w przypadku złożonych geometrii gniazd wymaganych dla kształtów profili lotniczych.
Rozważania dotyczące profilu aerodynamicznego
Projektowanie form do produkcji łopatek wentylatorów dmuchaw wymaga szczególnej dbałości o dokładność profilu aerodynamicznego, co odróżnia te elementy od prostych kształtów geometrycznych. Profil łopatki musi być wykonany z wyjątkową precyzją, aby zachować zaprojektowane parametry siły nośnej i oporu. Forma musi wytwarzać powierzchnie łopatek z dokładnością wymiarową rzędu mikrometrów, aby zapewnić spójne właściwości aerodynamiczne wszystkich łopatek w danym zespole. Wszelkie odchylenia od określonego profilu mogą skutkować obniżeniem wydajności przepływu powietrza, zwiększonym hałasem lub brakiem równowagi w pracy.
Konstrukcja formy musi uwzględniać trójwymiarową krzywiznę powierzchni łopat, która często charakteryzuje się złożonymi skrętami i zmiennymi kątami pochylenia wzdłuż całej długości łopaty. Te cechy geometryczne wymagają wyjątkowej konstrukcji formy i właściwości materiałowych, aby zachować precyzję w całym procesie produkcji. Wybrana stal musi charakteryzować się wyjątkową stabilnością i odpornością na zużycie, aby wyprodukować tysiące łopat o spójnych profilach aerodynamicznych. Wymagania dotyczące wykończenia powierzchni są szczególnie krytyczne w przypadku powierzchni łopat, ponieważ jakakolwiek chropowatość lub nierówności powierzchni mogą zakłócić tworzenie się warstwy granicznej i zmniejszyć wydajność aerodynamiczną.
Równowaga i cechy dynamiczne
Łopatki wentylatora dmuchawy muszą pracować płynnie przy wysokich prędkościach obrotowych, dlatego wyważenie jest kluczowym parametrem jakości. Forma musi wytwarzać łopatki o równomiernym rozkładzie masy i jednorodności wymiarowej, aby zminimalizować wymagania dotyczące wyważenia podczas montażu. Różnice w grubości ścianek, gęstości materiału lub dokładności wymiarowej między łopatkami mogą powodować niewyważenie, które prowadzi do wibracji, hałasu i przedwczesnej awarii łożysk w końcowym montażu.
Projekt formy musi sprostać wyjątkowym wyzwaniom związanym z produkcją komponentów o spójnych właściwościach masowych, przy jednoczesnym zachowaniu złożonej geometrii niezbędnej do optymalnego przepływu powietrza. Wybór położenia wlewu i punktów wtrysku ma istotny wpływ na rozkład materiału i wynikające z tego właściwości wyważenia. Materiał użyty do budowy formy musi zachować precyzyjne wymiary przez tysiące cykli, aby zapewnić spójny rozkład masy w całym procesie produkcji. Taka spójność zmniejsza potrzebę przeprowadzania rozległych operacji wyważania podczas montażu końcowego i poprawia ogólną wydajność produkcji.
Projektowanie sekcji piasty i korzenia
Sekcje piasty i podstawy łopatek wentylatora dmuchawy stanowią krytyczne obszary, w których spotykają się wymagania konstrukcyjne i względy aerodynamiczne. Forma musi wytwarzać te sekcje z wyjątkową dokładnością, aby zapewnić prawidłowe mocowanie do wału wentylatora i efektywne przenoszenie obciążeń podczas pracy. Sekcja podstawy często charakteryzuje się złożoną geometrią, zaprojektowaną w celu optymalizacji wytrzymałości konstrukcyjnej przy jednoczesnej minimalizacji zakłóceń przepływu na styku łopatki z piastą.
Konstrukcja formy musi uwzględniać koncentrację naprężeń w części nasady i gwarantować, że proces formowania wytwarza elementy wolne od wad wewnętrznych, które mogłyby zagrozić integralności strukturalnej. Wybrany materiał stalowy musi zachować precyzyjne wymiary w długich seriach produkcyjnych, aby zapewnić spójność elementów mocujących w całym procesie produkcji. Wymagania dotyczące wykończenia powierzchni piasty i części nasady są szczególnie rygorystyczne, ponieważ wszelkie nierówności mogą wpłynąć na równowagę zmontowanego wirnika lub spowodować koncentrację naprężeń podczas pracy z dużą prędkością.
Kontrola kąta nachylenia i skoku łopat
Kąt nachylenia łopatek wentylatora dmuchawy ma istotny wpływ na charakterystykę przepływu powietrza i ogólną wydajność systemu. Forma musi wytwarzać łopatki o precyzyjnych kątach nachylenia, zgodnych ze specyfikacją zaprojektowaną dla danego zastosowania. Różnice w kącie nachylenia między łopatkami mogą prowadzić do nierównomiernego rozprowadzania powietrza i obniżenia wydajności systemu. Konstrukcja formy musi zawierać elementy zapewniające spójny kąt nachylenia, a jednocześnie uwzględniające naturalne wahania charakterystyczne dla procesu formowania wtryskowego.
Stabilność materiału formy pod wpływem cykli termicznych staje się szczególnie ważna dla utrzymania dokładności kąta nachylenia łopatek w przypadku dłuższych serii produkcyjnych. Różnice w rozszerzalności cieplnej między komponentami formy mogą powodować subtelne zmiany geometrii łopatek, wpływające na spójność kąta nachylenia. Wybrana stal musi charakteryzować się przewidywalnymi właściwościami termicznymi i zachowywać stabilność wymiarową pomimo powtarzających się cykli nagrzewania i chłodzenia podczas produkcji. Zaawansowane techniki projektowania form, w tym precyzyjne funkcje ustawiania i systemy zarządzania temperaturą, pomagają utrzymać dokładność kąta nachylenia przez cały okres eksploatacji formy.
Precyzja krawędzi natarcia i spływu
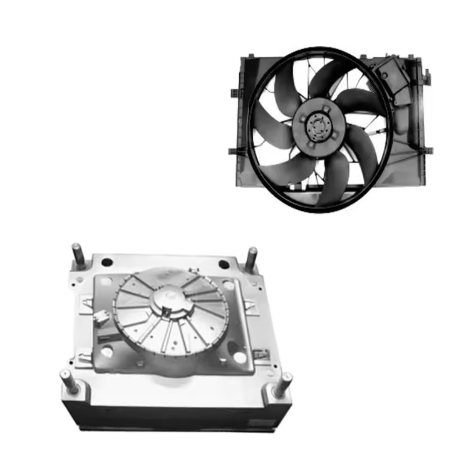
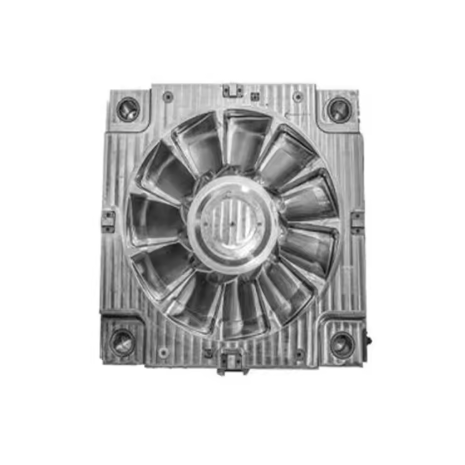
Krawędzie natarcia i spływu łopatek wentylatora dmuchawy to obszary, w których dokładność wymiarowa ma nieproporcjonalny wpływ na parametry aerodynamiczne. Krawędź natarcia musi być wykonana z wyjątkową precyzją, aby zapewnić prawidłowe przyleganie strumienia powietrza i formowanie warstwy granicznej. Grubość i profil krawędzi spływu mają istotny wpływ na charakterystykę separacji przepływu i ogólną wydajność wentylatora. Forma musi wytwarzać te krytyczne elementy z dokładnością mierzoną w mikrometrach, aby zapewnić stałą wydajność.
Konstrukcja formy musi sprostać wyjątkowym wyzwaniom związanym z formowaniem ostrych, precyzyjnie zdefiniowanych krawędzi, przy jednoczesnym zachowaniu integralności strukturalnej elementów formy. Wybrany materiał stalowy musi zachować precyzyjną geometrię krawędzi przez tysiące cykli formowania, aby zapewnić stałą wydajność łopatki. Zużycie powierzchni formujących na krawędzi natarcia i spływu może powodować subtelne zmiany profilu, które znacząco wpływają na właściwości aerodynamiczne. Regularna kontrola i konserwacja tych krytycznych powierzchni formy stają się niezbędne dla utrzymania jakości produkcji przez długi czas.
Rozkład grubości i integralność strukturalna
Rozkład grubości łopatek wentylatora dmuchawy stanowi kluczowy element równowagi między wymaganiami konstrukcyjnymi a wydajnością aerodynamiczną. Forma musi wytwarzać łopatki o zaprojektowanym profilu grubości, który zapewnia wystarczającą sztywność i wytrzymałość, a jednocześnie minimalizuje masę, aby zmniejszyć obciążenia odśrodkowe. Zmiany w rozkładzie grubości mogą wpływać na sztywność łopatek, częstotliwość drgań własnych i ogólną dynamikę podczas pracy.
Konstrukcja formy musi uwzględniać charakterystykę przepływu podczas wtrysku, aby zapewnić równomierny rozkład materiału i stałą grubość na całej powierzchni łopatki. Wybrany materiał stalowy musi zachować precyzyjne wymiary gniazda wsadowego w przypadku dłuższych serii produkcyjnych, aby zapewnić równomierny rozkład grubości. Chłodzenie różnicowe może powodować wahania grubości, szczególnie w przypadku dłuższych łopatek, co wymaga zaawansowanych systemów zarządzania temperaturą formy. Przewodność cieplna materiału formy staje się ważnym czynnikiem w osiąganiu równomiernego chłodzenia i równomiernego rozkładu grubości na powierzchni łopatki.
Wykończenie powierzchni i charakterystyka przepływu
Wykończenie powierzchni łopatek wentylatora dmuchawy ma istotny wpływ na charakterystykę przepływu powietrza i ogólną wydajność systemu. Gładkie powierzchnie łopatek redukują turbulencje warstwy granicznej i poprawiają wydajność aerodynamiczną. Forma musi wytwarzać łopatki o jednakowej jakości powierzchni na wszystkich powierzchniach funkcyjnych, w szczególności po stronie ssącej i ciśnieniowej profilu płata. Nierówności powierzchni nawet kilku mikrometrów mogą wpływać na przyczepność przepływu i tworzyć niepożądane wzory turbulencji.
Polerowalność i odporność na zużycie materiału formy stają się czynnikami krytycznymi dla uzyskania i utrzymania wymaganego wykończenia powierzchni. Wybrana stal musi być odporna na wysokie połyski i utrzymywać je przez tysiące cykli formowania bez znaczącej degradacji. Konstrukcja formy musi zawierać elementy, które ułatwią uzyskanie jednolitego wykończenia powierzchni na skomplikowanych, zakrzywionych powierzchniach. Regularne procedury konserwacji i ponownego polerowania stają się niezbędne dla utrzymania jakości powierzchni niezbędnej do uzyskania optymalnych właściwości aerodynamicznych przez cały okres eksploatacji formy.
Proces produkcyjny OF Forma łopatki wentylatora dmuchawy
Optymalizacja procesu produkcyjnego form łopatek wentylatorów dmuchaw wymaga uwzględnienia specyficznych wymagań komponentów wrażliwych na aerodynamikę. Wstępne operacje obróbki muszą zapewniać niezwykle precyzyjne tolerancje geometryczne, uwzględniając jednocześnie przewidywane efekty obróbki cieplnej. Naddatki na obróbkę wstępną należy obliczać z uwzględnieniem wymiarów końcowych wymaganych dla złożonych profili lotniczych. Zastosowanie zaawansowanych technik obróbki, w tym frezowania wysokoobrotowego i szlifowania precyzyjnego, umożliwia produkcję elementów formy z wyjątkową dokładnością wymaganą przy produkcji łopatek wentylatorów dmuchaw.
Przygotowanie powierzchni ma kluczowe znaczenie dla wydajności aerodynamicznej. Powierzchnie formy, z których formowane są profile łopatek, muszą być polerowane z zachowaniem wyjątkowo wysokich standardów, aby zapewnić optymalne parametry przepływu powietrza. Podobnie, powierzchnie tworzące piasty i sekcje nasady muszą charakteryzować się jednolitym wykończeniem, aby zapewnić prawidłowy montaż i parametry konstrukcyjne. Zastosowanie odpowiednich procesów obróbki powierzchni, w tym utwardzania i polerowania w stosownych przypadkach, może wydłużyć żywotność formy, zachowując jednocześnie jakość powierzchni niezbędną dla wydajności aerodynamicznej.
Zapewnienie jakości i testowanie wydajności
Ustanowienie kompleksowych protokołów zapewnienia jakości jest niezbędne do pomyślnej produkcji form łopatek wentylatorów dmuchaw. Wstępna kontrola formy musi zweryfikować dokładność wymiarową w stosunku do specyfikacji projektowych, ze szczególnym uwzględnieniem profili aerodynamicznych, kątów nachylenia i charakterystyk wyważenia. Współrzędnościowe maszyny pomiarowe zapewniają precyzyjną weryfikację krytycznych wymiarów, a profilometry powierzchniowe określają jakość wykończenia powierzchni aerodynamicznych. Kontrola pierwszego wyrobu musi potwierdzić spełnienie wszystkich wymagań funkcjonalnych, w tym parametrów aerodynamicznych, charakterystyk wyważenia i integralności strukturalnej.
Monitorowanie jakości w trakcie procesu zapewnia spójność produkcji przez cały okres eksploatacji formy. Regularne inspekcje wykrywają ślady zużycia, które mogą wpływać na jakość detali, zanim wpłyną one na właściwości aerodynamiczne. Pomiar ciśnień i temperatur w gnieździe formy pozwala ocenić stabilność procesu i wcześnie zidentyfikować potencjalne problemy. Okresowe testy wydajności formowanych łopatek, w tym kontrole wyważenia i wizualizacja przepływu, zapewniają spójność właściwości aerodynamicznych w całym cyklu produkcyjnym. Dokumentacja wszystkich wyników inspekcji tworzy cenną historię, która wspiera identyfikowalność i ciągłe doskonalenie.
Konserwacja i zarządzanie cyklem życia
Proaktywne strategie konserwacji są szczególnie ważne w przypadku form łopatek wentylatorów dmuchaw ze względu na wrażliwość aerodynamiczną produkowanych komponentów. Regularne procedury czyszczenia zapobiegają gromadzeniu się materiału, co mogłoby wpłynąć na jakość części lub zmienić właściwości powierzchni. Kontrola komponentów form do formowania profili lotniczych musi być przeprowadzana regularnie, aby wykryć zużycie, które mogłoby wpłynąć na dokładność profilu lub wykończenie powierzchni. Monitorowanie wzorców zużycia pomaga przewidywać potrzeby konserwacyjne i planować interwencje podczas planowanych przestojów, aby zapobiec produkcji łopatek o obniżonej aerodynamice.
W przypadku konieczności przeprowadzenia konserwacji należy przestrzegać ścisłych procedur, aby zachować dokładność i właściwości aerodynamiczne formy. Naprawa spawów zużytych obszarów wymaga starannej kontroli, aby zapobiec odkształceniom, które mogłyby wpłynąć na krytyczne wymiary. Ponowne polerowanie powierzchni aerodynamicznych musi zachować oryginalne specyfikacje, usuwając jednocześnie ślady zużycia. Dokumentacja wszystkich czynności konserwacyjnych tworzy cenną historię, która pomaga w podejmowaniu przyszłych decyzji konserwacyjnych i gwarantuje utrzymanie właściwości aerodynamicznych przez cały okres eksploatacji formy.
Wskaźniki wydajności i względy ekonomiczne
Ocena wydajności form łopatek wentylatorów dmuchaw wymaga śledzenia kilku kluczowych parametrów wykraczających poza standardowe pomiary produkcyjne. Spójność profili aerodynamicznych w różnych partiach produkcyjnych staje się kluczowym wskaźnikiem jakości, ponieważ ich odchylenia mogą wpływać na wydajność systemu i poziom hałasu. Charakterystyki wyważenia, mierzone jako zmienność rozkładu masy i jednorodność geometryczna, dostarczają istotnych informacji na temat wydajności formy. Jakość wykończenia powierzchni aerodynamicznych musi być ściśle monitorowana, ponieważ degradacja może znacząco wpływać na wydajność przepływu powietrza i zużycie energii.
Ekonomiczna wydajność form łopatek wentylatorów dmuchaw musi również uwzględniać koszty związane z wymaganiami aerodynamicznymi. Chociaż początkowe koszty oprzyrządowania mogą być wyższe ze względu na wymagania dotyczące precyzji profili lotniczych, inwestycje te często przynoszą korzyści w postaci poprawy wydajności systemu i mniejszego zużycia energii w całym okresie eksploatacji produktu. Koszty konserwacji należy zrównoważyć z kosztami eksploatacji wynikającymi z pracy elementów formy poza ich optymalnym zakresem. Zdolność formy do utrzymania właściwości aerodynamicznych w dłuższych seriach produkcyjnych ma bezpośredni wpływ na ogólną ekonomikę produkcji i zadowolenie klienta.
Przyszłe zmiany i integracja technologii
Przyszłość produkcji form do produkcji łopatek wentylatorów dmuchaw leży w integracji zaawansowanych technologii, które zwiększają precyzję i parametry aerodynamiczne. Zastosowanie czujników wbudowanych w formę może zapewnić monitorowanie krytycznych wymiarów w czasie rzeczywistym, umożliwiając natychmiastowe wykrywanie odchyleń mogących wpływać na parametry aerodynamiczne. Techniki wytwarzania addytywnego mogą umożliwić produkcję konformalnych kanałów chłodzących, które poprawiają odprowadzanie ciepła w przypadku złożonych geometrii profili, zapewniając bardziej równomierne chłodzenie i zmniejszając naprężenia wewnętrzne.
Algorytmy sztucznej inteligencji i uczenia maszynowego mogą optymalizować parametry procesu, aby utrzymać optymalne warunki produkcji, monitorując jednocześnie właściwości aerodynamiczne w czasie rzeczywistym. Zaawansowane technologie powlekania mogą dodatkowo wydłużyć żywotność formy, zachowując jednocześnie jakość powierzchni niezbędną do zapewnienia wydajności aerodynamicznej. Integracja zautomatyzowanych systemów inspekcji z informacjami zwrotnymi w czasie rzeczywistym może umożliwić natychmiastowe wykrywanie odchyleń profilu, zmniejszając ryzyko produkcji łopatek o obniżonej wydajności aerodynamicznej. Symulacje obliczeniowej mechaniki płynów zintegrowane z procesami projektowania form mogą umożliwić optymalizację geometrii łopatek dla konkretnych zastosowań jeszcze przed rozpoczęciem budowy formy.
Wniosek
Sukces w produkcji łopatek wentylatorów dmuchaw zależy zasadniczo od jakości wykonania formy i precyzji, z jaką uzyskiwane są właściwości aerodynamiczne. Dzięki zrozumieniu specyficznych wymagań tych elementów obrotowych oraz zastosowaniu odpowiednich materiałów, rozwiązań projektowych i praktyk produkcyjnych, producenci mogą osiągnąć stałą jakość przy jednoczesnej maksymalizacji wydajności aerodynamicznej. Zrównoważone właściwości wybranego materiału stalowego, w połączeniu z precyzyjną konstrukcją formy i rygorystyczną kontrolą jakości, gwarantują niezawodną pracę elementów wrażliwych na aerodynamikę w trakcie długich serii produkcyjnych.
FAQ dotyczące Forma łopatki wentylatora dmuchawy
1. Jakie materiały nadają się do formy łopatki wentylatora dmuchawy?
Do powszechnie stosowanych materiałów zalicza się stal P20, H13 i 718, co gwarantuje trwałość, wytrzymałość i długą żywotność formy.
2. Jak zapewnić równowagę łopatek wentylatora?
Projektujemy precyzyjne wnęki i zachowujemy ścisłe tolerancje, aby zagwarantować równowagę dynamiczną i stabilną pracę.
3. Czy można dostosować projekt formy łopatki wentylatora dmuchawy?
Tak, zapewniamy pełną personalizację na podstawie rysunków, próbek lub konkretnych wymagań dotyczących przepływu powietrza i rozmiaru.
4. Jaka jest typowa żywotność formy?
W zależności od użytego materiału i konserwacji, forma może wytrzymać od 300 000 do ponad 1 000 000 strzałów.
5. Jakie wykończenie powierzchni można uzyskać?
Oferujemy polerowanie, teksturowanie i wykończenie lustrzane, aby sprostać różnym potrzebom aerodynamicznym i estetycznym.
6. Czy przed dostawą wykonujecie badanie na obecność pleśni?
Tak, w celu zapewnienia jakości i wydajności przeprowadzane są próby i walidacja próbek.
7. W jakich branżach wykorzystuje się formy do produkcji łopatek wentylatorów dmuchaw?
Jest szeroko stosowany w systemach HVAC, w motoryzacji, w chłodzeniu urządzeń elektronicznych i wentylacji przemysłowej.