1. Wstęp
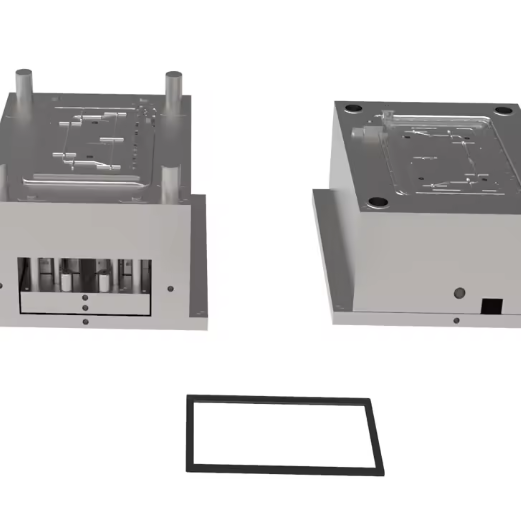
Forma ramy wyświetlacza jest kluczowym elementem w produkcji elektronicznych urządzeń wizualnych, wymagającym precyzyjnego doboru materiałów i precyzyjnej inżynierii, aby zapewnić dokładność wymiarową, jakość powierzchni i wydajność produkcji. Formy ramy wyświetlacza muszą być dostosowane do konstrukcji cienkościennych, zachowywać ścisłe tolerancje ustawienia ekranu i zapewniać doskonałą jakość wykończenia powierzchni, wytrzymując jednocześnie cykle produkcji wielkoseryjnej. Niniejszy przewodnik przedstawia kryteria doboru materiałów, zagadnienia projektowe oraz procesy produkcyjne specyficzne dla zastosowań form ramy wyświetlacza, ze szczególnym uwzględnieniem zgodności z normą ISO 13406-2 i zasad lekkiej konstrukcji.
2. Wybór materiałów do form ram ekspozycyjnych
2.1 Stal hartowana wstępnie 718H
718H to preferowany materiał do form ram ekspozycyjnych o średniej i wysokiej precyzji ze względu na doskonałe właściwości mechaniczne i ekonomiczność. Ten wzbogacony niklem stop (1.0-1.5% Ni) oferuje twardość w zakresie 33-38 HRC i doskonałą polerowalność, dzięki czemu nadaje się do produkcji ram ekspozycyjnych z wykończeniem powierzchni klasy A. Forma ramy ekspozycyjnej wykonana ze stali 718H charakteryzuje się doskonałą stabilnością wymiarową (±0.02 mm/m) i wytrzymuje ponad 500 000 cykli, co czyni ją idealną do masowej produkcji elementów ekspozycyjnych. Jej przewodność cieplna (45 W/(m·K)) umożliwia wydajne chłodzenie, skracając czas cyklu o 15-20% w porównaniu z konwencjonalną stalą P20 w zastosowaniach form ram ekspozycyjnych.
2.2 Stal nierdzewna odporna na korozję S136
W przypadku form ram wyświetlaczy wymagających zwiększonej trwałości i odporności na korozję, stal nierdzewna S136 zapewnia wyjątkową wydajność dzięki wysokiej zawartości chromu (13-14%). Ta martenzytyczna stal nierdzewna osiąga twardość 48-52 HRC po obróbce cieplnej i charakteryzuje się doskonałą odpornością na korozję (500-godzinna odporność na działanie mgły solnej zgodnie z normą ASTM B117), co czyni ją niezastąpioną w przypadku elementów form ram wyświetlaczy narażonych na działanie wilgotnego środowiska lub chemicznych środków czyszczących. Zdolność materiału do polerowania na lustro (Ra ≤0.012 μm) zapewnia odporność na zarysowania widocznych ramek wyświetlaczy. Choć stal S136 jest o około 40% droższa niż stal 718H, wydłuża ona żywotność form ram wyświetlaczy do ponad 800 000 cykli w agresywnych warunkach, zapewniając długoterminowe korzyści ekonomiczne w przypadku modeli wyświetlaczy premium.
2.3 Stal o wykończeniu lustrzanym NAK80
Stal hartowana NAK80 stała się przełomowym rozwiązaniem w przypadku form ram wyświetlaczy wymagających wyjątkowej jakości powierzchni bez konieczności wtórnej obróbki cieplnej. Dzięki twardości 38-42 HRC i jednorodnej mikrostrukturze, materiał ten eliminuje konieczność obróbki cieplnej po obróbce, skracając czas realizacji produkcji o 25%. Jego doskonała polerowalność pozwala formom ram wyświetlaczy osiągnąć gładkość powierzchni Ra ≤0.02 μm, co jest kluczowe w przypadku zaawansowanych zastosowań wyświetlaczy, gdzie przejrzystość optyczna ma kluczowe znaczenie. Forma ramy wyświetlacza wykonana z NAK80 charakteryzuje się minimalnymi odkształceniami wymiarowymi podczas obróbki, zapewniając precyzyjne dopasowanie niezbędne do bezproblemowej integracji ekranu.
3. Zagadnienia projektowe dotyczące form ram ekspozycyjnych
3.1 Precyzyjna kontrola wymiarów
Formy ram wyświetlaczy muszą zachowywać wyjątkową dokładność wymiarową, aby zagwarantować właściwe ustawienie ekranu:
- Kontrola tolerancji: ±0.05 mm dla krytycznych elementów montażowych
- Wymagania dotyczące płaskości: ≤0.02 mm/m na całej powierzchni formy
- Równoległość: ≤0.01 mm między powierzchniami styku
- Jednorodność grubości ścianki: odchylenie ±5% dla przekrojów cienkościennych
Zaleca się zastosowanie zaawansowanej analizy elementów skończonych (MES) w celu sprawdzenia ugięcia formy ramy wyświetlacza pod wpływem siły zacisku, zapewniając, że maksymalne odkształcenie nie przekroczy 0.1 mm przy pełnym docisku. Konstrukcja formy ramy wyświetlacza powinna zawierać precyzyjne kołki ustalające z luzem 0.005 mm, aby zapewnić spójne pozycjonowanie części.
3.2 Optymalizacja układu chłodzenia
Efektywne zarządzanie ciepłem w formach ram ekspozycyjnych skraca czas cyklu i zapewnia spójność wymiarową:
- Kanały chłodzące konformalne: średnica 6-8 mm, odstępy 25-35 mm
- Wkładki z miedzi berylowej: osadzone w grubościennych sekcjach w celu przyspieszenia wymiany ciepła
- Jednorodność temperatury: ±2°C na całej powierzchni wnęki
- Przepływ: 2-3 m/s w celu uzyskania przepływu turbulentnego
W przypadku dużych form ramowych wyświetlaczy (powyżej 500 mm długości), czas chłodzenia stanowi zazwyczaj 60-70% całkowitego czasu cyklu (30-45 sekund), co wymaga zoptymalizowanego układu kanałów. Symulacja przepływu formy (Moldflow) powinna być stosowana w celu weryfikacji wydajności chłodzenia i zapobiegania odkształceniom cienkościennych elementów wyświetlaczy.
3.3 Strategie projektowania lekkiego
Nowoczesne konstrukcje ram ekspozycyjnych wykorzystują kilka strategii mających na celu redukcję wagi przy jednoczesnym zachowaniu wydajności:
- Optymalizacja topologii: narzędzia projektowania wspomaganego komputerowo, umożliwiające usuwanie zbędnego materiału z podstaw form
- Stopy aluminium o wysokiej wytrzymałości: w przypadku elementów niekrytycznych, redukcja masy o 30-40%
- Konstrukcja modułowa: wymienne wkładki wnękowe umożliwiające dopasowanie do różnych rozmiarów wyświetlaczy
- Konstrukcja rdzenia cienkościennego: grubość rdzenia co najmniej 12 mm ze strategicznym wzmocnieniem żebrowym
Tego typu techniki nie tylko redukują koszty materiałów, ale także obniżają zużycie energii przez maszynę o 15-20% w trakcie produkcji form ram ekspozycyjnych, wspierając w ten sposób zrównoważone praktyki produkcyjne.
4. Procesy produkcyjne form do ram ekspozycyjnych
4.1 Wymagania dotyczące obróbki precyzyjnej
Produkcja form ram ekspozycyjnych wymaga zaawansowanych technik obróbki:
- Frezowanie CNC 5-osiowe: Do skomplikowanych geometrii z dokładnością pozycjonowania ±0.005 mm
- Obróbka elektroerozyjna drutowa: Do skomplikowanych elementów i wąskich szczelin z tolerancją ±0.002 mm
- Szlifowanie powierzchni: Płaskość w zakresie 0.005 mm/m dla krytycznych powierzchni współpracujących
- Polerowanie ultradźwiękowe: Aby uzyskać gładkość powierzchni Ra ≤0.02 μm w widocznych obszarach
Elementy formy ramy wyświetlacza o wymiarach powyżej 600 mm wymagają obróbki segmentowej z późniejszym montażem, co zapewnia dokładność pozycjonowania każdego segmentu z dokładnością do 0.01 mm. Powierzchnie krytyczne muszą być wykończone do Ra ≤0.4 μm, aby zapobiec problemom z odbiciem światła w gotowych wyświetlaczach.
4.2 Technologie obróbki powierzchni
Powierzchnie form ram wyświetlaczy wymagają specjalistycznej obróbki, aby zapewnić optymalną wydajność:
- Powłoka PVD: powłoki z azotku tytanu (TiN) lub azotku chromu (CrN) (grubość 3-5 μm) zapewniające zwiększoną odporność na zużycie
- Polerowanie elektrolityczne: dla uzyskania lustrzanego wykończenia i zmniejszenia tarcia
- Azotowanie: głębokość warstwy 0.1-0.3 mm dla twardości powierzchni 800-1000 HV
- Teksturowanie laserowe: Do kontrolowanego rozpraszania światła na powierzchniach niewidocznych
Proces obróbki powierzchni musi zostać potwierdzony rygorystycznymi testami, obejmującymi m.in. wytrzymałość przyczepności (≥50 N/cm) i odporność na zużycie (≤0.1 mg straty po 100 000 cykli), aby zagwarantować długoterminową wydajność formy ramy ekspozycyjnej.
4.3 Montaż i walidacja
Precyzyjny montaż ma kluczowe znaczenie dla wydajności formy ramy ekspozycyjnej:
- Równoległość słupka prowadzącego: ≤0.01 mm na pełnym skoku
- Rozkład siły zacisku: Jednolity w zakresie 5% na całej powierzchni formy
- Integralność układu hydraulicznego: test ciśnienia roboczego 1.5× przez 30 minut
- Formowanie próbne: seria produkcyjna 50 sztuk z kontrolą wymiarową zgodnie z normami ISO 286
Formy do dużych ram wyświetlaczy powinny być wyposażone w regulowane wsporniki z prętami oporowymi, aby kompensować rozszerzalność cieplną. Proces montażu musi obejmować weryfikację ustawienia laserowego na każdym etapie, aby zapewnić, że finalna forma ramy wyświetlacza spełnia wszystkie wymagania wymiarowe dotyczące kompatybilności z ekranem.
5. Kontrola jakości i standardy branżowe
5.1 Zgodność z normą ISO 13406-2
Formy ram ekspozycyjnych muszą być zgodne z normami ISO 13406-2 klasy II dla sprzętu do prezentacji wizualnych:
- Tolerancja defektów pikseli: maksymalnie 2 defekty typu 1/2 na milion pikseli
- Płaskość powierzchni: ≤0.1 mm/m dla powierzchni montażowych LCD
- Jednolitość kolorów: ΔE ≤3.0 na całej powierzchni wyświetlania
- Odporność na uderzenia: 15 J w temp. 23°C zgodnie z normą IEC 62262
Konstrukcja formy ramy ekspozycyjnej musi zawierać elementy ułatwiające testowanie zgodności, w tym znormalizowane punkty odniesienia pomiarów i wartości docelowe wyrównania. Dokumentacja powinna zawierać szczegółowe dane dotyczące wymiarów i certyfikaty materiałowe, potwierdzające zgodność z przepisami.
5.2 Protokół kontroli wymiarowej
Kompleksowa kontrola gwarantuje dokładność formy ramy ekspozycyjnej:
- Kontrola współrzędnościową maszyną pomiarową (CMM): skanowanie 3D z rozdzielczością 0.001 mm
- Komparator optyczny: Do weryfikacji profilu złożonych krzywych
- Analiza chropowatości powierzchni: wartości Ra i Rz zweryfikowane za pomocą mikroskopii konfokalnej
- Walidacja symulacji przepływu w formie: analiza czasu napełniania i rozkładu ciśnienia
Statystyczna kontrola procesu (SPC) powinna być wdrożona dla wszystkich krytycznych parametrów formy w ramce wyświetlacza, z limitami kontrolnymi ustawionymi na ±3σ możliwości procesu. Każdy stan niezgodny ze specyfikacją wymaga analizy przyczyn źródłowych i udokumentowania działań korygujących.
6. Strategie konserwacji i długowieczności
6.1 Program konserwacji zapobiegawczej
Przemyślany program konserwacji zapobiegawczej wydłuża żywotność formy ramy ekspozycyjnej:
- Codziennie: Czyść powierzchnie wnęki i sprawdzaj, czy nie ma zanieczyszczeń
- Co tydzień: Sprawdź kanały chłodzące pod kątem zatorów
- Miesięcznie: Sprawdź wyrównanie i równoległość słupków prowadzących
- Kwartalnie: Pomiar zużycia kluczowych podzespołów i ponowne polerowanie w razie potrzeby
- Rocznie: Całkowity demontaż i wymiana zużytych podzespołów
Rejestry konserwacji powinny dokumentować wszystkie czynności serwisowe związane z formą ramy ekspozycyjnej, dostarczając cennych danych na temat optymalizacji odstępów między przeglądami i przewidywania żywotności formy.
6.2 Techniki napraw i renowacji
Gdy elementy formy ramy wyświetlacza wymagają naprawy, specjalistyczne techniki zapewniają minimalny wpływ na stan rzeczy:
- Spawanie laserowe: Do lokalnej naprawy uszkodzonych powierzchni ubytków
- Galwanizacja: Przywracanie zużytych powierzchni do pierwotnych wymiarów
- Odnawianie polerowania: Przywracanie wykończenia powierzchni po dłuższym użytkowaniu
- Ponowne nakładanie powłoki: Odnawianie warstw PVD lub azotku
Weryfikacja po naprawie wymaga wykonania 10-elementowego odlewu testowego i porównania go z oryginalnymi danymi CAD, aby upewnić się, że naprawiona forma ramy wyświetlacza spełnia wszystkie specyfikacje wydajnościowe.
7. Zaawansowane technologie w produkcji form do ram ekspozycyjnych
7.1 Produkcja addytywna
Technologie druku 3D zmieniają produkcję form ramek wyświetlaczy:
- Wkładki chłodzące konformalne: Zoptymalizowane kanały chłodzące dostosowane do złożonych geometrii
- Binder jetting: Do produkcji skomplikowanych rdzeni form z wewnętrznymi elementami
- Produkcja hybrydowa: łączenie procesów addytywnych i subtraktywnych w celu wytwarzania złożonych komponentów
Produkcja addytywna skraca czas realizacji formy ramy ekspozycyjnej o 30–50% w przypadku skomplikowanych geometrii i umożliwia skrócenie czasu chłodzenia o 25–40% w porównaniu z obróbką konwencjonalną.
7.2 Technologia cyfrowego bliźniaka
Technologie Przemysłu 4.0 usprawniają rozwój form ram wyświetlaczy:
- Wirtualna próba formy: symulacja procesu formowania wtryskowego przy użyciu zaawansowanego oprogramowania CAE
- Monitorowanie w czasie rzeczywistym: integracja czujników do śledzenia temperatury i ciśnienia
- Konserwacja predykcyjna: algorytmy uczenia maszynowego optymalizujące interwały serwisowe
Te cyfrowe technologie zwiększają niezawodność form ram wyświetlaczy, redukując nieplanowane przestoje o 30-40% i poprawiając ogólną efektywność sprzętu (OEE) o 15-20%.
7.3 Lekkość i innowacje materiałowe
Zaawansowane materiały otwierają nowe możliwości w projektowaniu form ram ekspozycyjnych:
- Stale niskostopowe o wysokiej wytrzymałości (HSLA): Zmniejszanie grubości przekroju bez uszczerbku dla wytrzymałości
- Kompozyty z matrycą metalową: dla lepszej przewodności cieplnej i mniejszej masy
- Powłoki ceramiczne: poprawa odporności na zużycie przy jednoczesnym zachowaniu wykończenia powierzchni
Innowacje te umożliwiają produkcję lżejszych i bardziej wydajnych form ram wyświetlaczy, co przyczynia się do wzrostu zapotrzebowania na cieńsze i lżejsze urządzenia wyświetlające.
8. Wniosek
Projektowanie i produkcja form do ram ekspozycyjnych wymaga specjalistycznego podejścia, które równoważy precyzję, jakość powierzchni i wydajność produkcji. Dzięki doborowi odpowiednich materiałów (718H do zastosowań ogólnych, S136 dla odporności na korozję, NAK80 dla powierzchni lustrzanych) i wdrożeniu rygorystycznych środków kontroli jakości, producenci mogą tworzyć formy do ram ekspozycyjnych, które spełniają rygorystyczne wymagania nowoczesnej produkcji ekspozycji.
Branża form do produkcji ram wyświetlaczy stale ewoluuje dzięki integracji produkcji addytywnej, technologii cyfrowego bliźniaka i zaawansowanych materiałów. Innowacje te umożliwiają produkcję bardziej złożonych, trwalszych i ekonomicznych komponentów wyświetlaczy, jednocześnie wspierając trend w kierunku cieńszych, lżejszych i wydajniejszych urządzeń wizualnych.
Postępując zgodnie z wytycznymi przedstawionymi w tym niezbędnym przewodniku, inżynierowie i producenci mogą opracowywać rozwiązania w zakresie form do ram ekspozycyjnych, które zapewniają stałą jakość, maksymalizują wydajność produkcji i wspierają ciągły rozwój technologii ekspozycyjnej. Przyszłość technologii form do ram ekspozycyjnych niewątpliwie przyniesie dalszy postęp w zakresie materiałów, procesów i digitalizacji, zapewniając branży utrzymanie pozycji lidera innowacji produkcyjnych.
>> Może ci się też spodobać
Normy i odniesienia
W tym artykule powołano się na następujące standardy branżowe: