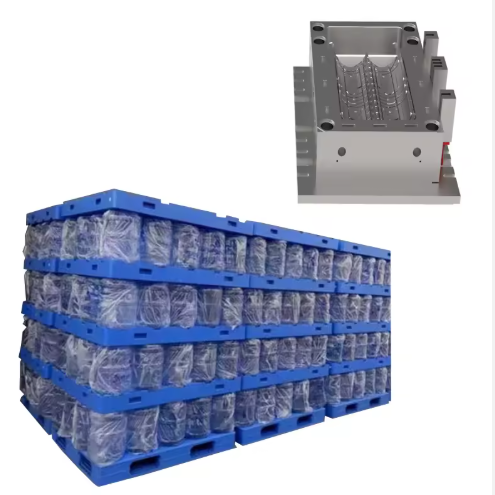
Inzicht in de vereisten voor mallen voor waterrekken
Matrijzen voor waterrekken spelen een cruciale rol bij de productie van opslagoplossingen voor diverse industrieën, van huishoudelijke opbergoplossingen tot industriële faciliteiten. Deze matrijzen moeten bestand zijn tegen productiecycli met hoge volumes, terwijl ze tegelijkertijd dimensionale nauwkeurigheid en oppervlaktekwaliteit behouden. De unieke uitdagingen bij het gieten van waterrekken omvatten het creëren van uniforme wanddiktes, het garanderen van adequate koeling voor een efficiënte productie en het ontwerpen van een duurzaam ontwerp dat het gewicht van met water gevulde containers kan dragen.
Het materiaal dat voor de mallen van waterkoelers wordt gekozen, moet een evenwicht vinden tussen verschillende belangrijke eigenschappen: voldoende hardheid om slijtage tijdens herhaalde spuitgietcycli te weerstaan, een goede warmtegeleiding voor gelijkmatige koeling en voldoende taaiheid om scheuren te voorkomen onder de spanning van het klemmen en uitwerpen van de mal. Bovendien moet het materiaal compatibel zijn met de gangbare kunststoffen voor spuitgieten die voor waterkoelers worden gebruikt, meestal polypropyleen (PP) of polyethyleen (PE), die specifieke oppervlakteafwerkingen van de mal vereisen om de gewenste producttextuur en lossingseigenschappen te bereiken.
Materiaalkeuze voor mallen voor waterrekken
Het optimale materiaal voor mallen voor waterkoelers combineert duurzaamheid, bewerkbaarheid en kosteneffectiviteit. Voor deze toepassing wordt een middelmatig koolstofstaal gebruikt, dat een uitstekende balans biedt tussen mechanische eigenschappen die geschikt zijn voor de eisen van de waterkoelerproductie. Dit materiaal biedt de nodige hardheid om de vormvastheid te behouden gedurende duizenden vormcycli, terwijl het tegelijkertijd gemakkelijk te bewerken is tot complexe vormgeometrieën.
Het geselecteerde staal ondergaat een zorgvuldig gecontroleerd warmtebehandelingsproces om de prestaties te optimaliseren. Het materiaal wordt verhit tot 820-840 °C voor uniforme austenitisatie, gevolgd door afkoeling in olie om een hardheid van 42-45 HRC te bereiken in de matrijs en de kerncomponenten. Een daaropvolgend temperingsproces bij 550-580 °C gedurende 2-3 uur vermindert interne spanningen met behoud van de vereiste hardheid, wat resulteert in een matrijsmateriaal met uitstekende slijtvastheid en taaiheid. Dit warmtebehandelingsregime zorgt ervoor dat de matrijs bestand is tegen de thermische cycli en mechanische spanningen van spuitgietprocessen met grote volumes.
Spuitgietparameters voor waterrekken
Succesvolle productie van waterrekken vereist nauwkeurige controle van de spuitgietparameters om de kwaliteit van het onderdeel en de levensduur van de matrijs te garanderen. Het spuitgietproces begint met het drogen van het materiaal om vocht te verwijderen, doorgaans bij 80-90 °C gedurende 2-3 uur, wat oppervlaktedefecten in het eindproduct voorkomt. Het temperatuurprofiel van de spuitgietmachine moet worden ingesteld met een geleidelijke stijging van de achterzijde (200-210 °C) naar de voorzijde (220-230 °C) om een goede plastificatie te garanderen zonder materiaaldegradatie.
De injectiedruk is cruciaal voor het volledig vullen van de matrijs en tegelijkertijd overmatige spanning op de matrijsonderdelen te voorkomen. Een eerste druk van 60-80 MPa, gevolgd door een houddruk van 40-60 MPa, wordt aanbevolen, met een totale injectietijd van 20-30 seconden, afhankelijk van de complexiteit van het onderdeel. De matrijstemperatuur moet op 40-60 °C worden gehouden met behulp van een gesloten koelsysteem om een constante koeling van het onderdeel te garanderen en de cyclustijd te verkorten.
Optimalisatie van de cyclustijd is essentieel voor een efficiënte productie van waterkoelers. Een typische cyclus duurt 45-60 seconden, waarbij de afkoeltijd 50-60% van de totale cyclus beslaat. Het uitwerpen van het product moet gesynchroniseerd zijn om vervorming te voorkomen, met een lage beginsnelheid van 2-3 mm/s die toeneemt tot 5-8 mm/s zodra het product uit de matrijs is. Deze parameters zorgen voor minimale belasting van zowel de matrijs als het product, waardoor het aantal afgekeurde producten afneemt en de levensduur van de matrijs wordt verlengd.
Ontwerpoverwegingen voor de matrijsstructuur
Bij het ontwerp van een waterkoelingsmal moet rekening worden gehouden met verschillende cruciale factoren om de productie-efficiëntie en de kwaliteit van de onderdelen te garanderen. De malbasis moet voldoende stijf zijn om doorbuiging tijdens het klemmen te voorkomen, waarbij waar mogelijk gestandaardiseerde malcomponenten worden gebruikt om de productiekosten te verlagen. De lay-out van de matrijsholtes moet de materiaalstroom en koeling optimaliseren, waarbij ontwerpen met meerdere matrijsholtes gebalanceerde kanaalsystemen bevatten om een uniforme vulling te garanderen.
Het ontwerp van het koelsysteem is met name belangrijk voor watergekoelde matrijzen, omdat uniforme koeling kromtrekken voorkomt en de cyclustijd verkort. De matrijs moet een netwerk van koelkanalen met een diameter van 8-12 mm bevatten, geplaatst op 15-20 mm van het matrijsoppervlak. Voor complexe geometrieën kunnen conforme koelkanalen worden gebruikt die de contouren van het onderdeel volgen, waardoor een consistente temperatuurverdeling wordt gegarandeerd. Het koelsysteem moet een temperatuurverschil van maximaal 5 °C over het matrijsoppervlak handhaven.
Het ontwerp van het uitwerpsysteem moet rekening houden met het doorgaans grote oppervlak van onderdelen die in waterkoelsystemen worden verwerkt. Een combinatie van uitwerppennen en stripplaten wordt aanbevolen, waarbij de pennen zo geplaatst worden dat er geen zichtbare sporen op het eindproduct achterblijven. De uitwerpslag moet voldoende zijn om het onderdeel volledig te ontdoen van ondersnijdingen, met een veiligheidsmarge van 10-15% bovenop de berekende benodigde slag.
Industrienormen en kwaliteitscontrole
Matrijzen voor waterrekken moeten voldoen aan strenge industrienormen om een consistente productie en productprestaties te garanderen. De matrijs moet worden ontworpen en geproduceerd volgens de kwaliteitsmanagementprincipes van ISO 9001, waarbij kritische afmetingen worden gecontroleerd tot op ±0.02 mm. Voor de oppervlakteafwerking wordt doorgaans een Ra-waarde van 0.8-1.6 μm voor de holteoppervlakken gespecificeerd om de gewenste textuur en lossingseigenschappen van het onderdeel te bereiken.
Het testen en valideren van matrijzen is essentieel vóór de volledige productie. Een uitgebreide matrijsproef moet de volgende zaken verifiëren: dimensionale nauwkeurigheid van de gegoten onderdelen, afwezigheid van oppervlaktedefecten, een goede koelefficiëntie en uitwerpprestaties. De matrijs moet onderdelen produceren die aan alle specificaties voldoen gedurende ten minste 500 opeenvolgende cycli voordat deze voor productie wordt goedgekeurd.
Regelmatig onderhoud is noodzakelijk om de levensduur van de matrijs en een constante productkwaliteit te garanderen. Een preventief onderhoudsschema moet het volgende omvatten: reiniging van de koelkanalen om de 5000 cycli, inspectie van de geleidepennen en bussen op slijtage en controle van de afmetingen van de matrijs. Alle reparaties of aanpassingen moeten worden gedocumenteerd en bijgehouden om de kwaliteitscontrole te waarborgen.
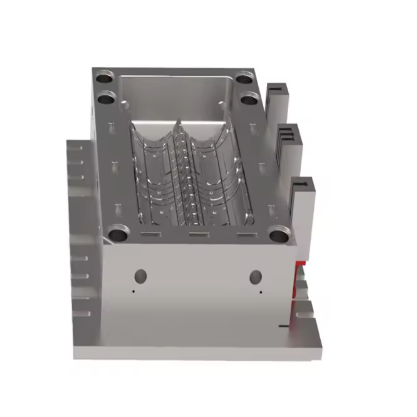
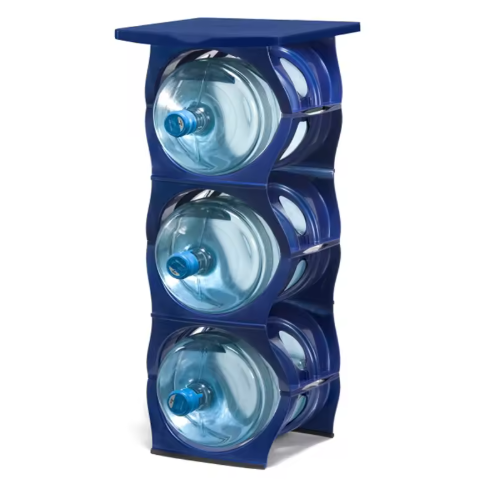
Geavanceerde technieken voor het optimaliseren van mallen voor waterrekken
Door geavanceerde productietechnieken toe te passen, kunnen de prestaties en levensduur van waterkoelmatrijzen aanzienlijk worden verbeterd. Computerondersteunde engineering (CAE)-tools moeten tijdens de ontwerpfase worden gebruikt om het vullen, koelen en kromtrekken van de matrijs te simuleren, waardoor optimalisatie mogelijk is vóór de matrijsfabricage. Dit vermindert de noodzaak voor kostbare aanpassingen en verkort de ontwikkeltijd.
Voor massaproductie bieden hot runner-systemen aanzienlijke voordelen ten opzichte van cold runners, waardoor materiaalverspilling tot wel 30% wordt verminderd en de consistentie van de onderdelen wordt verbeterd. De hot runner moet worden ontworpen met uitgebalanceerde stroomkanalen en spuitmonden met de juiste afmetingen, afgestemd op het kunststofmateriaal en de geometrie van het onderdeel.
Oppervlaktebehandelingen kunnen de prestaties van de matrijs verder verbeteren. Een nitridelaag met een dikte van 5-10 μm kan de oppervlaktehardheid verhogen tot 65-70 HRC, waardoor de slijtvastheid aanzienlijk verbetert. Voor matrijzen die onderdelen produceren met kritische esthetische eisen, kan een gepolijste spiegelafwerking (Ra 0.025-0.05 μm) worden gespecificeerd, waarvoor gespecialiseerde polijsttechnieken en -apparatuur nodig zijn.
Problemen met schimmelvorming in waterrekken oplossen
Zelfs bij een zorgvuldig ontwerp en fabricage kunnen er productieproblemen optreden bij waterkoelmatrijzen die moeten worden opgelost. Vervorming is een veelvoorkomend probleem, meestal veroorzaakt door ongelijkmatige koeling of overmatige restspanning. Dit kan worden verholpen door de lay-out van de koelkanalen aan te passen, de pakdrukprofielen te wijzigen of de matrijstemperatuur te optimaliseren.
De vorming van braamresten bij de scheidingslijn duidt op een te hoge klemkracht, versleten matrijsonderdelen of een verkeerde uitlijning. Regelmatige controle van de sluittoleranties van de matrijs en onderhoud van geleidepennen en bussen kunnen dit probleem voorkomen. Als er braamresten ontstaan, kan het nodig zijn om de matrijsinzetstukken te controleren op slijtage of de klemkracht aan te passen.
Een slechte oppervlakteafwerking van gegoten onderdelen kan het gevolg zijn van verschillende factoren, waaronder onvoldoende matrijstemperatuur, materiaalverontreiniging of aantasting van het oppervlak van de matrijs. Door de matrijs goed te koelen, gefilterde en gedroogde grondstoffen te gebruiken en de matrijs regelmatig te reinigen, wordt een consistente productkwaliteit gewaarborgd.
Conclusie
Het succesvol ontwerpen en produceren van matrijzen voor waterreservoirs vereist een alomvattende aanpak die een evenwicht vindt tussen materiaalkeuze, warmtebehandeling, spuitgietparameters en constructief ontwerp. Door de richtlijnen in deze handleiding te volgen, kunnen fabrikanten matrijzen produceren die een consistente productkwaliteit leveren, de productie-efficiëntie maximaliseren en een lange levensduur garanderen.
Continue verbetering door middel van monitoring en optimalisatie is essentieel voor het behoud van concurrentievermogen op de markt voor waterkoelsystemen. Het implementeren van preventieve onderhoudsprogramma's, het op de hoogte blijven van industrienormen en het benutten van geavanceerde productietechnologieën zorgen ervoor dat matrijzen voor waterkoelsystemen voldoen aan de veranderende eisen op het gebied van productievolume, complexiteit van onderdelen en kwaliteitseisen.
Door deze principes te integreren in het ontwerp en de productieprocessen van matrijzen, kunnen producenten een betrouwbare en kosteneffectieve productie van waterreservoirs realiseren die voldoet aan de behoeften van zowel fabrikanten als eindgebruikers, en tegelijkertijd de prestaties van de matrijs op lange termijn en het rendement op de investering garanderen.
Waterrekmal – Veelgestelde vragen
1. Waarvoor wordt een waterrekmal gebruikt?
Een mal voor waterreservoirs wordt gebruikt om waterreservoirs te produceren voor drainage-, opslag- of waterbeheersingssystemen.
2. Welke materialen kan de mal voor het waterrek ondersteunen?
Het is geschikt voor FRP, SMC, BMC, kunststof en andere composiet- of polymeermaterialen.
3. Kan de mal voor het waterrek worden aangepast?
Ja, de mal voor het waterrek kan worden aangepast qua formaat, structuur, aantal holtes en oppervlakteafwerking.
4. Welke vormprocessen zijn er beschikbaar?
Gangbare processen zijn onder andere compressievormen, spuitgieten en harsinjectievormen.
5. Wat is het materiaal van de mal?
De mal voor het waterreservoir wordt doorgaans gemaakt van hoogwaardig staal of aluminium voor duurzaamheid en precisie.
6. Wat is de levensduur van de mal?
Bij goed onderhoud kan de waterrekmal een langdurige productie op grote schaal aan.
7. Voert u testmonsters uit vóór levering?
Ja, proefgieten en monsterinspectie zijn mogelijk vóór de definitieve verzending.