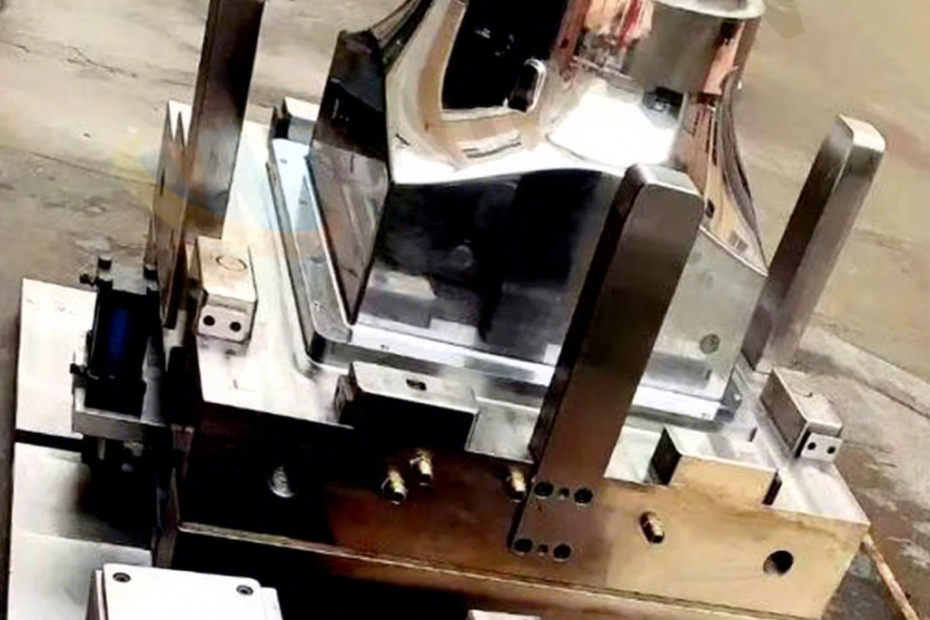
Een SMC-matrijs bij een Tier-1 toeleverancier in de auto-industrie in Tennessee produceerde buitenpanelen voor motorkappen van vrachtwagens – met een Klasse A-oppervlak, gelakt en volgens de nuldefectspecificaties. De onderdelen vertoonden een terugkerend poreus patroon: kleine cirkelvormige holtes met een diameter van 0.5-1.5 mm, geclusterd in een band op ongeveer 150 mm van het midden van de lading, consistent bij elke injectie. De matrijsontwerper probeerde de klemkracht te verhogen van 1,200 naar 1,500 ton – geen verandering. Hij probeerde het ladingspatroon aan te passen van een enkele gecentreerde rechthoek naar twee verspringende stroken – de poreusheid verplaatste zich, maar verdween niet. Hij probeerde de dekking van de lading te verlagen van 70% naar 55% – de poreusheid werd erger omdat er een grotere stroomafstand was en er meer ingesloten lucht moest worden verwijderd. De oplossing, die ze na drie weken van vallen en opstaan eindelijk hadden gevonden, was beschamend eenvoudig: de ontluchtingsgroeven op de snijkant waren 0.03 mm diep in plaats van de voorgeschreven 0.05 mm, en de verchromingswerkplaats had ze gedeeltelijk opgevuld tijdens de laatste revisiecyclus. Een herbewerking van de ontluchtingsgroeven met een vlakslijpmachine voor $400 loste een probleem op dat al $60,000 aan afval, stilstand en overuren had gekost. De ontluchting van SMC-matrijzen is het minst aantrekkelijke onderdeel van matrijsontwerp – niemand zet ontluchtingsgroeven op zijn portfoliofoto's – maar het is wel het onderdeel dat een matrijs die meteen goed werkt onderscheidt van een matrijs die je gedurende zijn hele levensduur problemen bezorgt, en het verschil zit hem vaak in fracties van een millimeter.
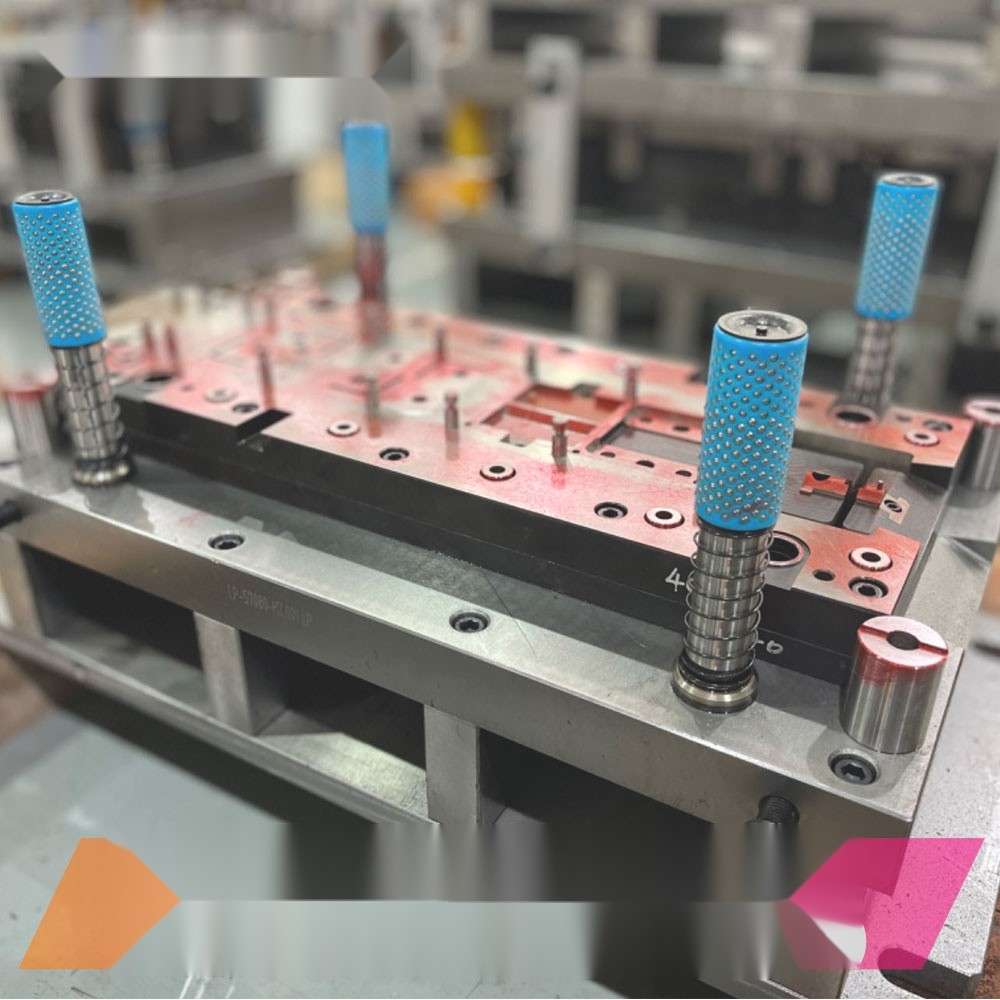
Inzicht in de ontluchting van SMC-schimmel: waarom gas opgesloten raakt.
SMC (sheet molding compound) is een thermohardend composietmateriaal dat uithardt onder hitte en druk in een metalen mal. Het materiaal komt bij de pers aan als een rol kleverige, leerachtige plaat, doorgaans 3-6 mm dik, bestaande uit gehakte glasvezels (25-30 gewichtsprocent, vezellengte 25-50 mm) verspreid in een gevulde, gepigmenteerde en gekatalyseerde onverzadigde polyester- of vinylesterharspasta. De pasta bevat ongeveer 40-50% vulstof naar gewicht – calciumcarbonaat is de standaard voor algemene SMC, aluminiumtrihydraat voor brandvertragende varianten – plus styreenmonomeer als reactief verdunningsmiddel, een peroxide-initiator (meestal tert-butylperoxybenzoaat of iets dergelijks), een intern lossingsmiddel (zinkstearaat) en een verdikkingsmiddel (magnesiumoxide of magnesiumhydroxide) dat de viscositeit van het mengsel verhoogt van een kleverige pasta tijdens het lamineren tot een leerachtige vaste stof bij kamertemperatuur gedurende een rijpingsperiode van drie tot vijf dagen. Wanneer de SMC-vulling in een verwarmde mal van 140-160 °C wordt geplaatst en gecomprimeerd, gebeuren er drie dingen tegelijk: de viscositeit van het materiaal daalt met drie tot vier ordes van grootte naarmate de temperatuur stijgt door de glasovergang van het verdikte polyester, waardoor de vulling kan vloeien en de holte kan vullen; De peroxide-initiator ontleedt, waardoor vrije radicalen ontstaan die de polyesterketens met styreenbruggen verbinden. Hierdoor wordt de vloeibare hars omgezet in een stijf, driedimensionaal thermohardend netwerk. Vluchtige stoffen – styreenmonomeer, vocht geabsorbeerd uit de omgevingsluchtvochtigheid tijdens de voorbereiding van de lading, ingesloten lucht uit het meng- en plaatproductieproces – worden als gassen uit het stromende materiaal gedreven. Deze gassen zijn de bron van porositeit. Als ze niet uit de holte kunnen ontsnappen voordat het materiaal uithardt en ze vastzet, ontstaan er holtes in het eindproduct. De fysica van SMC-stroming maakt het ontluchtingsprobleem complexer dan het lijkt. SMC stroomt niet als een vloeistof die een holte van onderaf vult. Het stroomt als een prop – een viskeus, vezelrijk front dat zich als een zuiger door de holte beweegt en lucht voor zich uit duwt. Als de lading 60% van het holteoppervlak bedekt en de resterende 40% open is, moet de lucht in dat open volume ergens heen. Idealiter ontsnapt het gas via ventilatieopeningen aan de rand van de matrijs – bij de afschuifrand, waar de twee matrijshelften samenkomen. Maar de voorkant van het SMC kan ook lucht insluiten door vanuit twee richtingen rond een kern of een rib te convergeren, waardoor een geïsoleerde luchtbel ontstaat die geen uitweg heeft naar een ventilatieopening. Het vezelgehalte is van belang voor de ventilatie, omdat de vezels de gasstroom door het materiaal beperken. Een compound met 30% glas (gewichtsprocent) en vezels van 25 mm heeft een gasdoorlaatbaarheid die ongeveer een tiende is van die van de ongevulde harspasta. In de praktijk betekent dit dat gas dat in het midden van de matrijs ontstaat – waar het materiaal het dikst is en de dampdruk van styreen het hoogst is – niet gemakkelijk naar de randen van de matrijs kan migreren en ontsnappen. Het moet een uitweg hebben, en die uitweg is het ventilatiesysteem.
De afstand die een gasbel moet afleggen om een ontluchtingsopening te bereiken, moet korter zijn dan de afstand die het SMC-vloeifront aflegt voordat het materiaal stolt. Bij typische SMC-vormomstandigheden – matrijstemperatuur van 145 °C, uithardingstijd van 60-90 seconden, klemdruk van 30-50 MPa – bedraagt de stollingstijd van het materiaal aan het matrijsoppervlak 15-25 seconden. Binnen die tijdspanne moet het SMC vloeien, de matrijs vullen en ontluchten. Na de stolling worden gasbellen permanent opgesloten.
Stap 1: Bepaal de juiste afmetingen voor de ventilatiesleuven
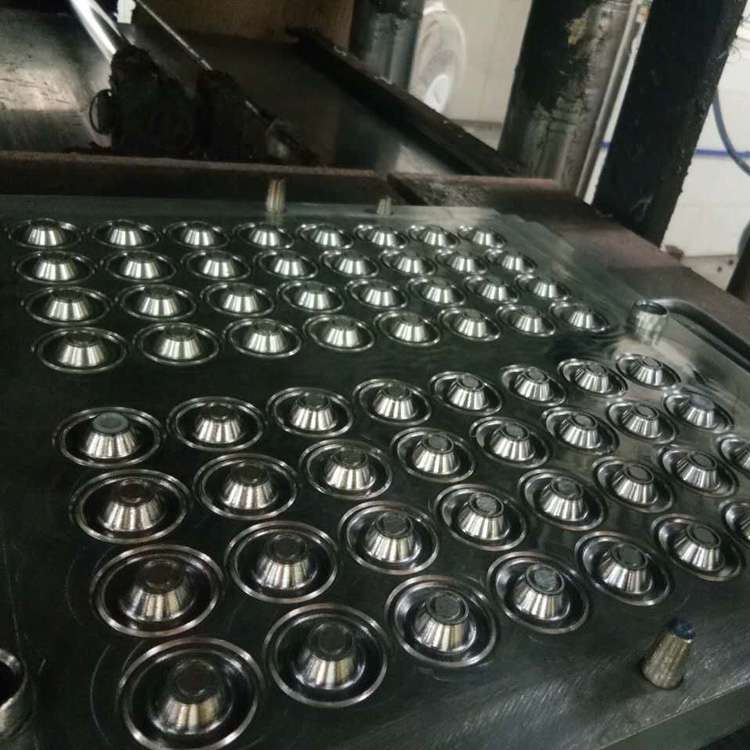
Ontluchtingsgroeven in een SMC-mal zijn ondiepe kanaaltjes die in het scheidingsvlak van één malhelft, meestal de holtezijde, zijn geslepen of gefreesd. Ze lopen vanaf de rand van de holte naar buiten, richting de atmosfeer. De doorsnede van de groef is doorgaans rechthoekig of trapeziumvormig en de afmetingen zijn zeer klein – dit is waar de meeste ontluchtingsproblemen beginnen. De diepte van de groef bepaalt hoeveel gas er door de ontluchting kan stromen, maar ook of het SMC-materiaal tijdens het spuitgieten in de ontluchting terechtkomt. Een te diepe groef ontlucht goed, maar vult zich met uitgehard SMC, waardoor een braam ontstaat die moet worden bijgesneden en uiteindelijk de ontluchting volledig verstopt. Een te ondiepe groef laat geen braam ontstaan, maar voert ook niet genoeg gas af, waardoor er porositeit in het onderdeel achterblijft. De praktische diepte voor een SMC-ontluchtingsgroef ligt tussen 0.03 en 0.08 mm – dat is 30 tot 80 micron, ongeveer de dikte van een mensenhaar. Deze diepte wordt gemeten met een meetklok op het maloppervlak na het slijpen. De breedte van de ontluchtingsgroef is minder kritisch dan de diepte voor de gasstroom. Een breedte van 2-4 mm is standaard, maar de belangrijkste parameter is de totale dwarsdoorsnede van de ontluchtingsopening ten opzichte van het volume lucht en vluchtige stoffen dat moet ontsnappen. Een handige vuistregel: de totale oppervlakte van de ontluchtingsopening moet minstens 0.5% van de geprojecteerde matrijsoppervlakte bedragen. Voor een matrijs met een geprojecteerde oppervlakte van 0.5 vierkante meter is dat 2,500 mm² totale dwarsdoorsnede van de ontluchtingsopening. Verdeeld over een scheidingslijnomtrek van 4 meter betekent dit een gemiddelde ontluchtingsdiepte van ongeveer 0.06 mm als de totale breedte van de ontluchtingsopening (aantal ontluchtingsopeningen × breedte per opening) de helft van de scheidingslijn beslaat. De lengte van de ontluchtingsgroef – de afstand die het gas door het smalle kanaal moet afleggen om de atmosfeer te bereiken – moet zo kort mogelijk zijn. Een lengte van 5-10 mm is voldoende voor de meeste SMC-matrijzen. Bij een lengte van meer dan 15 mm wordt de stromingsweerstand door het ondiepe kanaal aanzienlijk en neemt de ontluchtingsefficiëntie af. Als het matrijsontwerp een langere land vereist (voor sterkte, om te voorkomen dat de rand van het gereedschapsstaal breekt), vergroot dan de groefdiepte in het landgebied iets. Een getrapte ontluchting met een landopening van 0.05 mm diep × 5 mm lang die uitmondt in een ontlastingsgroef van 0.5 mm diep × 10 mm breed werkt goed en veroorzaakt geen braamvorming, omdat het SMC zijn vloeivermogen verliest voordat het het diepe gedeelte bereikt. De afstand tussen de ontluchtingsgroeven rond de scheidingslijn is vooral belangrijk wanneer er ribben, nokken of andere holte-elementen zijn die convergentiezones voor het vloeifront creëren. Begin met een afstand van 50-80 mm tussen de ontluchtingsgroeven rond de gehele scheidingslijn, met een kleinere afstand – tot 25 mm – in de delen van de matrijs die het laatst gevuld worden, zoals de hoeken die het verst verwijderd zijn van de vulplaats en de gebieden rond diepe ribben of kernen.
Stap 2: Plaats de ventilatieopeningen op de plekken waar de lucht daadwerkelijk naartoe stroomt.
Het plaatsen van ontluchtingsopeningen is meer een kunst dan een wetenschap als je het op basis van trial and error doet, en meer een wetenschap dan een kunst als je een matrijsvullingssimulatie gebruikt. SMC-stromingssimulatiesoftware – zoals Moldflow, Moldex3D en gespecialiseerde pakketten zoals ESI PAM-COMPOSITES – kan de voortgang van het SMC-stromingsfront voorspellen, laten zien waar luchtbellen zullen ontstaan en de gasdruk in die bellen berekenen als functie van de locatie van de ontluchtingsopeningen. Voor een nieuwe matrijs is het uitvoeren van een stromingssimulatie en het plaatsen van ontluchtingsopeningen op de voorspelde locaties waar de matrijs als laatste gevuld moet worden en waar luchtbellen ontstaan, standaardprocedure bij elke gereedschapmakerij die SMC-matrijzen voor productie maakt. Voor een bestaande matrijs die porositeit vertoont, is de diagnostische aanpak een reeks onvolledige vullingen: verlaag stapsgewijs het vulgewicht zodat de matrijs niet volledig gevuld wordt en onderzoek de onvolledige vullingen om te zien hoe het stromingsfront zich heeft ontwikkeld en waar het is gestopt. De laatste gebieden die gevuld moeten worden, zijn de plaatsen waar de ontluchtingsopeningen moeten komen. Een korte injectie bij 95%, 90%, 85% en 80% vulling geeft een kaart van de stromingsprogressie die meer inzicht geeft in de ontluchting dan welke simulatie dan ook. Naast de scheidingslijn kunnen ontluchtingspunten ook nodig zijn op interne locaties – aan de bovenkant van ribben, aan de uiteinden van blinde holtes en rond uitwerppennen. Uitwerppennen zelf kunnen als ontluchtingspunten dienen als ze aan één zijde licht vlak of in een groef zijn geslepen – een techniek die "ontluchten van de uitwerppen" wordt genoemd. Een vlak van 0.03-0.05 mm diep, geslepen aan één zijde van een uitwerppen met een diameter van 12 mm, zorgt voor een ontluchtingspad met een dwarsdoorsnede van ongeveer 0.4-0.6 mm², wat relevant is voor het ontluchten van een lokale gasophoping. De speling van de pinnen zelf (doorgaans 0.01-0.02 mm diameter) is te klein om gas effectief af te voeren. Er zal wel wat lucht ontsnappen over meerdere cycli, maar niet snel genoeg om een gasbel te verwijderen binnen het vul- en vloeitijdvenster van 15-25 seconden. Poreuze gesinterde metalen ontluchtingsinzetstukken – meestal gemaakt van gesinterd roestvrij staal met een porositeit van 20-40% en poriën van 5-20 micron – kunnen worden geïnstalleerd op plaatsen waar ontluchtingsopeningen in de scheidingslijn niet kunnen komen. Deze inzetstukken laten gas door het inzetstuk zelf stromen, terwijl ze het SMC-materiaal blokkeren (de vezels kunnen de poriën van micronformaat niet binnendringen en de viscositeit van de hars bij de vormtemperatuur is te hoog om erin te vloeien voordat deze uithardt). Gesinterde ontluchtingsventielen kosten $50-200 per stuk, afhankelijk van de grootte, en ze vereisen af en toe reiniging – een weekbehandeling met oplosmiddel gevolgd door terugspoelen met perslucht om de 5,000-10,000 cycli – maar ze bieden een oplossing voor ontluchtingsproblemen op plaatsen waar geen groefontluchter bij kan komen, zoals de bodem van een diepe, smalle rib of het midden van een groot vlak oppervlak ver van de scheidingslijn.
Stap 3: Gebruik vacuümondersteuning om het gas af te voeren.
Voor SMC-onderdelen met oppervlakken van klasse A – carrosseriepanelen, motorkappen van vrachtwagens, spatborden van tractoren, elk onderdeel dat wordt geverfd en van dichtbij wordt geïnspecteerd – is vacuümgestuurde ontluchting de afgelopen tien jaar standaardpraktijk geworden. Het concept is eenvoudig: in plaats van te vertrouwen op het stromingsfront van de SMC om gas door passieve ontluchtingskanalen tegen de atmosferische druk in te persen, worden de ontluchtingskanalen aangesloten op een vacuümpomp die tijdens de stromings- en vulfase een onderdruk van 50-80 kPa (0.5-0.8 bar onder de atmosferische druk) in de matrijs creëert. Het vacuüm heeft drie functies: het verhoogt de drukgradiënt die gas uit de matrijs drijft met een factor van ongeveer twee (de drijvende kracht verandert van de druk in de matrijs min de atmosferische druk naar de druk in de matrijs min de vacuümdruk), het verwijdert de tegendruk die een passieve ontluchter ondervindt van de luchtkolom in het ontluchtingskanaal, en het laat luchtbellen instorten voordat ze door de convergerende stromingsfronten kunnen worden ingesloten – de verlaagde druk in een luchtbel maakt deze kleiner, en een kleinere bel heeft minder kans om door de convergerende SMC-stroming te worden geïsoleerd. De praktische implementatie vereist het frezen van vacuümkanalen in de matrijs: een netwerk van kleine doorgangen, meestal geboorde gaten met een diameter van 3-5 mm, die de ontluchtingsgroeven verbinden met een perifeer vacuümverdeelstuk dat in de matrijsbodem is gefreesd. Het verdeelstuk is via een snelkoppeling aan de zijkant van de matrijs verbonden met de vacuümpomp. Een vacuümafdichting – een siliconen O-ring in een groef die de matrijs buiten de scheidingslijn omringt – voorkomt dat omgevingslucht via de opening in de scheidingslijn de matrijs in wordt gezogen, wat het vacuüm zou opheffen en ook verontreinigingen in de matrijs zou trekken. Het vacuüm wordt doorgaans gedurende de eerste 20-40 seconden van de vormcyclus aangelegd – vanaf het moment dat de mal begint te sluiten tot het materiaal is gestold – en vervolgens wordt de lucht afgevoerd naar de atmosfeer voor de rest van de uithardingscyclus. De vacuümpomp moet worden afgestemd op het volume van de matrijs: als vuistregel geldt dat de pomp vijf keer het matrijsvolume per seconde moet kunnen evacueren bij het gewenste vacuümniveau. Voor een matrijs met een matrijsvolume van 5 liter is een pomp met een capaciteit van 25 liter per seconde (ongeveer 1.5 m³/min) bij een vacuüm van 60 kPa voldoende. Membraanpompen zijn hiervoor zeer geschikt omdat ze bestand zijn tegen de styreendampen die onvermijdelijk in de vacuümleiding terechtkomen. Bij roterende schottenpompen is een koudeval in de vacuümleiding nodig om styreen te condenseren voordat het de pompolie bereikt, wat de kosten en het onderhoud verhoogt. De investeringskosten voor het toevoegen van vacuümondersteuning aan een SMC-matrijs bedragen doorgaans $5,000-15,000 voor de pomp, leidingen, afdichtingen en besturingselementen, plus ongeveer $2,000-5,000 voor de extra bewerkingen in de matrijs. Gezien de kosten van een afvalpercentage van 3-5% als gevolg van porositeit bij een klasse A-onderdeel dat 100,000 cycli per jaar doorloopt, is de terugverdientijd slechts enkele maanden.
Stap 4: Ontwerp de afschuifrand om de ventilatietijd te regelen
De afschuifrand – het verticale vlak waar de kern en de holte elkaar ontmoeten rond de omtrek van de mal – is het belangrijkste ontluchtingskanaal in een SMC-mal, en de geometrie ervan bepaalt wanneer de ontluchting plaatsvindt ten opzichte van de vormcyclus. Een afschuifrand is doorgaans 8-15 mm diep (verticale aangrijping) met een speling van 0.03-0.08 mm per zijde. Wanneer de mal volledig gesloten is, zorgt de speling bij de afschuifrand voor een smalle ringvormige opening waardoor gas kan ontsnappen. Het gas ontsnapt echter pas tijdens de laatste 2-5 mm van het sluiten van de mal; daarvoor is de opening te groot om te voorkomen dat het SMC-materiaal eruit stroomt. Dit betekent dat het ontluchtingsvenster erg kort is: de tijd die de pers nodig heeft om de laatste paar millimeter te sluiten, gedurende welke tijd het SMC tegelijkertijd de holte vult en gas genereert. De speling aan de afschuifrand is de meest gevoelige afmeting bij het ontluchten van SMC-matrijzen. Als de speling te klein is – minder dan 0.03 mm per zijde bij een afschuifrand van 1,000 mm lang – kan de thermische uitzetting van het gereedschapsstaal tijdens het opwarmen van kamertemperatuur tot 150 °C de speling volledig dichten, waardoor alle ventilatie wordt geblokkeerd en een afgesloten holte ontstaat. Als de speling te groot is – meer dan 0.10 mm per zijde – komt het SMC door de opening heen, hardt het uit en is de matrijsoperator in de volgende cyclus bezig met het verwijderen van het uitgeharde SMC van de snijrand met een messing schraper. De thermische uitzetting van gereedschapsstaal (P20, H13 of vergelijkbaar) bedraagt ongeveer 12 × 10⁻⁶ per °C. Bij een matrijsafmeting van 1,000 mm zorgt verwarming van 20 °C tot 150 °C voor een thermische uitzetting van ongeveer 1.6 mm. De speling bij de afschuifrand bij bedrijfstemperatuur is van belang, niet de speling bij kamertemperatuur. Een afschuifrand die bij kamertemperatuur aan één kant van de matrijs 0.06 mm meet, kan bij 150 °C aan diezelfde kant 0.04 mm meten en aan de tegenoverliggende kant 0.08 mm als de matrijsverwarming ongelijkmatig is. Dit komt vaak voor bij grote matrijzen, waar de verwarmingselementen nabij de aanspuitopening heter worden dan de verwarmingselementen nabij de randen. Sommige gereedschapsontwerpers specificeren een afschuifrand met een lichte tapsheid: 0.03 mm aan het uiteinde van de matrijsopening tot 0.08 mm aan het uiteinde dat naar de atmosfeer gericht is, over een lengte van 8-12 mm. Deze taps toelopende ventilatieopening biedt het voordeel van een betere gasstroom dankzij een diepere groef nabij de atmosfeer, gecombineerd met het voordeel van een nauwe spleet nabij de holte dat vlamverspreiding voorkomt. De conische vorm wordt na het bewerken van de snijkant met een vlakslijpmachine ingeslepen, en een ervaren gereedschapmaker heeft ongeveer een uur per meter scheidingslijn nodig om dit correct te doen. Bij matrijzen die honderdduizenden keren in productie worden gebruikt, neemt de speling aan de snijkant geleidelijk toe als gevolg van slijtage. De glasvezels in SMC zijn schurend en elke cyclus erodeert het gereedschapsstaal met een fractie van een micron. Een afschuifrand die begint met een speling van 0.05 mm kan na 100,000 cycli 0.08 mm zijn en na 300,000 cycli 0.12 mm. Op dat moment wordt de braam onacceptabel en moet de afschuifrand worden dichtgelast en opnieuw geslepen, of moet het matrijsinzetstuk worden vervangen. Het monitoren van de breedte van de braam op productieonderdelen – een braam van 0.5 mm bij het eerste exemplaar die oploopt tot 2 mm na 200,000 cycli – is een directe indicator van slijtage aan de snijkant en een voorspeller van wanneer de matrijs gereviseerd moet worden.
Stap 5: Valideer met een onderzoek met korte opnames en een dwarsdoorsnede-inspectie.
Een nieuwe SMC-matrijs of een matrijs die is aangepast voor ontluchting, moet systematisch worden gevalideerd voordat deze in productie gaat. De short-shot-studie – die in stap 2 kort is behandeld voor diagnostische doeleinden – is tevens het belangrijkste validatie-instrument. Voer een matrijstest uit met steeds hogere vulgewichten: begin bij 80% van het berekende vulgewicht, vervolgens 85%, 90%, 95% en ten slotte 100%. Fotografeer elk short-shot-onderdeel met een schaalbalk in het kader. Het short-shot met 95% vulgewicht moet een bijna volledig gevulde holte laten zien, met ongevulde gebieden alleen aan de uiteinden van het stroompad. Als het short-shot met 95% vulgewicht ongevulde gebieden in het midden van de holte laat zien – tussen ribben, rond nokken of op plaatsen die niet het verst van de vulling verwijderd zijn – dan zijn die ongevulde gebieden gasophopingen, geen gebieden met een korte stroming, en moeten ze extra worden ontlucht. Het onderdeel met 100% vulling moet worden doorgesneden: snijd het onderdeel door met een diamantzaag op de plaatsen waar in het onderzoek naar onvolledige vulling sprake was van een late vulling, en inspecteer de dwarsdoorsneden onder een stereomicroscoop met een vergroting van 10-20×. Waar u naar moet zoeken: bolvormige holtes (gasporositeit – ontluchtingsprobleem), onregelmatige holtes met zichtbare glasvezeloppervlakken (droog glas – de hars heeft de vezels niet goed bevochtigd, wat een compounderingsprobleem is, geen ontluchtingsprobleem), en vlakke, lensvormige delaminaties tussen de lagen van de SMC-lading (interlaminaire porositeit – veroorzaakt door lucht die tussen de SMC-lagen is ingesloten tijdens het opbouwen van de lading, te verhelpen door de lay-up procedure te verbeteren of een vacuümontluchtingsstap toe te voegen vóór het spuitgieten). Een SMC-onderdeel van productiekwaliteit mag geen zichtbare porositeit aan het oppervlak hebben en minder dan 1% holtegehalte per volume in elke dwarsdoorsnede, gemeten met beeldanalyse. De tijd die besteed wordt aan validatie – één persdienst en wat zaagbladen – betaalt zich terug in de eerste productieweek, waarin geen afval door porositeit ontstaat.
Veelvoorkomende valkuilen die u moet vermijden
Een mal die perfect werkt op een dinsdagmiddag in december bij een temperatuur van 22 °C en een relatieve luchtvochtigheid van 40%, kan op een vochtige augustusochtend bij een temperatuur van 32 °C en een relatieve luchtvochtigheid van 80% door porositeit de helft van de mallen afkeuren. Zelfvormend beton (SMC) absorbeert vocht uit de lucht – de polyesterpasta is hygroscopisch en het calciumcarbonaat vulmiddel adsorbeert water op de deeltjesoppervlakken. Een rol SMC die op een vochtige dag twee uur uit de vochtwerende zak is geweest, kan 0.1-0.3% vocht opnemen. Dat lijkt misschien niet veel, totdat je bedenkt dat 0.2% van een lading van 5 kg gelijk is aan 10 gram water, wat bij een vormtemperatuur van 150 °C ongeveer 12 liter stoom oplevert. Die stoom moet worden afgevoerd, en afzuiginstallaties die zijn ontworpen voor droog SMC in de winter, kunnen de extra gasbelasting van vochtige zomeromstandigheden mogelijk niet aan. De oplossing is strikte materiaalbehandeling: SMC moet maximaal 30 minuten voor het gieten uit de vochtwerende verpakking worden gehaald en de rollen moeten worden opgeslagen in een temperatuurgecontroleerde ruimte die binnen 5 °C van de temperatuur in de persruimte blijft om condensatie te voorkomen. Een andere valkuil is de temperatuurschommeling van de mal: een SMC-mal die in januari op 145 °C draait terwijl de werkplaats 15 °C is, kan in juli op 155 °C draaien omdat de instelling van de oliekachel niet is aangepast en de lagere omgevingstemperatuur in de winter de warmte sneller uit de mal onttrekt. Een 10 °C hogere maltemperatuur verkort de geleringstijd met ongeveer 30-40%, waardoor de beschikbare tijd voor ontluchting met dezelfde hoeveelheid afneemt. Als de ontluchting bij 145 °C al niet optimaal was, zal deze bij 155 °C zeker falen. De derde veelgemaakte fout – en deze is kostbaar omdat de mal opnieuw moet worden gesneden – is het afdekken van de ontluchtingsopeningen met een coating. Hardverchromen wordt vaak toegepast op SMC-matrijzen voor slijtvastheid en lossing, maar de chroomlaag hecht zich bij voorkeur aan gebieden met een hoge stroomdichtheid, waaronder de scherpe randen van ontluchtingsgroeven. Een ontluchtingsgroef die vóór het verchromen 0.06 mm diep was, kan na het verchromen 0.03 mm diep zijn als de verchromer de groeven niet heeft afgedekt of gecompenseerd door ze dieper te maken vóór het verchromen. De specificaties voor het verchromingsbedrijf moeten de tolerantie voor de diepte van de ontluchtingsgroeven na het verchromen expliciet vermelden, en de matrijs moet na het verchromen en voordat de matrijs terug in de pers wordt geplaatst, op elke ontluchtingsgroef worden gecontroleerd met een dieptemeter.
| Ventilatieparameter | Aanbevolen bereik | Als het te klein is | Als het te groot is |
|---|---|---|---|
| Diepte van de ventilatiegroef | 0.03-0.08 mm | Porositeit, brandplekken, ingesloten gasbellen | SMC-flits in de ontluchting, bijsnijden vereist, ontluchting raakt verstopt na verloop van tijd. |
| Breedte van de ventilatiegroef | 2-4 mm | Onvoldoende dwarsdoorsnede voor de gasstroom | Overmatige breedte van de flits, materiaalverspilling |
| Totale ventilatieoppervlakte (% van de holteoppervlakte) | 0.5-1.0% | Tegendruk verhindert volledige ontluchting. | Te groot, maar zelden een probleem tenzij de flitser te extreem is. |
| Afschuifrandspeling (per zijde) | 0.03-0.08 mm | Door thermische uitzetting kan het verschil tot nul worden gereduceerd. | Doorslag van flits door de afschuifrand, schade aan de scheidingslijn |
| Vacuüm-ondersteunde druk | 50-80 kPa onder de atmosferische druk | Onvoldoende drijvende kracht voor gasafvoer | Kan hars in de ontluchtingsleidingen zuigen voordat het gel wordt. |
| Ventilatieopeningen rondom de scheidingslijn | 25-80 mm | Dode zones tussen ventilatieopeningen houden gas vast. | Buitensporig hoge bewerkingskosten, geen prestatieverlies |