
Een matrijzenmaker in Huangyan besteedde drie weken aan het aanpassen van een SMC-matrijzen voor auto-onderdelen, omdat de onderdelen steeds vast kwamen te zitten in de matrijs. Hij probeerde de lossingshoek te vergroten. Hij probeerde lossingsmiddelen te gebruiken. Hij probeerde de perssnelheid te verlagen. Niets werkte, totdat hij de tekening van de uitwerpers erbij pakte en zich realiseerde dat het probleem niet de lossing was, maar dat vier uitwerppennen tegen onondersteunde dunne secties drukten, waardoor het onderdeel vervormde in plaats van van de kern te worden geduwd.
Het ontwerp van de uitwerper voor SMC-matrijzen krijgt niet dezelfde aandacht als het ontwerp van de verwarming of de snijkant. Dat zou wel zo moeten zijn. Een slecht ontworpen uitwerper zorgt ervoor dat een matrijs die 300,000 cycli mee zou moeten gaan, na 5,000 cycli al aan reparatie toe is. Zo doe je het meteen goed.
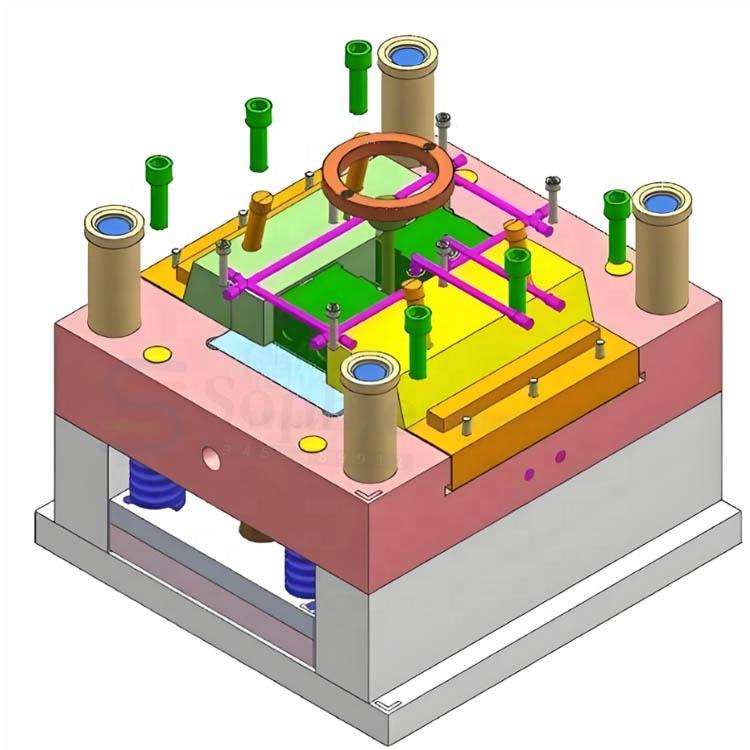
Wat is het verschil tussen SMC-uitwerpgieten en spuitgieten?
Als je uitwerpsystemen voor thermoplastische spuitgietmatrijzen hebt ontworpen, vergeet dan het meeste van wat je weet. SMC-uitwerpsystemen zijn een heel ander verhaal.
SMC-onderdelen zijn stijver bij de ontvormtemperatuur. Thermoplastische onderdelen komen heet en enigszins flexibel uit de mal – je kunt ze tot op zekere hoogte van de kern afbuigen. SMC-onderdelen harden uit in de mal bij 140-160 °C en zijn al volledig verknoopt bij het ontvormen. Ze zijn stijf. Als een uitwerper op de verkeerde plek drukt, buigt het onderdeel niet – het scheurt of de nok breekt af.
SMC krimpt minder en op een andere manier. Thermoplastische onderdelen krimpen 0.5–2.0% tijdens het afkoelen, waardoor ze vanzelf van de matrijs af en tegen de kern worden gedrukt – daarom worden er uitwerpers aan de kernzijde geplaatst. De krimp van SMC bedraagt 0.05–0.3% en is voornamelijk chemische krimp tijdens het uitharden, niet thermische. Het onderdeel hecht zich niet op dezelfde manier aan de kern. Soms blijft het in plaats daarvan aan de matrijs plakken, wat betekent dat er aan beide zijden uitwerpers nodig zijn.
Er bestaat geen mentaliteit van "uitwerppuntmarkering is oké". SMC-onderdelen worden gebruikt in zichtbare toepassingen in de auto-industrie en de elektrotechniek. Uitwerppuntmarkeringen op een oppervlak van klasse A zijn een afkeuringspunt. Spuitgieten kan uitwerppuntmarkeringen aan de B-zijde verbergen. SMC-onderdelen zijn vaak dunner (2-4 mm) en de B-zijde kan nog steeds zichtbaar zijn in het geassembleerde product. De plaatsing van de pinnen is daarom belangrijker.
Stap 1: Bereken de uitstotingskracht
Je moet weten hoeveel kracht er nodig is om het onderdeel los te duwen voordat je de juiste pinnen kunt bepalen. De basisformule is:
F = μ × A × P
Waar:
– F = uitstotingskracht (N)
– μ = wrijvingscoëfficiënt tussen het onderdeel en het matrijsstaal (doorgaans 0.15–0.35 voor SMC op P20-staal)
– A = contactoppervlak tussen onderdeel en matrijsoppervlak (mm²)
– P = contactdruk als gevolg van krimp (doorgaans 0.5–2.0 MPa voor SMC)
Een SMC-onderdeel ter grootte van een motorkap met een kerncontactoppervlak van 0.3 m² en een diëlektrische constante μ=0.25 vereist een uitwerpkracht van ongeveer 37.5–150 kN, afhankelijk van de krimpdruk. Dat zijn 8–30 uitwerppennen van 5 kN per pen. Ga niet gokken, maar reken het uit.
De wrijvingscoëfficiënt is niet constant. Deze verandert gedurende de levensduur van de matrijs door slijtage van het gereedschapsoppervlak en door de ophoping van lossingsmiddel. Nieuwe matrijzen worden gemakkelijker uitgeworpen (μ≈0.15). Goed gebruikte matrijzen met microkrasjes worden moeilijker uitgeworpen (μ≈0.30+). Ontwerp voor de topklasse, anders zult u er spijt van krijgen na 50,000 cycli.
Stap 2: Kies het type uitwerper
Vier soorten uitwerpers dekken de meeste SMC-toepassingen:
Ronde uitwerppennen — de standaard. Diameters van 4 mm tot 25 mm. Voor SMC (Surface Monte Carlo) moet de diameter groter zijn dan 8 mm. Alles wat kleiner is, buigt onder de uitwerpdruk of stoot door het werkstuk heen. Gehard H13-staal, genitreerd oppervlak. De speling tussen de pen en de boring moet 0.01–0.02 mm zijn — bij een grotere speling zal de SMC-braam de opening dichtslibben en de pen vastzetten.
Bladuitwerpers — voor ribben en dunne wanden. Rechthoekige doorsnede, te gebruiken wanneer een ronde pen niet past. SMC-ribsecties zijn vaak 2-3 mm breed. Een bladuitwerper van 1.5 mm kan werken, maar is kwetsbaar. Gebruik D2-gereedschapsstaal met een hardheid van HRC 58-60 voor bladen dunner dan 2 mm. Alles dunner dan 1.2 mm is vragen om problemen.
Afwerpplaten — voor grote vlakke oppervlakken. Een afwerpplaat oefent druk uit op de gehele omtrek van het onderdeel. Dit verdeelt de uitwerpkracht gelijkmatig en voorkomt volledig dat er pinnen in de plaat terechtkomen. Het nadeel: afwerpplaten verhogen de gereedschapskosten met $3,000–8,000 en vereisen geleidingsbussen en eindschakelaars. Voor cosmetische SMC-onderdelen waar pinsporen onacceptabel zijn, is dit de juiste oplossing.
Hefpennen met hydraulische ondersteuning – voor ondersnijdingen. SMC-onderdelen met klikverbindingen of ondersnijdingen vereisen hefpennen die tijdens het uitwerpen zijdelings bewegen. Het verschil met spuitgieten: SMC heeft na uitharding vrijwel geen elasticiteit meer, waardoor de hefpen de ondersnijding volledig moet passeren en het onderdeel er niet alleen langs mag buigen.
Stap 3: Plaats uitwerpers waar ze daadwerkelijk nuttig zijn.
De plaatsing van de pinnen is belangrijker dan het aantal pinnen. Een SMC-matrijs met 20 slecht geplaatste uitwerpers presteert slechter dan een matrijs met 12 goed geplaatste uitwerpers.
Druk op de ribben en nokken, niet op de vlakke gedeelten. De stijfste onderdelen van een SMC-onderdeel zijn de ribben, nokken en wandverbindingen. Daar wordt de uitwerpkracht het best overgebracht. Een pin die op een vlak paneel van 2.5 mm drukt, zal het paneel buigen. Dezelfde pin die op een rib van 3 mm aan de basis van dat paneel drukt, zal het hele onderdeel vervormen.
Verdeel de uitwerpkracht gelijkmatig rond het zwaartepunt van het onderdeel. Als alle uitwerpers aan één kant zitten, kantelt het onderdeel tijdens het uitwerpen en blijft het aan de kern vastzitten. Het resultaat: één hoek komt los, terwijl de tegenoverliggende hoek vast blijft zitten. Verdeel de uitwerpers zo dat de resulterende uitwerpkracht binnen 20 mm van het middelpunt van het onderdeel blijft.
Plaats de uitwerpers dicht bij verticale wanden. De hoogste kleefkracht is altijd te vinden in de buurt van verticale wanden en diepe ribben – deze hebben het grootste contactoppervlak per eenheid geprojecteerd oppervlak. Plaats de uitwerpers binnen 10-15 mm van verticale wanden. Plaats ze niet direct aan de voet van de wand (het staalprofiel wordt dan te dun), maar wel dichtbij.
Vermijd het indrukken van dunne secties. Als de dikte van het onderdeel bij de uitwerper minder dan 2 mm is, zal de pen erdoorheen drukken of een zichtbare afdruk achterlaten op het tegenoverliggende oppervlak. Voeg een lokaal verdikkingspunt toe – een 1 mm dikker gedeelte bij de uitwerper – om de belasting te verdelen. Dit voegt nauwelijks materiaal toe en voorkomt veel afval.
Stap 4: Stel de slaglengte en timing in.
De uitwerper moet het hoogste punt van de kern passeren. Bij SMC-matrijzen is dat doorgaans 10-25 mm voor vlakke onderdelen en 30-60 mm voor onderdelen met diepe ribben. Voeg 5 mm veiligheidsmarge toe.
Timing is ook belangrijk. Als de pers opent en de uitwerpers afgaan terwijl het onderdeel nog heet is (boven 80 °C), is het onderdeel iets flexibeler en komt het er gemakkelijker uit. Als de pers wacht en het onderdeel afkoelt, is het stijver en moeilijker uit te werpen. De meeste SMC-lijnen werpen het onderdeel uit bij een temperatuur van 80-100 °C – heet genoeg om het uitwerpen te vergemakkelijken, maar koel genoeg zodat het onderdeel niet vervormt onder zijn eigen gewicht.
Veelvoorkomende problemen met de uitwerper en oplossingen daarvoor.
| probleem | waarschijnlijke oorzaak | Bepalen |
|---|---|---|
| Het onderdeel hecht zich aan de holte (niet aan de kern). | Onvoldoende trek aan de spouwzijde; spouwoppervlak te gepolijst | Voeg 1–2° helling toe aan de verticale vlakken van de holte; verlaag de polijstgraad van het holteoppervlak naar SPI B-2 om de grip aan de kernzijde te verbeteren. |
| De pin prikt door het onderdeel heen. | De pen is te klein voor de belasting; het onderdeel op de penplaats is te dun. | Vergroot de pindiameter tot minimaal 8 mm; voeg een lokale opvullaag van maximaal 3 mm dikte toe op de pinlocatie. |
| De pen buigt na 5,000–10,000 cycli. | Ondermaatse pin; verkeerd uitgelijnde uitwerpplaat | Upgrade naar een grotere diameter of H13 met nitrering; controleer de paralleliteit van de uitwerpplaat. |
| Flash packs uitwerppen boring | Te grote speling tussen pen en boring; SMC met lage viscositeit | Verklein de speling tot 0.01–0.02 mm; voeg een groef voor de flitsvanger toe rond de pen. |
| Deels klemmen en vastlopen tijdens het uitwerpen. | Onevenwichtige uitwerperopstelling | Herverdeel de pinnen om de krachten rond het middelpunt van het onderdeel in evenwicht te brengen. |
| Puntjes zichtbaar op A-oppervlak | Pin te dicht bij A-oppervlak; onvoldoende paddikte | Verplaats de pin naar het B-oppervlakkenkenmerk (rib/uitsparing); voeg een lokaal contactvlak van 1 mm toe als verplaatsing niet mogelijk is. |
FAQ
Hoeveel uitwerppennen heeft een typische SMC-matrijs nodig?
Een matrijs voor een afzuigkap (0.3–0.5 m² geprojecteerd oppervlak) gebruikt doorgaans 12–20 uitwerppennen. Een kleinere matrijs voor een elektrische behuizing gebruikt er 6–12. Meer pennen is niet per se beter – elke pen is een potentieel braampad en een punt waar onderhoud nodig is. Bereken de benodigde kracht en gebruik vervolgens het minimale aantal pennen met de juiste afmetingen om die kracht te leveren.
Moet ik uitwerphulzen gebruiken op SMC-matrijskernen?
Uitwerphulzen rond kernpennen werken — ze zijn standaard op bevestigingspunten en montagegaten. Maar de wanddikte van de huls moet minimaal 1.5 mm zijn voor de uitwerpkrachten van SMC. Dünnere hulzen zullen bij de schouder scheuren. Als uw bevestigingspunt te klein is voor een huls met een wanddikte van 1.5 mm, gebruik dan een stripperplaat of herontwerp het bevestigingspunt.
Heb ik uitwerpers nodig op beide matrijshelften?
Voor eenvoudige geometrieën met een hellingshoek van 3° of meer op alle oppervlakken — waarschijnlijk niet. Voor complexe onderdelen met ondersnijdingen, oppervlakken zonder hellingshoek of texturen aan beide zijden — wel. Door de lage krimp van SMC kunt u er niet op rekenen dat het onderdeel vanzelf op één kant blijft liggen. Als u twijfelt, kunt u voor de zekerheid twee kleine uitwerpers aan de matrijszijde plaatsen. Het toevoegen ervan aan een bestaande matrijs kost tien keer zoveel als het inbouwen ervan in het oorspronkelijke ontwerp.
En hoe zit het met vacuüm-ondersteunde uitstoting?
Sommige SMC-matrijzen gebruiken vacuümzuignappen op het gereedschap aan het uiteinde van de robotarm in plaats van mechanische uitwerpers in de matrijs. Dit werkt goed voor grote, vlakke onderdelen waar de robot een goede grip op kan krijgen. Het voorkomt volledig dat er afdrukken van de zuignappen ontstaan. Het nadeel: het is trager (de robot moet de pers in, grijpen en terugtrekken) en werkt niet voor onderdelen met onregelmatige A-vlakken waar de plaatsing van de zuignappen beperkt is.