
SMC-compressiematrijzen (Sheet Molding Compound) zijn de precisiegereedschappen die de kern vormen van het SMC-vormproces. Een compressiematrijs transformeert een vlakke plaat van vezelversterkte thermohardende compound in een complex, zeer sterk en dimensionaal nauwkeurig eindproduct – in één enkele perscyclus van 1 tot 5 minuten. Voor vormers en OEM's bepaalt de kwaliteit van de matrijs direct de kwaliteit van het onderdeel, de cyclustijd, de levensduur van de matrijs en de kosten per onderdeel . Inzicht in de techniek achter SMC-compressiematrijzen is essentieel, of u nu een nieuwe matrijs in gebruik neemt, een bestaand proces optimaliseert of matrijsleveranciers evalueert.
Bij TSTAR Mold ontwerpen en produceren we SMC-compressiematrijzen die onderdelen leveren die voldoen aan de meest veeleisende specificaties in de automobiel-, elektrotechnische en structurele industrie. Deze diepgaande analyse behandelt de principes van matrijsontwerp, materiaalkeuze, ontwerpafwegingen en gangbare strategieën voor defectpreventie die een hoogwaardige SMC-compressiematrijs kenmerken.
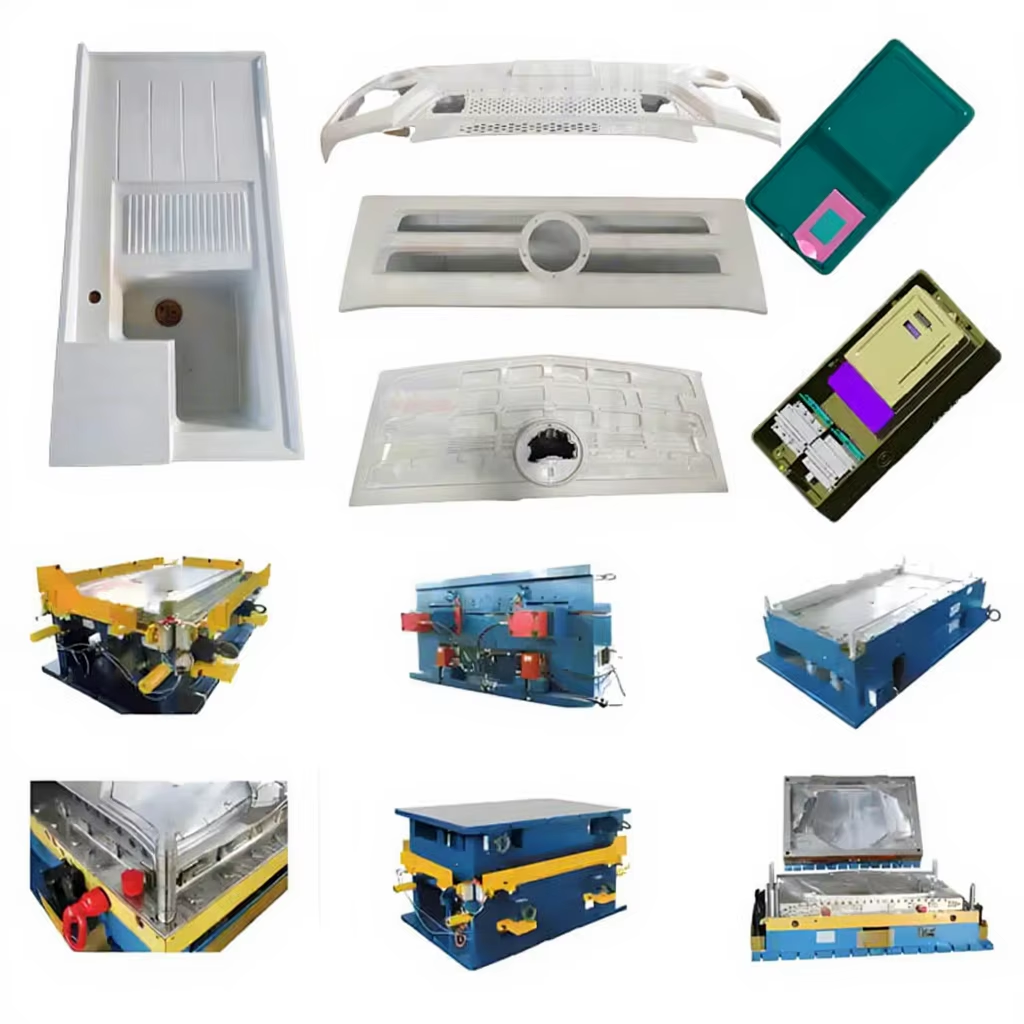
Hoe SMC-compressievormen werkt: de rol van de matrijs in het proces
Bij compressievormen vervult de matrijs drie cruciale functies tegelijk: het vormen, verwarmen en consolideren van de SMC-vulling tot het uiteindelijke onderdeel. Het proces begint wanneer een voorgesneden SMC-vulling (die doorgaans 50-70% van het matrijsoppervlak bedekt) in een voorverwarmde matrijs van 140-160 °C wordt geplaatst . De pers sluit en oefent een druk uit van 5-15 MPa . Onder invloed van hitte en druk daalt de viscositeit van de SMC aanzienlijk, waardoor deze kan vloeien en de matrijs vult. De thermohardende hars ondergaat vervolgens crosslinking en hardt uit, waardoor de vorm van het onderdeel permanent wordt vastgelegd.
De matrijs moet binnen enkele seconden de materiaalstroom, de afvoer van ingesloten lucht, de gelijkmatige warmteoverdracht en de dimensionale nauwkeurigheid regelen . Een goed ontworpen SMC-compressiematrijs zorgt voor een volledige vulling van de matrijs zonder droge plekken, lasnaden of porositeit, terwijl de toleranties voor de dikte van het onderdeel over het gehele oppervlak ±0.05 mm of beter blijven.
Belangrijkste conclusie: Een SMC-compressiematrijs is niet zomaar een holte, maar een nauwkeurig systeem voor thermisch beheer en materiaalstroomregeling. Elke ontwerpbeslissing, van de geometrie van de snijkant tot de plaatsing van de verwarmingskanalen, heeft een directe invloed op de kwaliteit en consistentie van elk geproduceerd onderdeel.
Belangrijkste onderdelen van een SMC-compressiematrijs
1. Holte en kern
De matrijsvorm (vrouwelijk) en de kern (mannelijk) bepalen de geometrie van het onderdeel. SMC-matrijsvormen worden gefreesd uit voorgehard gereedschapsstaal (P20, 718H) of gesmeed staal (Finkle, 2738) voor massaproductie. De oppervlakteafwerking van de matrijsvorm wordt direct overgedragen op het oppervlak van het onderdeel: een carrosseriepaneel van klasse A vereist een SPI A-1 spiegelafwerking op de matrijsvorm, die wordt bereikt door progressief fijner diamantpolijsten tot Ra ≤ 0.025 μm. Voor structurele onderdelen waar het uiterlijk minder belangrijk is, volstaat een SPI B-1 tot B-3 afwerking (Ra 0.05–0.10 μm) en is deze bovendien economischer.
2. Ontwerp van de afschuifrand
De afschuifrand is het verticale raakvlak tussen de matrijs en de kern dat de vorming van braam, de dikte van het onderdeel en de ontvormingskrachten regelt . In SMC-matrijzen worden drie gangbare afschuifrandconfiguraties gebruikt: een rechte afschuifrand (de eenvoudigste, voor matrijzen met een laag tot gemiddeld volume), een taps toelopende afschuifrand met een hellingshoek van 1-3° (vermindert de ontvormingskracht en verlengt de levensduur van de matrijs) en een afgevlakte afschuifrand met een horizontale braamrand (de beste braambeheersing voor productie met een hoog volume). De speling van de afschuifrand bedraagt doorgaans 0.03-0.08 mm per zijde , waarbij een balans wordt gevonden tussen het minimaliseren van braamvorming en het risico op vreten tussen de stalen onderdelen.
3. Verwarmingssysteem
SMC-compressiematrijzen worden verwarmd met behulp van elektrische cartridgeverwarmers, olie-/stoomkanalen of inductieverwarming . Elektrische cartridgeverwarmers worden het meest gebruikt voor matrijzen tot ongeveer 1 m², omdat ze een temperatuurregeling in zones bieden met een uniformiteit van ±2 °C. Voor grote matrijzen (>2 m²) zorgen olie- of stoomkanalen voor een gelijkmatigere warmteverdeling tegen lagere bedrijfskosten. Het verwarmingssysteem moet voldoende thermische massa leveren om het matrijsoppervlak na elke cyclus snel opnieuw te verwarmen (doorgaans 10-20 seconden om de temperatuur binnen 3 °C van het ingestelde punt te krijgen). Onvoldoende verwarming of een ongelijkmatige temperatuurverdeling is de hoofdoorzaak van onvoldoende uitharding, kromtrekking en problemen met de consistentie van de onderdelen.
4. Vacuümsysteem (optioneel, maar aanbevolen)
Vacuümgestuurd compressievormen verwijdert lucht uit de afgesloten matrijs vóór en tijdens het sluiten ervan. Dit elimineert luchtinsluiting en porositeit, verkort de uithardingstijd met 15-25% en maakt lagere vormdrukken mogelijk (3-7 MPa versus 8-15 MPa) . Een perifere vacuümafdichting (meestal een siliconen O-ring of lipafdichting) is in de matrijs geïntegreerd en aangesloten op een vacuümpomp die binnen 5 seconden een absolute druk van ≤ 50 mbar kan bereiken . Voor hoogwaardige constructieonderdelen en oppervlakken van klasse A wordt vacuümondersteuning steeds vaker de standaardpraktijk.
5. Uitwerpsysteem
SMC-onderdelen worden uitgeworpen met behulp van uitwerppennen, stripplaten of een combinatie van beide . Bij de plaatsing van de uitwerppennen moet een balans gevonden worden tussen de verdeling van de uitwerpkracht en de esthetische eisen (de afdrukken van de pennen zijn zichtbaar op het niet-zichtbare oppervlak). De uitwerpslag is doorgaans 15-30 mm voorbij het diepste punt van de matrijs. Voor complexe geometrieën met ondersnijdingen worden hydraulische of pneumatische zijkernen in een bepaalde volgorde teruggetrokken vóór de uitwerping. Het matrijsontwerp moet deze mechanismen integreren zonder de lay-out van de verwarmingskanalen of de structurele stijfheid in gevaar te brengen.
Materiaalselectie voor de constructie van SMC-matrijzen
De keuze van het matrijsmateriaal hangt af van het productievolume, de complexiteit van het onderdeel, de eisen aan de oppervlakteafwerking en het budget . De onderstaande tabel is de referentietabel voor de selectie van SMC-matrijsmateriaal:
| Schimmelmateriaal | Typische hardheid (HRC) | Productie volume | Relatieve kosten | beste voor |
|---|---|---|---|---|
| P20 / 1.2311 Voorgehard staal | 28-32 | 50,000–200,000 cycli | $$ (matig) | Matrijzen voor algemene productie |
| 718H / 1.2738 Gesmeed staal | 32-36 | 200,000–500,000 cycli | $$$ (hoger) | Automobiel- en elektrische voertuigen in grote volumes. |
| H13 / 1.2344 Warmbewerkingsstaal | 48–52 (warmtebehandeld) | 500,000+ cycli | $$$$ (hoogste) | Maximale duurzaamheid, schurende SMC-formuleringen |
| Aluminium 7075-T6 | ~150 HB | 5,000–20,000 cycli | $ (laagste) | Prototypes, kleine oplages, snelle opwarming. |
| Stavax ESR / 1.2083 roestvrij staal | 50–54 (warmtebehandeld) | 300,000+ cycli | $$$$ (hoogste) | Corrosiebestendige SMC-formuleringen |
Voor corrosiebestendige toepassingen – zoals SMC-formuleringen die gehalogeneerde vlamvertragers bevatten die tijdens het uitharden sporen van zuren vrijgeven – wordt Stavax ESR (elektroslak-omgesmolten) roestvrij gereedschapsstaal of hardverchroming (0.025–0.050 mm) op P20/718H aanbevolen om putcorrosie van het matrijsoppervlak te voorkomen.
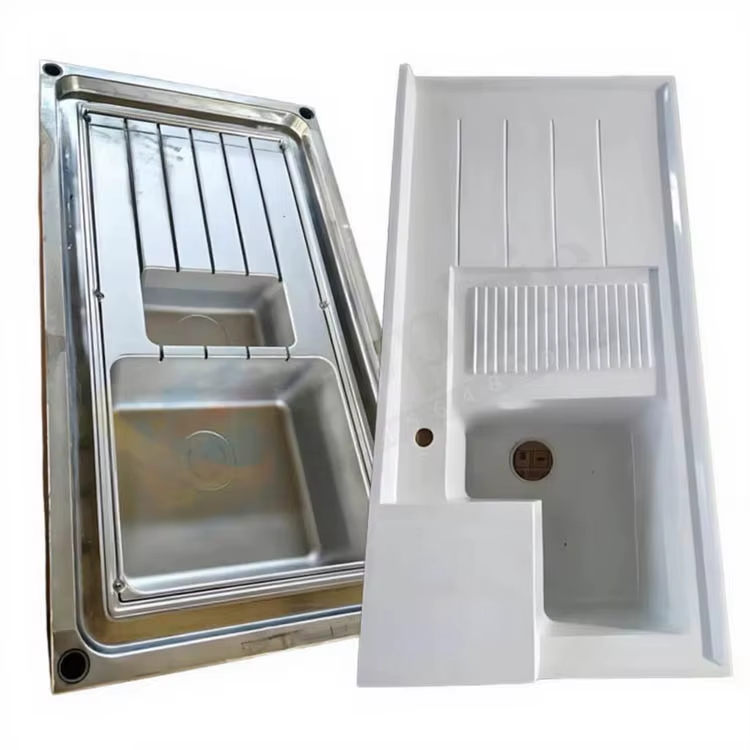
Ontwerpoverwegingen die de prestaties van een mal bepalen
Krimptoeslag
SMC-onderdelen krimpen tijdens het uitharden en afkoelen. De matrijsopening moet daarom met een factor groter worden gefreesd dan de krimpfactor: doorgaans 0.05–0.15% voor standaard SMC en 0.02–0.05% voor laagprofiel-SMC (LP-SMC) formuleringen (volgens ASTM D955). De krimp varieert met de vezeloriëntatie, het vulstofgehalte en de dikte van het onderdeel; ribben en nokken kunnen anders krimpen dan vlakke wanden. Matrijsontwerpers compenseren dit door differentiële krimpfactoren toe te passen op verschillende onderdelen, gebaseerd op stromingsanalyse en empirische gegevens.
Ontwerp hoeken
De hellingshoek op verticale oppervlakken vergemakkelijkt het uitwerpen van het onderdeel. Voor SMC-compressiematrijzen geldt: minimaal 1° hellingshoek op gepolijste oppervlakken, 1.5–3° op gestructureerde oppervlakken en 3–5° op diepe ribben of nokken (conform ISO 6751 / DIN 16756). Een onvoldoende hellingshoek verhoogt de uitwerpkracht, belast het onderdeel en versnelt de slijtage van de matrijs. Dit is de meest voorkomende oorzaak van vastkleven van onderdelen, beschadiging van het oppervlak en voortijdig falen van de uitwerppennen.
Ontluchting
Tijdens het uitharden en vloeien van de SMC moeten ingesloten lucht en vluchtige bijproducten ontsnappen. Ontluchting vindt plaats via perifere ontluchtingsopeningen (0.03–0.05 mm diep), speling van de uitwerppennen (0.01–0.02 mm radiaal) en vacuümpoorten (bij gebruik van vacuümondersteuning) . Onvoldoende ontluchting veroorzaakt brandplekken, porositeit, onvolledige vulling en een inconsistente uitharding . Voor grote onderdelen (>1 m²) is het standaard om perifere ontluchtingskanalen met een tussenafstand van 200–300 mm rond de scheidingslijn aan te brengen.
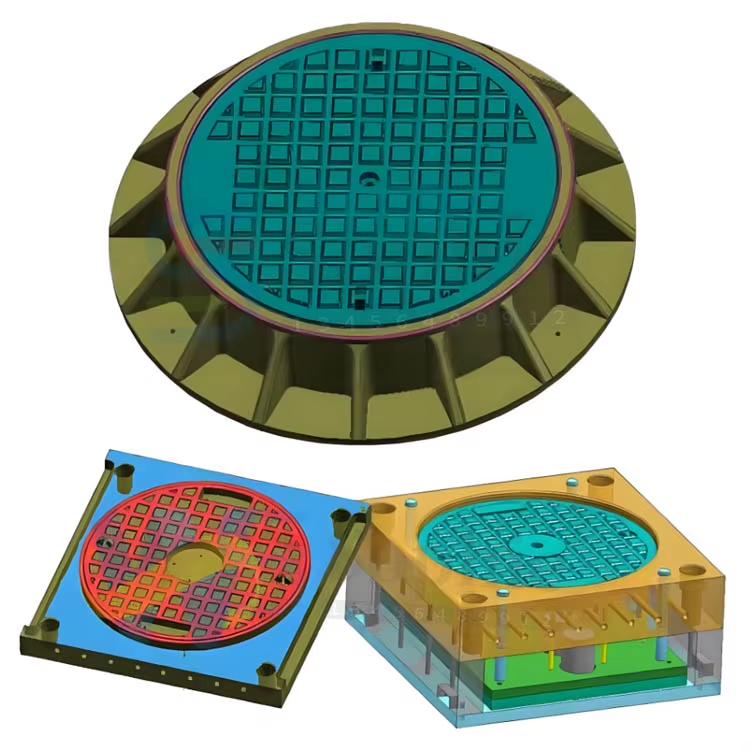
Veelvoorkomende SMC-spuitgietfouten en oplossingen voor matrijsontwerp
- Porositeit / Holtes. Veroorzaakt door ingesloten lucht of vluchtige stoffen. Oplossing voor de mal: voeg vacuümondersteuning toe, vergroot de ontluchtingsdiepte tot 0.05 mm of herpositioneer het vulpatroon om de convergentie van het stromingsfront te veranderen.
- Vervorming. Veroorzaakt door ongelijkmatige krimp als gevolg van temperatuurgradiënten of variaties in vezeloriëntatie. Oplossing voor de matrijs: verbeter de uniformiteit van het verwarmingskanaal (verlaag ΔT over de matrijs tot < 3°C), pas de positie van de poort/lading aan om de vezelstroom in evenwicht te brengen, of pas differentiële koeling toe in warmere zones.
- Flits (Overmatig). Veroorzaakt door een te grote speling tussen de afschuifrand en de matrijs of door vervorming van de matrijs onder druk. Oplossing voor het matrijsprobleem: verklein de speling tussen de afschuifrand en de matrijs tot 0.03–0.05 mm, voeg steunpilaren toe om doorbuiging van de matrijsplaat van meer dan 0.05 mm te verminderen, of schakel over van een rechte naar een afgeschuinde afschuifrand.
- Oppervlaktegolving / Sinaasappelschilstructuur. Veroorzaakt door harsrijke gebieden of onvoldoende polijsting van het matrijsoppervlak. Oplossing voor de matrijs: verbeter de polijsting van de matrijsholte naar SPI A-2 of A-1 (Ra < 0.05 μm), controleer of het additief met een laag profiel in de SMC-formulering compatibel is met het temperatuurprofiel van de matrijs.
- Plakt vast / Moeilijk te ontvormen. Veroorzaakt door onvoldoende lossingshoek, slechte hechting aan het matrijsoppervlak of overmatige uitharding. Oplossing voor het matrijsprobleem: verhoog de lossingshoek tot > 2°, breng een semi-permanente lossingscoating aan (bijv. Chemlease of vergelijkbaar) of verlaag de matrijstemperatuur nabij de matrijswand met 5-10 °C om voortijdige uitharding aan het oppervlak te voorkomen.
- Breilijnen. Veroorzaakt doordat stromingsfronten elkaar ontmoeten en niet volledig samensmelten. Oplossing voor de matrijs: herpositioneer de lading om eenrichtingsstroming te bevorderen, verhoog de matrijstemperatuur met 5-10 °C in het breilijngebied om de stromingstijd vóór uitharding te verlengen, of verhoog de sluitsnelheid van de pers om afkoeling van de stromingsfronten te verminderen.
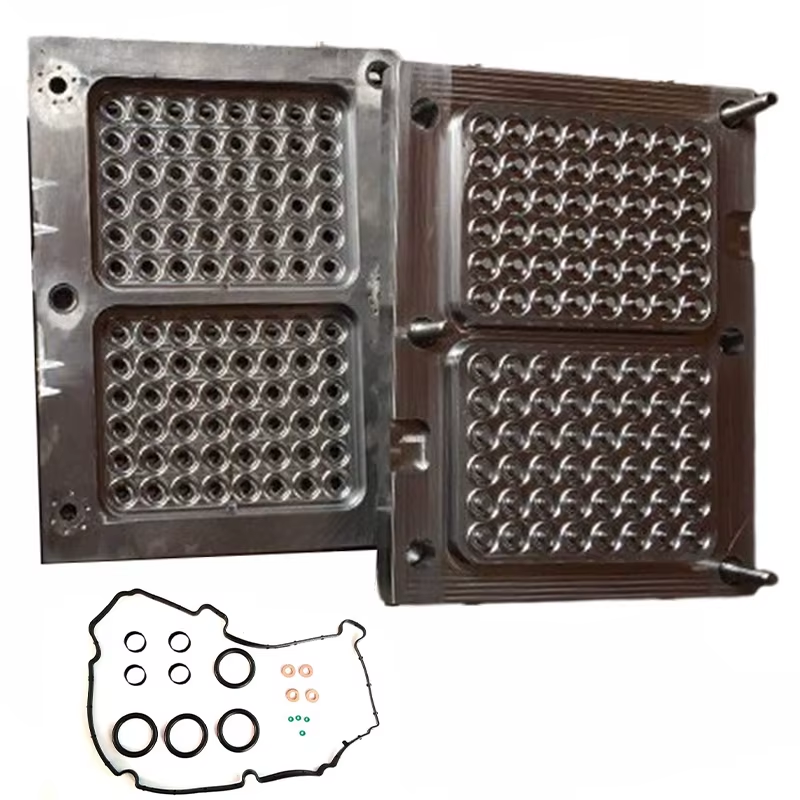
Kostenoverzicht van SMC-compressiematrijzen
Inzicht in de kostenstructuur van een SMC-compressiematrijs helpt bij de budgetplanning en de evaluatie van leveranciers. Voor een typische middelgrote SMC-matrijs (holteoppervlakte ~0.5–1.0 m², P20-staal):
| Kostencomponent | Percentage van totaal | Belangrijkste variabelen |
|---|---|---|
| Matrijsontwerp en engineering | 15-20% | Complexiteit, simulatie (CAE), DFM-iteraties |
| Staal Materiaal | 10-15% | Kwaliteit (P20 vs 718H vs H13), blokgrootte |
| CNC Machining | 30-40% | Complexiteit van de holte, aantal elektroden nodig voor EDM |
| EDM (zinkgereedschap + draad) | 5-15% | Diepe ribben, scherpe hoeken, gestructureerde oppervlakken |
| Polijsten en afwerken | 5-10% | Oppervlakteafwerking specificatie (B-3 tot A-1) |
| Integratie van verwarmingssystemen | 5-8% | Patroonverwarmers versus oliekanalen |
| Assemblage, proefdraaien en validatie | 10-15% | Eerste-artikelinspectie, ontwikkeling van procesvensters |
De totale kosten voor een matrijs variëren doorgaans van $15,000 tot $50,000 voor een standaard productiematrijs en van $50,000 tot $150,000 of meer voor een grote, hoogwaardige matrijs met veel caviteiten (klasse A) voor de automobielindustrie . De levertijd van een matrijs bedraagt 8 tot 16 weken , afhankelijk van de complexiteit en de capaciteit van de leverancier.
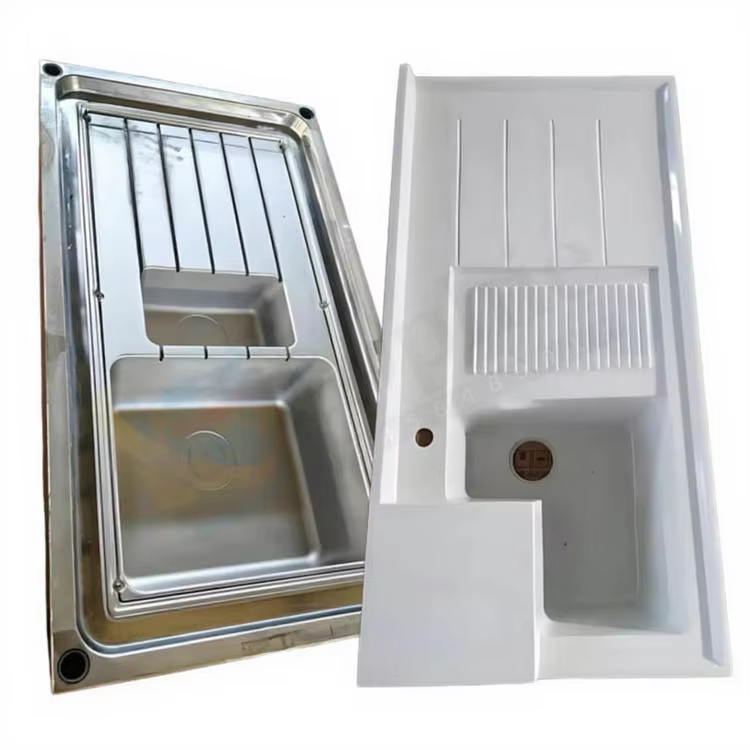
Veelgestelde Vragen / FAQ
Wat is de gemiddelde levensduur van een SMC-compressiematrijs?
Een goed onderhouden SMC-compressiematrijs van P20-staal kan 100,000 tot 200,000 cycli doorstaan voordat een grote revisie nodig is. Met gesmeed 718H-staal zijn 200,000 tot 500,000 cycli haalbaar. Belangrijke factoren die de levensduur van de matrijs beïnvloeden zijn: de SMC-samenstelling (schurende vulstoffen versnellen slijtage), de vormdruk (hogere druk verhoogt de slijtage van de snijkanten), de frequentie van het matrijsonderhoud (reiniging, opnieuw aanbrengen van lossingsmiddel, inspectie van de snijkanten) en de opslagomstandigheden (klimaatgecontroleerde opslag voorkomt corrosie). Hardverchromen (0.025–0.050 mm) kan de levensduur van de matrijs met 50–100% verlengen, tegen een meerprijs van 10–15% van de basisprijs van de matrijs.
Kan een SMC-compressiematrijs worden omgebouwd om een ander onderdeel te produceren?
Gedeeltelijke ombouw is mogelijk, maar beperkt. Met behulp van inzetstukken in de matrijs kan de lokale geometrie binnen een bestaand matrijsframe worden aangepast. Dit is kosteneffectief voor revisies van onderdelen of voor matrijsconfiguraties binnen een productfamilie. Een volledige ombouw naar een andere onderdeelvorm vereist echter doorgaans een nieuwe matrijs en kern, wat 60-80% van de kosten van een nieuwe matrijs bedraagt. Om die reden is het vaak voordeliger om een nieuwe matrijs te laten maken die is geoptimaliseerd voor de nieuwe onderdeelgeometrie, dan om een bestaande matrijs ingrijpend te modificeren. Uitzonderingen: matrijsframes en verwarmingssystemen kunnen soms worden hergebruikt als het nieuwe onderdeel vergelijkbare plaatafmetingen en thermische eisen heeft.
Wat is het verschil tussen een compressiemal en een spuitgietmal voor thermohardende composieten?
Het fundamentele verschil zit hem in de manier waarop het materiaal in de matrijs terechtkomt . Bij compressievormen wordt de SMC-vulling rechtstreeks in de open matrijs geplaatst; de pers sluit en het materiaal stroomt onder compressie. Bij spuitgieten van thermohardende composieten (BMC-spuitgieten) wordt het materiaal in een schroef/cilinder geplastificeerd en via een spruitstuk en kanaalsysteem onder hoge druk (50-150 MPa) in een gesloten matrijs geïnjecteerd. Compressievormen kunnen langere vezels verwerken (25-50 mm versus 6-12 mm) en zorgen voor betere mechanische eigenschappen in het eindproduct, maar spuitgietvormen bieden snellere cyclustijden voor kleine, complexe onderdelen en kunnen volledig geautomatiseerd werken zonder handmatige plaatsing van de vulling.
Hoe onderhoud je een SMC-compressiematrijs voor een maximale levensduur?
Essentiële onderhoudsprocedures: (1) Reinig de matrijsopening en de snijkanten na elke productieshift met een zachte messing schraper en een goedgekeurd oplosmiddel — gebruik nooit stalen gereedschap dat krassen op het oppervlak van de matrijsopening kan veroorzaken. (2) Breng elke 50-100 cycli of volgens de aanbevelingen van de fabrikant van het lossingsmiddel een semi-permanent lossingsmiddel aan op het oppervlak van de matrijsopening. (3) Controleer de speling van de snijkanten elke 1,000 cycli met voelers — snijd of reviseer de snijkanten als de speling groter is dan 0.10 mm. (4) Controleer maandelijks de werking van het verwarmingssysteem (temperatuuruniformiteit, continuïteit van de verwarming). (5) Bewaar de matrijs in een droge, temperatuurgecontroleerde omgeving (20-25 °C, < 50% RH) met de oppervlakken van de matrijsopeningen beschermd door een lichte laag roestwerende olie. (6) Houd een logboek bij van de matrijscycli — het registreren van cycli, onderhoudsbeurten en eventuele kwaliteitsproblemen maakt voorspellend onderhoud mogelijk en identificeert slijtagetrends voordat ze productiestilstand veroorzaken.
Welke oppervlakteafwerkingen zijn direct haalbaar met een SMC-compressiemal?
Met een goed gepolijste matrijs en een in-mold coating (IMC) of een klasse A SMC-formulering kunnen glansniveaus van SPI A-1 tot A-2 direct vanuit de matrijs worden bereikt , waarmee wordt voldaan aan de specificaties voor autolakklare onderdelen zonder nabewerking door schuren of primen. De beperkende factoren zijn de SMC-formulering (klasse A SMC met additieven met een laag profiel is vereist), de kwaliteit van de polijsting van de matrijs (Ra ≤ 0.025 μm) en de beheersing van het spuitgietproces (temperatuuruniformiteit ±2°C, consistente plaatsing van de lading en sluitprofiel van de pers). Voor niet-zichtbare onderdelen zijn afwerkingen van SPI B-1 tot B-3 standaard.
Korte beschrijving: Een hoogwaardige SMC-compressiematrijs combineert nauwkeurig bewerkt P20- of 718H-gereedschapsstaal, een geoptimaliseerde snijkantgeometrie (speling van 0.03–0.08 mm), uniforme verwarming (±2 °C) en vacuümgestuurde ontluchting om een vlakke, vezelversterkte plaat in één perscyclus van 1–5 minuten om te vormen tot een complex, dimensionaal nauwkeurig product van klasse A.
Bij TSTAR Mold zijn we gespecialiseerd in het ontwerpen en produceren van SMC-compressiematrijzen voor automobiel-, elektrotechnische, bouw- en industriële toepassingen. Ons interne engineeringteam biedt complete oplossingen voor uw gereedschap – van matrijsstroomsimulatie en ontwerpoptimalisatie tot CNC-bewerking, proefproductie en productieondersteuning. Neem vandaag nog contact met ons op om uw wensen met betrekking tot SMC-compressiematrijzen te bespreken of om een offerte aan te vragen voor uw volgende gereedschapsproject.
Normen & Referenties
In dit artikel wordt verwezen naar de volgende industriestandaarden: